


熔模铸造:解锁精密与高性价比生产
失蜡法、一次性模具打造高精度、细表面产品
什么是熔模铸造?
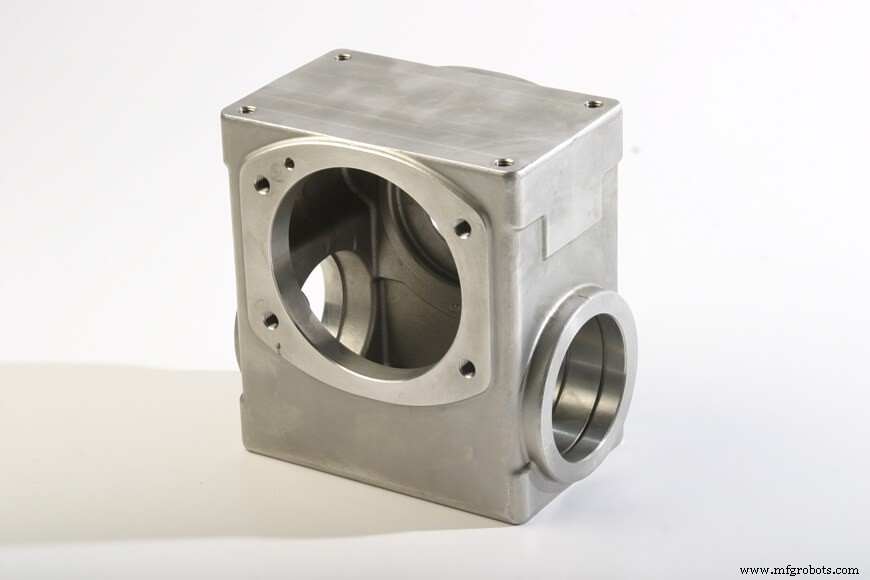
熔模铸造,常称为“失蜡铸造”,采用消耗性模具工艺,制造形状复杂、表面极其光滑的产品。因模具设计的多功能性,它是一种精密技术。砂型铸造模具必须分为两半,内部芯子需在闭合分型模具内支撑。熔模铸造模具几乎可以制成蜡雕能雕刻并涂覆的任何形状。工艺和模具成本较高,但产品可更复杂、更精密。所有金属铸件的表面都反映其浇铸材料。砂型铸件因此表面粗糙。熔模铸件出模时表面更光滑。
常见熔模铸造产品有哪些?
熔模铸造产品常作为精密机器的运作部件。例如汽车发动机缸体可能用砂铸,但风扇、凸轮轴等形状复杂、尤其是需要精细表面的运动部件,常采用熔模铸造。
熔模铸造也常用于极精细的雕像、珠宝或其他具有极细细节和光滑表面的装饰品。
熔模铸造工艺
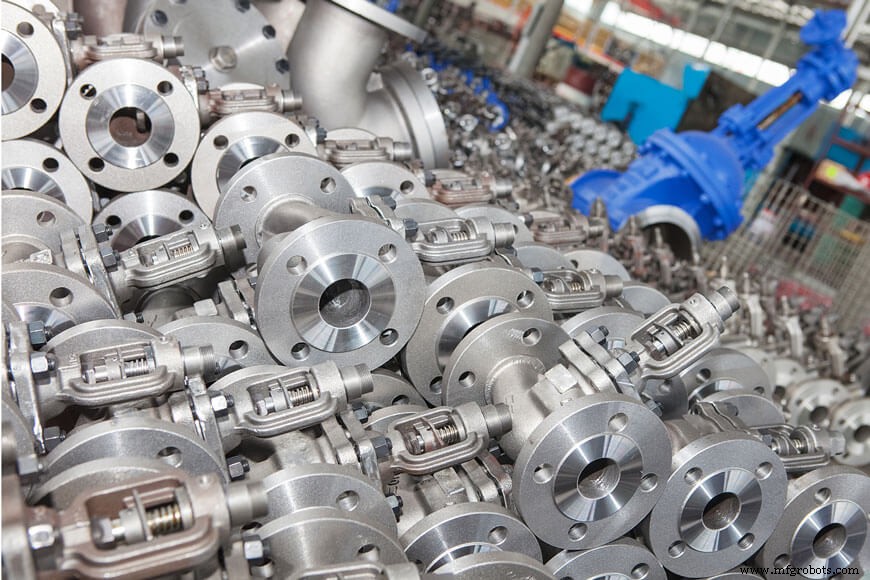
熔模铸造工艺需要消耗性模样(通常为蜡制)、陶瓷模具材料、窑炉以及熔融金属浇注的铸造工序。
消耗性或蜡模样
模样是最终产品的精确复制品。有趣的是,模样是通过填充通常由铝或钢制成的注射模具来制作的。这些模具可机加工、3D 打印甚至手工雕刻。用这些工艺直接制造每个零件比制造模具再转入铸造工序更昂贵。失蜡铸造比砂铸贵,但仍能扩大规模进行大批量工业生产。一旦注射模具制成,蜡模样可快速、大量生产,因其冷却固化时间极短。
模样组装
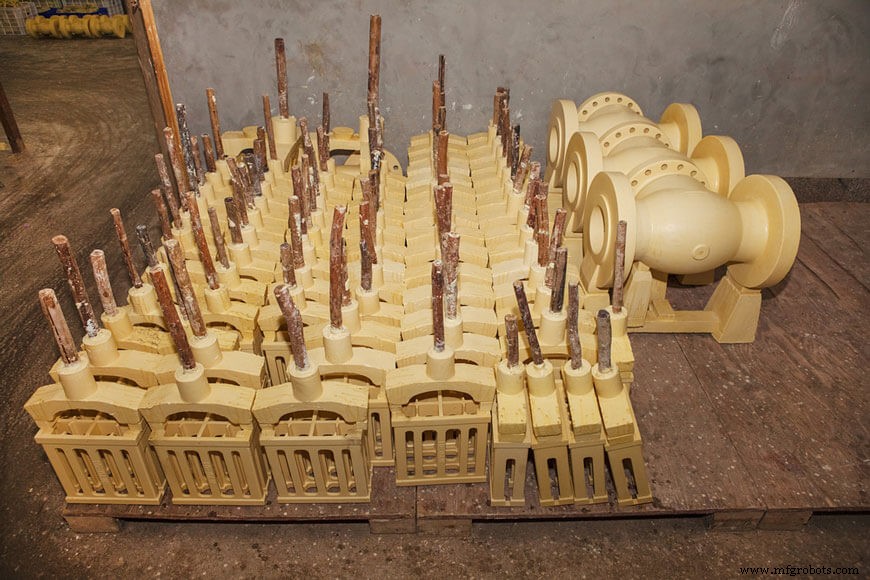
成型后,蜡模样组装成一棵“树”或浇注系统,使多个零件可同时铸造。树结构由一系列浇道和浇口组成,也由实心蜡制成。这些实心蜡分支最终形成输送熔融金属的空心通道,铸造每个最终产品。树结构必须仔细组装以确保产品质量和工作流程高效。根据工厂设备和产品尺寸,许多模样可组装在同一棵树上批量生产。大型零件也可单独铸造。
陶瓷“熔模”模具
树结构组装完成后,浸入液态陶瓷浆料。陶瓷涂覆整棵树并干燥。重复浸渍数次,待每层硬化,直到形成厚实模具。然后加热树结构熔化蜡,蜡完全从模具排出。蜡除去后,模具加热至更高温度,熔融金属浇入,填满原本由蜡模样占据的空腔。涂覆陶瓷浆料的过程称为熔模铸造的“熔模”环节。
脱模
金属冷却凝固后,打破陶瓷模具显露铸件。然后切除浇道和浇口,进行后续精加工或热处理。
多功能应用
蜡模样几乎可制成任何形状,无需脱模斜度,且不影响最终产品质量。
熔模铸造适用于多种产品和材料。视工厂铸造设施而定,产品重量可轻至几分之一盎司,重达数千磅。陶瓷熔模模具也适合高温浇注。
熔模铸造常用材料包括铁基钢及其他合金、铝、镍、钴、钛和铜基合金。视应用而定,熔模铸造适合短期和长期生产,单次可生产数百个产品。
蜡和陶瓷材料在熔模铸造过程中可重复使用。用过的蜡重熔制成浇道和冒口,陶瓷模具可重新处理用于新模具——通常用于精度要求较低的外层陶瓷。
熔模铸造相对于砂铸的优势
所有铸造方法都提供许多设计优势:最小化材料输入,形成用其他方法难以实现且无需大量机加工或装配的结构。
然而,熔模铸造的一个关键优势是模具的多功能性。因模具是消耗性的,且蜡模样能以液态不显眼地移除,制造商在设计熔模铸造产品时拥有极大自由度。熔模铸造提供的复杂设计能力远超大多数其他成型和铸造方法。
熔模铸造与砂铸对比
砂铸是另一种有效铸造方法,用砂形成消耗性模具。它是北美最广泛使用的铸造方法,但有几个关键差异。
选择最适合项目的铸造方法时,请考虑以下因素:
- 砂模必须分开以在浇注前取出模样。为确保模具完好,模样需设计脱模斜度以减少摩擦——防止分型时砂模破坏。因砂模由两半组成,最终产品总有分型线,冷却后可能需打磨去除。
- 砂模易于调整以适应设计变更。这给工程师快速、轻松修改零件的自由,便于测试后调整。
- 内部型腔对砂铸也是挑战,依赖砂芯。砂芯是放入模具内形成零件内部非接触模具表面形状的预制形状。视砂芯形状和复杂度(可为单个部件或多砂芯组装),形成和固定砂芯可能耗时。
- 砂铸因模样可重复使用,新铸件制造速度比熔模铸造快。
- 值得注意的是,即使添加合成添加剂和高压实,砂模也无法达到陶瓷的硬度。结果砂铸表面公差较大,需机加工打磨才能获得成品表面。
- 值得注意的是,即使添加合成添加剂和高压实,砂模也无法达到陶瓷的硬度。结果砂铸表面公差较大,需机加工打磨才能获得成品表面。
- 砂铸可生产各种尺寸和重量的金属部件,而熔模铸造要求最终件重不超过 100 磅(约 45 公斤)。
- 熔模铸造中,蜡模样几乎可制成任何形状。
- 陶瓷模具极硬,产生光滑表面、低公差,常具极薄壁厚。切除浇道浇口后,许多产品无需额外处理或精加工工时。
- 熔模铸造中,蜡模样几乎可制成任何形状——无需脱模斜度且不影响最终产品质量。
- 陶瓷模具也极硬,产生光滑表面、低公差——常具极薄壁厚。切除浇道浇口后,许多产品无需额外处理或精加工工时。
规划熔模铸造项目
确定最佳制造方法取决于多种因素。以下是与生产设计专业人员需考虑的几点:
- 最终产品类型: 产品期望尺寸和形状?不同铸造方法适合不同尺寸,也影响达到最终尺寸所需机加工量。
- 数量: 考虑数量时应尽可能长远规划。短期看经济的方式,长期规划多批次可能更贵。前期在工装模具上较大投入往往能省钱。但短期或一次性生产不需同等投入。
- 公差: 尺寸精度要求多高?熔模铸造常能实现极小公差,尤其适合薄壁产品。
- 机械应用: 铸造可减少机械应用所需装配——往往节省后续时间和工时。
- 材料要求: 熔模铸造用陶瓷模具适用于广泛材料,包括高温浇注的铁基和钢基合金。
- 后处理: 与其他铸造形式一样,视最终应用而定,熔模铸件可能需各种热处理或表面精加工。
熔模铸造铸造厂
大多数生产熔模铸件的铸造厂不一定提供其他铸造方法,倾向于专注单一铸造生产方法。砂铸与熔模铸造等生产方法差异巨大,单家公司不太可能拥有基础设施提供多种模具生产方法。
熔模铸件通常比砂铸等简单方法成本更高。但获得的收益——包括复杂性、可靠性、可重复性、表面光洁度等——足以弥补成本差异。
真正理解您设计或采购铸件的设计参数至关重要。例如,熔模铸造可提供无需机加工的近净成形零件,而砂铸需机加工,则熔模铸造的额外成本就合理了。
参考文献
- Grote, Karl-Heinrich and Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. "The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship." Gold Bulletin. June 1980, Volume 13, Issue 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.
金属