亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
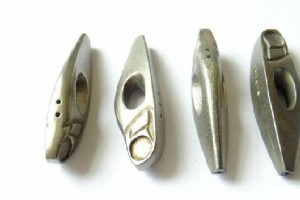
钨合金鱼坠 基于高密度钨基合金制造,赋予鱼坠超越同类的重量感、耐用性与环保安全性,成为现代路亚钓手心头好。 钨合金鱼坠 核心优势 极致密度:约为铁 2.5 倍、铅 2 倍,显著增强控深能力与抛投距离; 小巧体积:轻量易操作,单线可挂载更多坠块; 生态友好:无毒无污染,完美替代传统铅坠,守护水域生态; 耐高温:熔点 ~3422 ℃,极端高温下仍保持结构完整; 超强耐腐蚀:耐酸碱抗氧化,大幅延长使用寿命; 持久外观:长期保持抛光光泽,抗划伤抗冲击断裂。 规格与形态 提供蚯蚓、筒状、针状、子弹、水滴等多形态,重量覆盖 1/16 oz 至 2.5 oz,赋予钓手精准控深与浮力调控能力。 制造

钼丝分类、特性与工业应用全景指南 钼是银白过渡金属,以高温强度卓越、常温抗氧化、熔点 2623 ℃ 著称,深耕钢铁、石油、化工、电力、医疗、农业等苛刻领域。 作为通用商品形态,钼丝继承体材料稳健性能,同时提供专用场景所需的柔韧与精度。以下系统拆解主流钼丝类别及典型用途。 钼丝类型与用途 按成分分类的四大主流钼丝 纯钼丝:纯度 ≥99.9%,本色黑灰,碱脱脂后转白; 高温钼丝:镧掺杂,再结晶温度更高、延展性更优、晶粒互锁微观结构抗高温下垂; 喷涂钼丝:表面镀薄保护层,适配高磨损汽车零部件; 切割钼丝:专为钢、铝、黄铜、钛、超合金等导电材料高精度切割设计。 工业应用深度解析 纯钼丝 优异

钨针:设计特性、性能参数与应用场景全解析 钨针 是焊接、检测、精密加工领域的高性能组件。典型长度 20–150 mm、直径 0.5–10 mm,呈银白细长轮廓,可按任务定制规格。 核心性能 3400 ℃、极高硬度、优异导电性,适配高温大电流环境;细尖端在过大外力下易弯折断裂,需注意保护。 两大主流类型 圆柱棒针:圆柱单头电极,主攻氩弧焊,产生稳定电弧熔化填充金属与工件; 尖头针:单/双端磨尖,适配数字四探针测试探针、金属表面雕刻等精密任务。 制造工艺 金属注射成型 (MIM):钨粉混合粘结剂造粒、注射成型、脱脂、烧结成型; 拉丝工艺:热态钨拉拔至目标直径,切割冷却得连续棒材,再按长度
钼是植物代谢关键微量元素。虽需求量极小,却是驱动生物固氮的固氮酶不可或缺的辅因子。此外,钼促进硝酸盐还原为铵态氮、增强磷吸收、参与维生素 C 与碳水化合物合成。 钼肥 钼肥主要类型 钼酸铵(54% Mo)与 钼酸钠(39% Mo)——高水溶,适配土壤改良、叶面喷施、种子处理; 三氧化钼(66.6% Mo)——溶解度较低但酸性土仍有效; 工业废渣——低成本来源,如含钼约 10% 的副产钼酸盐; 钼强化过磷酸钙——将上述原料掺入过磷酸钙制成即用型复合肥; 玻璃肥制剂——缓溶细颗粒产品,作底肥长效释放。 显著受益作物 大豆、花生等豆科作物依赖钼高效固氮。充足钼供应可增产花生、改善饱果率、提

钛合金——钛结合钒、钼、铌等元素——兼具轻量化、高强度、耐腐蚀、优异高温性能,在航空航天特别是民用航空领域地位不可替代。每减重 1 公斤即意味着燃效提升与运营成本降低。 民用飞机钛合金部件应用 不同于常规合金,钛件锻造、焊接、加工几乎无强度损失,赋能机身框架、发动机叶片、起落架总成、复合材料接口等复杂结构一体化制造。成果是更轻、更可靠的机身,可耐受从发动机风扇高温到沿海盐雾腐蚀的极端环境。 关键机型与材料用量 波音 777 – 钛占空重约 8%。起落架框架用 Ti-10V-2Fe-3Al 近β合金(易锻造),后机身整流罩用 Ti-15Mo-10.7Nb-3Al-0.2Si 抗氧化优异。

钨剂 以高纯钨精细加工而成,纯度超 99.95%。其卓越热稳定性、极低杂质含量及独特化学行为,使其成为广谱高性能工业流程的关键材料。以下将系统解析核心特性、精密制备法及多元应用场景。 钨剂特性与用途 钨剂核心特性 钨剂呈亮灰色多面体粉末,平均粒度约 75 µm,熔点 ~3420 ℃,沸点近 5560 ℃,密度 19.0 g/cm³,硫含量 ≤0.0005%、碳含量 ≤0.0008%。除本身熔剂属性外,还具备加热、搅拌、催化、燃烧稳定、干扰抑制、pH 调节等多重功能。 制备方法 偏钨酸铵高温焙烧数小时得氧化钨; 氢气氛围还原氧化钨得金属钨; 球磨消除团聚,获均匀分散球形钨颗粒; 筛分分级

钼 作为过渡金属,以高熔点、密度 10.23 g/cm³、优异导热、低热膨胀、低电阻率著称,广泛服役于钢铁、模具、汽车及高温部件。TZM 合金 以钼为基,微量添加钛、锆、碳强化性能。TZM 究竟如何超越纯钼? TZM 合金 vs 纯钼 TZM 合金(钼-锆-钛)含 Ti 0.50%、Zr 0.08%、C 0.02%。典型经电弧熔炼铸造或粉末冶金制备,形成抗高温晶粒长大的细晶组织。 纯钼 保留于航天部件、先进电子等极致纯度场景。但其低再结晶温度、脆性大、强度有限,制约高要求环境应用。 关键物理数据对比: 密度:TZM 10.22 vs 纯钼 10.29 g/cm³ 熔点:TZM 2617
钼是密度 10.2 g/cm³、熔点 2610 ℃、沸点 5560 ℃ 的银白金属。其卓越强度、高熔点、耐腐蚀耐磨特性,使其在炼钢、石油炼制、电子、医药、农业等领域占据核心地位。 化工领域,钼以专用催化剂、颜料、润滑剂、烟雾抑制/阻燃添加剂四大形态贡献核心价值,详述如下。 催化剂 硫化钼、氧化钼等化合物广泛服役于炼油、合成氨、各类有机化学品生产。其在高温苛刻条件下催化反应的能力,驱动现代石化厂持续扩大钼基催化剂应用规模。 颜料 钼颜料三大体系: 钼铬红:色泽鲜艳,大规模用于汽车涂料、印刷油墨; 基础着色颜料:拓展涂料塑料调色空间; 防腐颜料:以钼酸锌/钙/钠为基,显著提升钢铁等金属耐腐蚀

钼 是工业应用历史悠久的难熔稀有金属。其合金在冶金、航天、高性能工程领域不可或缺,赋予材料无与伦比的强度、韧性与温度韧性。在钢铁领域,钼的贡献对实现卓越力学性能与延长服役寿命至关重要。 钼在提升钢铁性能中的作用 炼钢加钼可降低铁素体转变温度,提高铸铁硬度强度;显著改善高温蠕变抗力,使部件长期耐热不变形。 含钼高铬铸铁冲击韧性远超无钼对应材料,在矿山、磨矿、破碎等高磨损环境大放异彩,以高性价比替代昂贵耐摩擦材料并免去昂贵热处理。 钼硅复合钢在 600 ℃ 仍保持卓越强度,成就涡轮增压器壳体、排气歧管、炉辊等关键部件。奥氏体等温淬火球墨铸铁拥有独特微观组织,强度超 1000 MPa 兼具优异

在半导体制造的高精度世界里,溅射靶材是沉积均匀高质量薄膜的核心。靶材材质与制造工艺直接决定薄膜性能、附着力与良率。本文深度解析难熔金属钼在半导体溅射靶材中的关键作用。 钼:为性能而生的难熔金属 钼熔点 2623 ℃,低热膨胀、优异导热导电,天然适配高温大电流场景。溅射靶材要求高纯、高密度、晶粒细小均匀,钼靶由此实现卓越溅射效率与膜层均匀性。 靶材设计与制造 常规靶材为圆形/矩形,亦可定制方形、三角形等特异几何以匹配工艺需求。ARM 通过控制粒径与密度制造钼靶,确保沉积速率稳定、污染极低。 半导体制造典型应用 高温互联互通与扩散阻挡层 半导体器件钝化层 光学与光伏组件镀膜 集成电路多层薄

钽以高熔点、低蒸气压、优异冷加工性、卓越耐化学腐蚀性及高绝缘表面氧化膜著称,在电子、航天、国防、汽车电子及前沿科研领域不可或缺。本文剖析三大主流钽产品及其在现代科技中的核心地位。 常见钽产品及其应用 1. 钽粉 雾化或机械粉碎制得的钽粉形成致密单向导电氧化层,赋予 7.5×10¹⁰ Ω·cm 电阻率、27.6 介电常数及极低漏电流。稳健化学性质支持 –80 ℃ 至 200 ℃ 宽温运行,实现高可靠、抗振动、长寿命。 钽粉是高性能电解电容器核心材料,同体积下电容量可超常规电容 5 倍以上。导弹、航天器、国防电子等军工航天系统高度依赖其卓越稳定性与低损耗特性。 2. 钽丝 经轧制拉拔成细丝,

世界最大、最高能粒子加速器——大型强子对撞机(LHC)依赖 25 万支以上 316L 不锈钢高强度紧固件,通过添加钼实现对撞机精度运行所需的高强度与非磁性能。 大型强子对撞机(LHC)中的钼合金紧固件 LHC 坐落于日内瓦附近瑞法边境汝拉山脉地下 100 米,周长 27 公里。2008 年 9 月首次启动,计划重大升级将碰撞率提升一倍。升级核心任务之一是将真空管紧固件替换为含钼变体,保证极低磁导率与高抗拉强度。 标准 316L 紧固件需满足抗拉强度 ≥1000 MPa、屈服强度 ≥900 MPa 且非磁性,以免干扰粒子束。瑞典制造商 Bumax 将钼含量提至 2.5–3%(常规 316L

现代网球选手越来越依赖精密配重块微调拍框动力学。在可选材料中,高比重钨合金凭借无毒、极高密度、卓越耐腐蚀性脱颖而出。 为何加装配重块?三大核心收益: 抑制拍杆扭转:策略性布置配重降低偏心击球时的拍框扭转,提升击球精准度与稳定性; 扩大甜区:关键位置增重有效拓展有效击球区,即便击球点偏离线床中心仍能发力; 优化挥拍重量:喉部加贴钨片增加整体重量,提供更大功率与稳定性,虽略降柔韧性但整体收益显著。 钨合金不仅提供惯量,其高密度、高强度、高导热特性使其成为航天、国防、医疗领域常用材料,耐用可靠性有保障。 结语 高密度钨合金配重块在消除铅健康隐患的同时,带来更安全、更高效的击球体验。更多钨合金

钼及其合金在航天、炼钢、国防及医学领域均展现卓越性能,尤其在医学影像与植入材料方面实现双重突破。 钼在现代医学诊断中的角色 乳腺癌筛查中,软 X 射线钼靶乳腺机利用钼阳极产生低能光子,温和穿透组织,在保障患者舒适度的前提下获得高对比度乳腺结构影像。系统包含 X 射线管、高压发生器、探测器、压迫板、图像处理器、活检模块、CAD 后处理及数字工作站。 该技术擅长检测增生、腺瘤、囊肿、浸润癌等良恶性病变,以无创、微痛、易操作、高灵敏度确立金标准地位。 为何选择钼阳极? 关键在于原子序数:钼 Z=42,钨 Z=74。电子轰击下钼发出约 0.6 keV 能量 X 射线,完美匹配软组织成像;钨高原子

钼 是熔点 2620 ℃ 的难熔金属,强原子键、低热膨胀、优异导电导热特性使其成为高性能不锈钢关键合金元素。 钼对不锈钢性能的影响 室温下,钼对保持单一奥氏体相、无金属间化合物析出的奥氏体不锈钢力学性能影响有限,其核心价值显现于高温领域。 提高钼含量可显著增强高温强度、抗蠕变性及整体耐久性,使含钼钢种成为苛刻热环境首选。 但过高钼含量会因少量铁素体生成及 κ(σ)相析出降低热加工性,显著损害延展性与韧性,故对需兼顾高温性能与成形性的应用,必须严控成分与工艺。 耐蚀方面,钼显著提升奥氏体不锈钢在硝酸、硫酸、乙酸、磷酸等还原性介质、点蚀及缝隙腐蚀环境下的抵抗力。例外是 HNO₃ 等氧化性介质

传统消耗/非消耗电弧熔炼是制备钨-钛、钨-锆合金的行业标准,依靠电弧熔融原料钨、钛或锆。但当原料钨粉/屑超 10% 时,难以完全熔化,易导致偏析夹杂。 为突破瓶颈,本文提出预压实-破碎钨粉的改进电弧熔炼流程:保证均匀混合、快速熔融,最终铸锭钨含量高达 40% 且无可检测偏析。 电弧熔炼制备钨合金工艺示意 分步工作流 50–100 MPa 压力将钨粉压制成致密坯块; 坯块破碎成 0.1–5 mm 致密颗粒; 与海绵钛、海绵锆或两者混合(50/50)配料,钨重量分数 0–40%; 至少两次真空电弧熔炼,每次熔炼后冷却至 ≤200 ℃ 再出炉,确保充分均质化。 关键工艺参数 压实压力:5

钨-镍-铁合金 是含钨 90–98%、辅以镍、铁、铜等元素的高密度复合材料,比重通常 17.0–18.5。其以高烧结密度、优异机械强度、适度铁磁性、良好塑性加工性、优越导热导电性及卓越 γ/X 射线屏蔽性能著称。本文详述赋予其优异性能的精密制造流程。 钨-镍-铁合金生产工艺流程 分步工艺概览: 粉末混合:按精确配比将钨、镍、铁粉投入反应釜充分混合,按计算比例加入树脂粘结剂,加热至 180 ℃ 使粘结剂变粘性流体均匀包覆粉末,形成均质糊状料。 挤出成型:料浆经挤出机(180 ℃)通过 100 ℃ 模具挤出成型,切粒后立即进入脱脂工序。 脱脂:生坯置于氧化铝陶瓷板,送入催化脱脂炉。工艺参数

钨合金配重块凭借约 19.3 g/cm³ 的极高密度、卓越的耐腐蚀抗氧化性能,已成为现代起重机的首选材料。相比传统铅块或铁块,它实现了更长使用寿命、更低维护成本、更小安装空间,且大幅降低环境负荷。 起重机用高比重钨合金配重块 起重机系统——广泛用于造船厂、重型装备制造、工装领域——主要由动力单元和起升支架组成。深入理解其工作原理,有助于认识高密度配重对安全高效运行的关键作用。 起重机工作原理 1. 动力单元:内置单相电容电机、两级齿轮减速器、离合器-制动组件及卷筒。电机配有热保护开关防过热。离合器分离时绳索快速拖动,制动器控制下降速度防冲击;可选配鼓风机强制风冷。 2. 支架与起升组件:
球形钨粉凭借优异的流动性和高堆积密度,成为热喷涂、多孔介质、过滤、火箭推进及粉末冶金不可或缺的关键材料。本文系统梳理主流制备方法、核心优势及典型应用场景。 球形钨粉 电弧喷枪法:利用普通直流电弧焊机驱动 S(3)P-3 型电弧喷枪,两根钨丝交叉产生电弧,压缩空气将熔融流雾化成液滴,冷却成球形颗粒。设备廉价,但产品质量波动大,不适合大规模生产。 等离子体法:将钨粉送入高温等离子体射流,颗粒表面熔化成液滴,依靠表面张力迅速球化并淬火。该法纯度高、球形度好、单位体积成本低,是目前主流工业路线。 气相沉积法:1963 年开发,将 WF₆ 转化为 40–650 µm 球形钨粉。虽可制备大颗粒,但

钼丝作为一种高纯难熔金属,广泛应用于绕线芯、支架、引线、发热元件、钼箔带及汽车喷涂工艺。掺杂型钼丝(如镧钼、钇钼)常用于玻璃封接芯、炉用发热材料及高温部件。以下指南基于行业最佳实践与现场经验,助您最大限度延长钼丝使用寿命。 如何延长钼丝使用寿命? 每次放电切割都会对钼丝造成微观损伤。为减少磨损,仅在钼丝出现可见磨损时更换,并以低能量设置起切,待表面呈均匀白色后再切换回标准大电流切割。更换新丝前,让其静置干燥 5–10 分钟,可释放内应力,降低开机即断风险。 钼丝在切割机上断裂时,断点通常出现在筒体换向后的十几至几十圈范围内,丝头最为脆弱。解决方法简单:定期推进筒体,并交替向外、向内调整行
金属