


塑料毛刺成因与去毛刺工艺:提升制件品质的关键
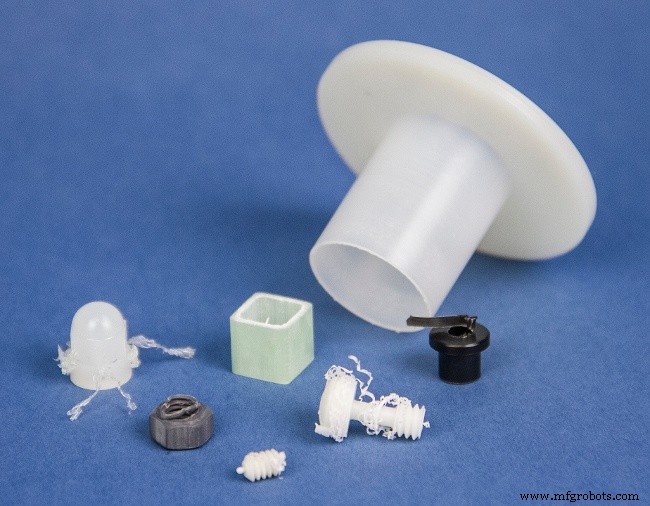 毛刺——常称“飞边”——是机加工或模塑后残留的多余凸起边缘或碎屑。切削、钻孔、铣削、车削、攻丝等工序均可能在金属、橡胶、塑料等材料上产生毛刺,导致外观粗糙、影响性能与装配。
去毛刺往往占制造成本大头。据 ISO 13369:2013,有效去毛刺可减少 30% 后道人工。以下梳理塑料件主要毛刺类型与主流去除工艺。
毛刺类型
- 翻边毛刺 — 最常见,切屑弯曲而非剪切形成,常见于面铣结束处,宽度可达数毫米。
- 撕裂毛刺 — 材料撕裂而非剪切导致,边缘锯齿状不规则。
- 切断毛刺 — 工件在刀具完成路径前分离留下的凸起。
- 泊松毛刺 — 受压材料侧向鼓胀塑性变形形成永久脊。
塑料件去毛刺工艺
- 人工去毛刺 — 最灵活,用手工具或小型磨料设备。可即时检验、对工件应力小,但高度依赖熟练工、劳动强度大。
- 低温去毛刺/去飞边 — 浸液氮使塑料脆化,低温去飞边机去除飞边毛刺且不伤表面。适用橡胶、硅胶、轻金属压铸件,高精度保留锐边与凹陷区特征。
- 机械去毛刺 — 自动磨削/砂光去除 PVC 等硬质材料毛刺。效果显著但表面质量波动大、耗时较长。
有疑问或建议? 评论区留言。
想深入了解塑料制造? 免费下载术语词典!

树脂