


优化复合材料制造:定制超声波传感器实现工艺闭环控制
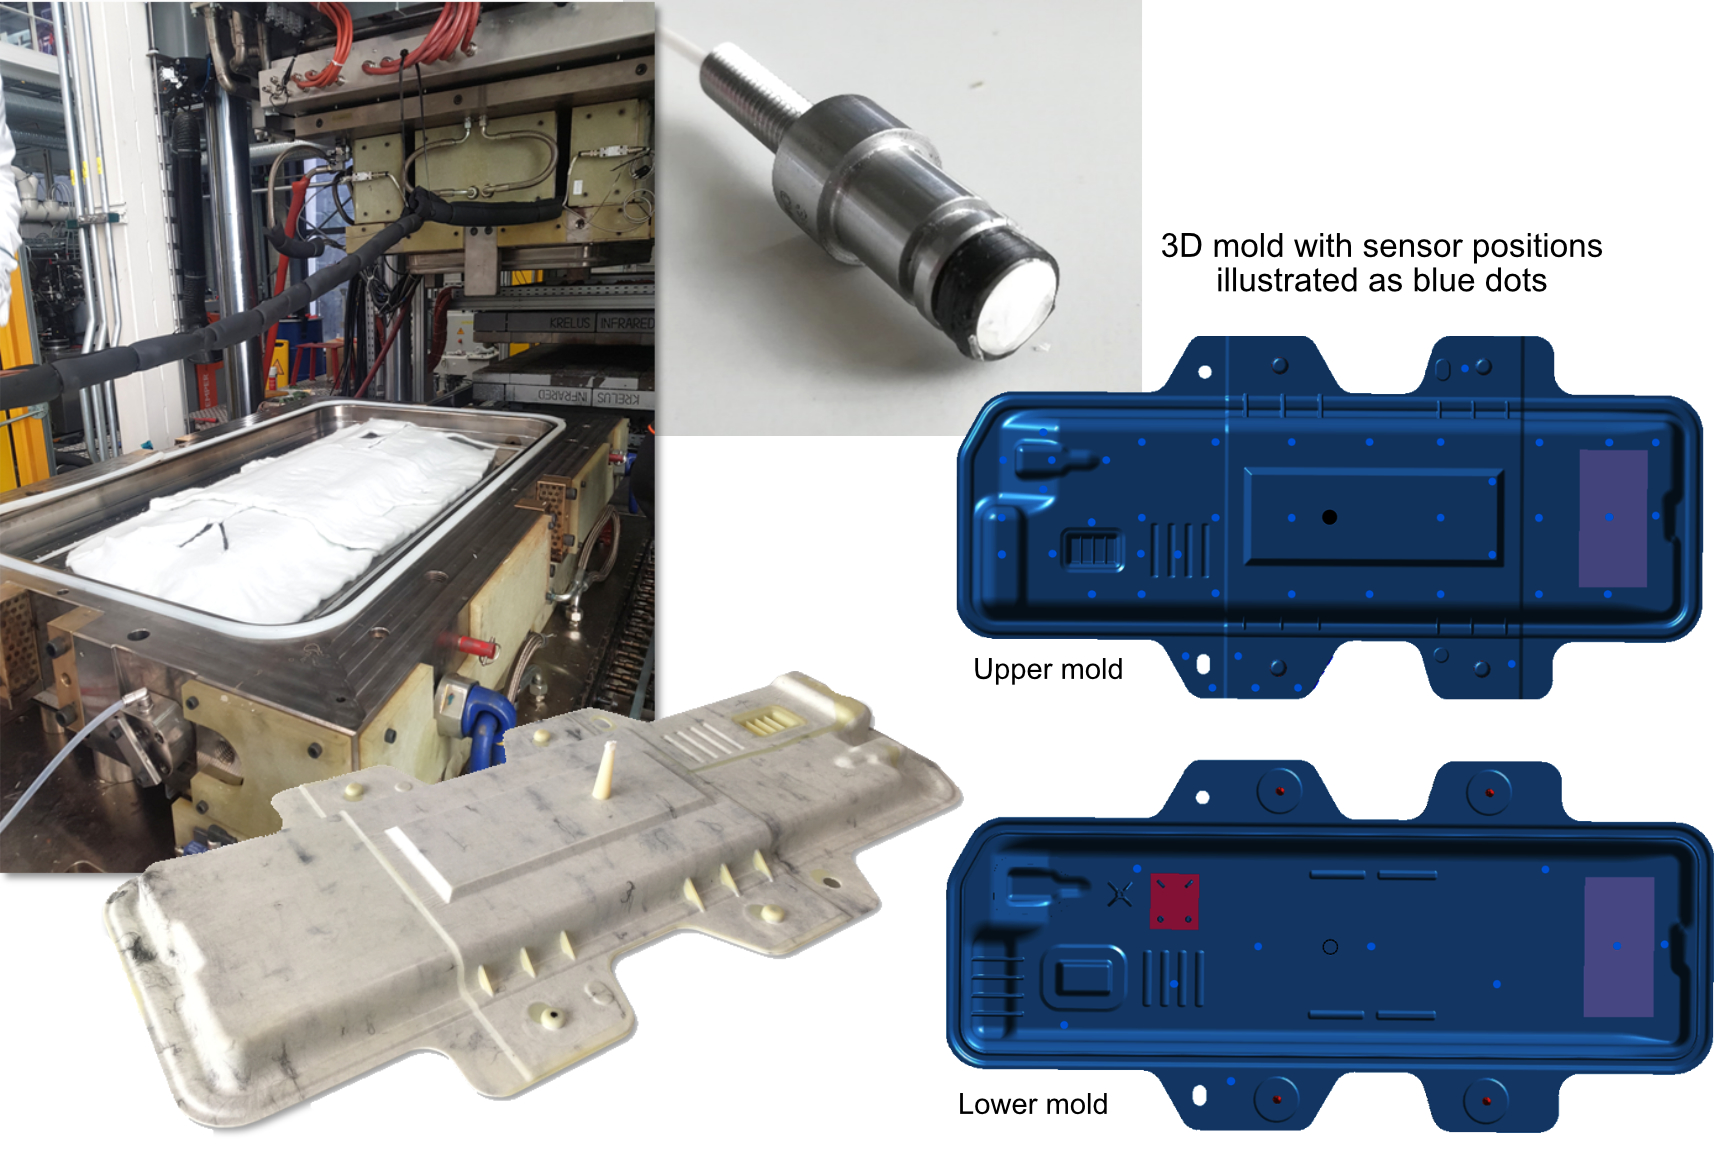
本文是对我早前关于 CosiMo(“可持续移动性复合材料”)项目报告的后续。该项目于 2018 年由 Faurecia Clean Mobility(法国南特尔)发起,旨在演示复合电池盒盖的“智能制造”。挑战件长 1100 mm、宽 530 mm,采用无捻玻璃纤维和单向碳纤维增强,嵌入金属和泡沫嵌件,几何复杂,包含多种圆角和 2.5-10 mm 变化壁厚。采用热塑性树脂传递模塑(T-RTM)工艺:注入己内酰胺单体,在热压循环中原位聚合形成聚酰胺 6 (PA6) 复合材料。项目主旨是探索基于闭环、传感器驱动的工艺控制的全自动化流程。
本文深入探讨 CosiMo 挑战件中使用的 74 个传感器网络,特别是奥格斯堡大学(UNA,德国奥格斯堡)开发的超声波传感器,以及如何利用所有传感器数据构建工艺数字模型(数字孪生)。
基于 CosiMo 的成功及对传感器/AI 驱动制造开发中心的需求,UNA 与 CosiMo 合作伙伴德国航空航天中心(DLR)轻量化生产技术中心(ZLP,奥格斯堡)和弗劳恩霍夫铸造复合材料加工技术研究所(Fraunhofer IGCV)共同成立了奥格斯堡 AI 生产网络。“我们正在建设一个 5000 平方米的新设施,将协同运营,”UNA 教授兼奥格斯堡 AI 生产网络总监 Markus Sause 博士表示。“我们将拥有自动化生产单元,多聚焦复合材料技术,以演示 AI 在制造中的能力。”
CosiMo 传感器网络
CosiMo 项目中,由 Christian Karl Siebenwurst GmbH & Co. KG(德国迪特富特)供应的钢制 RTM 模具内集成了 74 个传感器,用于 T-RTM 电池盒盖成型。监测树脂注射、渗透(流动前沿监测)和原位聚合过程参数,网络包括:
- 1 个真空传感器
- 4 个压力/温度传感器(Kistler,瑞士温特图尔)
- 4 个温度传感器(Kistler)
- 8 个介电分析 (DEA)/温度传感器(Netzsch,德国塞尔布)
- 57 个超声波传感器(奥格斯堡大学开发)
在 CosiMo 初始报告中,我讨论过该传感器网络用于研发而非量产:
“对于工业批量生产,没人会装这么多传感器,这也不是我们预期的,”DLR ZLP 的 CosiMo 制造项目负责人 Jan Faber 说。“但对于这项研究,这个大型传感器网络 极其精确,让我们对工艺和 材料行为 拥有 全程可视性。我们能看到工艺对零件壁厚变化或集成材料(如泡沫芯)的 局部响应效应。”
网络如何设计?Faber 解释:“超声波传感器最多,因为成本最低(<10 欧元)。我们按固定间距网格布置。特定位置替换为 Kistler 压力/温度或 Netzsch DEA/温度传感器。对于这些特定传感器(DEA 和 Kistler),我们尽量在浇口附近(树脂入口)放一个,远端放一个,以监测树脂到达已预热模具壁的区域。”
为何用不同类型传感器?Faber 说:“研究任务之一是对比信号,看不同传感器表现。”这很重要,因为不同传感器基于不同测量原理。例如,DEA 传感器测量树脂的交流阻抗,可分解为不同分数,反映聚合物不同效应。Kistler 使用基于硅 Wheatstone Bridge(测量动态电阻的电路)的压阻式传感器,连接安装在模腔壁上的膜片。压力使膜片变形,改变硅 Wheatstone Bridge 电阻,输出电信号。“我们也用了 Kistler 新款 4001a 同时测压和温度,”Faber 补充,“在模具关键局部点同时获得两值非常有用。”
UNA 超声波传感器
CosiMo 零件网络中大多数是 UNA 开发的超声波传感器。Sause 指出,之所以青睐它们,不仅因低成本(<10 欧元),还因能提供广泛信息。
超声波传感器用于成品复合件检测已有数十年,在注塑成型中也有悠久历史。超声波传感器向介质发射高频声波,测量反射(脉冲-回波)和/或透射。CosiMo 项目中标称频率 2000 kHz。模具中安装的 57 个超声波传感器距离型腔表面 20 mm,其中 10 个工作在透射模式,其余为脉冲-回波模式。超声波测量波速和振幅衰减(衰减);两者均对聚合物性质敏感。波速可作为压力和温度函数计算,但超声数据必须针对研究的聚合物校准。
“我们开发的超声波传感器其实与市售品差别不大,”Sause 说。“基于压电材料,能敏感地将弹性运动转为电信号。但典型传感器最高耐 150°C,我们必须匹配热塑性成型 200°C 以上的高温,这对传感器电子学是个挑战。”
“我们还得设计机械结构将传感器正确集成到模具中,”他解释,“需要弹簧预载和良好密封以保证耦合。传感器需满足大量要求,基本得从头设计。我们还做了整个系统的声学设计。”
聚合与流动前沿监测
“声学关注模具内材料的弹性特性,”Sause 继续,“液体刚度与聚合完成后不同。我们实际上在监测这一转变。我们观察每个传感器位置模具-聚合物界面声波反射的声强,从而随时间连续跟踪固化过程。”
测量机制在 Sause、Faber 等人 SAMPE Europe 2021 会议论文 “Sensor-based process monitoring of in-situ polymerization in T-RTM manufacturing with caprolactam” 中详述。声波回波幅度在预浸料浸润前后的比值取决于模具-零件界面反射率 R。随聚合推进,R 趋于常数。理想情况下,聚合近完成时 R 变化率为零。
从声透射信号还可提取超声波穿透浸润预浸料的传播时间。这有帮助,因为预浸料中声速与聚合度相关。SAMPE Europe 2021 论文实验中,从传感器位置预浸料彻底浸润到聚合完成耗时 240 秒。
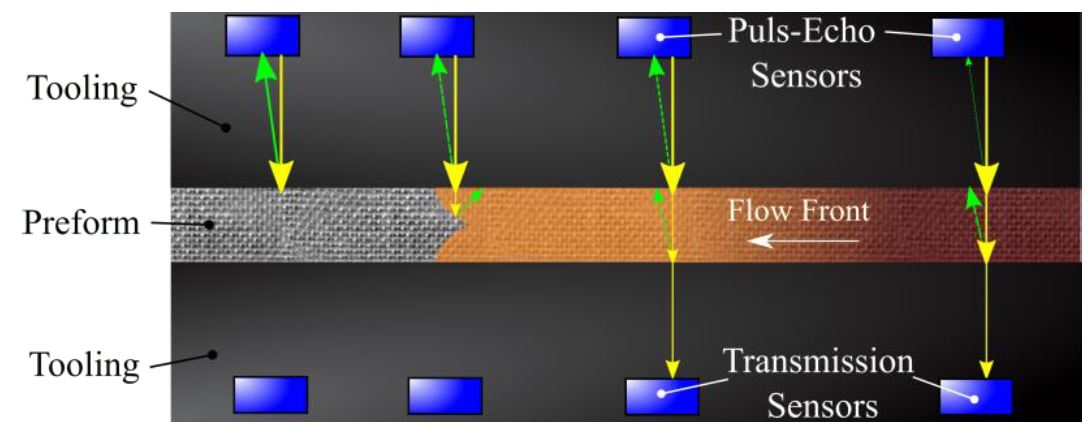
“我们也能监测注射过程中的流动,”Sause 解释,“因为声学信号随聚合物流动前沿通过传感器而变化。” SAMPE Europe 2021 论文也验证了这一点:选定传感器在注射开始 15 秒时,声学信骤降从归一化初始值 1 到 0.85-0.9,对应己内酰胺流动前沿到达。
构建工艺数字孪生
Sause 说开发超声波传感器只是 UNA 在 CosiMo 中很小的一部分,“甚至不是最迷人的部分。”真正成就在于数据分析和构建工艺数字模型,实现零件制造过程中的闭环控制。
“我们试图提供模具内实际发生情况的信息,”他补充。“我们已有通过温度和压力调整工艺的既定路径,但现在我们利用声学信号信息,在每个传感器位置主动发射脉冲。这让我们能确定流动前沿形状、到达预浸料各部位的时间、每个传感器位置的聚合度等。”
“理想情况下,你能建立设置实现闭环控制,在过程中调整参数,”Sause 说。“这些参数包括注射压力、模具压力和温度。也可用这些信息优化材料。”
数字孪生开发是多阶段、多合作伙伴协作。始于分配给 DLR ZLP 的工作包。“我们基于 2D 平板建立仿真,用 ESI Group(法国隆吉)的 PAM-RTM 软件模拟填充和聚合,”Faber 说。“从项目合作伙伴 ITA(亚琛工大纺织技术研究所)和 SGL Carbon(德国威斯巴登)获取预浸料渗透率数据,从奥格斯堡大学获取热塑性聚合物反应动力学模型。整合后对比真实传感器数据。”
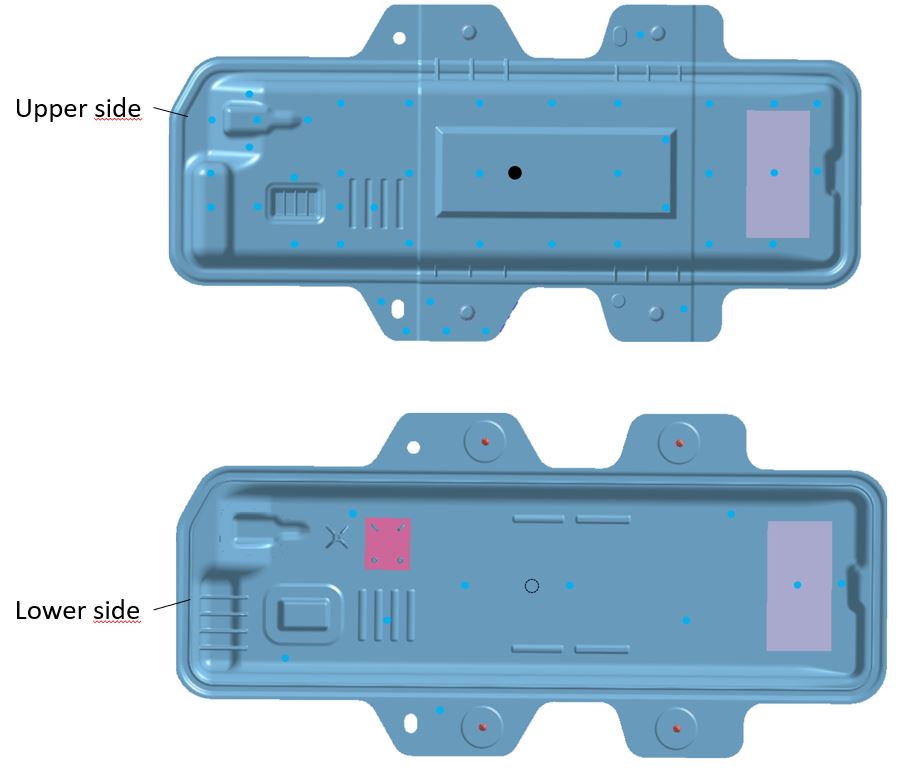
CosiMo 项目演示件上下模具上的浅蓝点为传感器位置,提供全过程特定点数据,用于数字孪生仿真插值建模全件工艺。图片来源:CosiMo 项目,DLR ZLP 奥格斯堡,奥格斯堡大学
“基于 2D 平板模型,我们在填充方面实际上非常接近,”Faber 继续。“但聚合期间有些温度效应无法在仿真描述。例如聚合反应放热,真实数据中温度传感器显示轻微升温,但仿真升温高得多。这是我们持续改进的领域。”
团队想从仿真中得知聚合完成所需时间。“我们真正想要的是模具内最短停留时间,”Faber 注释。该信息从仿真模型导出,依赖多种传感器和 AI 算法。例如,Netzsch 提供介电传感器用于介电分析,也协助部分数字孪生构建。“他们建立预测性 AI 模型研究注射内部机制,预测聚合完成时刻和聚合状态,”Faber 说。
(注:Netzsch 将材料表征、动力学仿真和传感器技术结合,建立 AI 和云解决方案新业务。这种集成方案在 CosiMo 成功演示实时评估聚合度,将以 sensXPERT 品牌商业化。)
从完整传感器网络和仿真得出:最大聚合度 96%,需 4.5 分钟。“这比浸润工艺快得多,但比热固性高速注射慢得多。”
“传感器数据融入数字孪生模型,”Sause 说。“思路是让模型与工艺同步运行,由传感器信息数值稳定。蓝点提供粗略超声波传感器网格,我们在点间插值。例如,基于模内传感器网络测量数据,我们能生成 CosiMo 零件流动前沿随时间发展的视频。”

CosiMo 零件流动前沿发展视频截图(注射入口为中心白点),基于模内传感器网络测量数据随时间变化。图片来源:CosiMo 项目,DLR ZLP 奥格斯堡,奥格斯堡大学
聚合速率预测如何验证?Sause 说:“有多种途径。首先,UNA 一名博士生对己内酰胺-PA6 体系反应动力学做全套建模。他同步研究红外光谱、流变数据和介电分析传感器数据,为该体系固化动力学建立精确材料模型并验证。我们用同一模型交叉验证传感器。”
数字孪生架构
数字孪生运行架构在 Stieber 等人 2020 年技术论文 “Towards real-time process monitoring and machine learning for manufacturing composite structures” 中描述:
包含三部分:T-RTM 设备、模具内原位传感器、数字孪生。此结构特别是数字孪生针对以下目标 O1-O4 开发:
- O1:用模具工装内的原位传感器监测每个复合件制造过程。
- O2:实时可视化每个制造过程以获取更深工艺洞察。
- O3:在仿真和真实数据上训练 ML 模型预测制造结果。
- O4:用训练好的 ML 模型减少废品。
传感器数据送入数字孪生的边缘分析层,可用于预测未来流动前沿动态、确定每层预浸料纤维体积含量、预测干斑、检测异常以减少废品。
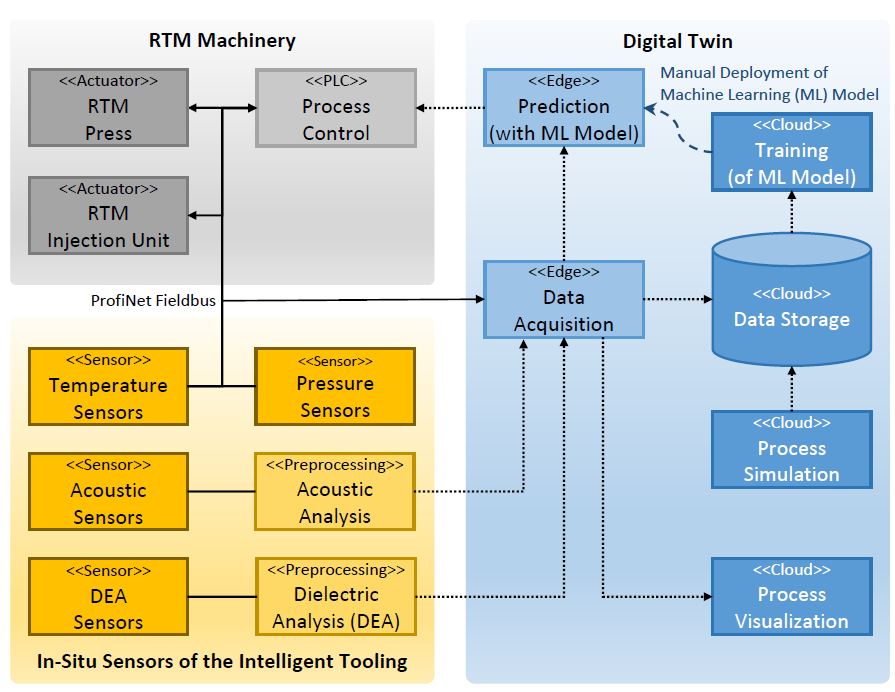
T-RTM 设备含两个现成组件:Wickert(德国兰道)440 kN 热压机和 KrausMaffei(德国慕尼黑)T-RTM 注射机。这些机器及整个传感器网络连接到 PLC(可编程逻辑控制器),负责控制整个制造过程。
因传感器需实时预处理将原始数据转化为流动前沿或树脂固化等高层信息,预处理数据直接在边缘通过 iba AG(德国菲尔特)的 ibaPDA 数据采集单元记录。这样传感器数据与工艺数据、零件信息按一致时间戳记录融合,满足 O1 和 O2。
为自动优化制造工艺,存储数据用于训练机器学习 (ML) 模型实现 O3。这些模型负责例如从传感器网络重构树脂流动前沿、预测流动前沿推进、理想情况下调整工艺参数优化结果(在单次工艺中或后续批次)。因真实数据通常不足以训练可靠模型,数字孪生团队用 PAM-RTM 仿真运行增强实测数据。仿真数据预训练后,用真实数据微调数字孪生。此策略称迁移学习,在计算机视觉和自然语言处理中成功应用。ML 高级分析实现增强预测能力、工艺可视化和闭环控制。
工业复合材料生产的传感器集成
复合件制造商如何将这项技术应用于开发自有生产流程的闭环控制?Sause 说用多种传感器交叉验证流动和固化/聚合监测、提供互补信息很合理。然后确定传感器布局,包括每个位置放哪种类型。“例如,”他指出,“不需要到处放压力和温度传感器,只在关键数据点如树脂入口、复杂几何点等放置。”
需要多少传感器?Sause 说:“CosiMo 用了 74 个,但半米零件可能少些,35-40 个视几何和关键点而定。也取决于生产工艺。航空航天有些工艺用了几十年且成熟,可能不需要很多传感器,初期集成开发工作量小。但其他工艺未知多,需更多前期工作。CosiMo 研究 T-RTM 原位聚合 PA6,不如环氧树脂 RTM 文档完善。”
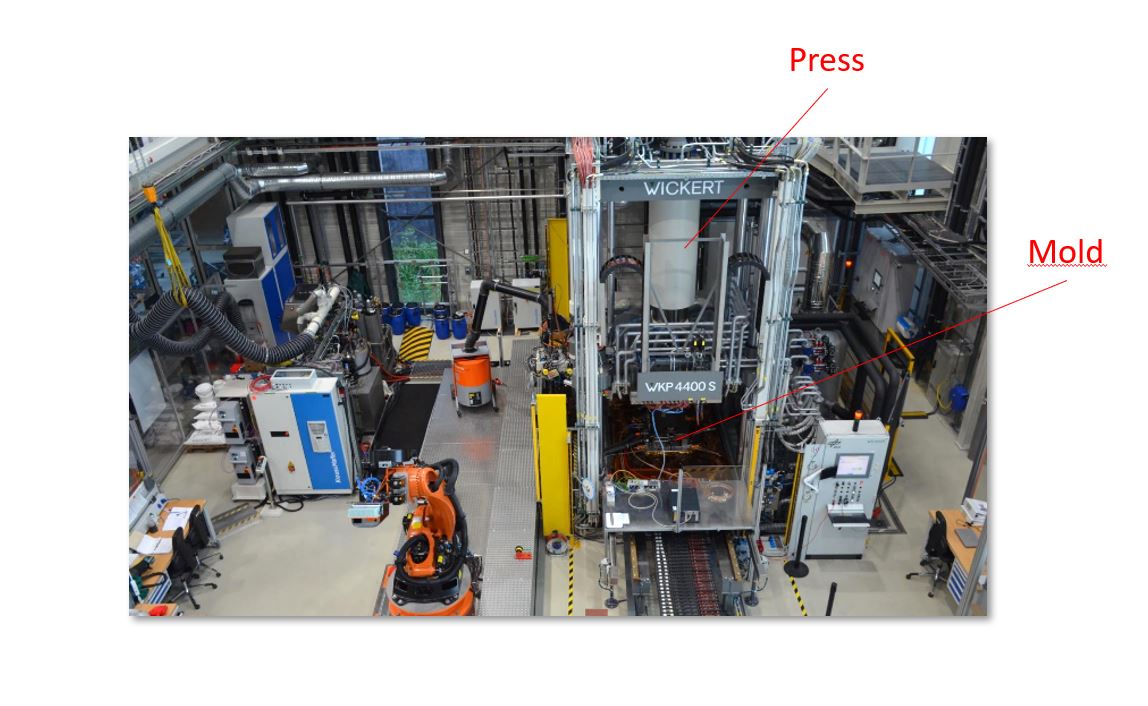
CosiMo 项目制造设备:Wickert 440 kN 热压机和 KraussMaffei 注射机。本系列图片来源:CosiMo 项目,DLR ZLP 奥格斯堡,奥格斯堡大学
构建数字模型多耗时?闭环控制是否总需要数字孪生?Sause 说:“仍取决于工艺和目标水平。首先,集成传感器信息让你能可视化黑箱工艺内部发生什么、该用什么参数。”
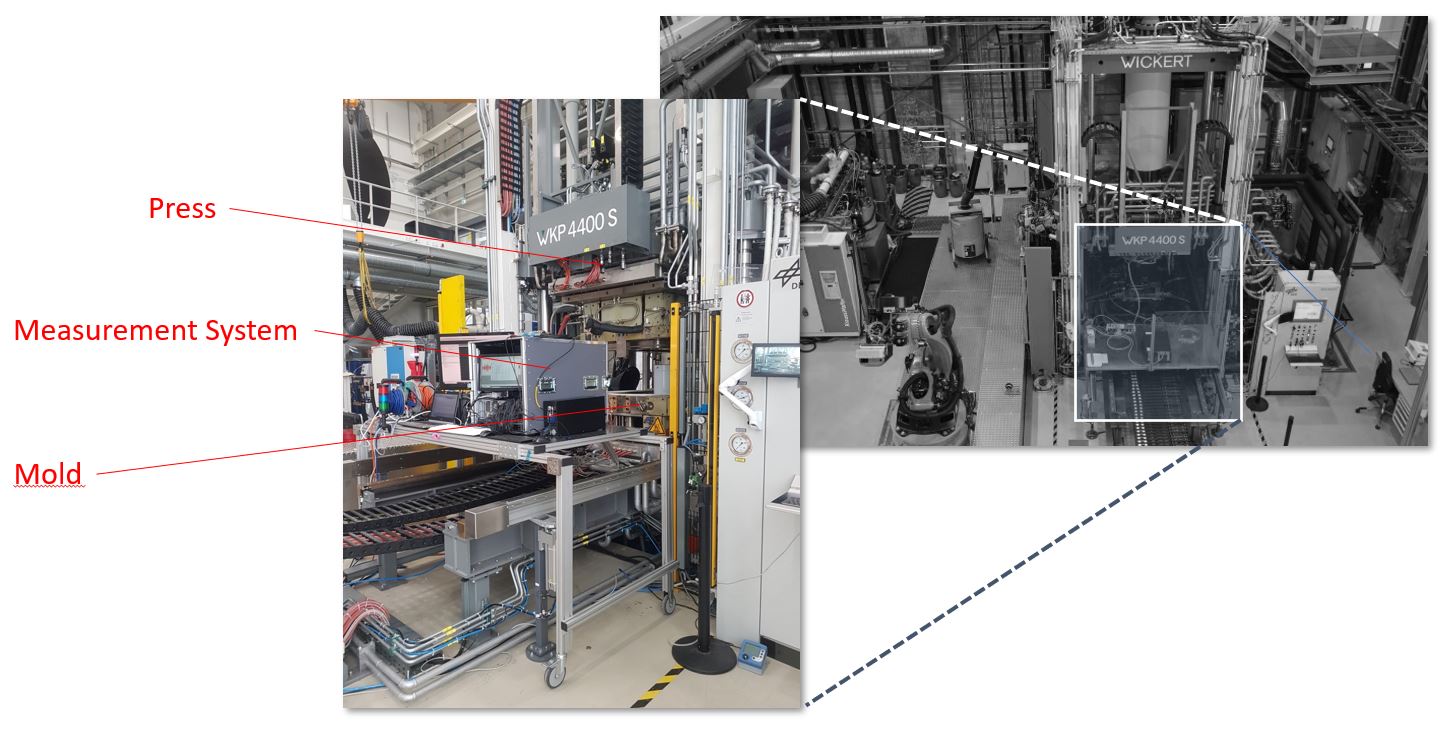
CosiMo 开发的闭环控制系统也集成了模内传感器和 iba AG 数据采集系统(图中测量系统)。
“达到第一个目标后,离闭环控制还有几步。中间阶段是拥有可视化并能手动按停止键调整工艺防废品。这也是个开始。再发展数字孪生,但需训练数据。你得生产几个零件获取输入数据。但也得生产些次品。所以取决于你愿投入多少训练 ML 方法。”
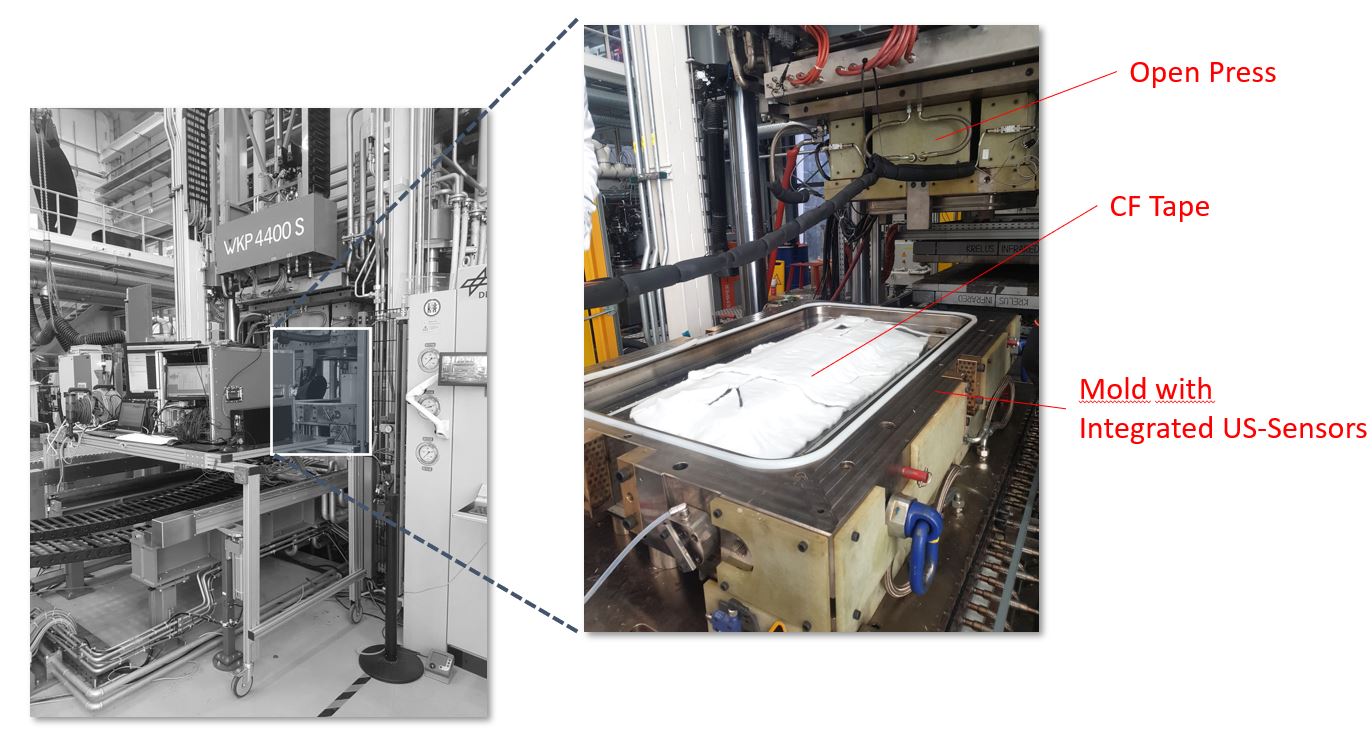
训练完成后,数字孪生可优化工艺参数并提供闭环过程控制。
不过 Sause 承认 CosiMo 采用的迁移学习方法“在一定程度上可迁移到相似几何或材料体系及不完全改变局势的变体。你可以这样建立数据库,利用已获数据识别效率趋势,用于其他相关问题。”
所以起步之道是:开始用传感器并构建配套数字模型以理解工艺?“绝对,”Sause 说。“我可以向你保证,今天生产中用的大多数机器仍很‘笨’。许多机器没有任何传感器能给你数据库提供反馈。所以,系统集成传感器系统是第一步。但你需要 系统性 数据采集,也要提供数据存储架构,才能 利用数据。其实很多公司装了传感器却不做任何事。”
AI 生产网络
回答上述问题时,Sause 不断提到 UNA 内部各团队及衍生公司可提供传感器集成和数字孪生服务。为此,奥格斯堡 AI 生产网络于 2021 年 1 月由 UNA、DLR ZLP 和 Fraunhofer IGCV 发起。“合作框架源于我们过去与 DLR 和 Fraunhofer 的项目,”Sause 说。“我们将 CosiMo 中 AI 驱动生产开发的蓝图大幅扩展。例如,CosiMo 我们部分预算 1000 万欧元,AI 生产网络初始资金 9200 万欧元。这让我们能启动许多像 CosiMo 这样利用 AI 制造的新研究项目。我们不只做复合材料,但重点在复合材料。”
2021 年已启动用超声波传感器改进 CNC 加工项目。“陶瓷基复合材料 (CMC) 回收项目也即将启动,”Sause 说,“我们将有多个项目紧密结合增材制造与特定回收纤维增强材料再利用。”
关于各机构角色,Sause 解释无竞争,各机构有分配预算。“我们各有份额,自由协作如过往。我们彼此很了解,知晓优劣势。合作愉快因为清楚能做什么不能做什么。许多公司找上门想合作,我们正讨论如何从我们能力端找到最佳匹配。”
关于 5000 平方米生产设施,“我们将共同运营,”Sause 说。“计划 2023 年初开放并开始安装机器。我们将提供自动化生产单元,链接各单元。许多聚焦复合材料生产技术。我们这样做也为向工业界合作伙伴展示 AI 在此类生产环境下的能力。也希望工业界合作伙伴进驻、在我们设施放置设备,共同运行项目,探索如何为他们的厂址链接集成新方案。”
树脂
- 状态基础维护(CBM):预测性资产管理的传感器与系统
- 控制柜配线与布局专家指南:预留扩展与散热的黄金法则
- 超声波加工详解:原理、类型、应用与优缺点
- 精准现场数据采集优化流程
- 石灰浆料系统:夹管阀与蠕动泵的“黄金搭档”
- 连接控制系统:位置与运动传感器的可信通信接口
- OTOMcomposite推出复合材料4.0激光辅助带材铺设缠绕先进软件
- 可持续环氧树脂:面向航空航天复合材料的可再加工、可修复、可回收解决方案
- 结合交流/直流介电传感器 实现复合材料固化精准监测
- CompositesWorld 与 ITHEC 联手打造为期三天的虚拟热塑性复合材料大会
- TPAC与TPRC推出TPC-Cycle:高性能热塑性复合材料可持续回收新路径
- 优化浸渍涂布参数制备高性能三态电致变色器件