


铁矿石烧结工艺优化与烧结机设计
铁矿石烧结技术与烧结机设计优化
烧结技术最基本形式非常简单,自 20 世纪初以来即投入使用。然而,尽管基础技术简单,工艺控制依赖极其复杂的相互依赖工艺参数,需彻底理解这些参数对产能和烧结矿质量的影响。
基本烧结技术
烧结技术本质上是铁矿石细粉的团聚过程,依靠热量熔融较小颗粒表面使其结合成较大团块。典型烧结厂由多个顺序操作单元组成,烧结机为核心。简化工艺流程如下:
原料包括铁矿石细粉、焦粉、熔剂(石灰石、白云石、锰矿、石灰、石英岩、砂等)及废料(氧化铁皮、筛分物、粉尘、泥浆、转炉渣等)经配料后输送至混合系统。加入回收烧结矿细粉和水后,在旋转混合鼓中混合制成工艺用绿色原料。混合过程通常称为"制球"。制球后的绿色原料铺在烧结机料带上合格底料层之上形成"烧结料层"。料层通过点火炉(罩)引发反应。罩内燃烧器点燃绿色原料中以焦粉形式加入的碳。反应由烧结料层中碳与排风机抽吸通过料层的空气化学反应传播。烧结料层垂直燃烧,同时水平向排料端移动。烧结矿经热烧结矿破碎机卸至烧结冷却机,环境空气从下方吹经破碎的热烧结矿。冷却后,烧结矿输送至破碎筛分段定尺,最终输送至高炉料仓或烧结矿储存。
常用烧结机为大型烧结厂用的直线机和小型烧结厂用的环形机。废气通常经旋风分离器和静电除尘器净化后排放大气。
除其他要求外,现代带式烧结机烧结厂设计还须满足原料制备处理、产品定尺处理及相对复杂的控制仪表要求。
烧结原料混合料优良均匀性和高透气性是实现高产能、优质量、低能耗的决定性因素。
冷却后,烧结产品在破碎筛分段定尺。冷却烧结矿被破碎用于三种不同用途:(i) 返回烧结工艺的回收细粉,(ii) 保护篦板车的底料层,(iii) 高炉炉料。细粒颗粒回收至烧结工艺,中等粒度颗粒通常作底料层保护篦板车,较大颗粒输送至高炉。
烧结机本身仍是烧结制造技术核心,主要部件(图 1)包括:(i) 篦板车,(ii) 烧结带驱动,(iii) 张紧装置,(iv) 点火炉,(v) 缓冲甲板和热烧结矿破碎机。这些烧结机部件的设计要求和工程方法大纲如下。
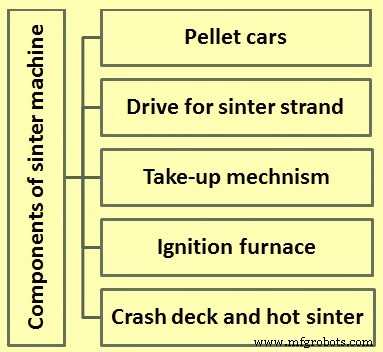
图 1 烧结机主要部件
篦板车
篦板车在烧结机料带上、风箱上方(负压系统)输送绿色原料,同时绿色原料烧结过程进行。烧结带由数个篦板车组成,因其运动可视为无链接无限链。因此篦板车承受以下应力:
- 烧结带烧结(上侧)高温和返回段(下侧)冷却导致的循环热应力变化。
- 绿色原料/烧结矿质量产生的循环静载荷。
- 驱动链轮传递力及篦板车相互作用力产生的循环动载荷。
尽管带式烧结机及其部件材料开发已超百年,但上述苛刻工况仍导致最适宜材料(球墨、片状石墨、白口铸铁等)在有限循环次数内疲劳。因此许多烧结厂通常按平均 10 年、年运行 <330 天制定篦板车更换计划。
篦板车部件材料和形状选择进一步由以下要求决定:(i) 篦条压降最小,(ii) 篦条耐磨性最大,(iii) 侧板对绿色原料和烧结料滑动运动的最大延展性和耐磨性,(iv) 非全熟练人员快速更换磨损或不可用部件。
烧结带驱动
无链接篦板车由装有锁紧盘的公共轴上的驱动链轮推动沿机架上料带移动。链轮通常装有精密铸造特种钢可更换齿段。齿对每辆篦板车连接的四个短轴组件内轮施加滚动作用。短轴组件外轮在驱动站和卸料站作为篦板车回程导向,内轮承担篦板车沿料带推进时的静载荷和动载荷。
烧结带驱动通常不置于料带卸料端,因热量和维护考虑。原动机选择有:(i) 电机械式,变频调速;(ii) 电液式,变量柱塞泵或马达。可用双驱动或单驱动。选择驱动和驱动布置主因:(i) 用轴装行星齿轮箱减小悬伸载荷,(ii) 调速范围,(iii) 维护性。
张紧装置
张紧装置补偿运动篦板车与机架、轨道、风箱间差异热膨胀,同时保持足够压力防止篦板车体端面分离。张紧装置通常自动化,采用配重/滑轮系统或液压系统。液压系统优势:(i) 维持最小压力减少篦板车体端面摩擦磨损,(ii) 双作用油缸便于单个篦板组件更换(断开料带)。
大型机机架张紧装置通常设在料带卸料端,小型机更可行设在冷驱动端。无论哪种情况,相应机构设计为移动单元,安装在轮/轨布置上或悬挂其上。需精确导向机构,允许驱动站与料带中心线对齐。
点火炉
烧结机点火炉可描述为耐火材料衬里钢箱,内布置两个或更多水平对置燃烧器。可用任何燃料:气体燃料(焦炉煤气、高炉煤气、混合煤气、天然气等)、液体燃料、固体燃料(煤粉)。垂直可操作门关闭点火炉端面至绿色原料顶层高度,以最小化热损失。点火炉目的是点燃绿色原料中焦粉碳以点燃上层。
为满足上述要求,点火炉应具备以下特征:
- 燃烧器火焰低速运行,避免扰动绿色原料料床。
- 扁平火焰形状有利于绿色原料快速均匀点火。
- 必须有合适装置向燃烧器供给受控冷却空气以达所需火焰温度。
- 须有足够且易操作的燃烧器控制。
- 所有炉控制须故障安全。
- 引燃焰须可靠,如燃烧器用低/波动热值气体(高炉煤气、混合煤气),引燃焰应用液化石油气 (LPG)。
缓冲甲板和热烧结矿破碎机
缓冲甲板引导篦板车卸出的热烧结矿进入热烧结矿破碎机(亦称"指式破碎机")。缓冲甲板承受严重冲击和磨损,厚衬里。部分机器用陶瓷立方体衬里。衬里寿命应匹配年度计划检修周期。小型烧结机缓冲甲板衬里通常用耐磨板,甚至用通常认为足够的耐磨材料铸造板。
热烧结矿破碎机将烧结块破碎至 <150 mm,为冷却和二次破碎准备。烧结块离带时保持约 850℃,热烧结矿破碎机在极恶劣环境工作。故设计须照顾此环境。通过以下设计特征解决:(i) 可更换指/指轮,(ii) 屏蔽轴承,(iii) 水冷轴(大型烧结机),(iv) 包括指、轴承、轴承护罩的整体轴组件快速更换。这要求易于拆除除尘罩和断开破碎机驱动。
烧结冷却技术与余热回收方案
烧结冷却机常成烧结生产瓶颈,过时技术导致低产能、高运维成本。通常用环形冷却机。部分烧结机也用直线冷却机。
环形冷却机设计现本质上由刚性环形框架构成,便于材料轻松持续定心。先进冷却机加料溜槽设计确保烧结矿更均匀分布于冷却机,大直径块靠底、小块在顶。这提高冷却性能、降低风机功耗、防止相关设备损坏。冷却机移动冷却槽与风道系统间有特种橡胶密封,实现冷却空气更高效利用。
为进一步提高烧结厂能效,烧结冷却机安装多种余热回收系统,利用废气显热发电或产生工艺蒸汽。通常采用三种余热回收方案:(i) 点火炉燃烧空气预热和新点火烧结矿后热,(ii) 选择性废气循环系统,节约焦炭和 CO2,(iii) 余热回收装置产蒸汽和/或发电。
烧结厂设计中试验的作用
烧结厂设计中试验通常有三重目标:(i) 基于现有类似烧结厂确认某些预选工艺参数,(ii) 评估拟建烧结厂产能下选定参数,(iii) 获取拟建烧结厂特定设计信息。
改变焦粉添加百分比、次要程度水添加百分比,常用于寻找一组运行参数优化点。若条件组充分接近目标,优化由"烧结细粉比"(生成细粉重量/返回绿色原料细粉重量)判断,要求尽可能接近 1(比值 0.95-1.05 视为良好烧结)。
若水和焦粉变化无法达成烧结细粉比,只能通过改变给定料层深度和压降(吸力)下绿色混合料烧结细粉输入进一步优化。
直线机通常初步识别以下工艺参数并按指示预选值设定试验:
- 吸力压降 — 1200-1400 mm 水柱 (WG)
- 料层高度 — 400-450 mm
- 点火时间 — 1.5-2.0 分钟
- 点火温度 — 约 1000℃
- 底料层 — 30-50 mm
- 回收细粉 — 烧结产量 25%-30%
试验方案通常根据拟建烧结厂预计运行要求选择。建议方案包括:(i) 基础工况仅矿粉无粉尘泥浆添加,(ii) 加一定比例粉尘泥浆但不制球,(iii) 加一定比例粉尘泥浆并预制球后与矿粉混合。
加水作用
向烧结混合料加水因多种原因,最重要是制球过程中促进细粉团聚至大颗粒表面。这连同制球时间在控制烧结混合料透气性、进而烧结块透气性起关键作用。但也影响烧结块质量(冷强度)、生产率、得率和烧结细粉比。故烧结过程中需控制水分。通常加水率高则烧结需更高能量;加水率低于所需则制球不当。故需通过试验优化加水率。因此,最佳加水控制对稳定运行至关重要,设计时须充分考虑。但加水参数在全规模厂调试中可进一步轻松优化。
焦粉添加
烧结反应通过矿粉颗粒表层熔融融合传播。反应可用热能由加入烧结混合料焦粉碳与抽吸通过料床空气氧反应控制。这两参数相互作用复杂,对给定固定工艺参数下工艺输出(生产率、得率、烧结细粉比、烧结质量)起大作用。
须注意:不同工艺参数(压降、得率、生产率、点火温度、焦粉添加等)均非完全相互独立。但以焦粉形式加入绿色烧结原料的碳量可能是最关键控制参数,因它决定烧结时料床行为,也一定程度影响冷却性能。
通常,烧结混合料碳过多,料床过度熔融闭合,固定压降下阻碍空气流通。导致烧结时间长、生产率低。反之,碳太少阻碍充分烧结,增加工艺回收细粉、降低得率。试验是确定优化烧结工艺所需最佳碳(焦粉)百分比最好方法。
为厂设计进行的试验中,基于特定绿色烧结混合料最佳可用数据选择一组参数。变化加入原料焦粉量,以工艺产生细粉量(基本未烧结物料)判断烧结有效性。视输入输出细粉比调整焦粉量。
压降
如前所述,烧结反应传播由系统碳(焦粉)和空气量控制,因提供反应能量。但在烧结机中,控制通过料床气流既难又不切实际,故控制压降而非气流。特定压降下抽吸通过烧结料床空气量取决于料床中烧结混合料透气性,故沿烧结带长度因透气性变化而变化。系统压降由煤气净化系统排风机吸力维持预定恒定水平。个别吸风箱控制可在线但非必要,点火罩下者除外。点火在约 180-200 mm WG 进行,很大程度独立于料床深度,但烧结压降与料床深度相关。
料层深度
实际上,任何给定生产率下通过改变宽度、长度或料层深度有多种烧结厂配置可能,虽影响略异。深料层主要效应源于烧结产量表面积与体积关系。随料层深度增加,体积面积比增大,故预期未烧结表面细粉减少。通常影响得率和烧结细粉比,不必然影响生产率。
原则上,若压降调整得当,生产率不受影响,因固定垂直烧结速率(火焰前沿穿透料床速度即火焰前沿速度)下,不同料层深度需成比例时间。但可能影响烧结带水平速度,因燃烧穿透点随烧结时间偏移。
通常见较深料层烧结混合料表现明显更好。深料层烧结细粉比和带速更可接受,同时保持所需产能。深料层额外益处在于焦粉消耗大幅下降。且通常见料层高度增加时,床层所需压降有一定灵活性。
点火时间
绿色烧结原料点火由燃烧器点火,可用任何燃料源。点火时间不视为关键参数,只要顶层焦粉充分点火能进一步传播反应通过料床。视矿源,点火时间 0.5-2.0 分钟不等,通常 1.5 分钟认为足够。
点火温度
与点火时间相反,点火温度通常视为关键。点火温度控制顶层数量,从而影响带料最终产品得率。此外也影响最终产品质量(强度)、产品得率和生产率。常观察到过高点火温度热冲击导致烧结料床裂纹,气流短路通常发生裂纹处。裂纹相邻区域发生不完全烧结,被认为是低得率、低生产率、劣质烧结主要原因。
但须注意点火温度和点火所需能量不同,不可混淆。理想情况下这两参数应单独控制,烧结厂通常难以做到。
底料层
底料层基本有个非关键功能:防止烧结块烧结至底料损坏篦板车和篦条。可见某些特定低品位铁矿石烧结混合料甚至不需底料层。通常预期底料层厚度和粒度分布对烧结块透气性影响极微,实际用途不显著。但烧结厂运行中有个担忧:循环底料层供应连续性可能困难。有时无足够正确粒度范围供应底料层。此种情况下需控制烧结工艺下游破碎。
烧结得率
烧结工艺得率通常表示为产出烧结量与投入原料量之比。视计算边界(带末或最终产品),计算结果可能不同。带末得率仅指示因 LOI(点火损失)和吸入废气系统粉尘损失,最终产品得率还考虑细粉分数(<5 mm)生成。基于投入材料分析,通常预期 LOI 约 20%,带末烧结得率 80%。
生产率
生产率或生产指数已成衡量烧结厂产能规范,通常表示为单位有效底面积单位时间烧结产量(吨/㎡·h)。某些地方表示为吨/㎡·24h。但有效底面积定义及边界(带末比最终产品)可能混淆。实用定义如下:
- 烧结产量质量边界为最终产品筛分后,因此不含循环绿色烧结原料回收细粉,忽略作为连续循环负荷的底料层分数。
- 有效底面积定义为从点火罩入口至燃烧穿透点可用烧结总面积。须理解:若特定矿种同带上比另一矿种燃烧穿透快,不自动意味生产率更高。需调整带速将燃烧穿透点推至带末以增加有效带面积,从而提高生产率。
烧结细粉比
烧结细粉比是决定烧结工艺性能参数。故理想目标为比值 1,此时生成细粉量等于返回绿色原料细粉量,工艺处平衡。烧结工艺中烧结细粉比通常允许 0.95-1.05 变化,需缓冲存储。
制造工艺