


弗劳恩霍夫IPT创新热塑性复材技术,应用于氢储罐、航空发动机风扇叶片等领域
弗劳恩霍夫IPT开发成果包括(左上顺时针):热塑性复材航空发动机风扇叶片、激光构建与AFP的混合复材金属结构、复材结构健康监测(SHM)、热塑性复材带材加工系统(如PrePro 2D和PrePro 3D系统,由Conbility商业化)。图片来源:弗劳恩霍夫IPT
2020年12月,笔者发表文章介绍弗劳恩霍夫生产技术研究所(IPT,德国亚琛)如何开发热塑性碳纤维增强聚合物(CFRP)航空发动机风扇叶片的全自动带材铺放成型。热塑性复材带材原位固化(ISC)是IPT擅长领域,早期与ISC先驱Accudyne Systems Inc.(美国特拉华州纽瓦克)和Automated Dynamics(现Trelleborg Sealing Solutions Albany,美国纽约州Niskayuna)共同推动该技术。[了解更多ISC先驱,见“原位固化热塑性航空结构 第1、2部分”]。IPT首席工程师兼纤维增强塑料与激光系统技术部门负责人Dr. Henning Janssen解释:“IPT自1988年起从事激光辅助带材缠绕(LATW),至今仍是核心课题。LATW技术近10-15年变化巨大。本文详述IPT在LATW及热塑性复材的广泛开发,及研究所对未来技术走向的展望。”
激光带材缠绕技术演进
Janssen说:“30年前激光技术未准备好高速加工热塑性复材。控制端仅有模拟摄像头。如今技术大幅提升。如2008年开发紧凑激光缠绕头,催生AFPT Germany(德国多尔特),当时用16×16像素、每秒8帧相机。现在轻松达到640×480像素、50帧/秒以上处理。”这很重要,“因为我们开发的激光带材缠绕主要优势是能‘看入’工艺并毫秒级调整加工功率。例如绕压力容器封头等复杂几何时缠绕减速需降激光功率,沿筒身加速再调回。15年前因激光、控制、热成像技术未就绪或太贵、性能不足而无法实现。”
Janssen续称:“数字化端发展巨大。如我们提供数字孪生,可将所有传感器信息映射到压力容器,对比制造件与数字设计评估质量预测性能。虚拟工艺传感器和模型也能预测由加工历史决定的层压板强度。”这很关键,因热塑性带材LATW采用快速加热冷却,材料件性能在缠绕过程中决定,无热后处理步骤,故需快速工艺控制能力。
材料端也有发展。Janssen说:“20年前热塑性复材带材有限,如Cytec APC-2(现Solvay,美国佐治亚州阿法雷塔)。如今更多材料获工业应用认证,也有大宗商品材料如碳纤/玻纤增强聚丙烯(PP)、聚酰胺六(PA6)等,汽车业大量应用。LATW应用也向大批量生产延伸,如电机保持套等简单环形件,年产1-5万件。”
ambliFIBRE项目:油气管道
Janssen上述描述的LATW数字工艺控制部分源于ambliFIBRE项目(2015-2018)。Janssen称:“项目合作伙伴众多,包括Baker Hughes(英国纽卡斯尔和美国德克萨斯休斯顿),我们用LATW设备为其生产非金属管道。”注:ambliFIBRE 2018结束后不久,Baker Hughes宣布与沙特阿美(沙特利雅得)合资拓展非金属管道应用,含碳纤增强塑料(CFRP)可能性。
Baker Hughes现致力加速非金属材料在能源领域导入,其他公司如Magma(英国朴茨茅斯)也用激光技术做管道。(参见“热塑性管道在深海崛起”及“Magma Global交付高压复合升降管”)
Janssen说:“激光带材缠绕用于热塑性复材升降管和输流线也很常见,只是其他行业不太知晓。”并补充IPT为这些应用提供关键价值:“我们虽不在研究所运行全尺度连续管道生产线,但为客户提供材料测试和产品认证。如基于DNV-GL F114的测试金字塔,从聚合物和纤维资质测试起步,扩展至复材层压板微观/中观结构。我们做大量允许值级测试,再扩展到小管道和代表性管道,因缠绕赋予的性能不同于压制或自动带材铺放(ATL)。”
他还指出:“因材料受力不同,许多复材在小管道测试,如2-3英寸至数米长。我们测试后应用工艺理解至实件长度如2-3公里,这很有意思,因该长度加工时间可达数天,须考虑收缩及环境温度变化等影响因素。”
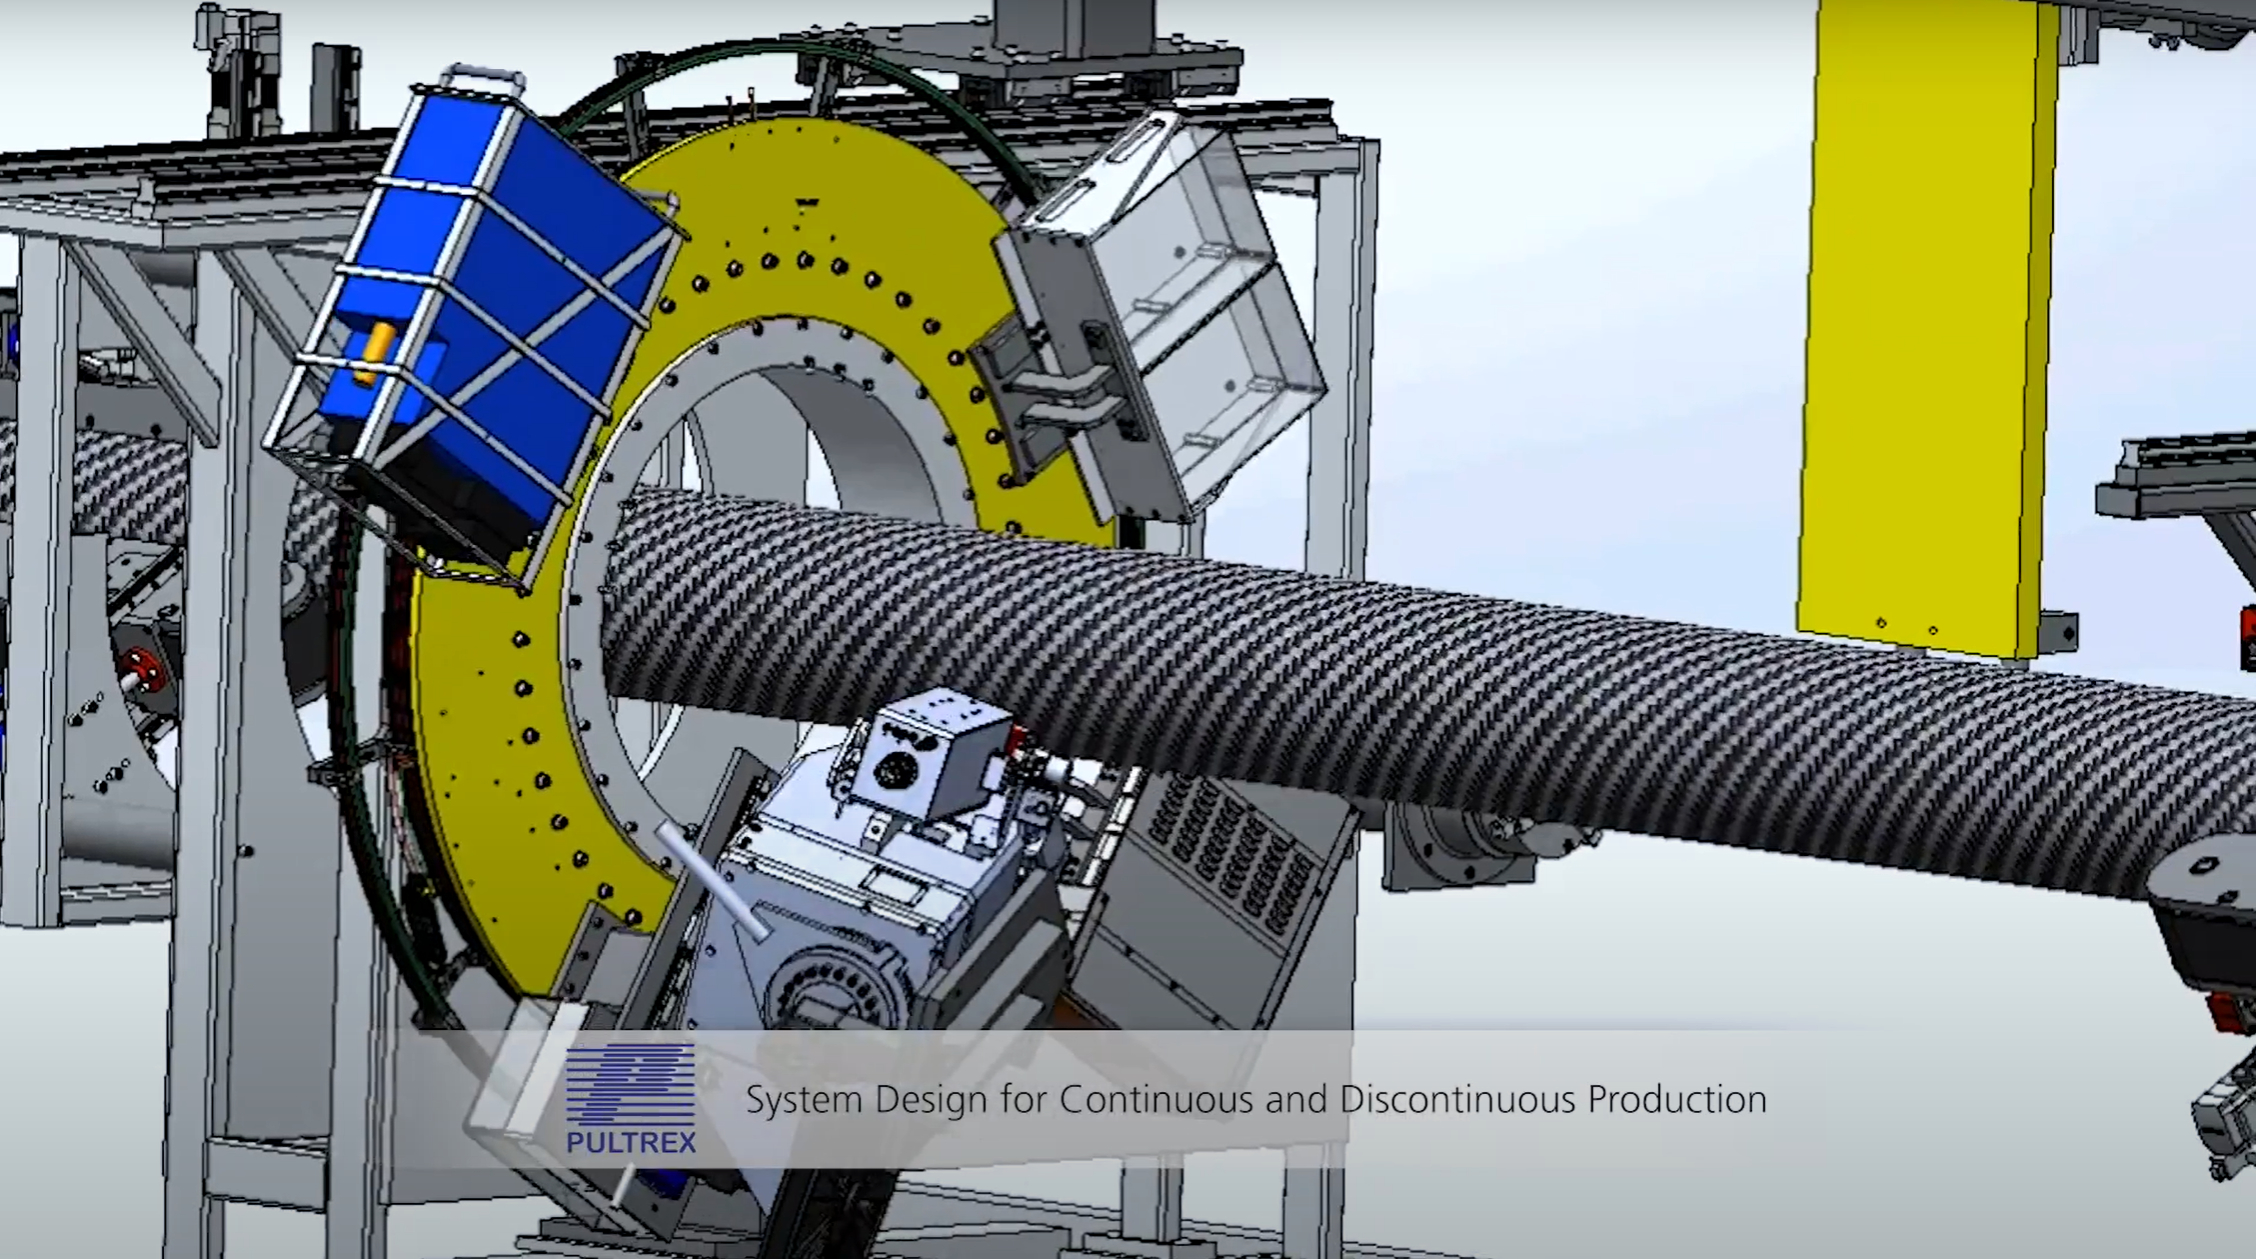
LATW在氢储罐中的应用
Janssen称IPT自2000年起与油气公司合作。“八年前我们意识到这几乎是氢储罐所需的同种技术。”回忆道。“现IPT有大型氢制造计划,也投资碳纤维复材燃料电池。建设8000万欧元自动化燃料电池制造设施,并投资新大型缠绕设施,可生产长7米、直径2.5米零件,也用于大型压力容器。”
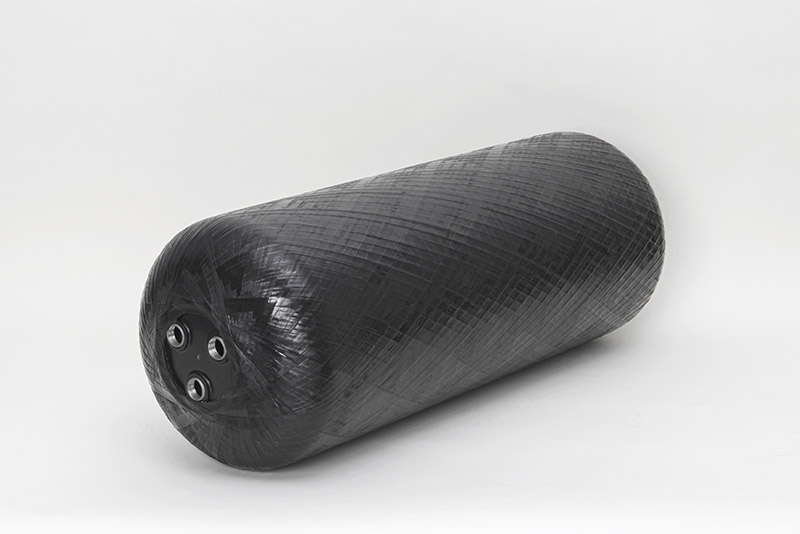
Janssen称热塑性复材带材LATW尚非压力容器制造最先进工艺,“因热塑性化学、加工和耐久性仍在研究。但我们坚信热塑性提供的低渗透性、韧性和可回收性至关重要。”他也看到热塑性在V型压力容器潜力,全复材无单独热塑性内衬。“这或为移动氢储存应用如燃料电池电动卡车提供未来方案。”
Janssen说:“常规热固性缠绕在最小缠绕角受限,如穹顶螺旋层纤维角难小于10°,无法在常规缠绕罐植入0°增强。但经典LATW中热塑性预浸料直接熔融焊接到基材,可任意方向铺放,设计自由度大得多。我们正与汽车业合作伙伴开展项目,开发安全、节能、易回收的热塑性氢储罐。”
热塑性复材风扇叶片
Janssen称弗劳恩霍夫IPT在涡轮机械领域底蕴深厚。“亚琛有国际涡轮机械制造中心(ICTM),预竞争社区,与发动机制造商及供应商联合开展预竞争研发,开发提升制造技术。”
他指出过去20年重点在于钛合金或镍基合金加工,用于压气机和涡轮先进产品如叶盘一体件(blisk)。冷端部件如碳纤复材风扇叶片由GE在1990年代开发,现服役于GE90和GEnx。“但现在陶瓷基复材(CMC)被视为喷气发动机热端下一代材料,”Janssen说,“实现更高温度、更轻重量、更高效率。”
“复材制造与金属截然不同,”他继续,“金属从坯料减材加工(主要切削),设计不太依赖制造。复材恰好相反,总需某种生成工艺。故我们决定从制造视角切入新风扇叶片策略。”
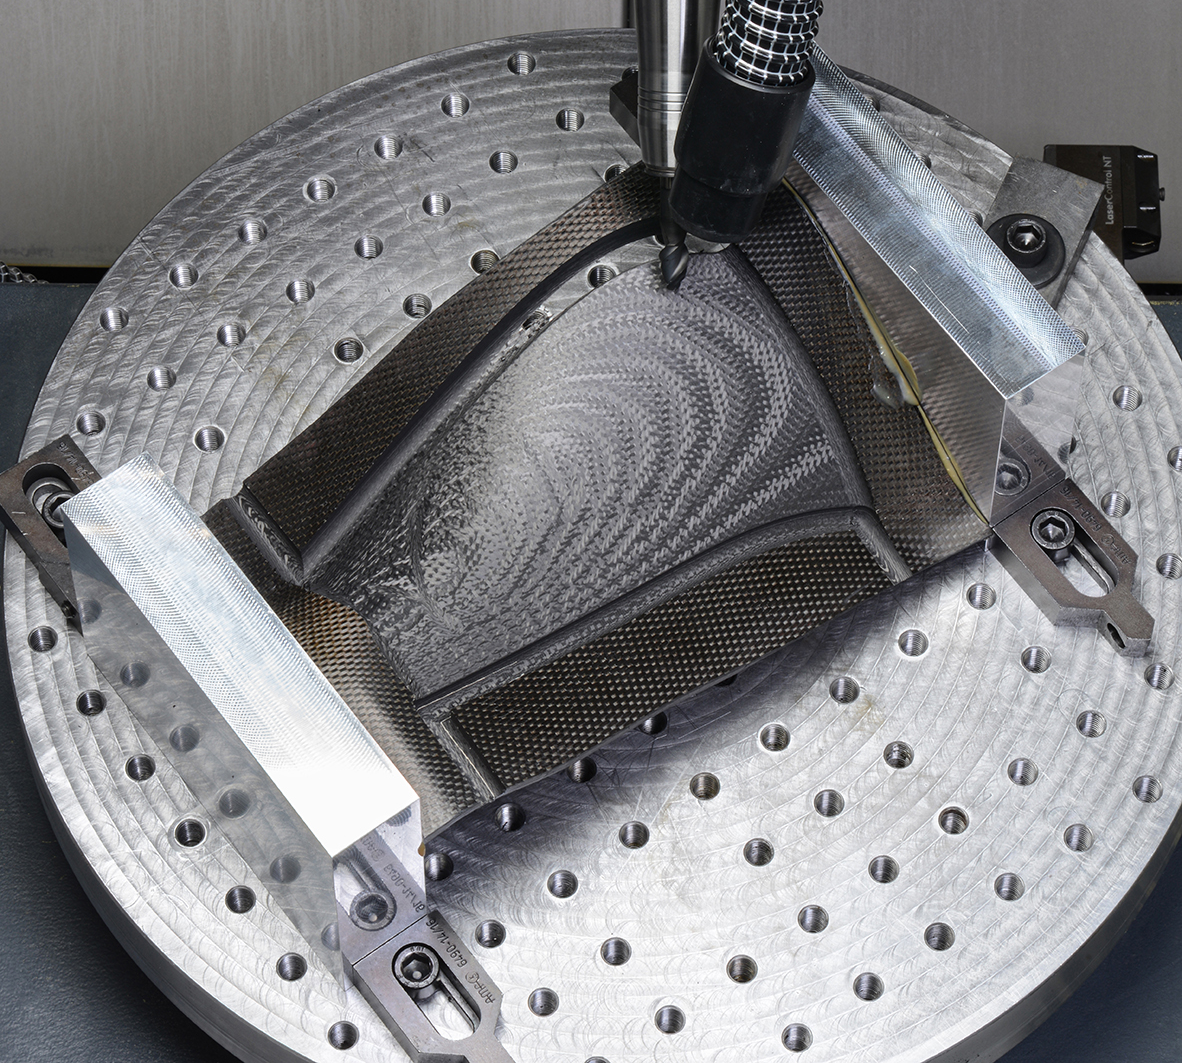
他还提到清洁天空2联合项目,弗劳恩霍夫牵头生态设计活动。IPT聚焦发动机生态设计,含生命周期评估和环境影响评价。“这也是我们开始研究热塑性复材的原因。”他解释。“目前TRL(技术就绪等级)很低。开发聚焦制造,尝试不同工艺路线,如近净形铺放、热成型(更像校准步骤)、精加工(含加工)。前路漫漫。”
同时IPT将金属航空发动机部件加工专长借数字技术延伸至复材,监控评估每片叶片加工参数。但复材目标不正是减少减材制造、增材制造减废吗?Janssen说:“是,但某些工艺路线仍需加工满足尺寸公差。我们正致力于极近净形。”
他指出当前设计根部0.75英寸厚热塑性层压板,尖端仅2毫米。“有不同设计策略,与设计工程师讨论。是否有高压釜或热压步骤?这对内应力影响大,因叶片旋转时会扭转。鸟撞也是关键。”对后者,Janssen看好热塑性增强韧性,指出PPS(聚苯硫醚)复材用于机翼前缘即因如此。
热塑性复材未来应用
笔者询问热塑性复材用于发动机舱(nacelles)可能性,或可解决近期四起叶片脱离事故,据2021年3月《Aviation Week》报道:
“叶片碎片撞击发动机外罩(舱)引发连锁事件,导致大块结构脱离,含发动机进气道和风扇整流罩。四起事故均造成机身受损,2018年4月西南航空1380航班乘客窗脱落致一死。”
Janssen说:“业界有兴趣在发动机舱应用热塑性复材,但属长期开发。”问题之一是航空当局认证,IPT也活跃于此。“我们正与认证机构探讨如何通过数字化证明新制造工艺符合现行及演进标准,以减少认证工作量。这是新思维。21世纪制造海量数据,不再仅靠测试认证单一工艺或设计再冻结。”换言之,当今工业4.0和复材4.0强调传感器和AI软件持续采集数据发展智能,持续优化制造,并通过数字主线反向改进设计。这与当今制造截然不同。
Janssen称IPT在认证方面工作“可助新技术如热塑性复材用于发动机部件——前提是技术、设计、风险管理等全方位考量。”他断言热塑性复材在多个工业领域克服关键挑战潜力巨大,IPT致力攻克热塑性复材加工复杂性——如利用新数字制造方法。“此外,唯有考虑全生命周期——含再利用和回收——才能充分发挥热塑性复材潜力。”Janssen说。“故弗劳恩霍夫IPT也研究热塑性复材机械回收。我们认为结合制造过程数据和复材部件全生命周期数据,可实现高价值再生材料。”
树脂
- 2021年定制刀具激光雕刻机推荐:刀身刀柄个性化加工专用设备
- 科思创扩充CFRTP组合:新增带材生产线与混合注塑技术
- RECONTRAS项目推进微波与激光焊接技术,实现可回收复合材料生产
- OTOMcomposite推出复合材料4.0激光辅助带材铺设缠绕先进软件
- 掌握热成型:热塑性复合材料专家级故障排查指南
- 2019 款雪佛兰 Silverado:轻量化热塑性复合保险杠支架提升性能
- STELIA Aerospace Composites创新氢储存技术
- 激光辅助带材缠绕热塑性复材:关键挑战与应对策略
- TPAC与TPRC推出TPC-Cycle:高性能热塑性复合材料可持续回收新路径
- 专家指南:热塑性复合材料焊接技术全解析
- IRG CosiMo联盟瞄准航空航天汽车热塑性复合材料大规模生产
- RTP公司推出轻量高强热塑性复合材料