


革新柔性零件生产:AFP与3D打印的融合

Electroimpact(美国华盛顿州Mukilteo)成立于1986年,是全球工装与生产自动化供应商,自称世界最大的飞机装配线集成商。在复合材料领域,该公司以高速自动化铺带(ATL)和自动化铺丝(AFP)系统的先进技术闻名。Electroimpact强调其以工程师为主导——600名员工中有400名拥有工程学位——从概念、设计、制造、安装到客户验收,均由同一工程师团队完成。
2020年7月,CW报道了该公司新型可扩展复合材料机器人增材制造(SCRAM)系统。这里我们分享了对SCRAM工程团队部分成员的采访:项目经理Cody Brown、工艺开发与控制工程师Ryan Bischoff以及首席机械工程师Reese Allen。他们对这一连续纤维增材制造技术的起源、实施及未来的阐述,为下一代复合材料生产的前景提供了深刻洞见。
瞄准大规模FDM
Brown:“我们已研发四年,但希望等到能证明其可生产真正的航空航天级零件时再公开。最初的目标是制造一台大规模熔丝制造(FFF)3D打印机,利用连续纤维制造复杂零件。我们并未打算开发AFP类工艺,但在试图提高纤维体积含量、增强打印件物理强度时,FFF工艺遇到了瓶颈。它根本不适合高纤维含量、低气孔的原位固化。因此,我们最终形成了一种结合热塑性复合材料AFP与FFF的工艺,使用无增强或短切纤维填充丝材。”
Allen:“AFP本身就是一种增材制造工艺。但在SCRAM中,我们并非以传统方式配合固定硬质工装使用,而是打印可水溶的工装,随后将其清洗掉,从而制造真正具有结构承载能力的极其复杂的几何形状。”
Brown:“我们可以将这种可溶工装放置在非网格锁定的位置,以创建内部腔体。目标不是与我们的大型AFP系统竞争,而是打造一套尽可能接近3D打印机的高灵活性系统。要在真正的六自由度下实现高精度极其复杂。该工作单元消除了紧固件和胶粘剂,可快速迭代制造一体化的复杂零件。”
面向航空航天的高性能

Brown:“航空航天和国防领域的初始应用要求我们从PEEK(聚醚醚酮)入手。随后我们使用PEKK(聚醚酮酮)和低熔点PAEK(聚芳醚酮)取得了显著成功。”
Bischoff:“热膨胀系数(CTE)是最大的敌人。这也是PEEK极具挑战性的原因——它倾向于结晶收缩。虽然PEKK和其他PAEK树脂的CTE不为零,但其晶体结构更可控,因此更易加工。替代PAEK还提供更好的工艺性和更高的铺放速度。”
Allen:“必须避免热梯度,因为CTE问题会导致翘曲。需尽量保持工艺和零件等温。即使不维持高温,加热腔体也是必须的——只为确保无气流,且打印件各部分温度一致。”
基于激光的工作单元
Brown:“许多赋能该系统的技术在我们启动时并不存在,包括PAEK预浸带、紧凑型大功率激光器,以及真正的六轴增材制造CAM软件。”
“SCRAM打印头在AFP系统两侧各有一个3D打印喷嘴[首图]。一个用于打印可溶工装,另一个打印无增强或短切纤维丝材。可见其中一个配备支架,安装一组反射镜将激光导向喷嘴尖端以加热基材。这使我们相比传统FFF实现了卓越的层间结合强度。系统上的灯光用于照亮零件供摄像头监控[图2],让操作员在避免激光危险的前提下安全观察过程。”
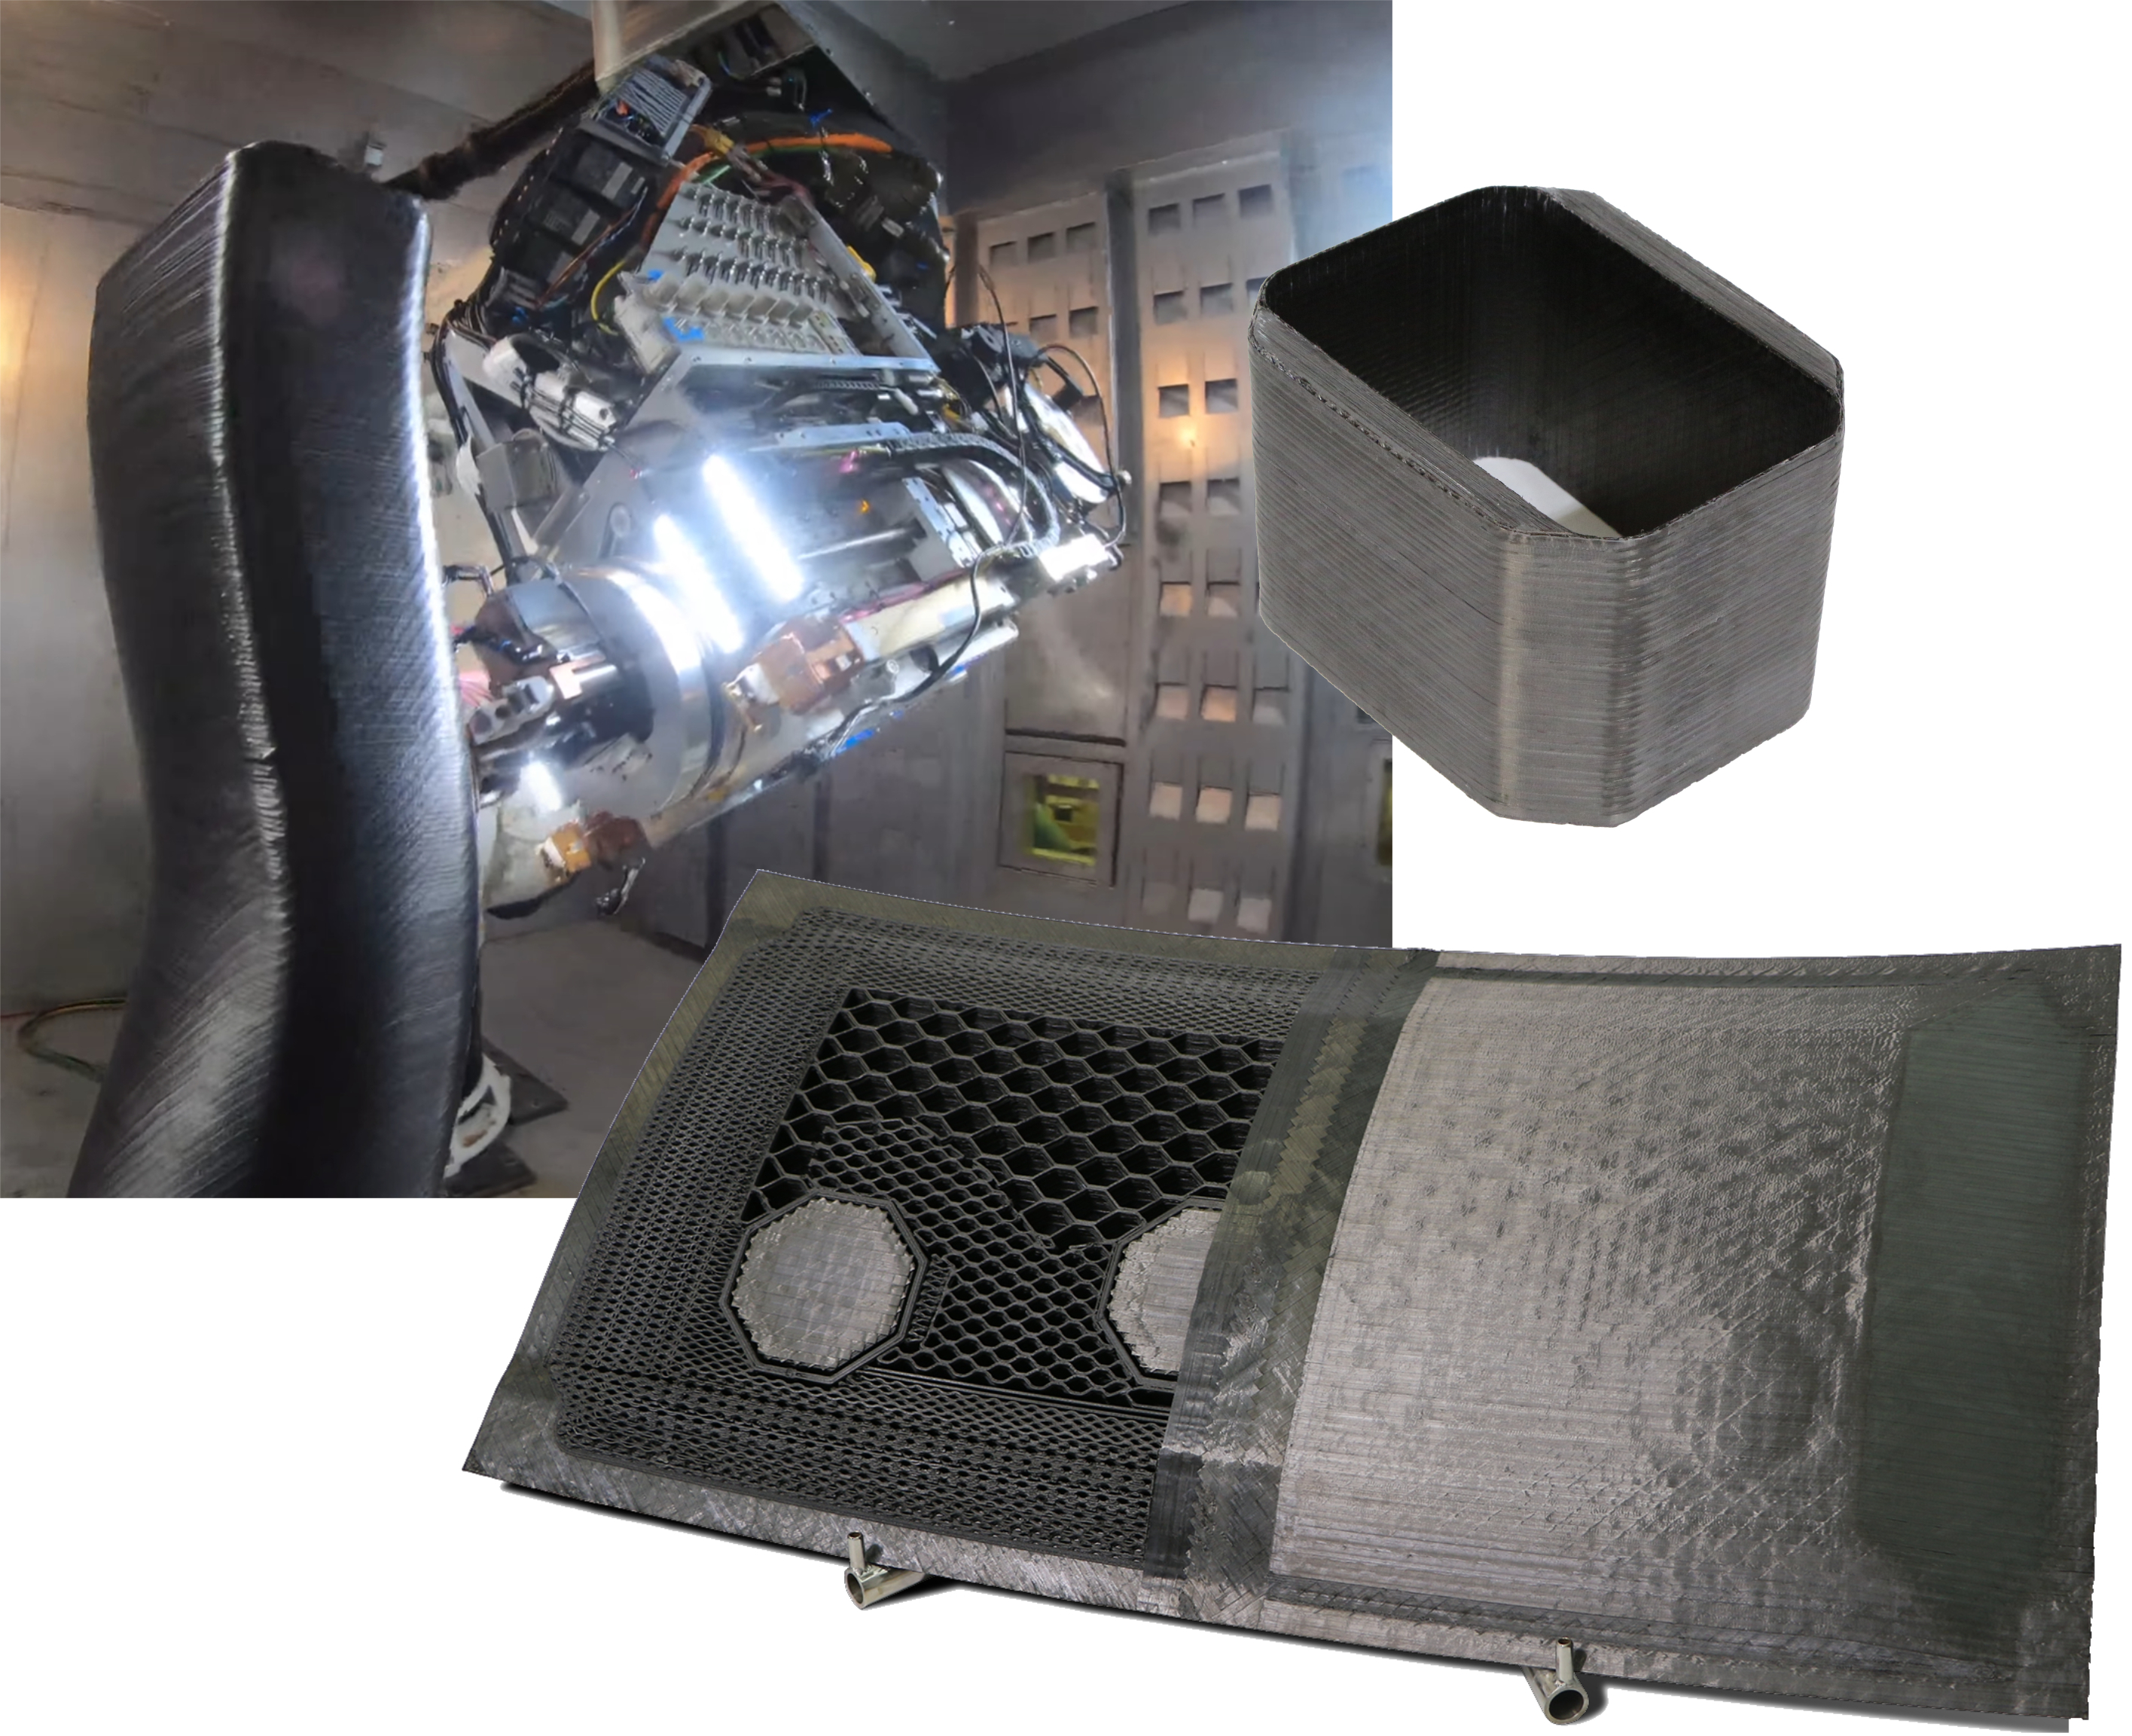
材料形式与气孔率
Brown:“我们测试了多种材料,大多按我们对纤维、树脂、纤维体积含量和尺寸的规格定制。近期我们在试验更多商业化的分切束。短切纤维FFF丝材也按相同树脂和纤维规格定制。我们使用过1、3.5和6.35毫米直径的丝材,可做更大但暂无需求。”
“AFP部分实现50-60%纤维体积含量,但FFF部分因挤出成型显著较低。气孔率接近传统非热压罐工艺,但随工艺优化大幅下降。在实验室环境下使用极高质量材料,经CT扫描测得气孔率低于0.5%。影响因素极多,制造极复杂零件时维持低气孔率仍具挑战。我们对系统制造的零件和试样进行了大量破坏性和无损测试。”
高精度机器人控制
Bischoff:“SCRAM提供高精度机器人技术。标准现成机器人虽能以低成本实现六自由度运动,但精度远不足以满足航空航天级AFP。我们多年前开始研究如何将这些机器人应用于航空航天AFP系统。必须深刻理解系统基本原理和精度难题。我们拥有60-70名工程师组成的专门机器人团队,专攻此道。”
“实现高位置和路径精度极其复杂。机器人本身存在不精度(CTE、回差、振动等),外部轴、刀具点标定、旋转工装架等也引入误差。忽略任何一项在真正的3D打印空间中都可能造成灾难性后果。为此,我们抛弃机器人自带控制器,改用西门子CNC全权控制。然后加装Electroimpact专利的二次反馈系统到所有机器人轴,将公差从30-40密耳(0.030-0.040英寸)降至±15密耳(0.015英寸)。再施加高阶运动学补偿,达±10密耳(0.010英寸)。”
速度、末端执行器与旋转打印台
Brown:“我们采用原位固化,铺放速度无法与热固性预浸带相比。这是机器人而非大型刚性龙门平台(如AFP),后者为高速设计。速度不仅指铺放打印,还包括工装交货时间。真正的指标是:多久能拿到数字化制造的零件?”
“视频中的零件高36英寸(含打印底座超4英尺),直径16英寸。若分班不间断生产,几天内即可完成,拿到零件的时间极短。零件直接从CAD文件生成,需迭代时只需修改CAD、重新生成刀具路径、打印新件。”
Allen:“目前打印支撑工装采用放大的丝材工艺,吞吐量较慢,影响打印时间。7月我们调试了首套配备颗粒螺杆挤出机的末端执行器,将提高产出但挤出胶条较厚,因此还将增加铣削末端执行器以加工打印表面。”
Brown:“我们将拥有一系列兼容的末端执行器,机器人可自动拾取更换,执行各类增材和减材功能。末端执行器拾放完全自动化,这是我们所有AFP系统及SCRAM的标准功能。整个末端执行器通过自动换刀接口模块连接机器人,并设有存放架。”
“系统在受CNC控制的外部旋转轴上打印。这是必要的,因为单靠机器人无法触达我们想制造零件的所有点。未来我们打算将系统安装在轨道上以制造更大零件,但先在当前规模下完善系统。我们讨论过双机器人方案,原则上知道如何实现(已开发其他多机器人集成制造系统)。但两个机器人在重叠工作区作业时,控制极其复杂。”
赋能未来柔性生产
Brown:“这种多功能工作单元将为终端客户创造价值。它不必总生产连续纤维增强热塑性零件。通过在连续纤维铺放基础上增加挤出和铣削,拓宽了其应用范围和灵活性。例如,我们演示的某些结构在零件构建过程中包含减材功能,机器人随后检测表面并封闭腔体。这在没有多道工序、专用工装和/或最终装配的情况下目前无法实现。”
“但比单纯生产零件更宏大的主题是:长期来看,这种方法有望彻底改变航空航天和国防系统的设计与制造模式。不再有单一生产线专供单一产品,生产将变得柔性。减少工装也能减少库存备件。这种柔性贯穿供应链,包括减少材料过期造成的浪费。”
Bischoff:“只需少量SCRAM单元和数字化设计,库存只需保留原材料,而非数十套固定工装和有限保质期的热固性材料。”
Brown:“真正实现这种生产方式尚有路要走,但现在已清晰看到其可能性。”
树脂
- ACEO®发布突破性硅胶3D打印技术
- 阿联酋航空采用3D打印制造飞机客舱部件,提升效率与可持续性
- 精通选择性激光烧结(SLS):从原理到实战应用全指南
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- 3D打印:从快速原型迈向全规模最终零件生产
- 金属3D打印如何革新航空航天与汽车轻量化零件
- 内部生产:Fuse 1 打印自己的零件
- VDMA发布增材制造与工业4.0综合路线图
- 精密加工溯源体系:生产卓越的关键实践
- Impossible Objects与BASF合作推出高性能碳纤维PA6 3D打印解决方案
- Broetje-Automation推出STAXX Compact 1700 拓展AFP产品组合助力复合材料批量生产
- Victrex投资Bond High Performance 3D Technology 加速3D打印PAEK部件商业化