


自动化航空复合材料生产:液体模塑与焊接热塑性——战略概览

随着OEM和供应商探索下一代飞机的材料与工艺,两种不同路径正在演示。一是干纤维预制件液体模塑,例如Spirit AeroSystems(苏格兰Prestwick)为空客A320扰流板建立的高速树脂传递模塑(RTM)线,以及空客主导的“未来之翼”(WOT)计划,采用自动化铺放非捻布(NCF)和液体树脂注射,后经非热压罐(OOA)烘箱固化(见“高速自动化航空航天RTM线交付下一代扰流板”及“更新:下蒙皮,未来之翼”)。
二是热塑性复合材料(TPC),例如Clean Sky 2多功能机身演示器(MFFD),利用自动化铺丝——上半部分原位固化、下半部分热压罐固化——制造加筋蒙皮,随后通过焊接装配。这些项目利用自动化提高生产率和质量、降低成本。但两者如何比较?
德国航空航天中心(DLR)结构与设计研究所运营奥格斯堡轻量化生产技术中心(ZLP)。其众多复合材料制造项目中,PROTEC NSR和Fast Lane RPB提供独特机会,分别比较用于双通道空客A350的液体模塑热固性后压力隔框(RPB)与用于单通道空客A320的热塑性RPB。两项目均与该结构一级供应商Premium Aerotec Group(PAG,德国奥格斯堡)合作,演示自动化并评估周期时间和成本。
液体模塑热固性隔框
“多年前我们与PAG在AZIMUT项目起步,分析复合材料制造手工工艺,”ZLP奥格斯堡装配与连接技术负责人Dr. Lars Larsen说。“首个自动化方案针对铺层,随后我们致力自动化更多操作。”PROTEC NSR主要目标是将这些RPB生产专用自动化方案整合为单一自动化流程,PROTEC NSR项目经理Dr. Marcin Malecha解释。
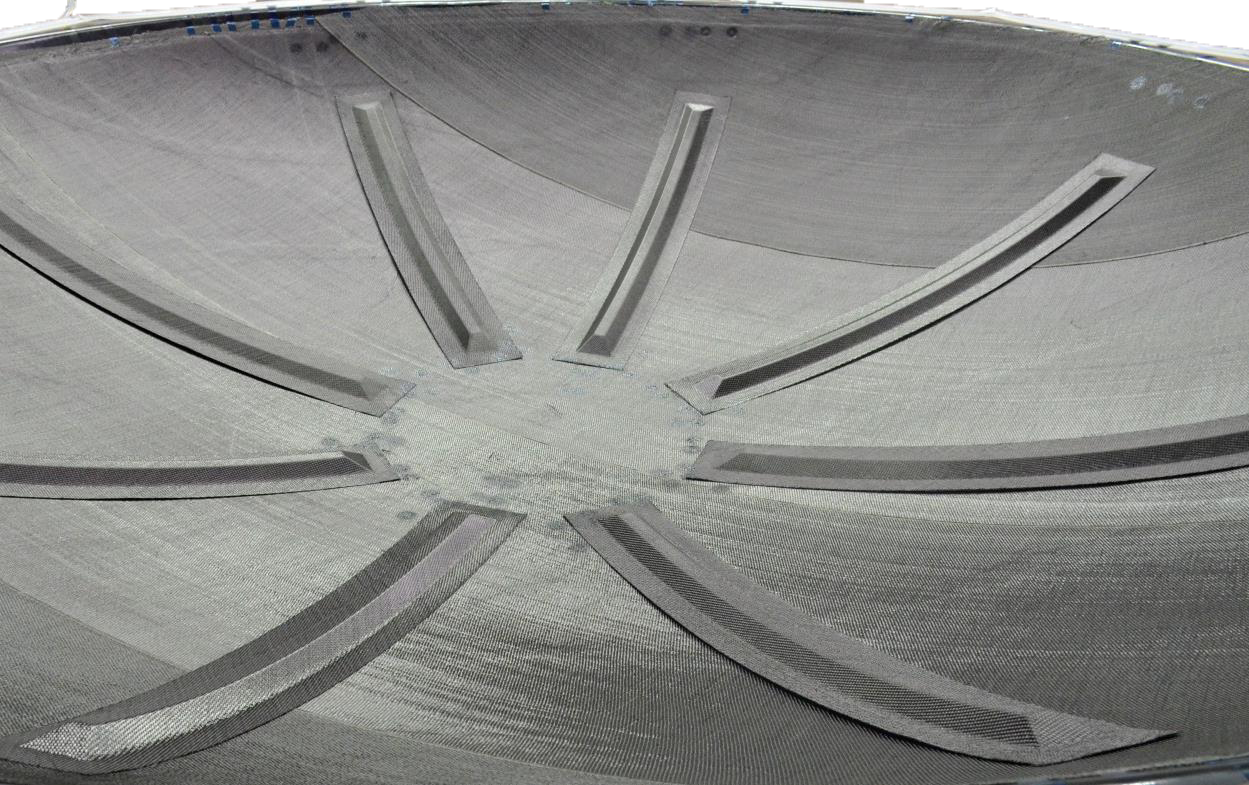
预制件与夹具。 创建真空袋装干预制件的工艺步骤见图1。采用空客专利真空辅助工艺(VAP)用RTM6环氧树脂注射,利用半透膜降低气孔。预制件铺层包含两组各16层、长达5米、使用全幅1.27米5哈萨丁碳纤维织物。两组间嵌入25个复杂形状加强件,尺寸达1.5×2.5米。顶部放置八根弦条。
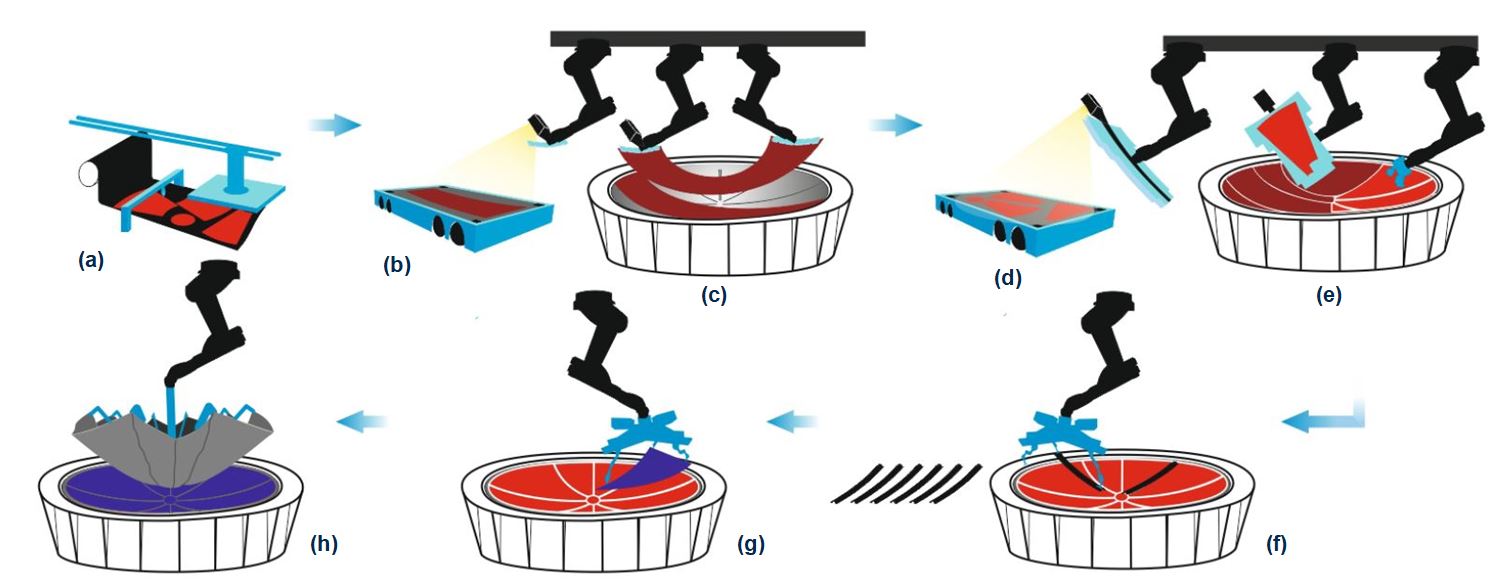
“开发能实现铺设和搬运必要精度的工具和夹具是最大挑战之一,”Larsen指出。部分原因在于复杂铺层混合需三种不同铺设机制:
- 全幅材料直接从卷料施用,必须适应模具形状。
- 大尺寸结构铺层铺设,两机器人协作,各持一布边,拾取并形成模具目标几何,确保放置前无皱褶贴合。
- 适应尺寸达1.5×2.5米的小型成形铺层。
“为协作机器人,我们开发含六模块的末端执行器,通过球铰连接,”Larsen解释。“这使末端执行器能像蛇一样变形,贴合模具目标几何。集成加热装置在搬运成形过程中激活织物粘结剂,保持放置后的3D形状和位置。”
自动化铺设与放置
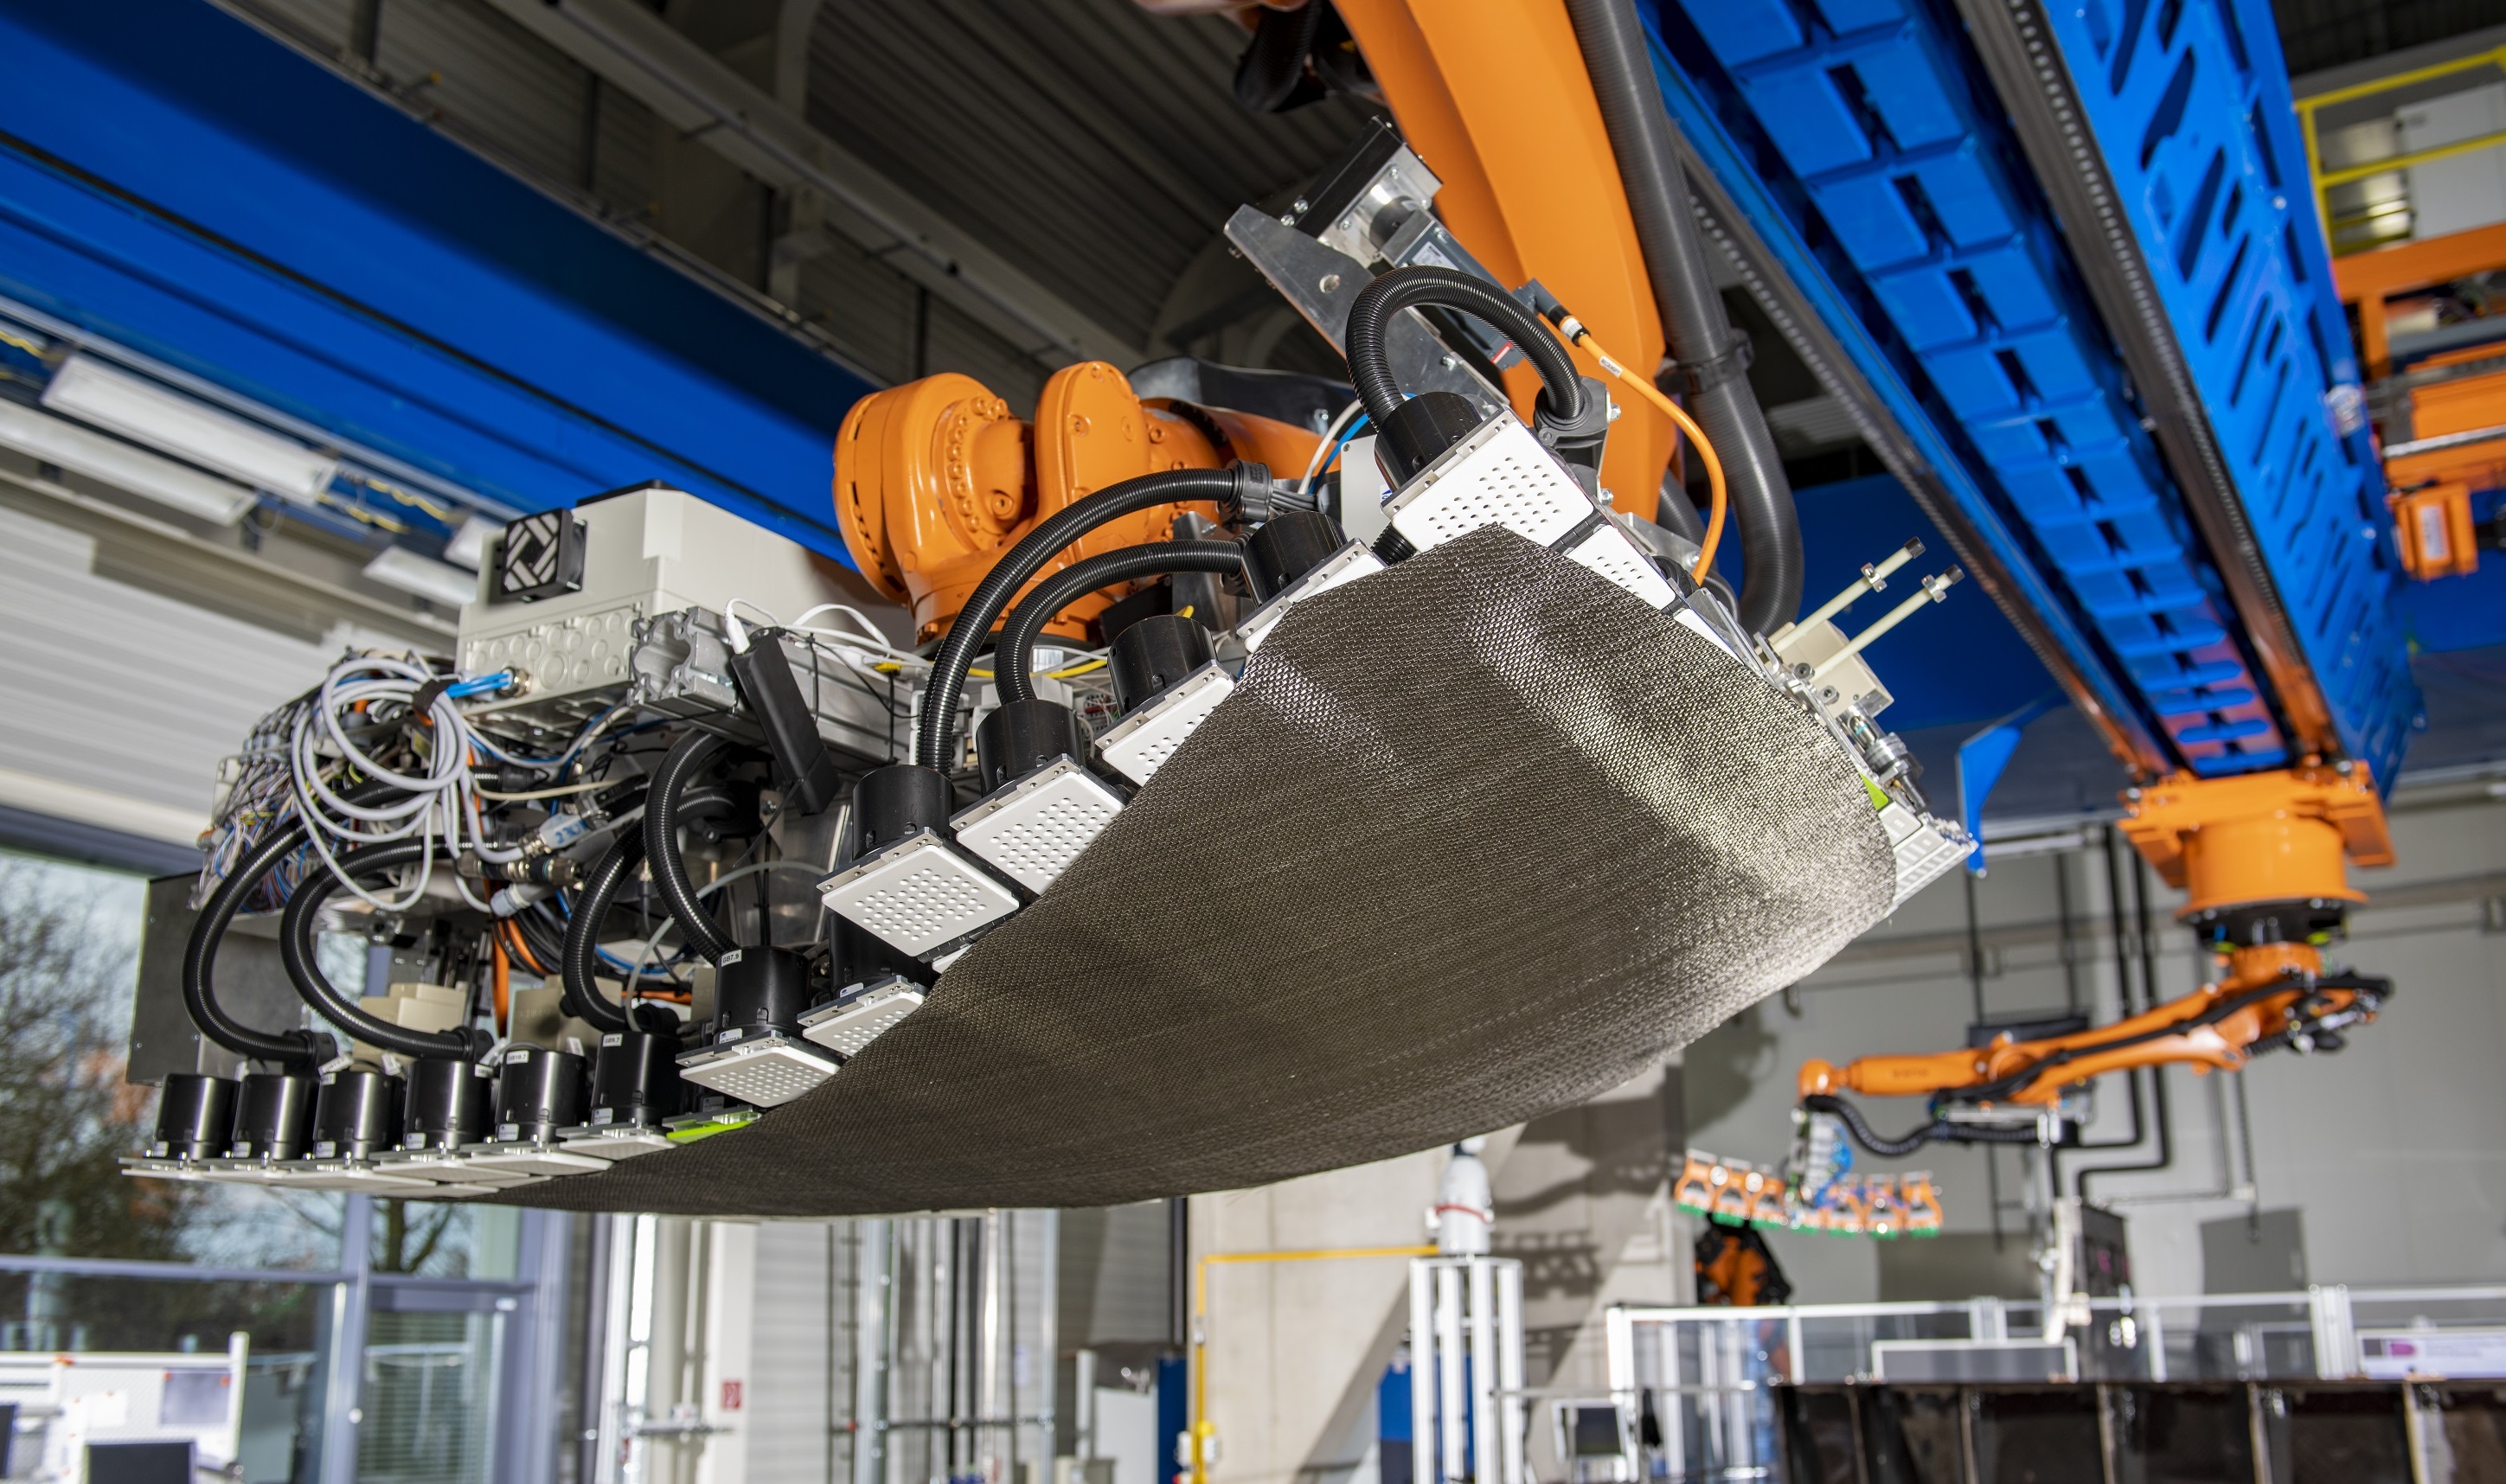
末端执行器配备127模块真空吸附夹具,拾取裁切铺层,变形为3D形状并加热后放入模具。图片来源:德国航空航天中心(DLR)结构与设计研究所
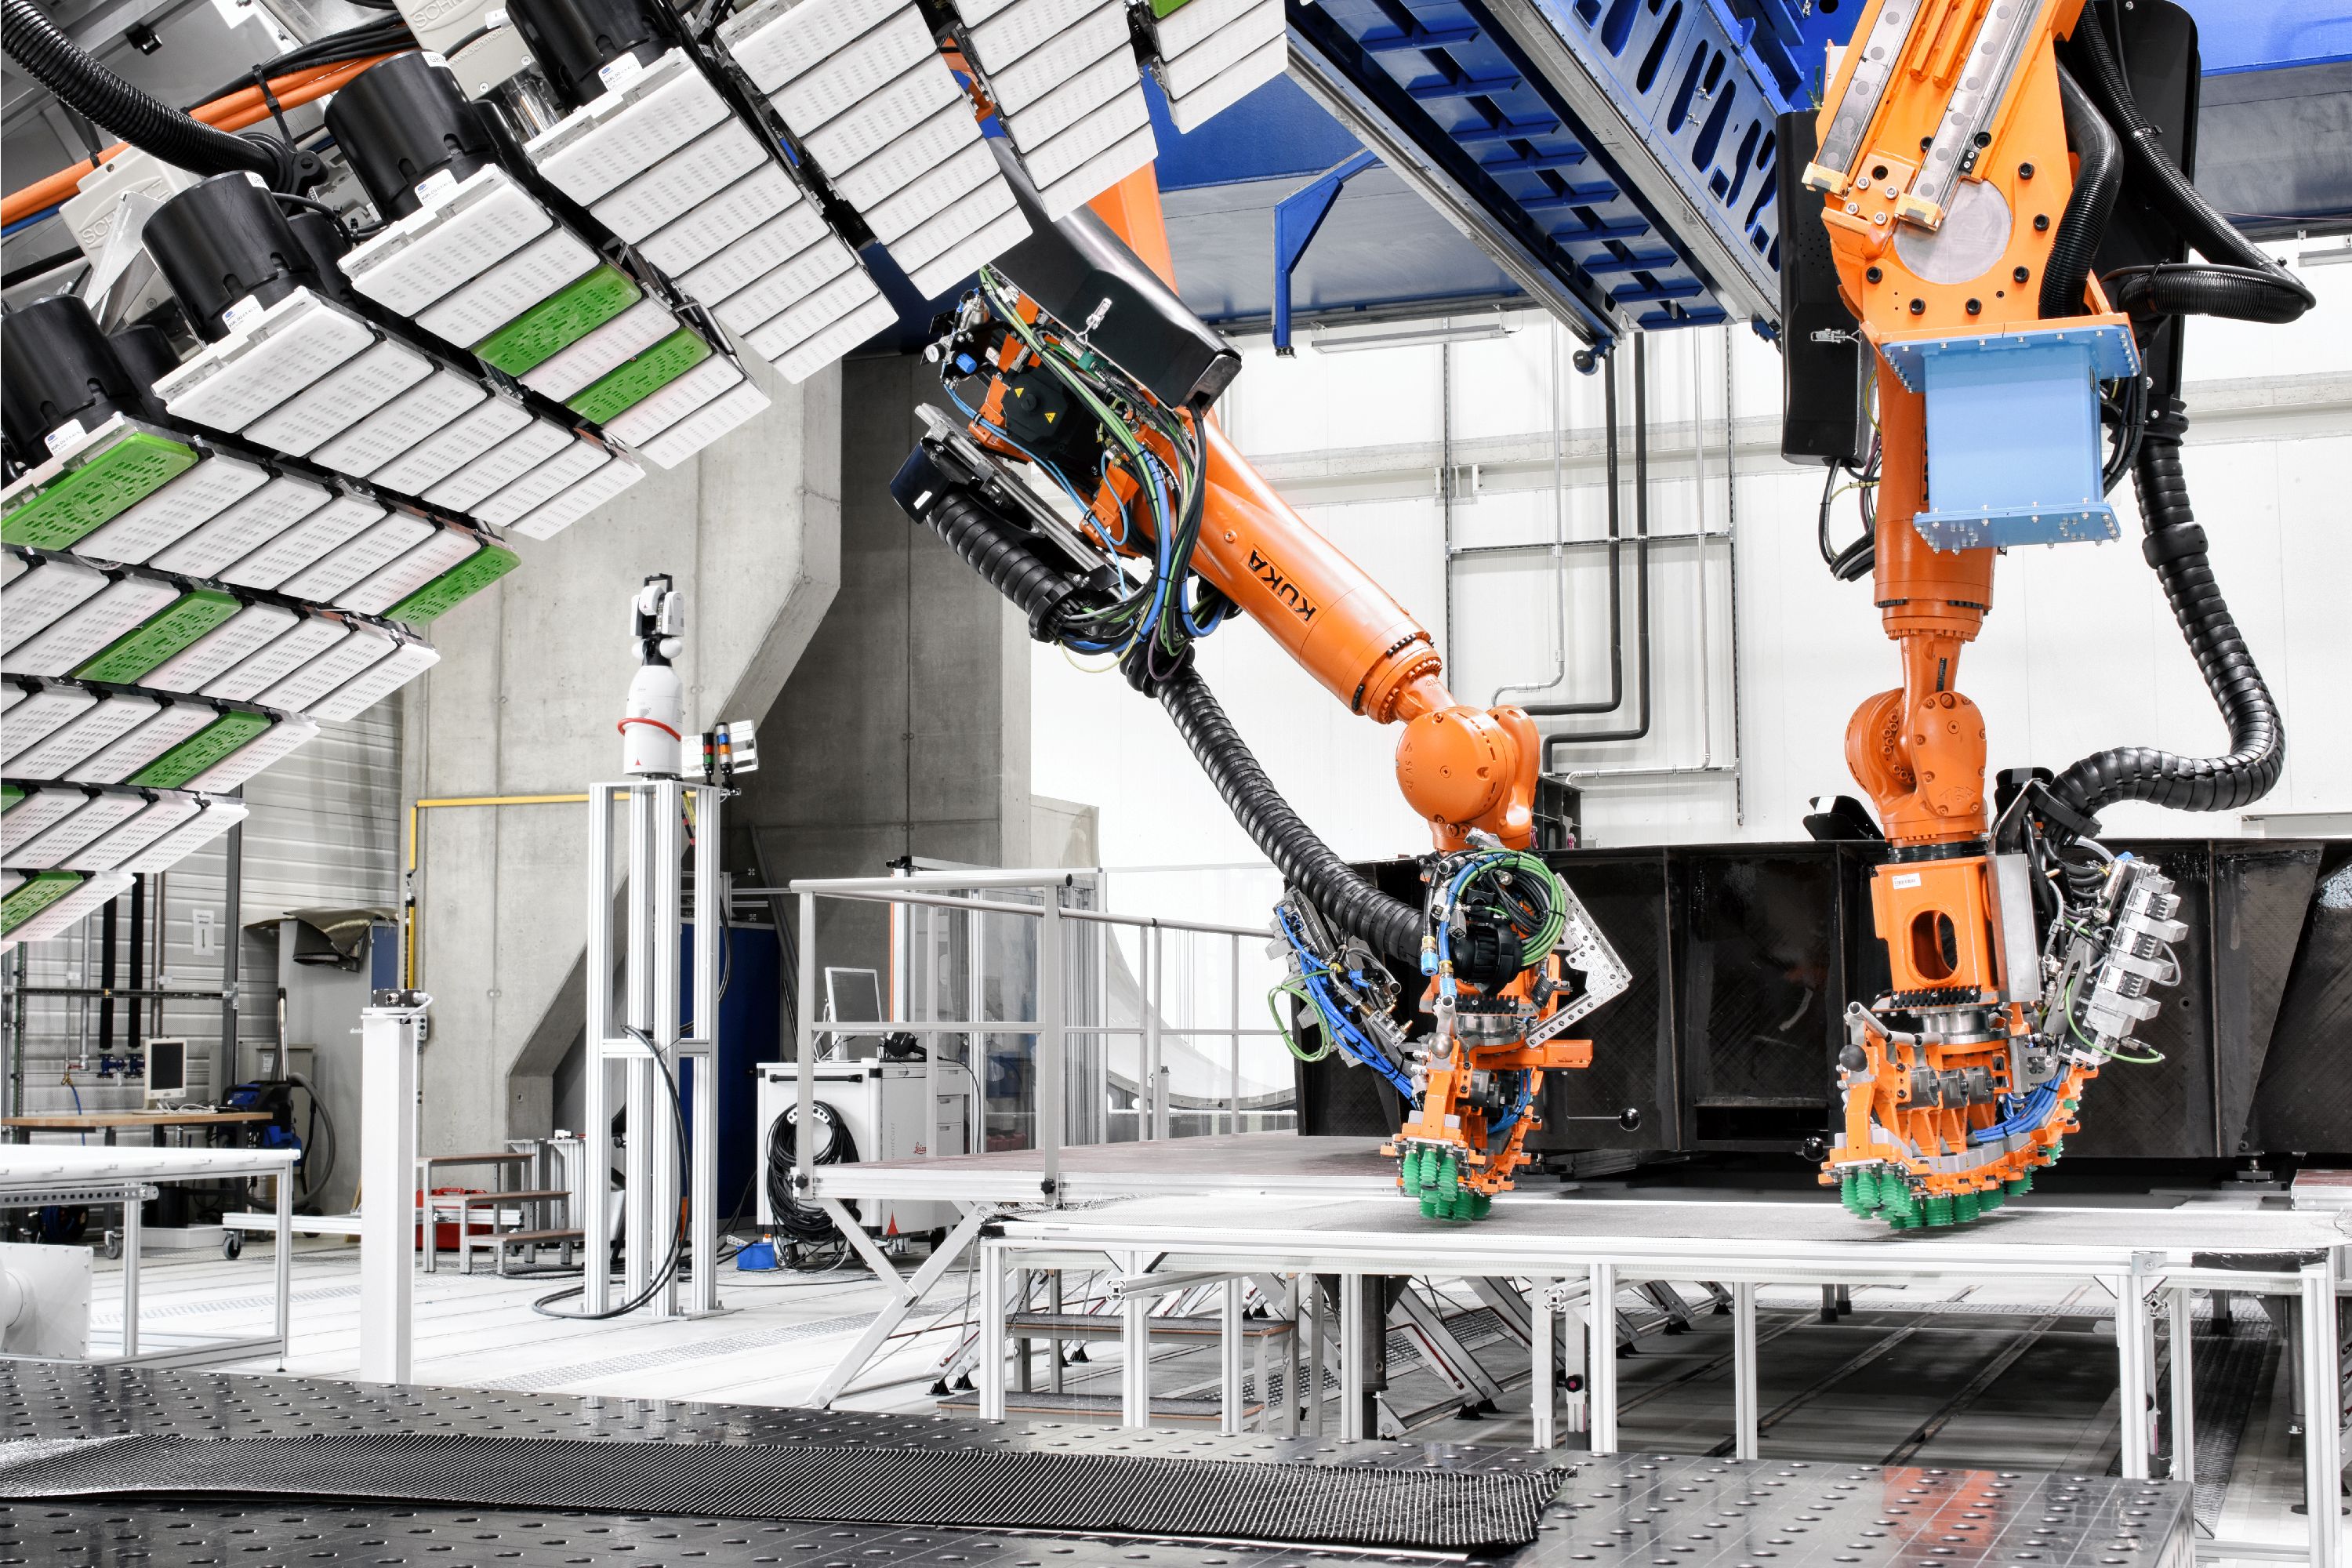
此处可见127模块夹具(左)和协作机器人(背景)。图片来源:德国航空航天中心(DLR)结构与设计研究所
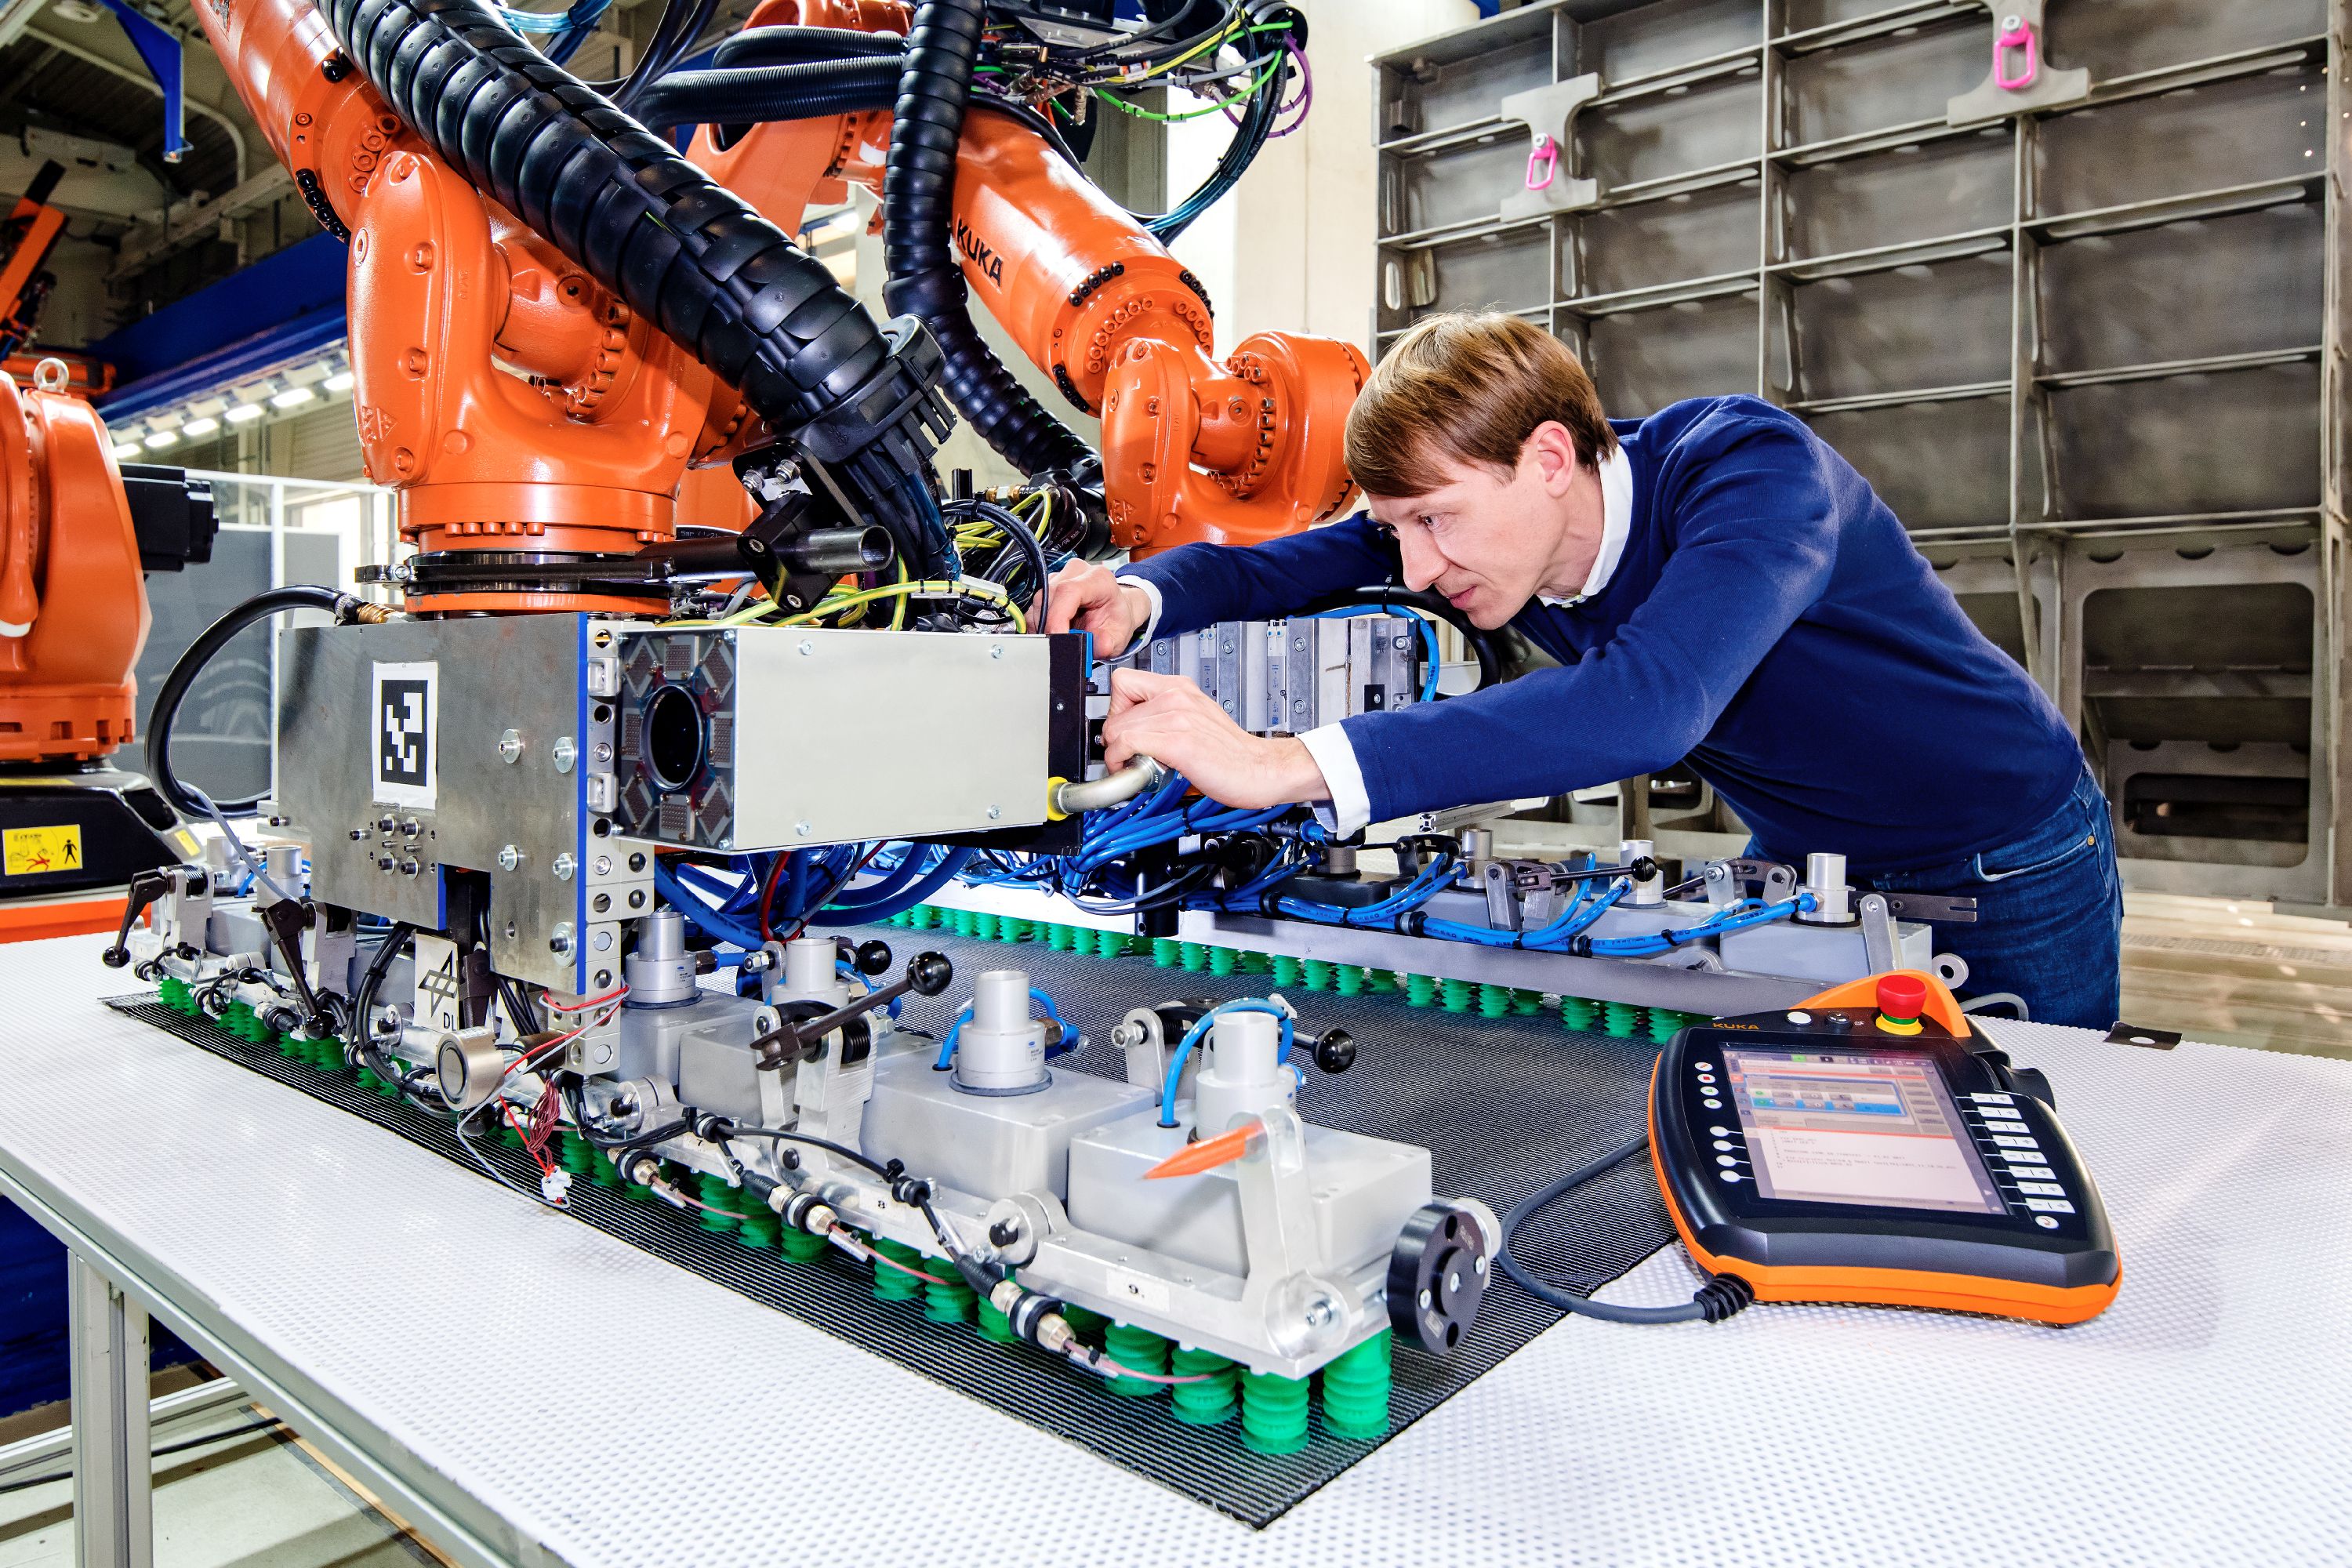
为协作机器人开发的末端执行器含六模块球铰连接。图片来源:德国航空航天中心(DLR)结构与设计研究所

各机器人拾取大铺层一边,协同运输创建所需目标几何后将织物放入模具。图片来源:德国航空航天中心(DLR)结构与设计研究所
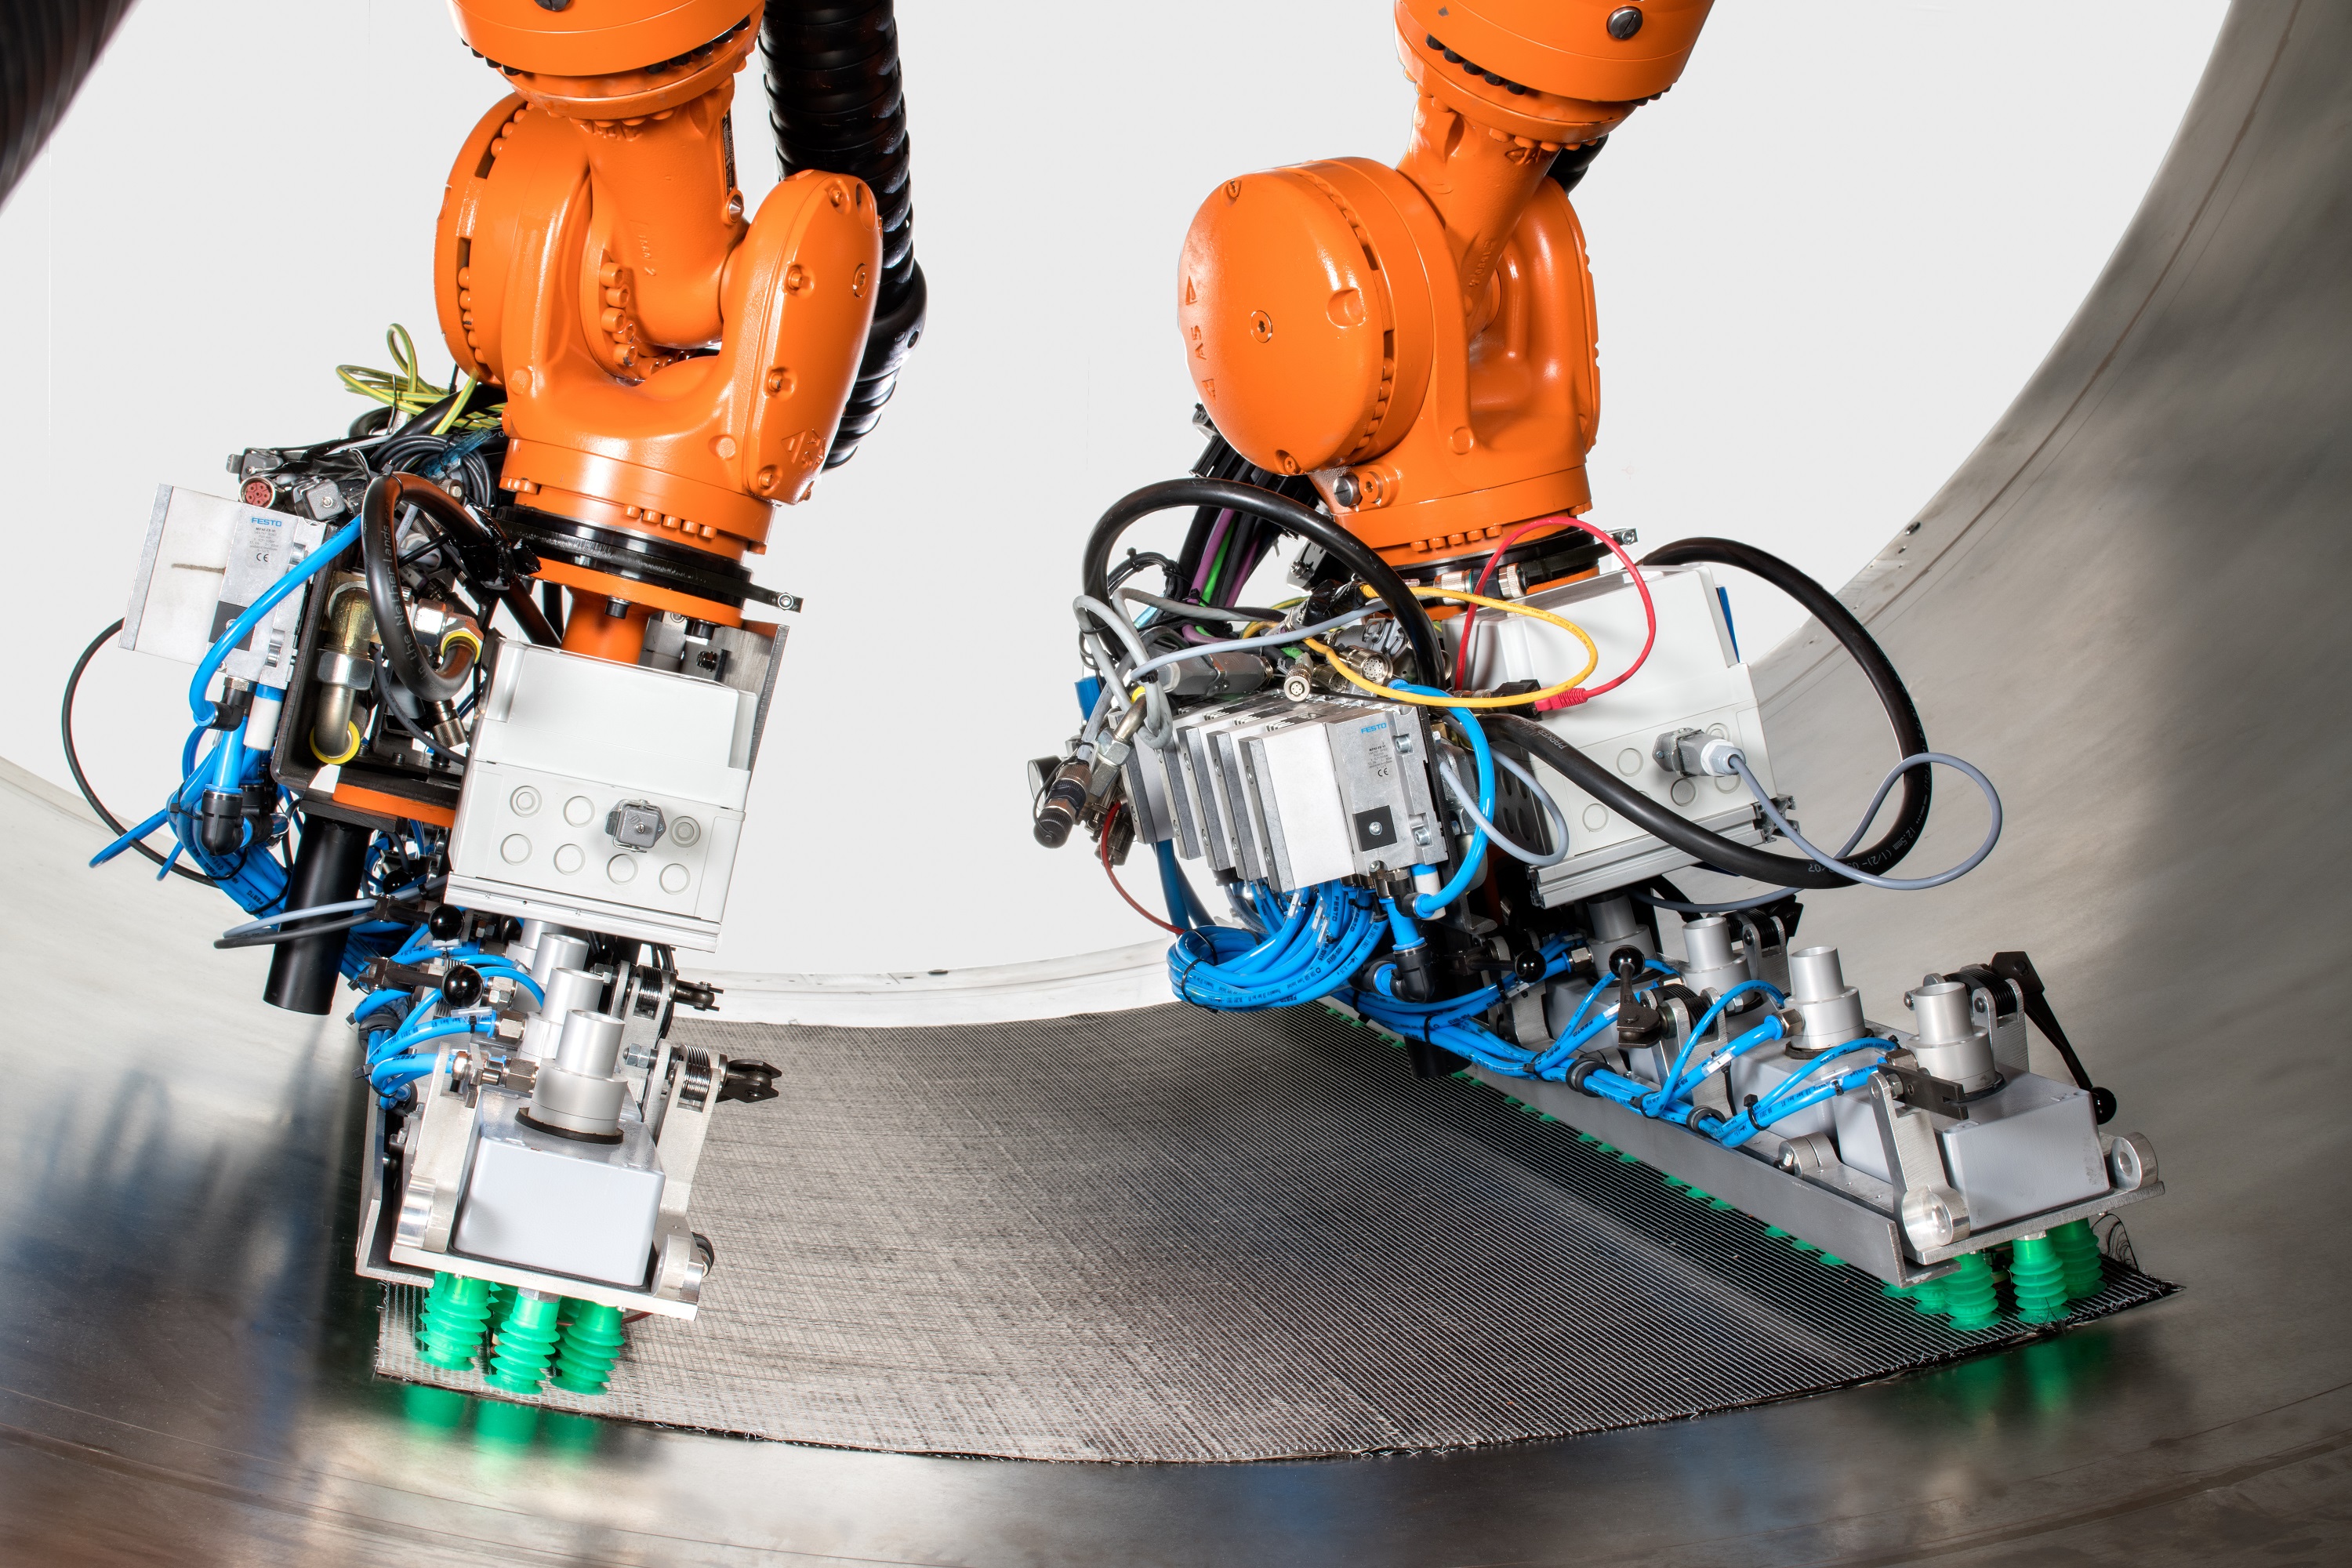
图片来源:德国航空航天中心(DLR)结构与设计研究所
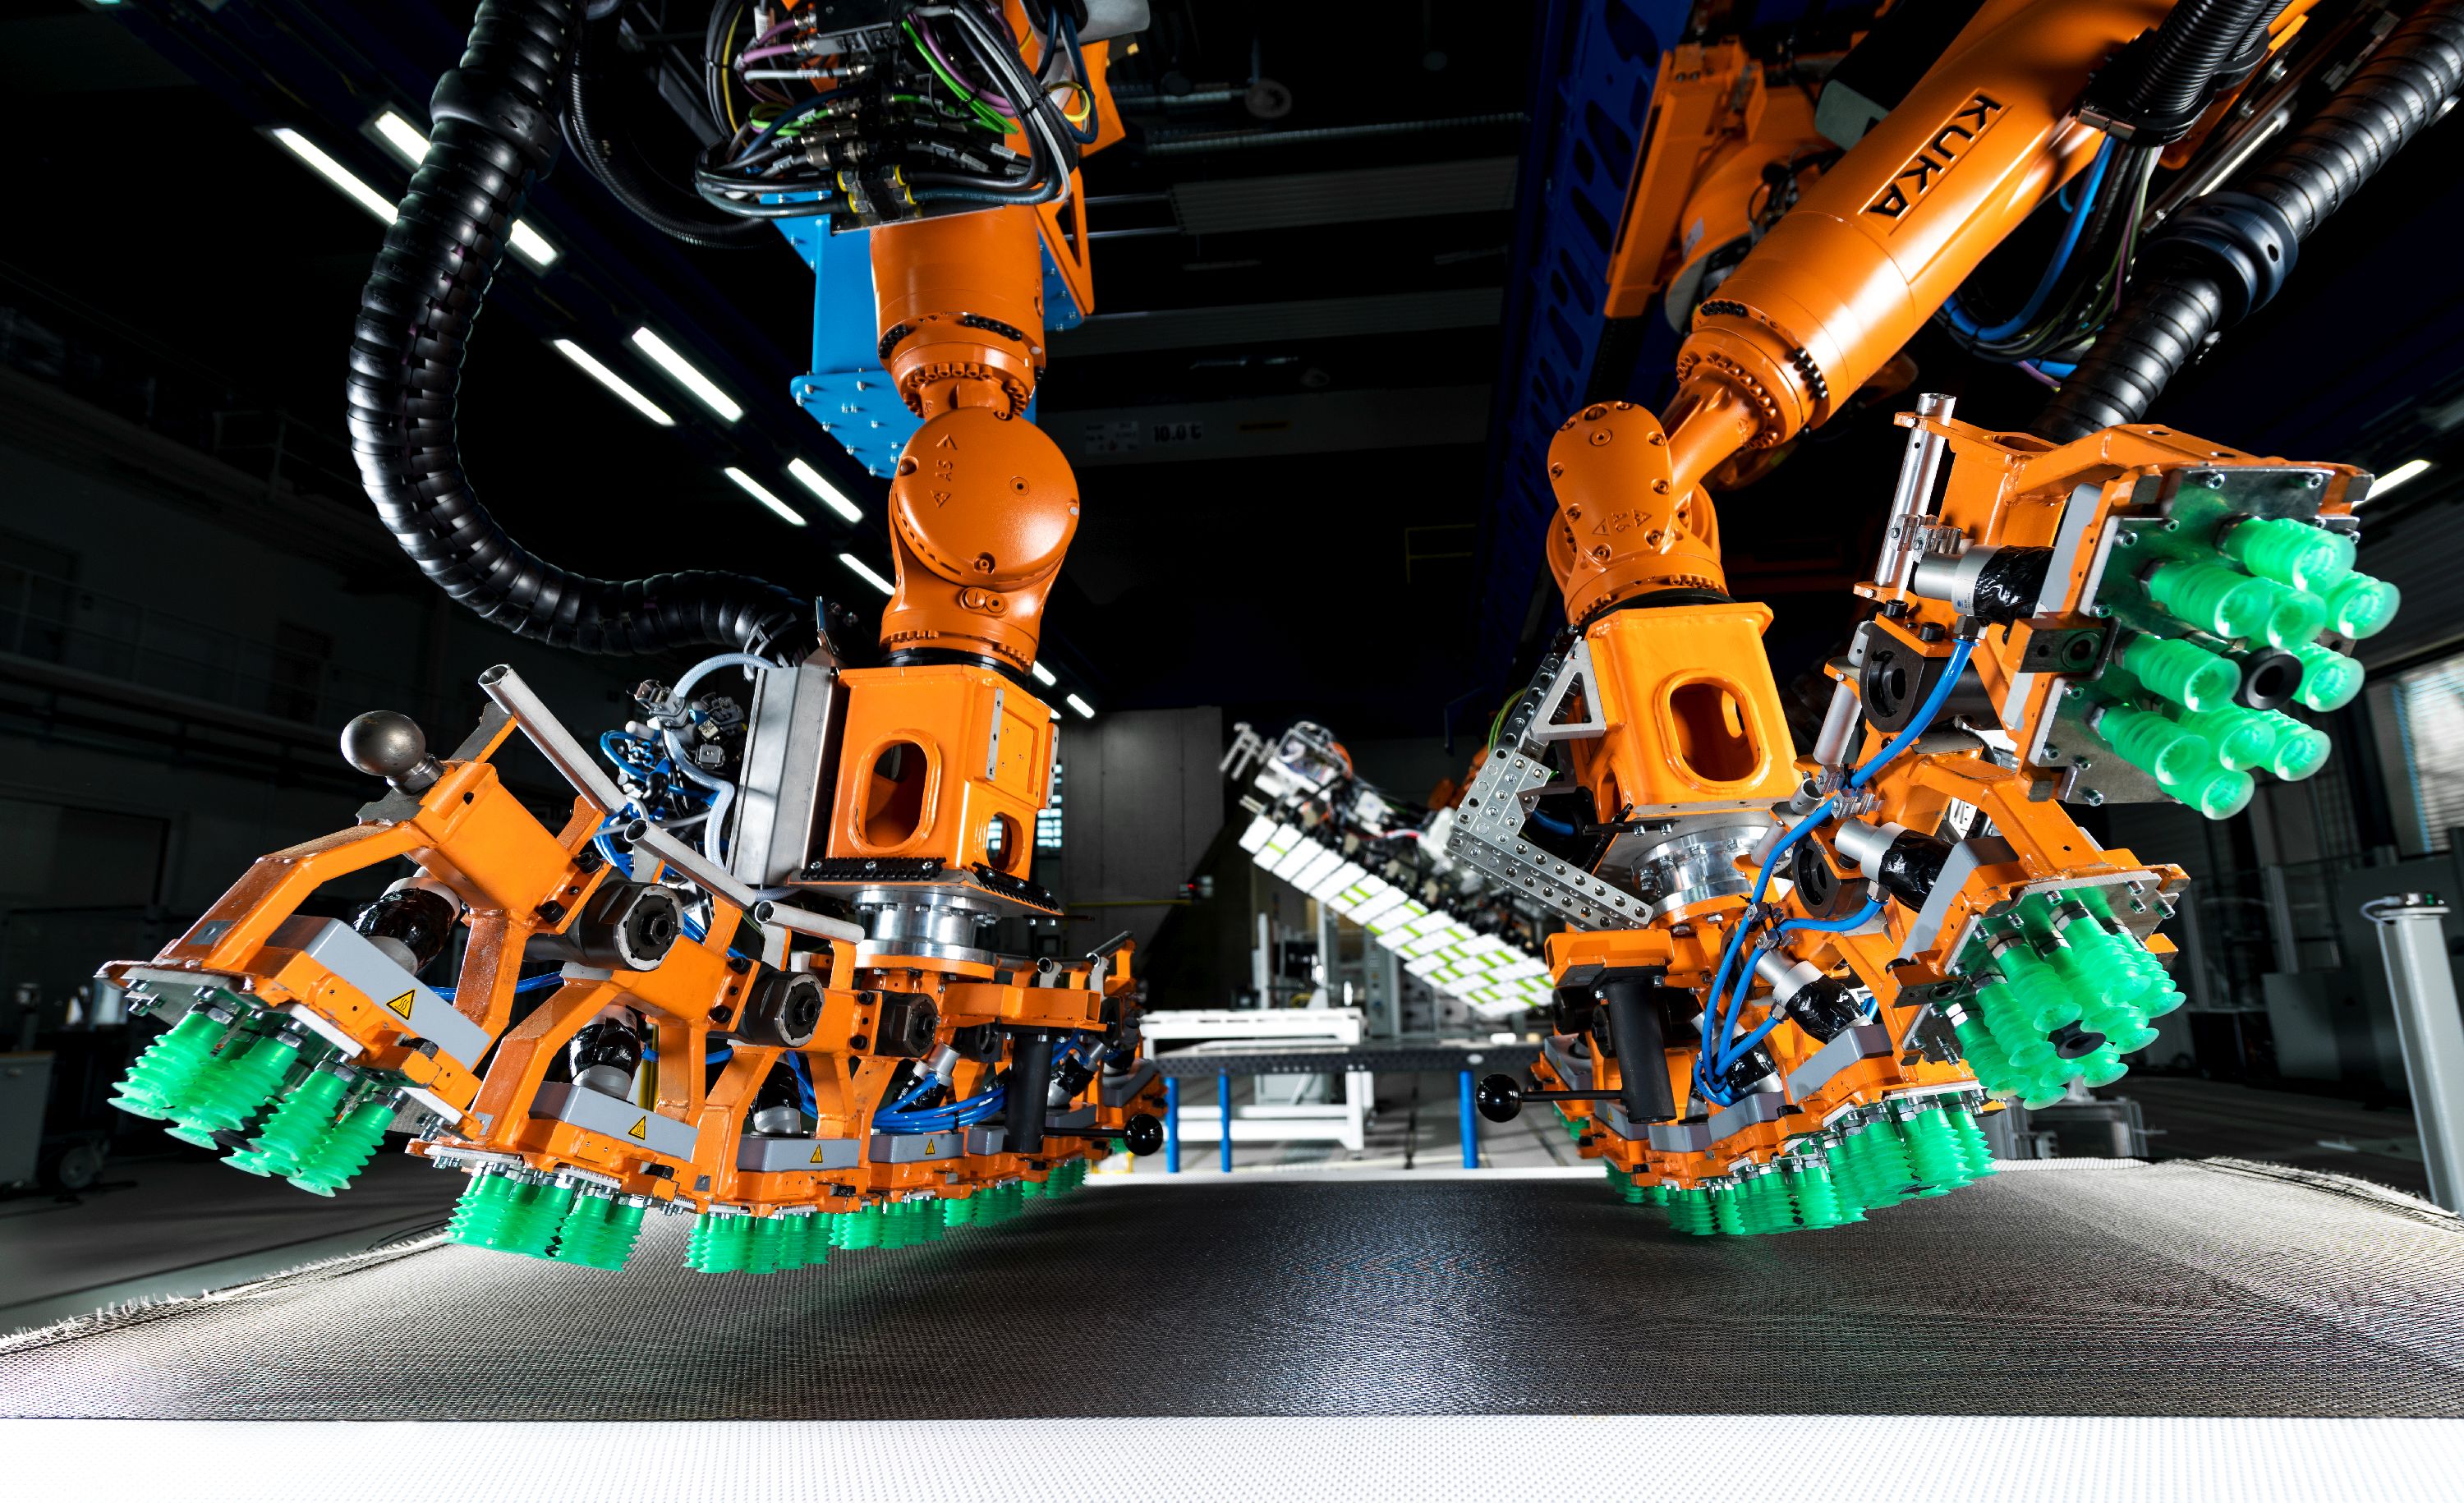
协作机器人末端执行器特写。图片来源:德国航空航天中心(DLR)结构与设计研究所
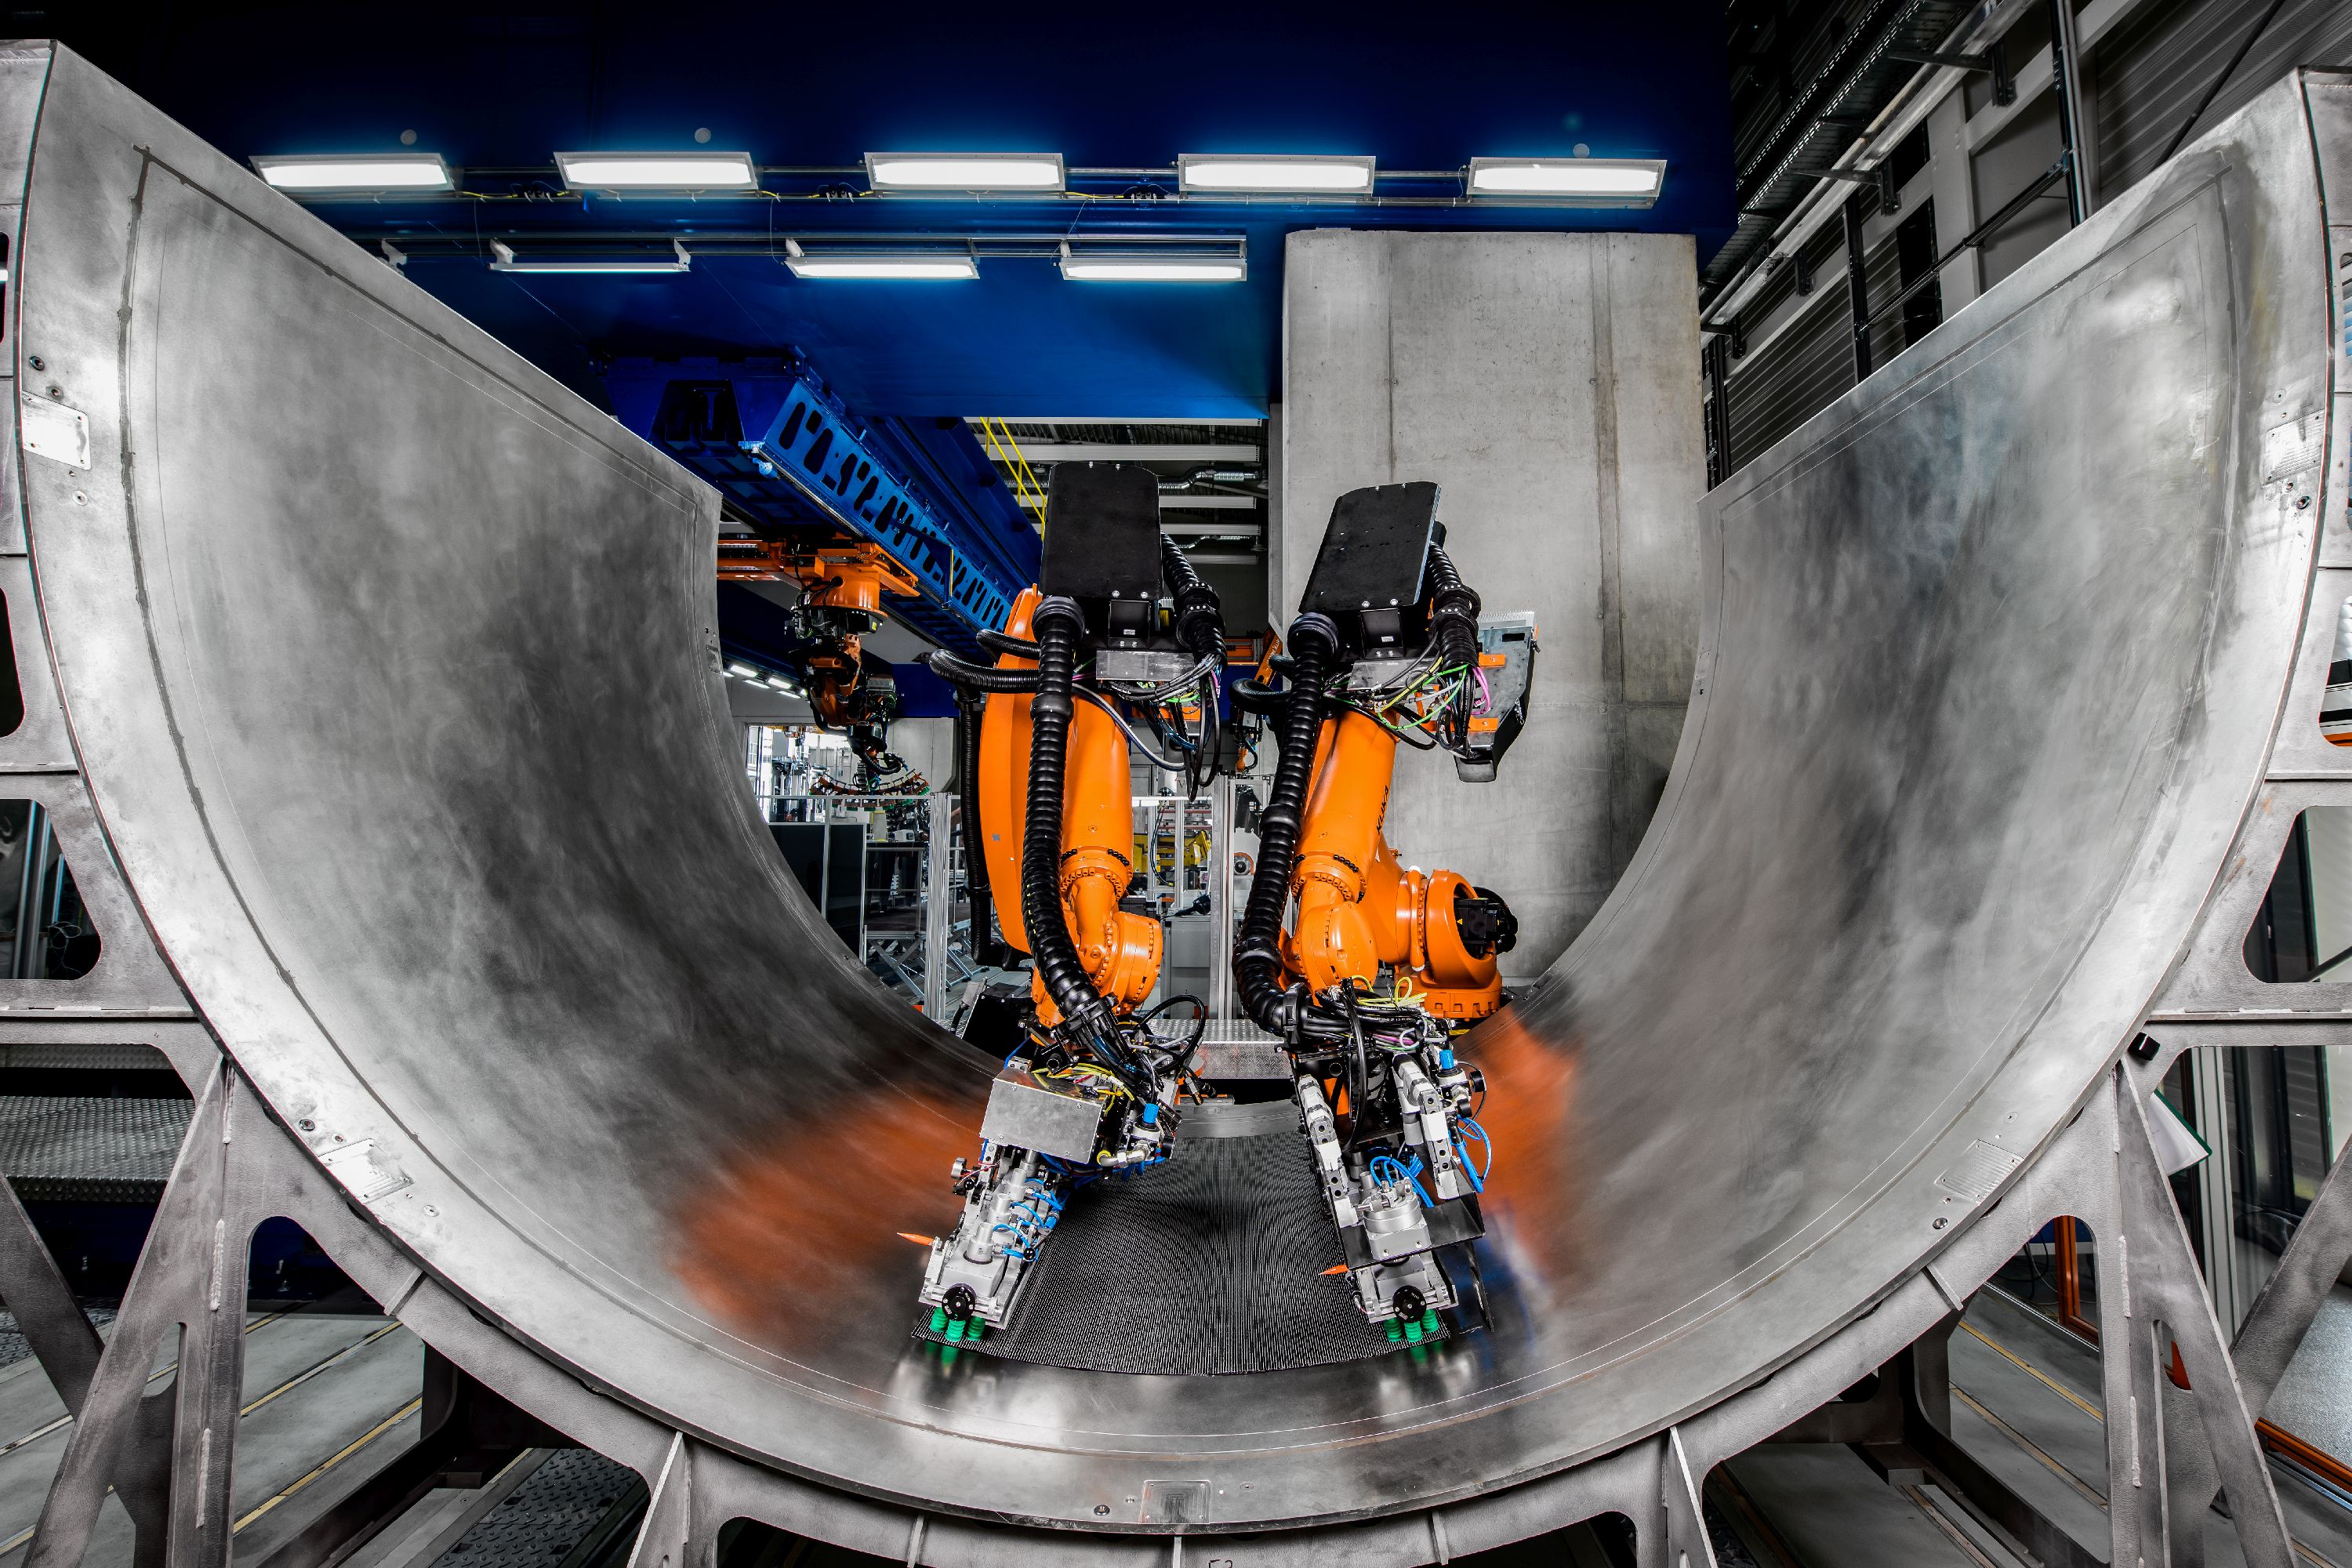
DLR最初为A320后压力隔框开发的该系统现也演示用于机身面板,设计灵活适配各类大型航空结构,基于数字设计文件,无需重新示教机器人。图片来源:德国航空航天中心(DLR)结构与设计研究所
针对尺寸达1.5×2.5米的小型成形铺层,开发第二种夹具,用127模块真空吸附拾取。“此夹具以2D状态拾取材料再弯曲至目标几何,”Malecha解释。“它必须决定127模块中哪些保持坚固、哪些滑动,将2D铺层转为3D形状。非常类似人手铺设。我们做大量实验积累经验,决定哪里夹持哪里释放。夹持力度可通过模块夹持强度调节。”
在线检测。 模块化夹具中的光学传感器监控铺设过程。放置一层后,结合Leica T-Scan(Hexagon Manufacturing,英国Cobham)和Profactor(奥地利Steyr)基于摄像头的纤维角度测量系统的末端执行器进行质量检测。“我们先测纤维角度对比CAD文件,”Malecha说,“再测各件边缘检查位置对比CAD文件。”
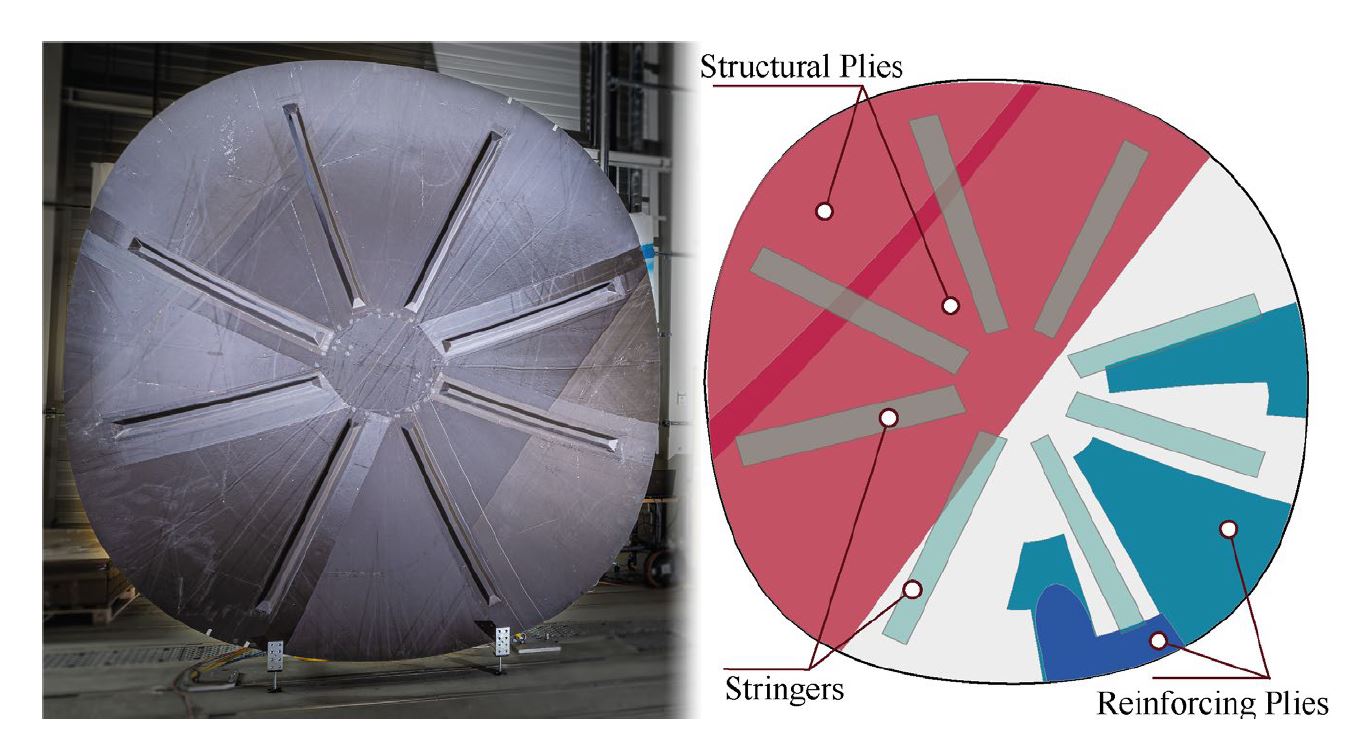
弦条与真空袋装。 完成预制件后,顶部安装八根加强筋(弦条)。为此开发多运动学夹具,也用于铺设真空袋辅助材料。该夹具包含三个小型独立六自由度(DOF)机器人和一刚性臂,均安装在工业六自由度机器人中心法兰上。真空袋辅助材料——剥离布、穿孔离型膜和树脂流动介质(工具侧辅料)——预切预连,按放置位置设计。“它们无需铺设,只需放置,”Malecha指出。预制半透膜通过带“伞状”机构的末端执行器半自动铺设,粘性胶带和外真空袋放置仍为手工但也可自动化。
周期时间与成本。 对Malecha最大挑战是构建模块化、基于人工智能(AI)的制造执行系统(MES)监控控制工艺链。“我们必须构建数据管理系统,汇聚截然不同的工艺,再通过MES经单一数据交换端口指挥,”他解释。“可按需即时调用,实现更大灵活性和更广泛用途,而非遵循严格制造指令。”
PROTEC NSR技术通过2019年1月制造全尺寸演示器验证,2019年中达到TRL 5-6成熟度。相比PAG当前最先进水平,该自动化工艺链将卷料施用周期缩短58%,裁切铺层拾取放置缩短50%。这些操作制造成本分别降低11.5%和31%。
热塑性隔框
“该项目2018年与PAG和复合材料研究所(IVW,德国凯泽斯劳滕)启动,展示热塑性复合材料在大型件和一级结构的可能性,”Fast Lane RPB项目经理、ZLP奥格斯堡焊接技术专家Dr. Stefan Jarka解释。“RPB不算真正一级,因力学要求不如机翼或机身高,但展示了大型平板微弯结构的可能性。仅四个月开发出A320 RPB演示器,作为将现有铝结构转换为热塑性复合材料的范例。”
演示器用Cetex碳纤维(CF)织物/聚苯硫醚(PPS)有机板(Toray Advanced Composites,荷兰Nijverdal)和电阻焊。电阻元件置于两焊接面间产热并留在焊接结构中。GKN Fokker(荷兰Hoogeveen)数十年来用此技术生产飞机起落架舱门和固定前缘。此A320 RPB,ZLP团队用CF电阻元件替代传统不锈钢网。
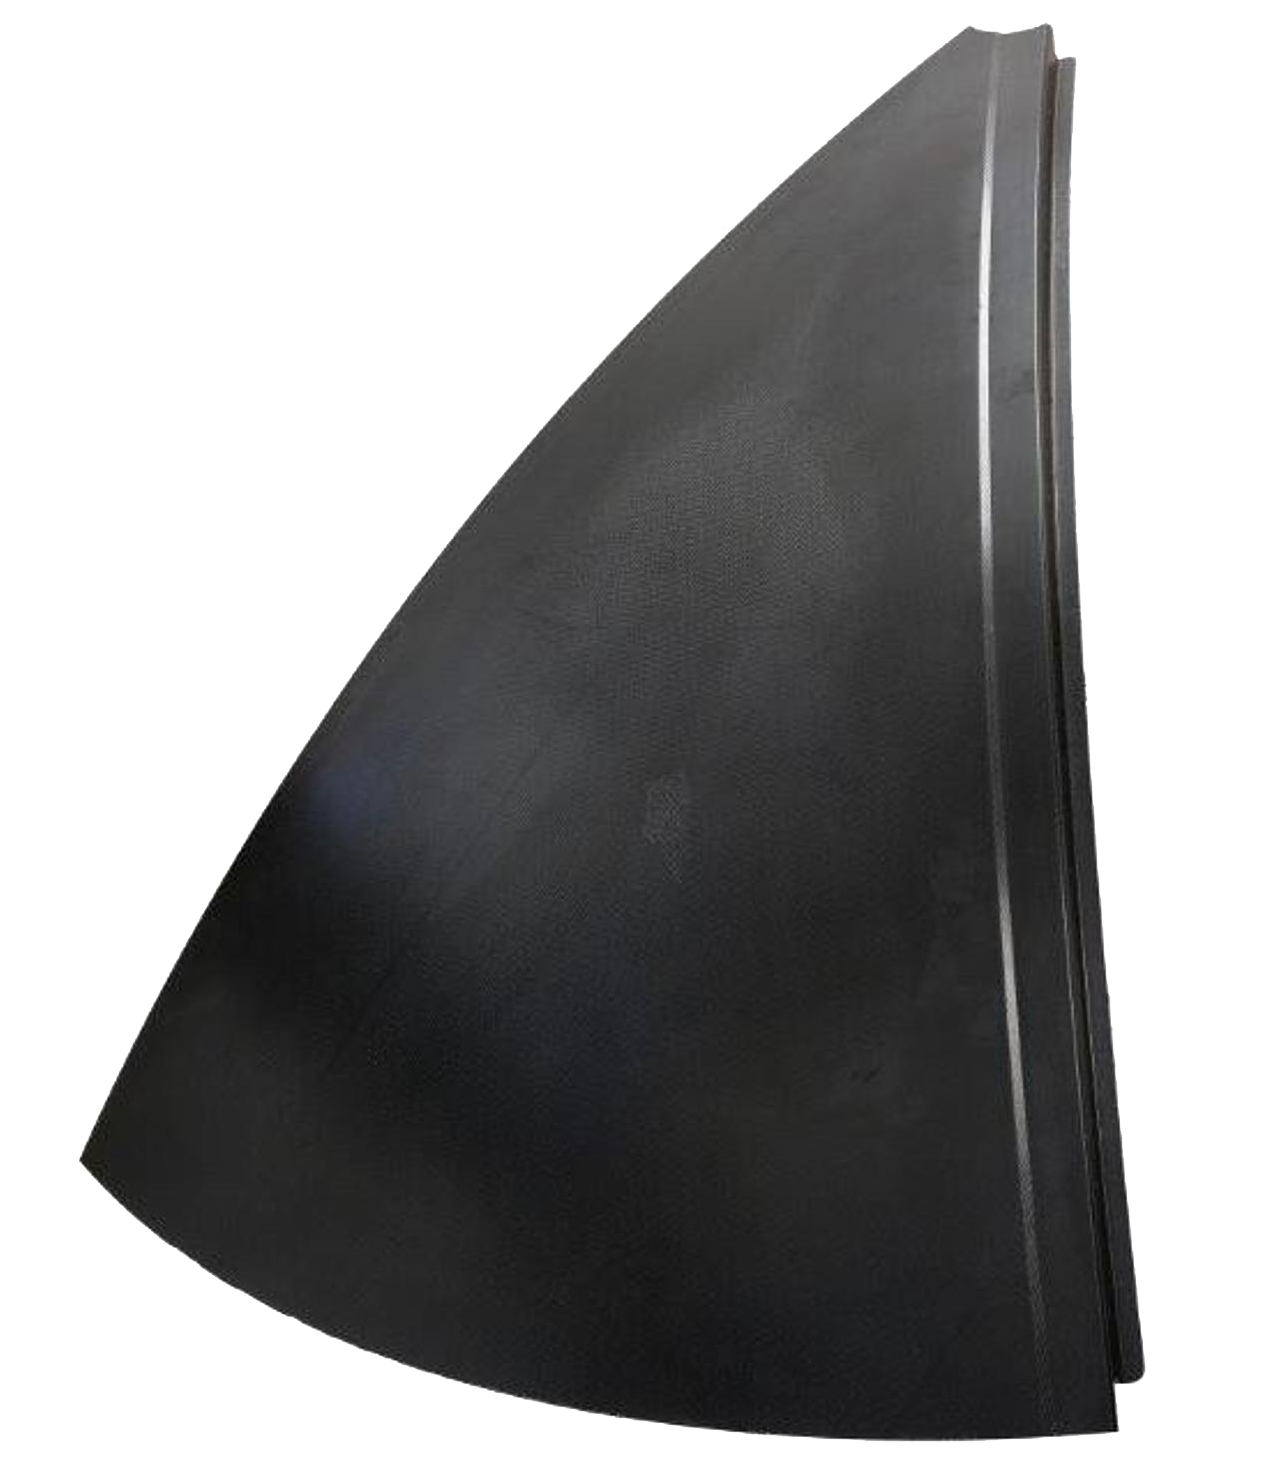
“热塑性复合材料RPB要同价或更便宜,但材料贵得多,”Larsen指出。因此自动化降低生产成本是关键,八个相同花瓣段也是关键。“这些段落形成零件双曲面形状,”Jarka解释。“整体热成型需超大压机太贵。因此八小段经IVW用匹配金属模具压模成型,我们用自动化焊接组装。热塑性压模自动化程度高于热固性复合材料。主要用匹配金属模具,高温恒定是主要问题,但也使自动化压制周期极快。”
演示器RPB整体工艺步骤见图2。“我们用的焊接工艺不新,”Jarka说,“但须进一步开发以连接直径3米零件的1.5米长[40毫米宽]接缝,并集成质量检测系统。部件先用定位治具固定定位,再施加电能在焊接区产生熔体。”
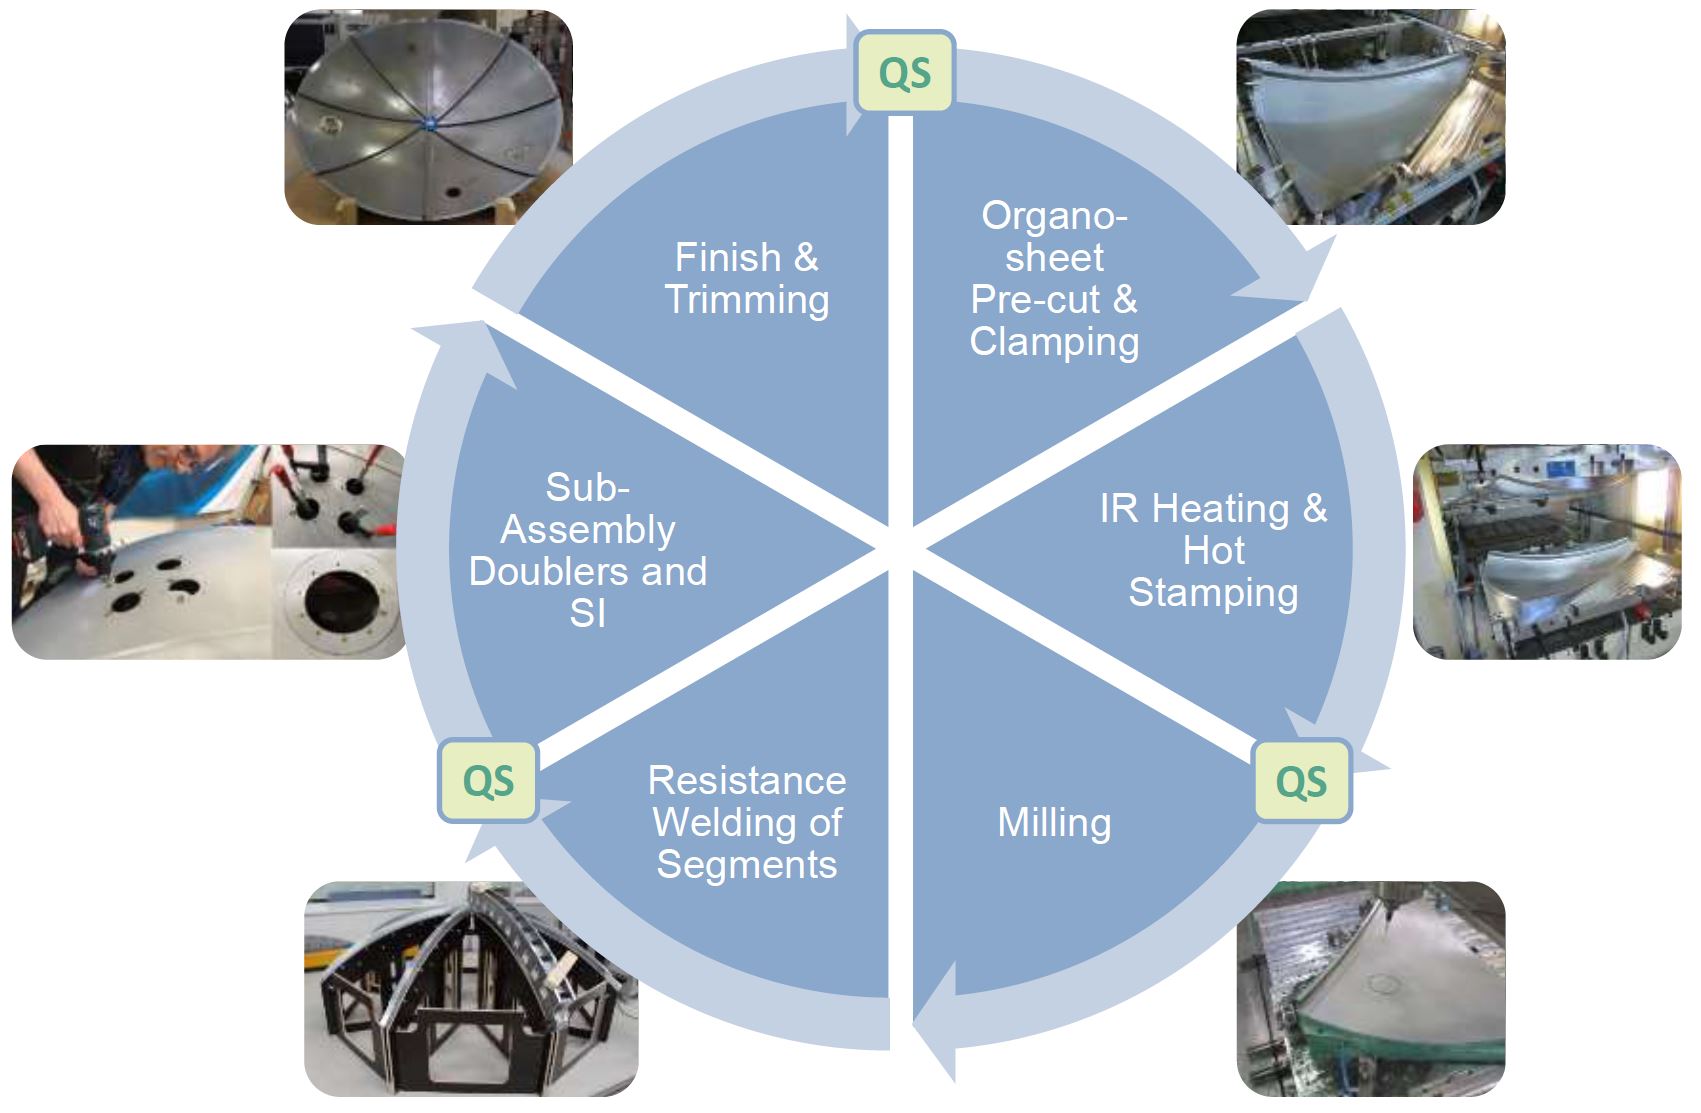
图2. 热塑性RPB工艺步骤
生产八段(底部)压模CF/PPS有机板,经电阻焊连接成演示器A320隔框。图片来源:德国航空航天中心(DLR)结构与设计研究所
集成质检。 “我们试过闪光灯和超声激活热成像,但难测焊接区,”Jarka解释。“热成像虽快,但不易判断是否良好固化。”改用标准测试装置制作多焊接样品,测电流、电压、温度。“再用超声检测(UT)检查,建立工艺参数与良好固化的相关性,”Larsen说。“有良好参数就有良好零件。我们也建立工艺仿真,对比焊接中获得数据与初始基线。”
自动化与周期时间。 “整个过程非常快,汽车零件量级,”Jarka说。“2019年评审达TRL 3,此后成熟到TRL 4。2021年底将达TRL 6。”疫情前PAG曾表示2021年投产热塑性RPB。未来虽不明朗,热塑性RPB仍被视为实现“未来机身”的关键,可将重量从41降至35公斤,工艺装配时间减75%,整体成本降超10%。
热固性与热塑性复合材料对比
“热塑性工艺如此之快,可比铝更便宜,甚至满足月产100架生产率,”Jarka说。“RPB是热塑性焊接和自动化的良好应用,”Malecha说。“干纤维液体模塑RPB自动化成本更高。”
“但那种自动化有趣,因仅自动化部分子工艺即可获真实收益,”Larsen说。“例如自动化辅料,真空袋装约1小时,约为手工10倍快。”但他承认成本是实施此类改进主要障碍。“数字工具、机器人和开发成本对单一零件如RPB太高。但若开发模块化方案可用于多零件,成本可分摊,配合时间和人工减少变得可负担。”ZLP确实实现了这一点,如CW2020年7月专题“Composites 4.0:数字化转型、自适应生产、新范式”所述。
“热固性与热塑性复合结构对比尚少,”Malecha说。“但我们开始比较热固性与热塑性工艺。”他指出下一目标是证明热塑性焊缝具备机翼和机身所需性能。大型一体化液体模塑机翼也须证明此性能。这正是MFFD和WOT项目目标。我们等待它们及其他Clean Sky 2和EC项目结果,展示下一步前进方向。
树脂
- FINEX工艺:利用铁矿粉与非焦煤直接生产铁水的先进冶炼还原技术
- 油田钻管接箍自动化生产单元:高效解决切屑与装夹难题
- 从零开始拥抱自动化:C.N.C. Machine Products 精益转型实录
- 弗劳恩霍夫引入Engel前沿自动化设备推进热塑性复材研发
- EconCore ThermHex:先进热塑性蜂窝板生产 助力轻量高性能夹层结构
- Karl Mayer推出热塑性UD预浸带量产新线 赋能高品质FRP建造
- INEOS Styrolution拟建新厂生产先进StyLight热塑性复合材料
- Herone GmbH荣获2019年JEC创新奖航空航天应用奖:热塑性型材自动化高效生产
- 2分钟热塑性包覆热固性:汽车复合材料单工位工艺
- 兰克斯扩产Tepex连续纤维增强热塑性复合材料
- Airtech推出高温真空袋膜服务先进热塑性模塑
- 液态硅橡胶注射成型——医疗器械的精密与品质