


验证 LM PAEK 焊接技术用于多功能机身演示机
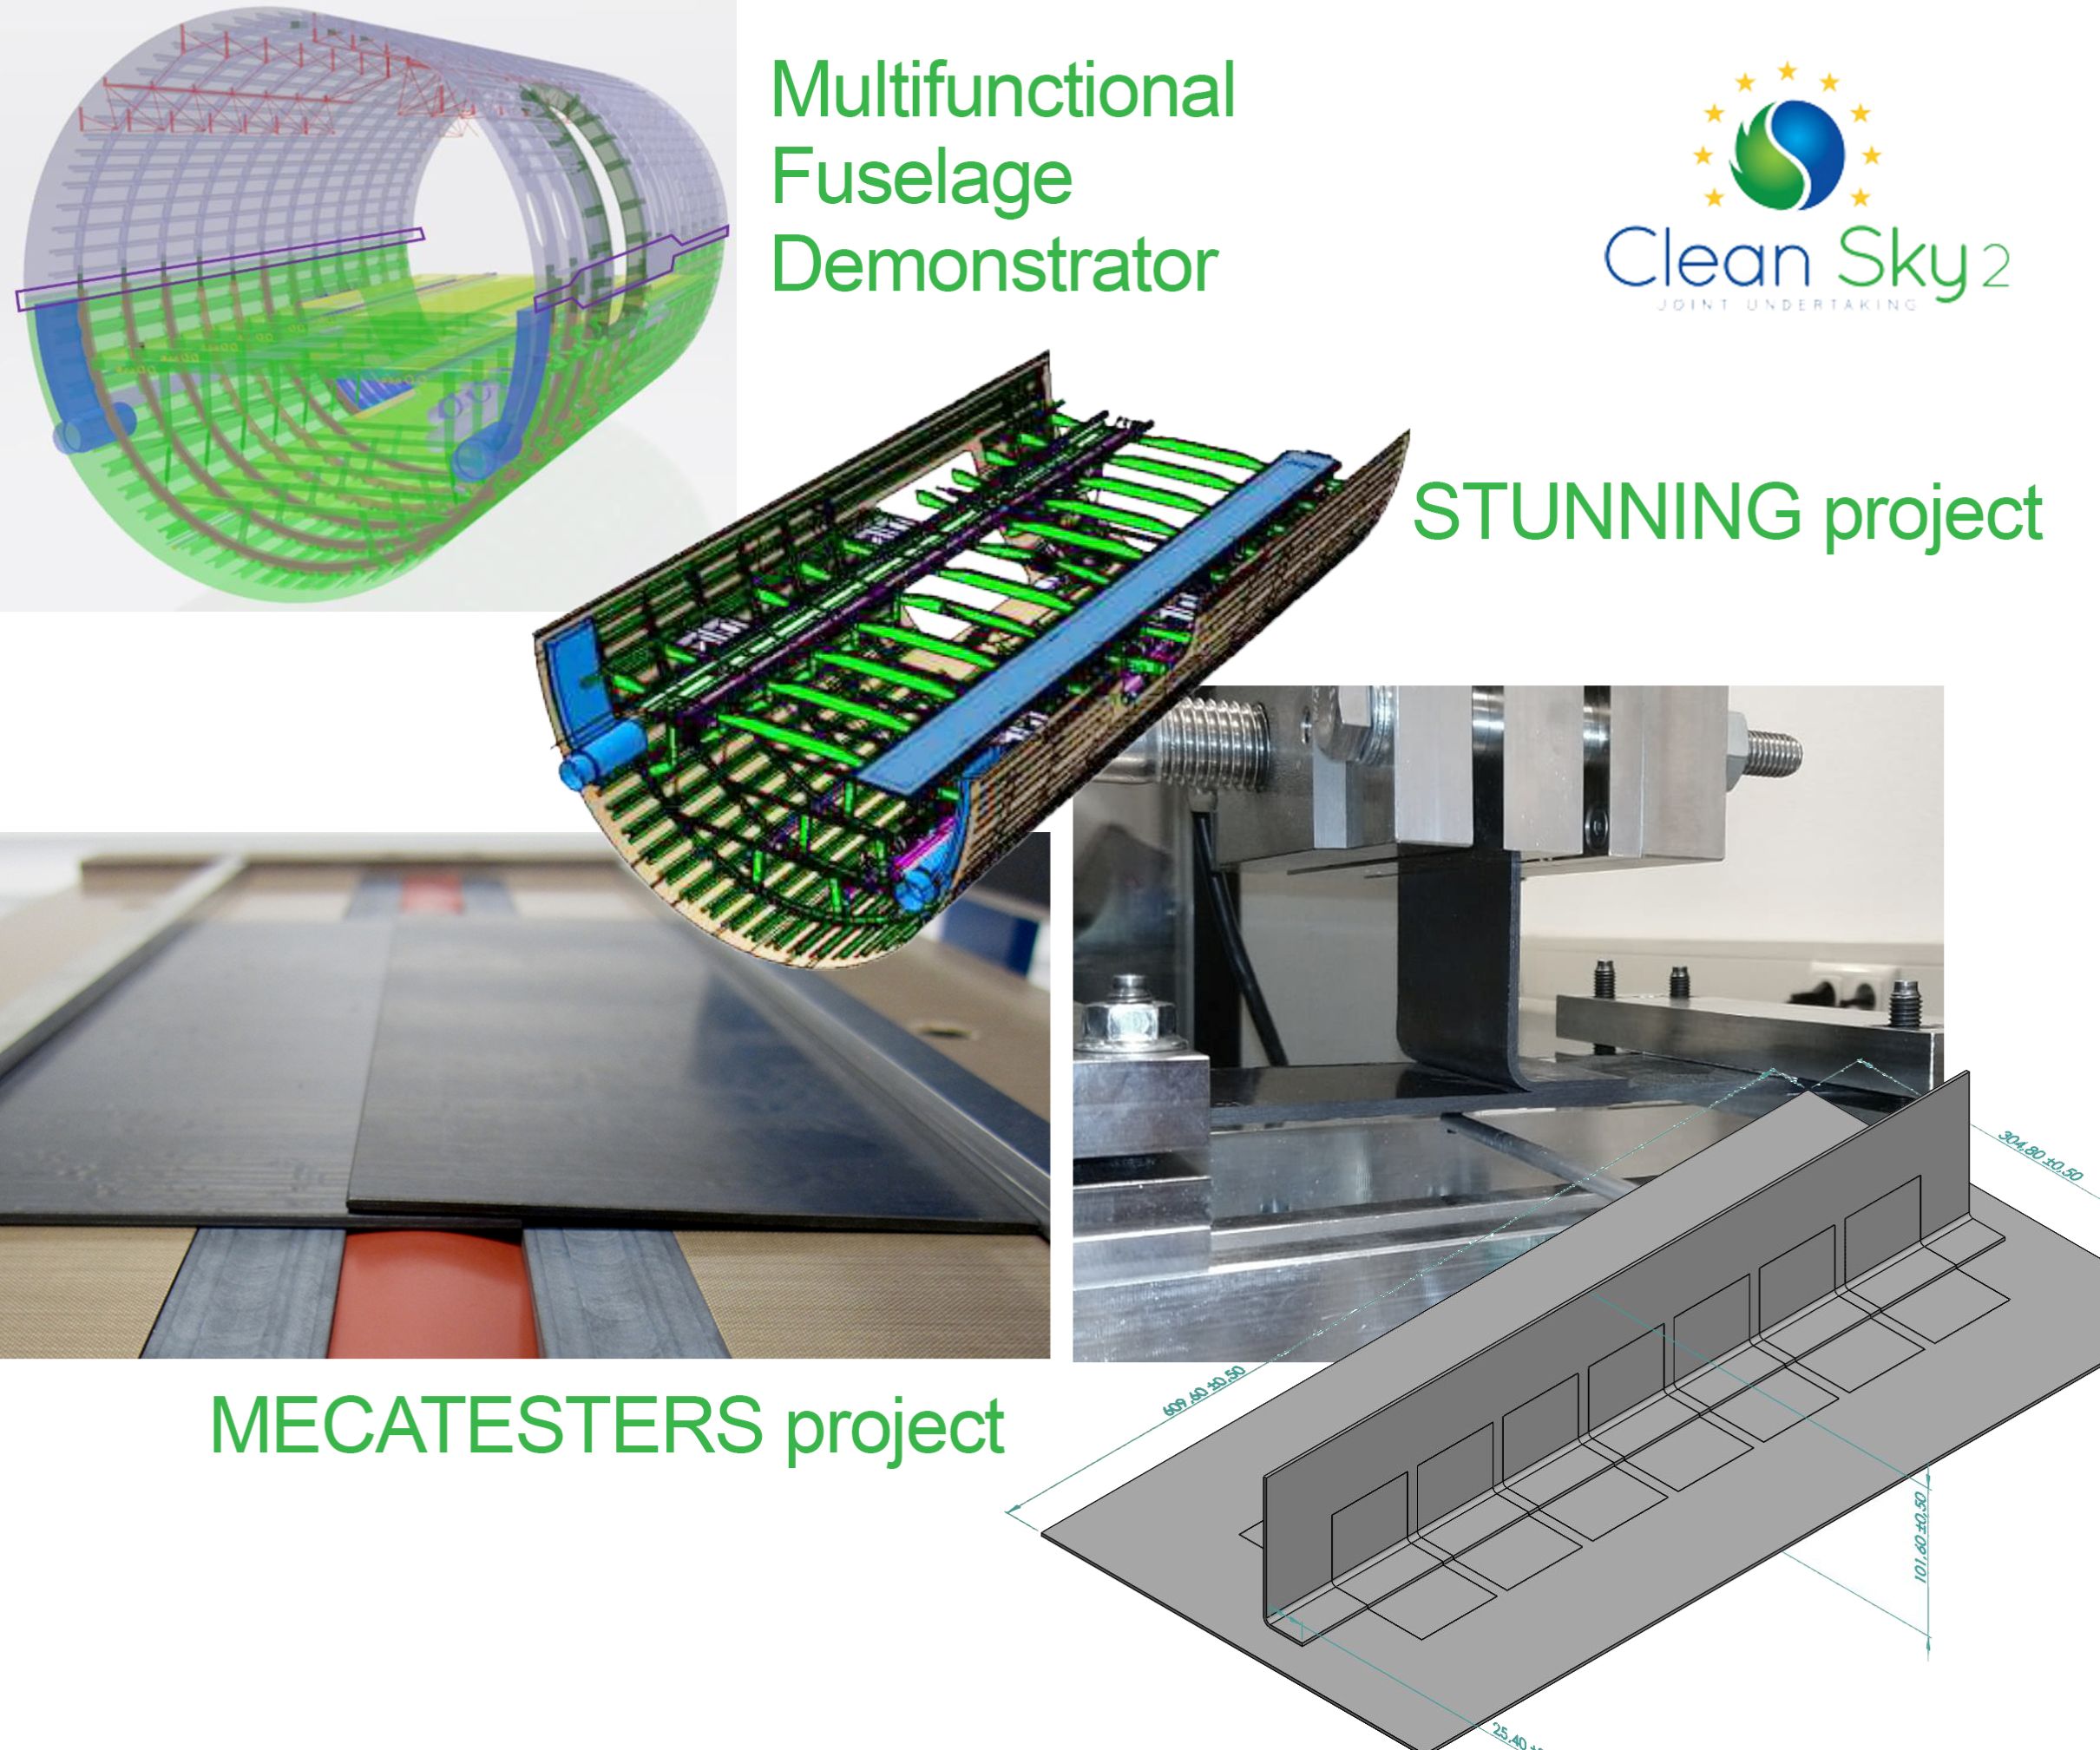

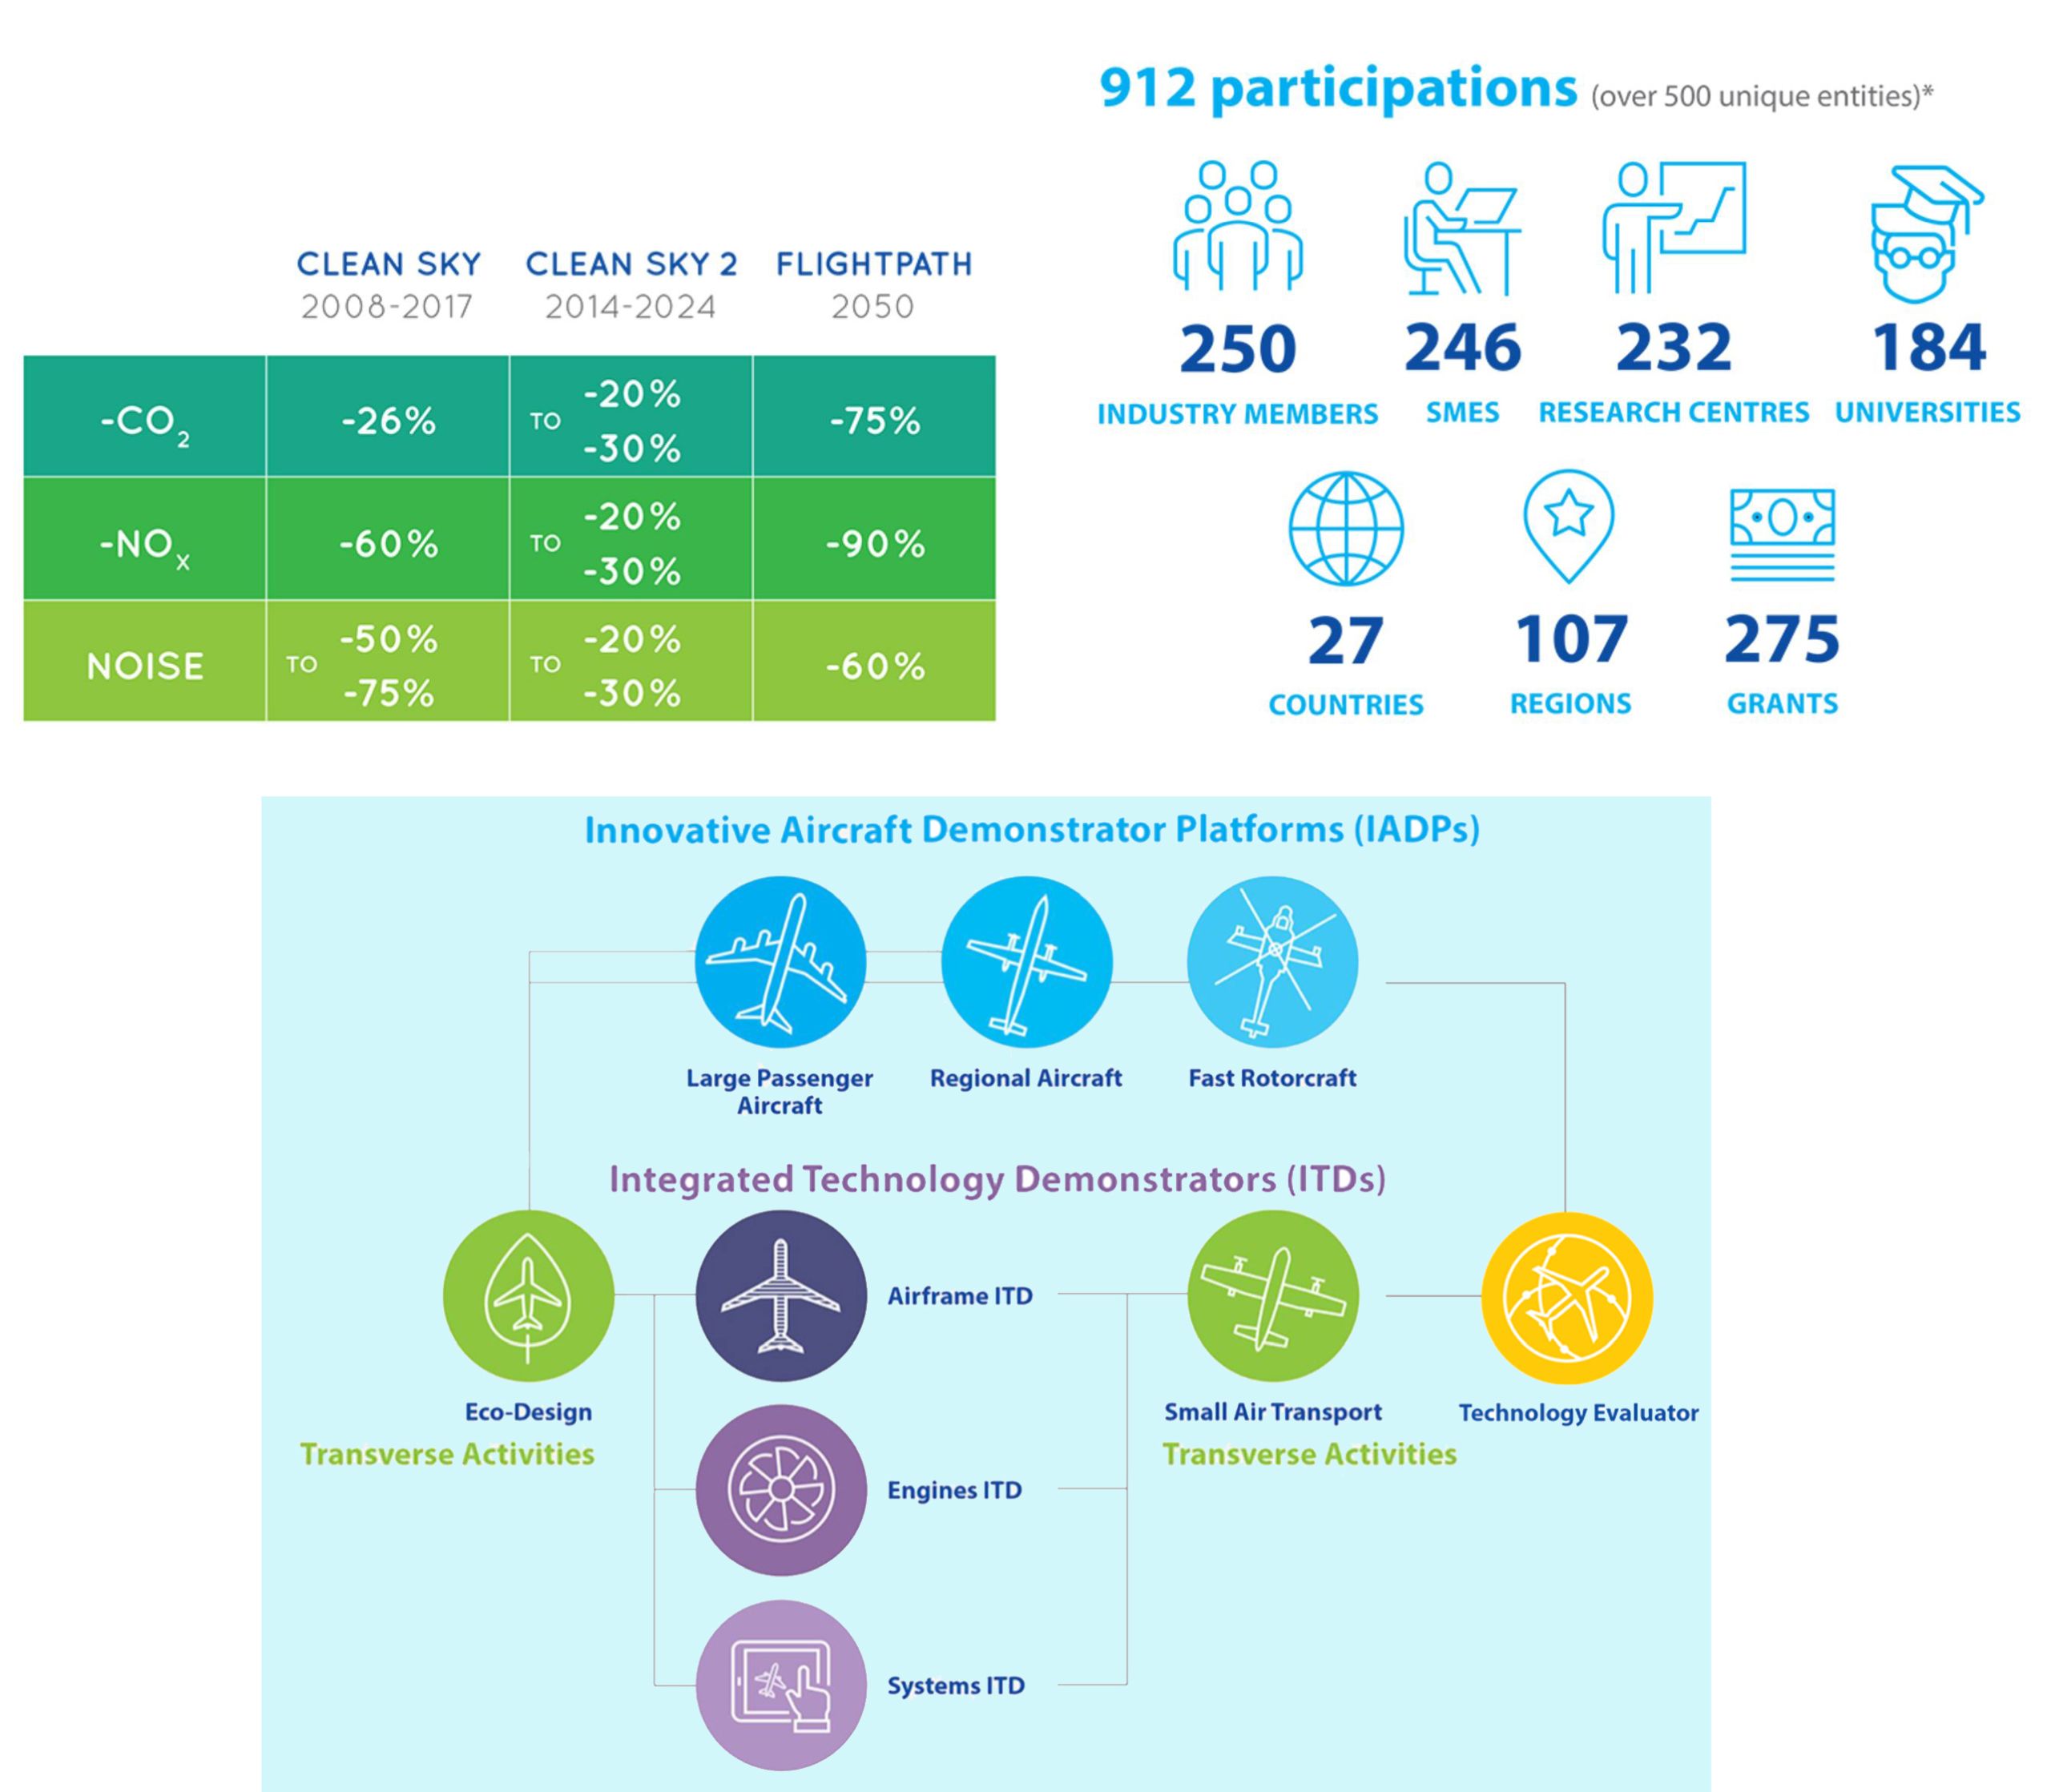
背景:欧洲研发框架计划
此类航空研究始于欧盟委员会框架计划(FP)研发资助,跨越 FP2(1987-1991)至 FP7(2007-2013)。这些计划大幅推动多种技术成熟至技术就绪度(TRL)6 并应用于空客 A350 等机型。
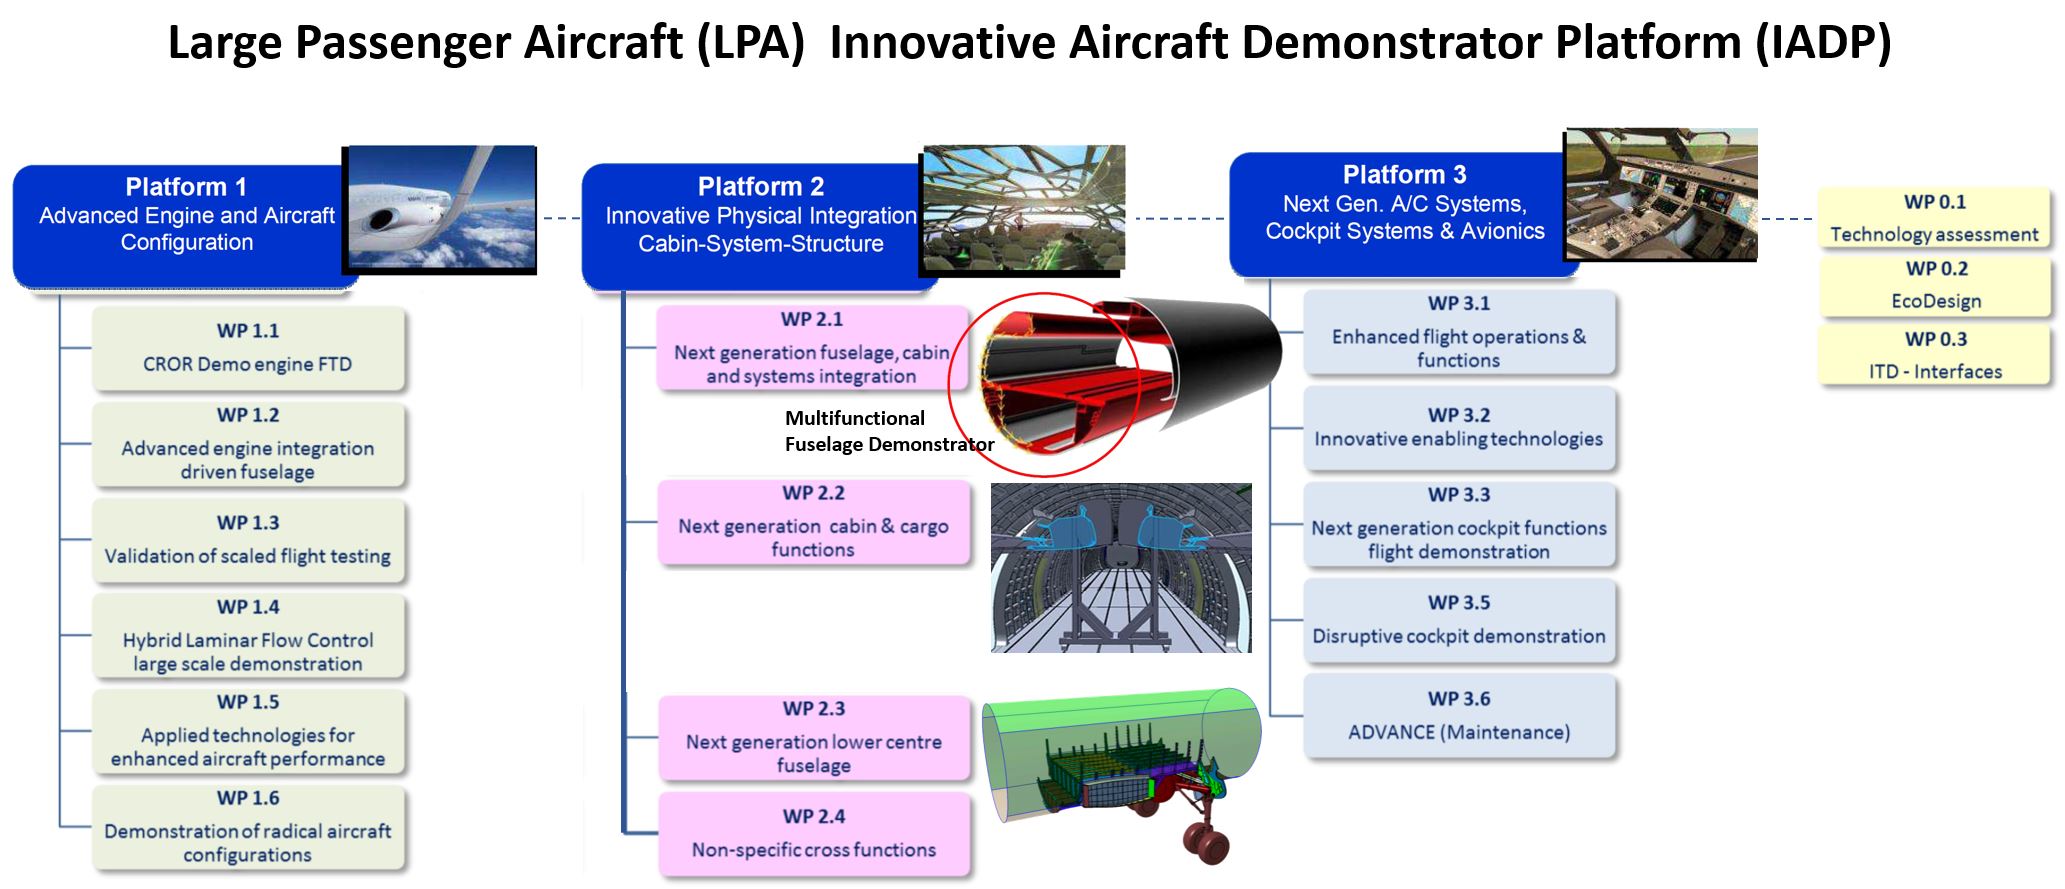
Clean Sky 2 的一大不同是围绕大型演示机组织。MFFD 是大型客机(LPA)创新飞机演示平台(IADP)中三个全尺寸机身段之一(见信息图蓝框顶部蓝字)。LPA IADP 内有三个平台。MFFD 位于平台 2“创新物理集成客舱-系统-结构”,另有两个大型演示机。
理解多功能集成
为理解含义,回顾 2015 年我采访空客 Getafe 空帧研发工程师时,他们本质上说:“我们不再想要制造外部结构筒和内部客舱筒的重复与浪费;我们要将结构机身与客舱系统集成。”我难以想象——直到看到 MFFD 草图。
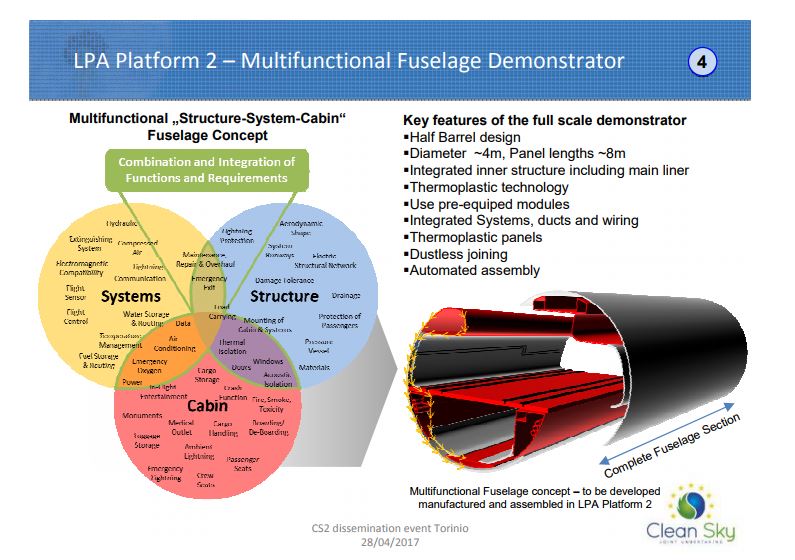
来源 | Clean Sky 2 (CS2) 传播及“热塑性复合材料演示机——未来机身欧盟路线图”。
模块化、集成与共性平台
“模块化、集成和创建共性平台是关键,”空客运营公司空帧研发典型机身负责人、MFFD 项目负责人 Ralf Herrmann 说。引用 Clean Sky 2 网站 MFFD 页面:
Herrmann:“我们早知使用热塑性复合材料在飞机生产中实现减重和降低经常性成本的收益,只能通过多学科集成实现。仅关注结构无法发挥复合材料技术全部效益。”
Clean Sky 2 项目官员 Paolo Trinchieri 指出热塑性材料的多功能性需结合设计方法:“必须在飞机预设计阶段消除职能的人为分离,并从一开始就规划飞机制造、装配和安装的高生产率。”
Herrmann 曾任 FP7 项目 MAAXIMUS(通过扩展、集成和成熟数值尺寸实现更负担得起的飞机结构)项目经理。该项目 2008 年 4 月至 2016 年 9 月运行,含 60 个合作伙伴,旨在通过同步成熟虚拟和物理赋能器,演示高度优化复合材料机身的快速开发和首次正确验证,目标:大型机身段装配时间减 50%、经常性成本降 10%、结构重量降 10%、开发周期缩短 20%。MFFD 目标可视为延伸:
- 实现月产 70-100 架次生产率
- 机身减重 1000 kg
- 经常性成本降 20%
关键赋能技术是无粉尘连接(无孔、无紧固件)通过焊接热塑性复合材料部件。Herrmann 解释,当前飞机制造序列法——机身结构基本完成后才能安装系统及客舱/货舱设施——耗时且“故障敏感”。MFFD 追求预装配、高度集成的结构元件和系统模块,可在最终装配前很早安装。
纵向接头与 LM PAEK 材料变更
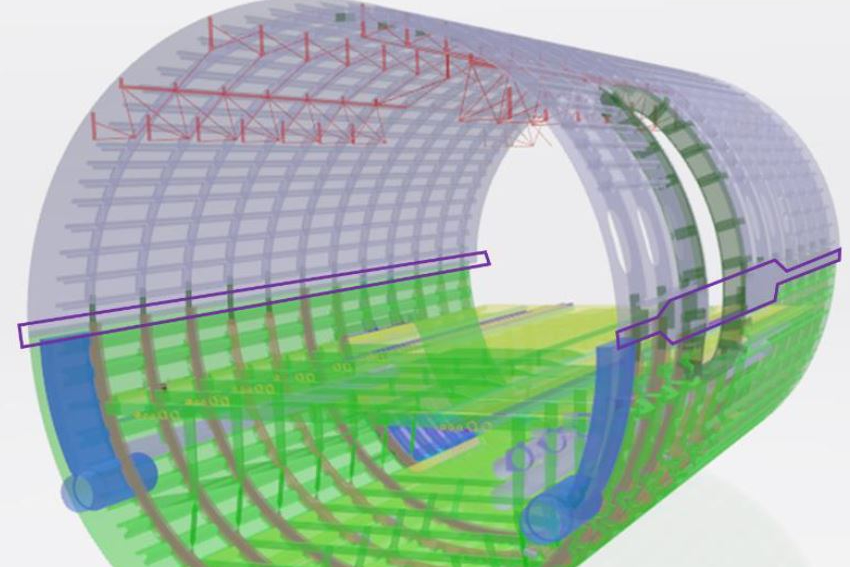
MFFD 项目活动始于 2017 年。每年至少一次提案征集(CFP),项目负责人概述需进一步开发主题。如下图所示,CFP08(2018 年 4 月)的偏置接头设计在 CFP09(2018 年 9 月)变为纵向接头。
“偏置接头在地板结构可及性和连接方面存在问题,我们意识到在给定时间框架内难以克服,”Herrmann 解释。“所以决定退回常规设计以降低风险。我们主要兴趣是展示如何集成所有可在主部件装配(MCA)前安装的系统和客舱元件。这也将是该热塑性复合材料首次应用于大型客机全尺寸一级机身结构。”
MFFD 设计从偏置接头变为常规纵向接头。来源 | CFP08 p.87(左)和 CFP09 p.133(右)。
热塑性复合材料基体材料变更
另一变更是热塑性复合材料(TPC)基体材料。CFP08 和 CFP09 提及碳纤维/PEKK(聚醚酮酮),但 CFP10(2019 年 3 月)基线材料描述为碳纤维和 PAEK(聚芳醚酮)。PAEK 是 PEEK、PEKK 和 LM PAEK 所在的聚合物总族。
如我博客《PEEK vs PEKK vs PAEK》所述,Cetex 材料供应商 TenCate(现 Toray Advanced Composites)生产三种聚合物碳纤维增强带材,称性能基本相同。但 Cetex TC1225 CF/LM PAEK 带熔点 305°C,TC1320 CF/PEKK 带熔点 340°C。据 Toray Advanced Composites 全球 CTO Scott Unger 称,“LM PAEK 流动性好得多……且可比 PEKK 和 PEEK 以更高速度加工。”TC1225 成本也更低。
MFFD 下机身:项目 STUNNING
STUNNING 是开发制造 MFFD 完整装备下半部的项目名。旨在进一步成熟:
- 自动化装配工艺
- 热塑性制造与装配技术
- 集成设计与制造开发技术
- 先进电气系统架构开发
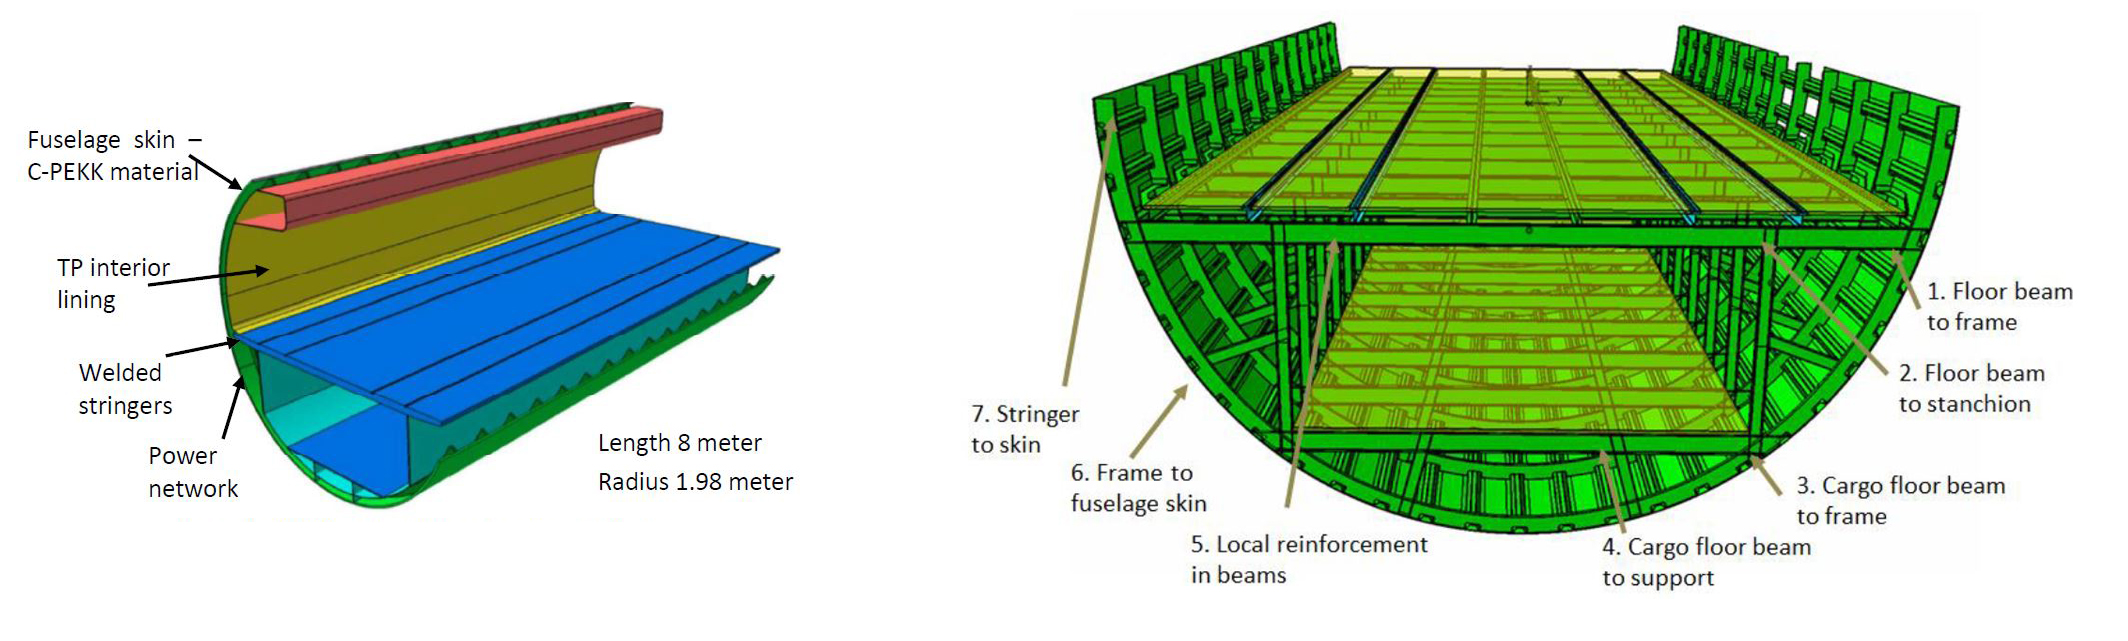
GKN Fokker(荷兰 Hoogeveen)项目经理 Bas Veldman 解释,MFFD 长 8 米、宽 4 米、半径 2-2.5 米,为单通道 A320 系列飞机真实尺寸。“类似 A321,不完全圆形而是粗椭圆(略高于宽),”他补充。
180° 下机身段将包含带焊接加强筋和框架的下机身蒙皮、客舱和货舱地板结构、相关主要内饰和系统元件。“我们将交付大型预装模块,实现极快的即插即用装配,”Veldman 说。
GKN Fokker 是 STUNNING 主要合作伙伴,四个部门参与,含 Aerostructures(荷兰 Papendrecht)、Fokker ELMO(荷兰 Hoogerheide)、GKN Fokker Engineering Romania(布加勒斯特)和 GKN Fokker Technologies(Papendredcht)。Fokker ELMO 是飞机线束和电气系统技术供应商。“负责 STUNNING 系统架构,专注优化电气系统,”Veldman 解释,“并与 CFP08 财团 MISSION 合作开发创新电力母线系统。”
“Diehl Aviation(德国 Laupheim)负责内饰结构,含分系统、地板、侧壁板及其连接、蒙古包接口和智能系统多功能端口,”Veldman 继续。“NLR(荷兰航空航天中心,阿姆斯特丹)负责制造机身蒙皮和加强筋,TU Delft 协助装配,基于其超声波焊接专长。”(见“热塑性复合材料焊接”了解超声波焊接详情。)
MECATESTERS 焊接测试计划
“STUNNING 启动七个 CFP 主题,五个已开工,含 MAYA、MISSION、EMOTION、TCTool 和 MECATESTERS,”Veldman 说。后者是与 KVE Composites(荷兰海牙)和 Rescoll(法国 Pessac)的大型焊接测试计划,2019 年 4 月启动,为期 30 个月。Veldman 解释,虽然 KVE 有感应焊接织物和 UD 带热塑性复合材料悠久历史,但迄今飞行部件用织物。“STUNNING 中我们建立 UD 增强和 LM PAEK 材料最佳实践,并对比感应焊接与传导焊接在典型服役载荷和环境条件下的表现。”虽电阻焊和超声波焊在其他 MFFD 工作包和 CFP 中包含(见下文“连接两半”),但感应焊和传导焊仅在 MECATESTERS 中。
KVE 的 Labordus 解释,MECATESTERS 三个工作包(WP 1、2、3)中,KVE 将用高压釜固化 TC1225 UD 碳纤维/LM PAEK 带制作所有测试层压板(见“Clean Sky MECATESTERS 项目首块 Toray LM-PAEK 层压板”)。KVE 也制备感应焊接样品测试,GKN Fokker 生产传导焊接样品,Rescoll 执行所有物理测试。“Rescoll 名称源自 research 和 collage(法语粘结),”Labordus 说。“他们以粘结研究闻名,拥有聚合物和复合材料装备完善的测试实验室,含力学、环境、阻燃及航空航天、汽车、铁路等行业认证所需所有测试。”
工艺参数与测试
“实际从 WP 2 开始设定工艺参数,如感应焊接温度和压力的上下限,”Labordus 说。“例如,我们有常用名义压力,但会降至出现气孔等缺陷,再评估焊接性能确定下限压力边界。”测试还将评估焊接速度,影响冷却速率和结晶度,潜在影响力学性能。相同参数将在 Fokker 处针对传导焊接研究。
评估将执行多项测试,含:
- ASTM D5868-01 单剪切测试
- L 型试样拉离和剪切测试
- ISO 15024 和 ISO 15114 规定的 GIC 和 GIIC(该韧性测试实际在 WP 1 完成)
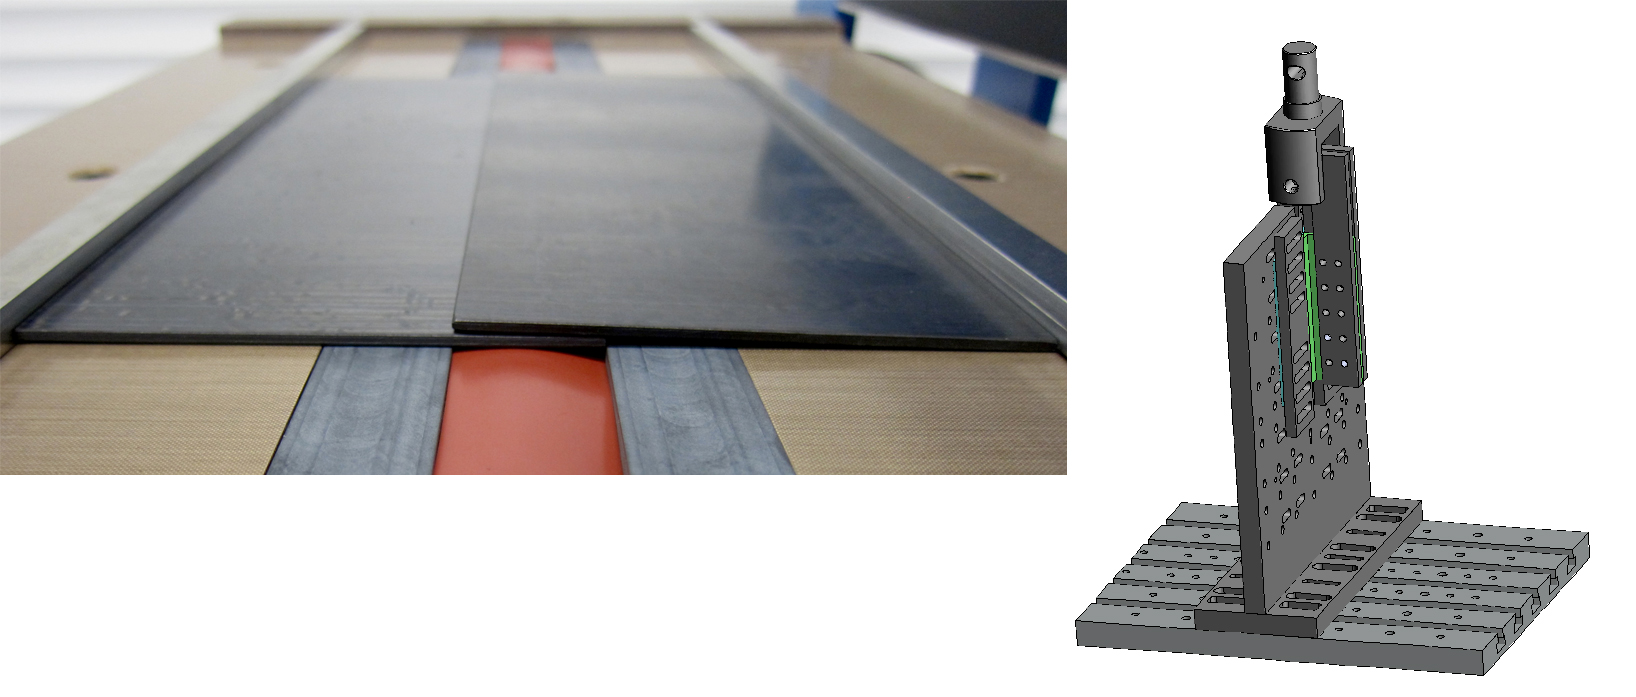
UD 带层压板单剪切试样准备感应焊接(左)和 Rescoll 开发工具用于焊接 L 型试样组合剪切和剥离测试的测试夹具(右)。来源 | KVE Composites, Rescoll.
拉离测试、老化与疲劳
“拉离测试法源自 GKN Fokker 内部标准,”Rescoll 工程师 Thomas Salat 解释。“焊接型材拉离测试垂直于蒙皮为剥离载荷,”Labordus 注释,“平行为剪切载荷。剥离和剪切是两极端,但也将测试反映实际服役载荷条件的新组合。”测试将针对 MFFD 机身设计衍生的两种不同层压板厚度——2.2 和 2.8 毫米——在室温(RT)、低温(-55°C)和高温(80°C)下静态加载完成。
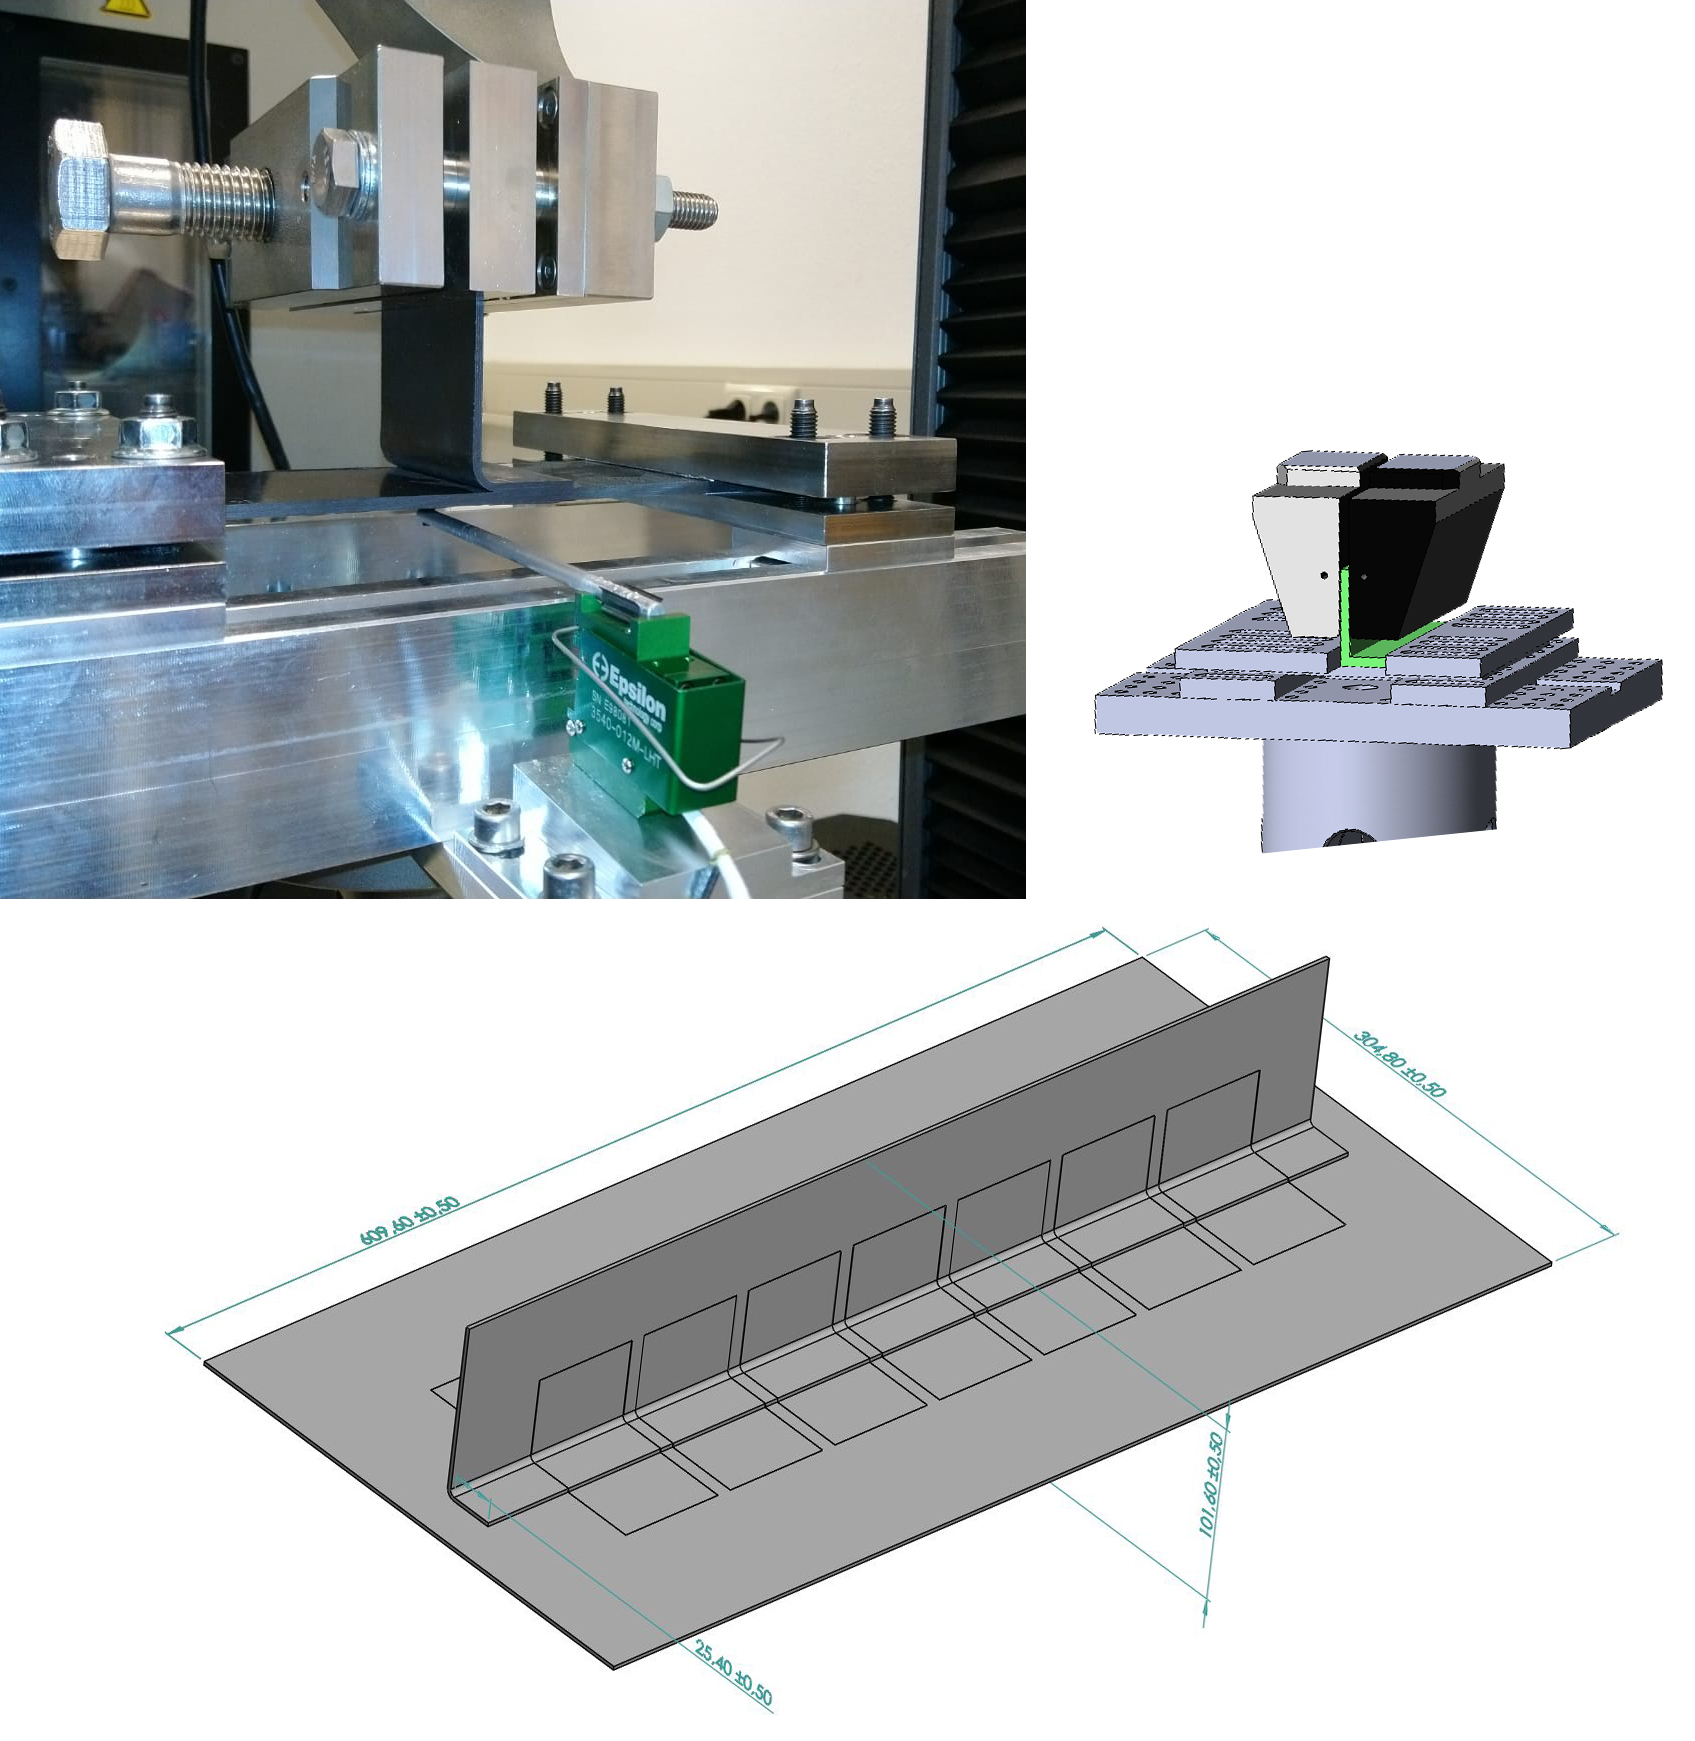
KVE Composites L 型试样拉离测试(左上)。MECATESTERS 中将用 Rescoll 开发的夹具和测试装置消除蒙皮挠度(右上)。测试试样从焊接板材切取(底)。来源 | Rescoll, KVE Composites.
表面处理、老化与疲劳
WP 1 从韧性测试开始。“裂纹测试(GIC 和 GIIC)中,我们在复合材料中引发裂纹并测量载荷下裂纹行为,”Salat 解释。“一项静态测试增载至失效。我们也做动态测试,重复静态载荷一百万次,耗时一至两周。看复合焊缝能否承受疲劳。模式 II 是新型循环测试。我们根据欧洲大学技术论文开发方法,现正敲定参数。”
WP 1 还将用 WP 2 确定的焊接参数考察表面处理、老化和疲劳影响。“看表面污染物如何影响焊接,”Labordus 说。“也研究压机和高压釜加工常用三种脱模剂;砂纸打磨、磨料和等离子处理等表面处理;焊接面额外树脂膜。此外研究纤维取向影响,如焊接界面 ±45 度。”
Rescoll 将用 70°C、90% 湿度调节箱模拟服役老化,Salat 说。“然后执行标准测试看是否影响焊接性能。”Labordus 补充有限样品将至 100°C 和 120°C,“验证热塑性复合材料 80°C 以上无陡峭性能跌落的说法。”
除动态裂纹/GIIC 测试,疲劳测试还将在单剪切和拉离模式下进行。“从静态失效载荷 80% 起步,疲劳降至 50% 或 75%,循环一百万次,”Labordus 说。“还将做其他测试但仍在讨论,”Salat 补充。
焊接短纤维复合支架
WP 3 细节仍在敲定,旨在研究压缩模塑短纤维复合支架与 UD 层压板蒙皮的焊接。“将再次基准工艺参数和表征焊接力学性能,”Labordus 说,“但仍在定义测试几何。”
焊接到热塑性机身的加强筋和卡扣。来源:Clean Sky 2 第 11 次提案征集 JTI-CS2-2020-CfP11-LPA-02-35,“长热塑性焊接接头创新防分层特征”,图 2,第 94 页。
焊接卡扣与支架
按 CFP10 主题 JTI-CS2-2019-CfP10-LPA-02-31,MFFD 下机身所有框架卡扣和系统支架将通过注塑成型,使用由 GKN Fokker 连续纤维 TPC 层压板生产废料回收制成的短纤维复合材料。CF/PAEK 为基线材料,焊接为基线连接法,但未规定具体焊接法。
据 CFP10 文本,MFFD 下机身将有 13 个框架和约 36 根加强筋,需约 500 个框架卡扣(注:这些为一级结构需结构测试,总数含测试用卡扣)和约 270 个系统支架(二级结构),按下类型分配:20 个系统支架 (1)、120 个 (2)、50 个 (3)、80 个 (4)。
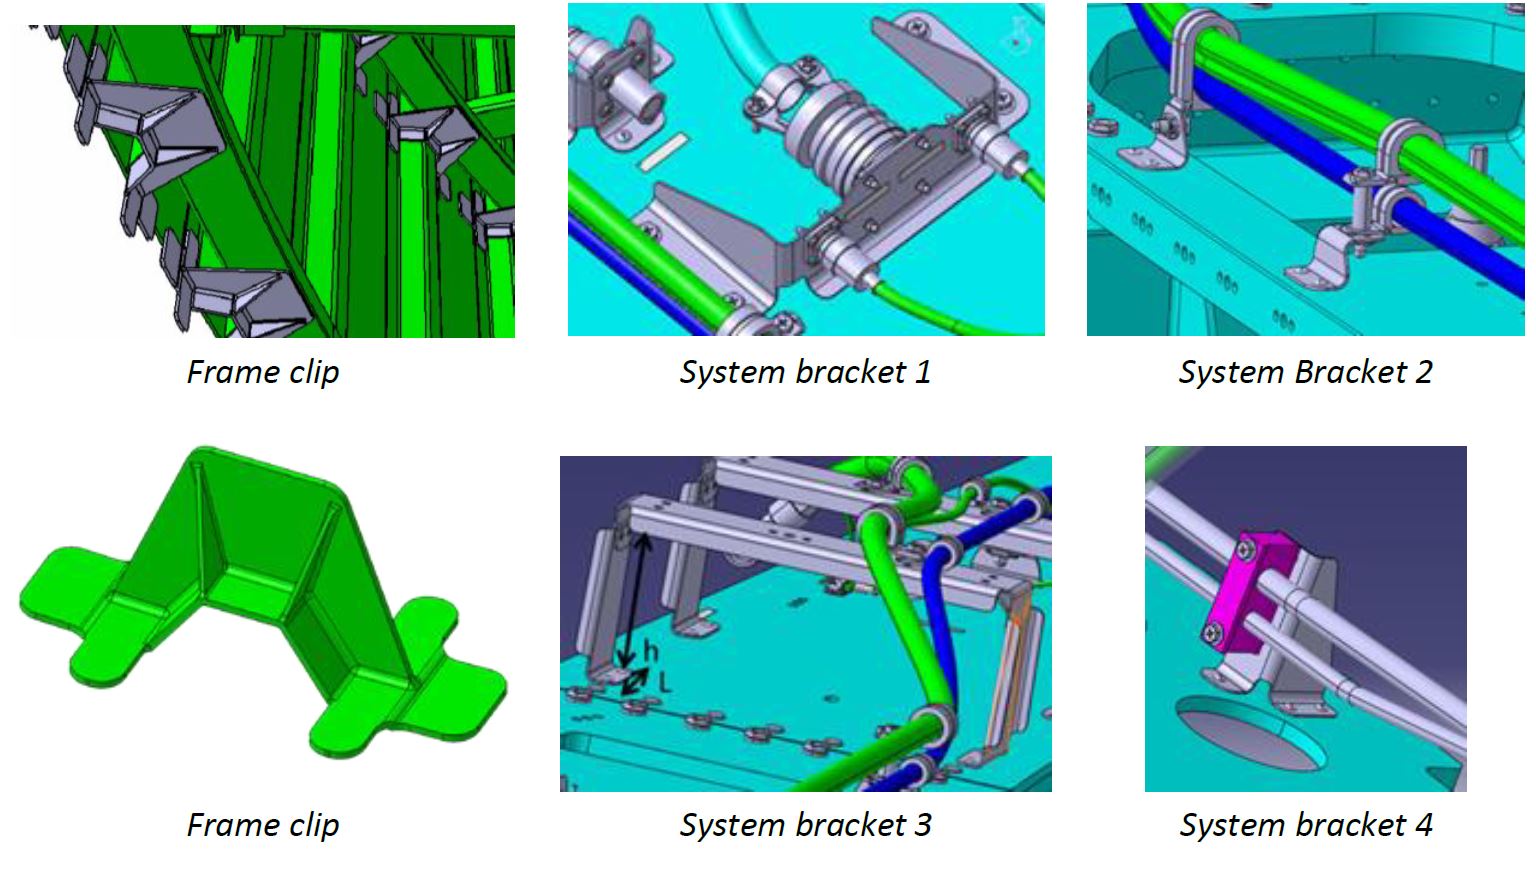
Clean Sky 2 主题 JTI-CS2-2019-CfP10-LPA-02-31 图 2 所示交付件示例。来源 | Clean Sky 2 CFP10, p. 146.
CFP10 还含 MFFD 上机身主题 JTI-CS2-2019-CfP10-LPA-02-30,“热塑性基复合材料结构接头创新焊接系统开发”,由 Aernnova Composites Illescas(西班牙 Illescas)牵头。计划 2020 年 Q1 后启动,范围开发焊接系统实现增强件(加劲板、楔块、配件)与结构框架结构粘结,获高集成门周结构(DSS)。望未来博客详述 MFFD 上机身。现只需理解 MECATESTERS WP3 重要性及 MECATESTERS、STUNNING 和 MFFD 完成后将达成的成果。
连接两半
完成后,MFFD 下半段将送 Fraunhofer IFAM(德国 Stade)与上半段连接,Veldman 解释。“我们承诺 2021 年底前交付我方半机身,”他补充。
如前所述,空客 Ralf Herrmann 为 MMFD 项目负责人;因此空客整合 Fraunhofer IFAM 和 CFP07 MultiFAL(机身装配线多功能自动化系统)财团工作——负责连接两半机身,与 STUNNING 和上机身团队协作——开发解决无数挑战的方案。
第 11 次提案征集(2019 年 11 月)中两个主题揭示部分挑战,均由空客牵头,2020 年 Q4 后启动,标题“纵向桶接头闭合工装、设备及辅助”:
- JTI-CS2-2020-CfP11-LPA-02-33,“对接带集成与防雷连续性”
- JTI-CS2-2020-CfP11-LPA-02-34,“搭接接头与框架耦合集成”
由空客不来梅主题经理、MFFD 工作包负责人 Piet-Christof Woelcken 撰写,主要挑战含:
JTI-CS2-2020-CfP11-LPA-02-33
- 对接带接头(下图 Fig.3):
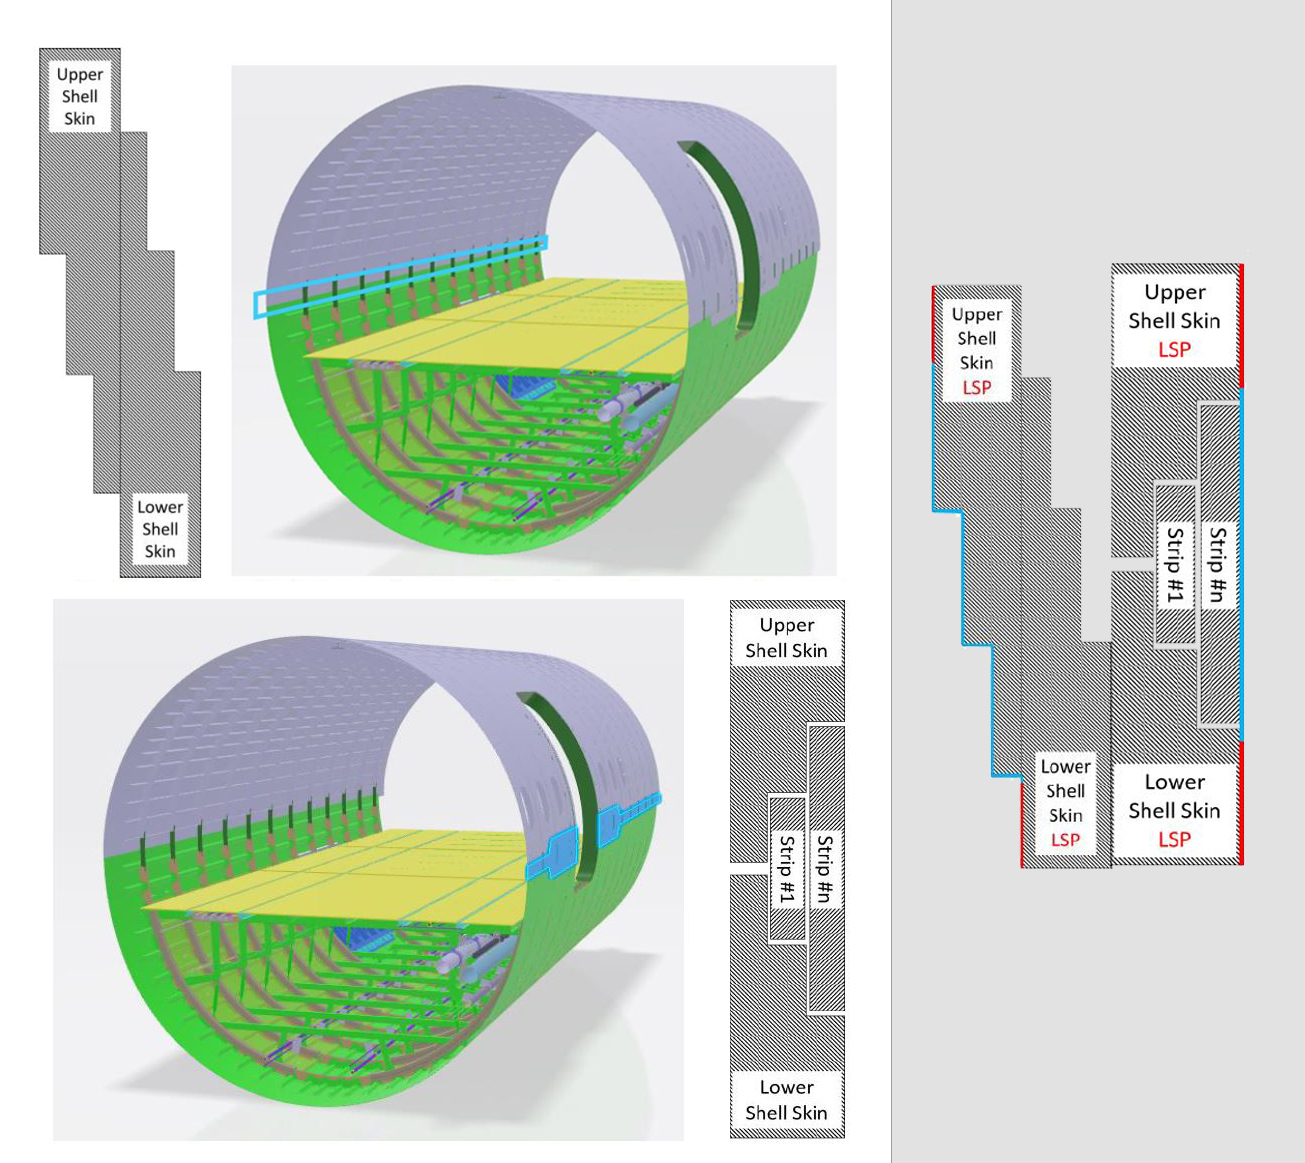
- 演示机左侧(飞行方向)含乘客门周结构。该区域蒙皮厚度变化要求阶梯式对接带集成,连接上下蒙皮。
- 鉴于接头复杂性,传导焊接用加热压板为首选连接技术。
- 防雷金属层电气连续性(下图 Fig.4):
- 机身外部两纵向接头上金属防雷层(LSP)必须实现电气连续性。
- 预期对接带集成提供的工装头可用于此目的。
JTI-CS2-2020-CfP11-LPA-02-34
- 搭接接头(下图 Fig.2):
- 演示机右侧(飞行方向)8 米长搭接接头连接上下机身蒙皮。纵向焊接区蒙皮厚度 3mm 以下恒定。圆周向蒙皮采用阶梯几何改善结构性能。
- 超声波焊接为首选连接以实现高生产率。
Fig.2(左上):搭接接头:采用阶梯法设计。注意下壳位于机身内侧。Fig.3(左下):对接带集成:多条重叠带需跨阶梯接头集成。注意对接带位于机身外侧。Fig.4(右):CFRP 机身外部纵向接头上金属 LSP 必须实现电气连续性。红色为预装 LSP,蓝色为本主题施加 LSP。来源 | Clean Sky 2 第 11 次提案征集 JTI-CS2-2020-CfP11-LPA-02-33 和 -34,“对接带集成与防雷连续性”,第 78 和 86 页。
JTI-CS2-2020-CfP11-LPA-02-34
- 框架耦合集成(Fig.5):
- 搭接接头:搭接接头下框架耦合需结构粘结上下壳框架。
- 对接带:对接带下框架耦合需结构粘结上下壳框架并连接蒙皮。
- 电阻焊接为该技术挑战首选技术。
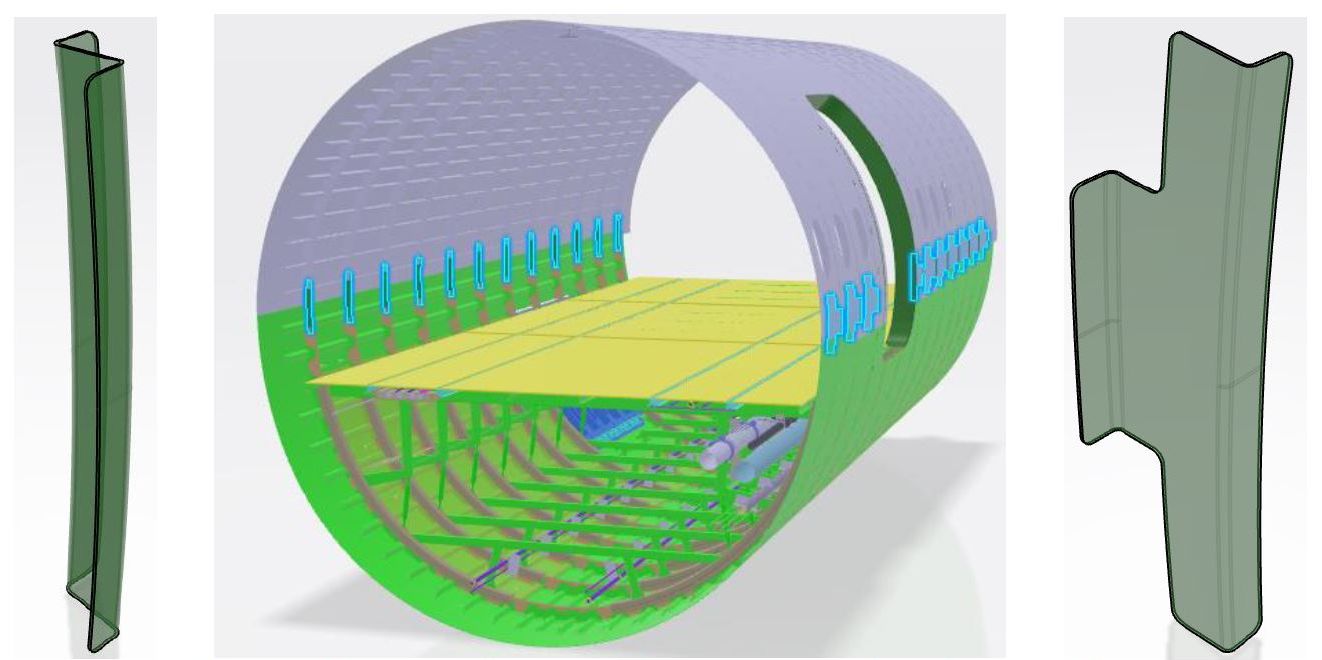
框架耦合集成。注意框架耦合因技术演示双侧不同。来源 | Clean Sky 2 第 11 次提案征集 JTI-CS2-2020-CfP11-LPA-02-34,“纵向桶接头闭合工装:搭接接头与框架耦合集成”,Fig.5,第 86 页。
焊接方法、工装头与公差
Herrmann 解释,左侧通过对接带接头演示传导焊接,右侧通过搭接接头演示超声波焊接,框架耦合用电阻焊接。“MFFD 将演示多种技术路径,并非制造实际机身,而是作为演示和成熟技术的载体,”他补充。
开发焊接工装头
Woelcken 撰写的两个主题目标是开发这些焊接接头所需工装头。“焊接两件需施加热和压,”他解释。“由工装头在焊接时施加。Fokker 型传导焊工艺主动一侧施热压,另一侧被动支撑施压。对接接头是六层带堆叠,焊接时放置堆叠并加热。但因 LM PAEK UD 带材料在焊接中相对新,必须了解工艺条件和如何补偿公差。故须定义材料和厚度,以及工装头几何。”
“注意这种对接接头是我们其他飞机接头的标准工艺,”Woelcken 指出。“MFFD 中我们想保持上下机身不变,以最小化定制材料量。”
公差灵活性
Woelcken 指出,因最表层焊接面基本熔化成液态再压合,“这给公差适应提供巨大灵活性。”注:目前热固性 CFRP 机翼和机身通过液体垫片胶解决公差问题。虽少公开讨论,复合材料航空结构垫片问题广为人知,已有减少/消除垫片举措,如垂尾 Flexmont 装配法。
“我们预期利用热塑性复合材料在公差处理上获优势,”Woelcken 说,“特别是利用设计概念和热固性 CFRP 及金属焊接经验。关键在于加热施压过程中的在线监测。”他强调热是头号参数。“我惊讶于热塑性复合材料焊接工艺对压力如此宽容。主要挑战是压力容纳及其衰减。目前监测焊接背面。”
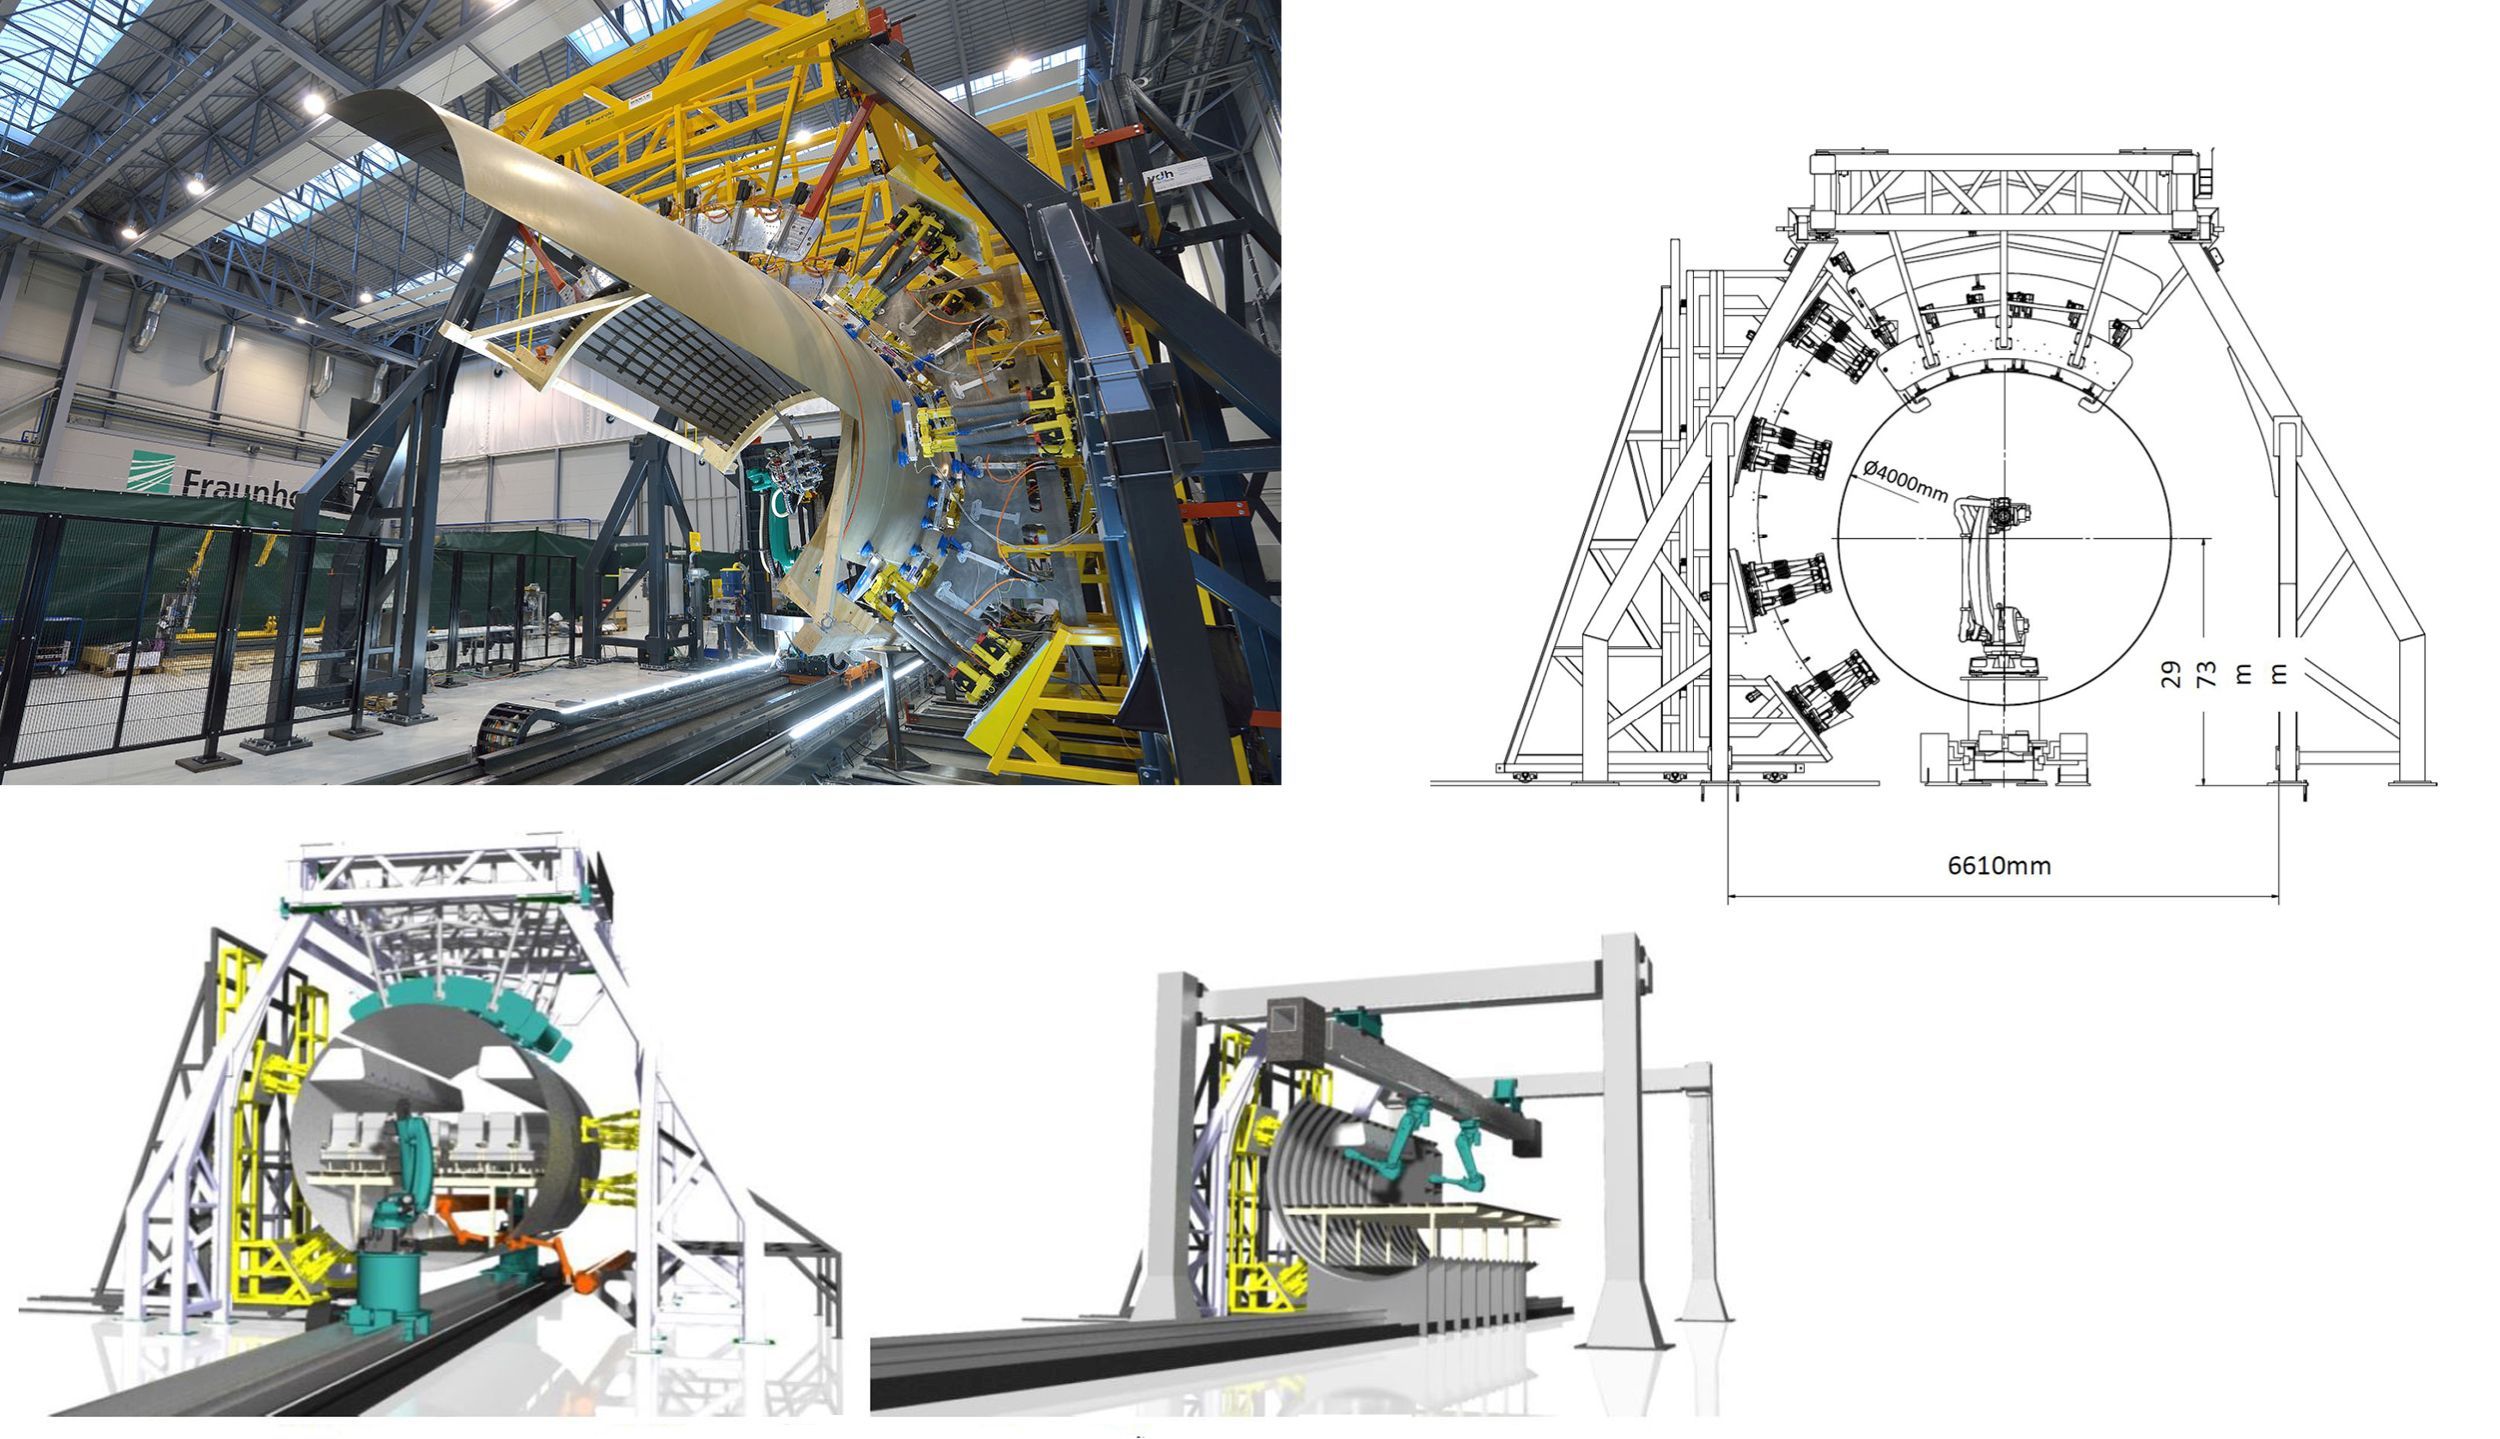
Fraunhofer IFAM 自动化装配厂系统(左上)及 CFP07 工作主题开始时尺寸(右上)正修改以适应 360° 机身焊接 MFFD 纵向和圆周接头。来源 | Fraunhofer IFAM 和 cfk-valley.com, Clean Sky 2 第 7 次提案征集, JTI-CS2-2017-CfP07-LPA-02-22, p. 76.
装配自动化
第 7 次提案征集中,主题 JTI-CS2-2017-CfP07-LPA-02-22,“全尺寸机身纵向和圆周接头自动化厂系统开发”由 Fraunhofer IFAM 牵头,在 MultiFAL 财团内。下文摘录揭示上述开发中焊接工装头可能实施方式:
“实现热塑性机身装配工艺,公差成主要议题。机身壳体定位和定向,以及焊接工艺引起的变形,需保持在公差内。可参照纵向接头最先进工艺精度。各方向位置误差应在 0.5mm(特例至 1mm)……自动化系统需在焊接接头两侧施加约 1000N 预载(与焊接技术无关),焊缝宽 20mm。”
Fraunhofer IFAM——也是 CTC Stade 开发 Flexmont VTP 装配工艺的合作伙伴——描述其起点:自有装配厂系统,可操纵 2-8 米长、高达 6 米部件,含单通道飞机 180° 壳体。系统由 10 个协作六足机器人(见“可重构工装:革新复合材料制造”)、24 个直线单元和模块化机架元件灵活布置实现。带 6 轴力/扭矩传感器的真空吸盘按需调整零件位姿和形状,管理装配公差。这些快速迭代调整的引导和监测通过光学测量装置实现。
据 CFP07 文本,Fraunhofer IFAM 将修改此装配厂系统以容纳完整 360° 机身,工作计划 2018 年 Q2 启动,36 个月完成。
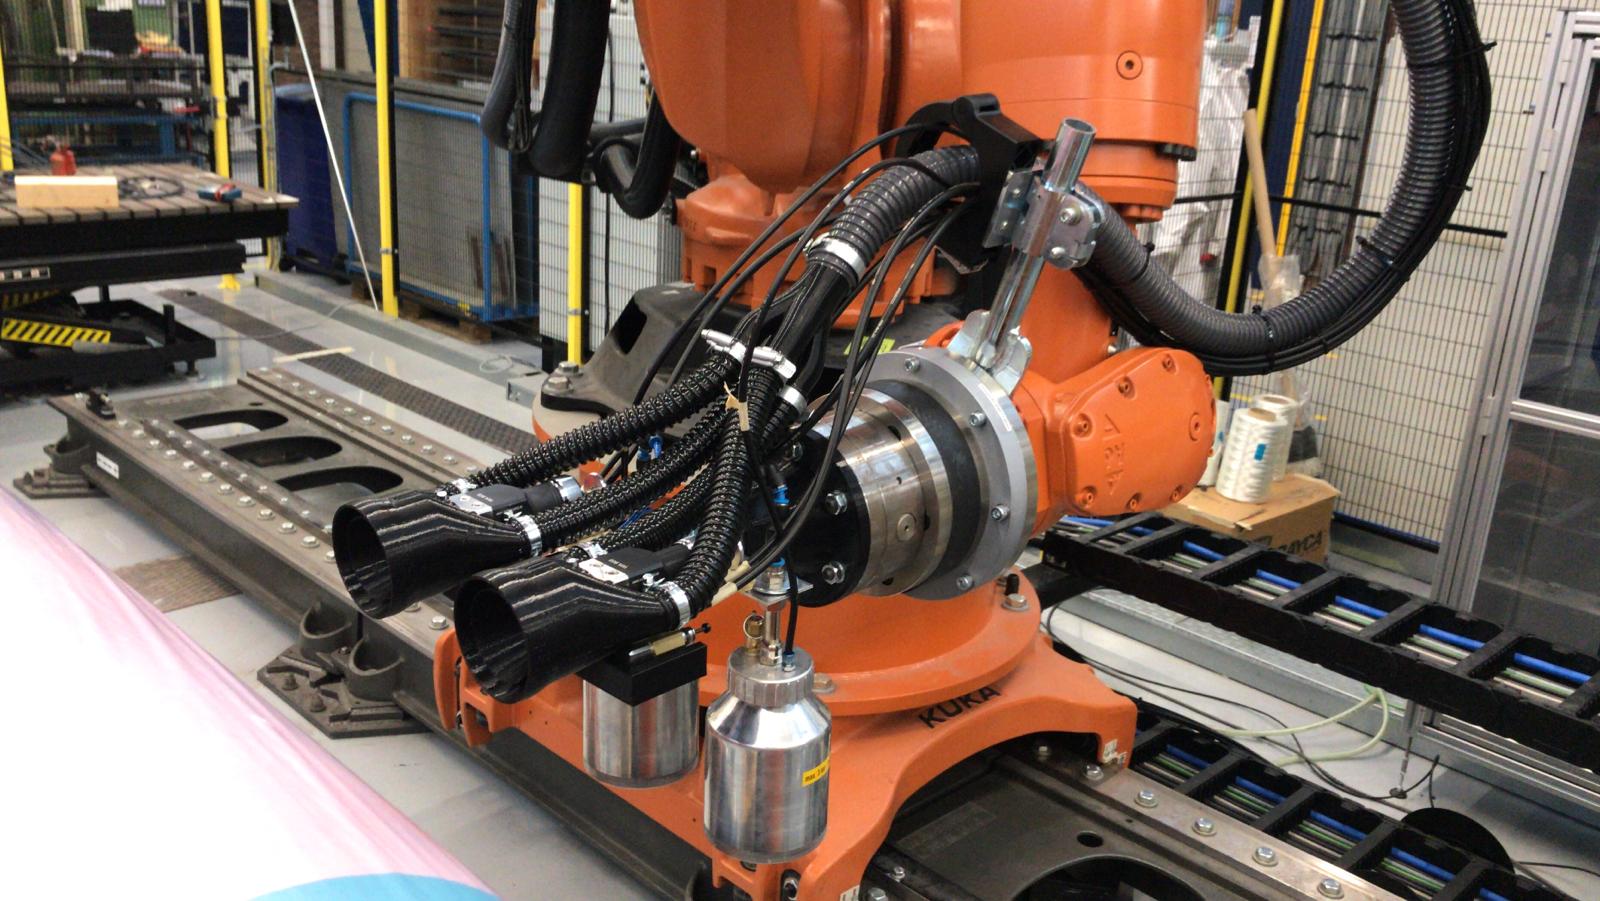
STUNNING 财团与 SAM|XL 合作开发 MFFD 下机身装配自动化。来源 | samxl.com
STUNNING 内部自动化
STUNNING 内规划与协作研究中心 SAM|XL(Smart Advanced Manufacturing XL,荷兰代尔夫特)合作活动,演示下机身自动焊接技术。专精大型轻量复合结构制造自动化,SAM|XL 汇聚 TU Delft 航空航天工程组和机器人研究所。GKN-Fokker 为主要参与者。研究方法之一是顺序点超声波焊接,已在 Clean Sky 1 Eco Design 项目和 TAPAS 2 中验证为连接短纤维增强支架/卡扣到机身结构的快速有效方法。
Villegas 2016 年论文“热塑性复合材料智能超声波焊接”指出,可通过顺序焊接放大超声波焊接工艺——即让连续相邻点焊起到连续焊缝同样作用。实验室规模顺序点焊用于 Clean Sky EcoDesign 演示机 TPC 机身面板,用平坦能量引导焊接 CF/PEEK 铰链和 CF/PEKK 卡扣到 CF/PEEK C 型框架(Fig.6)。与机械紧固接头双剪切和拉穿测试对比显示前景。2018 年论文{及 2019 年论文}由 Villegas 的 TU Delft 团队成员 Tian Zhao {及 Villegas 2019 年论文}进一步探索。
—— “热塑性复合材料焊接”,G. Gardiner, 2018.
STUNNING 财团与 TU Delft 和 SAM|XL 合作将此技术适配,焊接多个系统和半结构支架、加劲元件和加强筋到 MFFD 下机身壳。
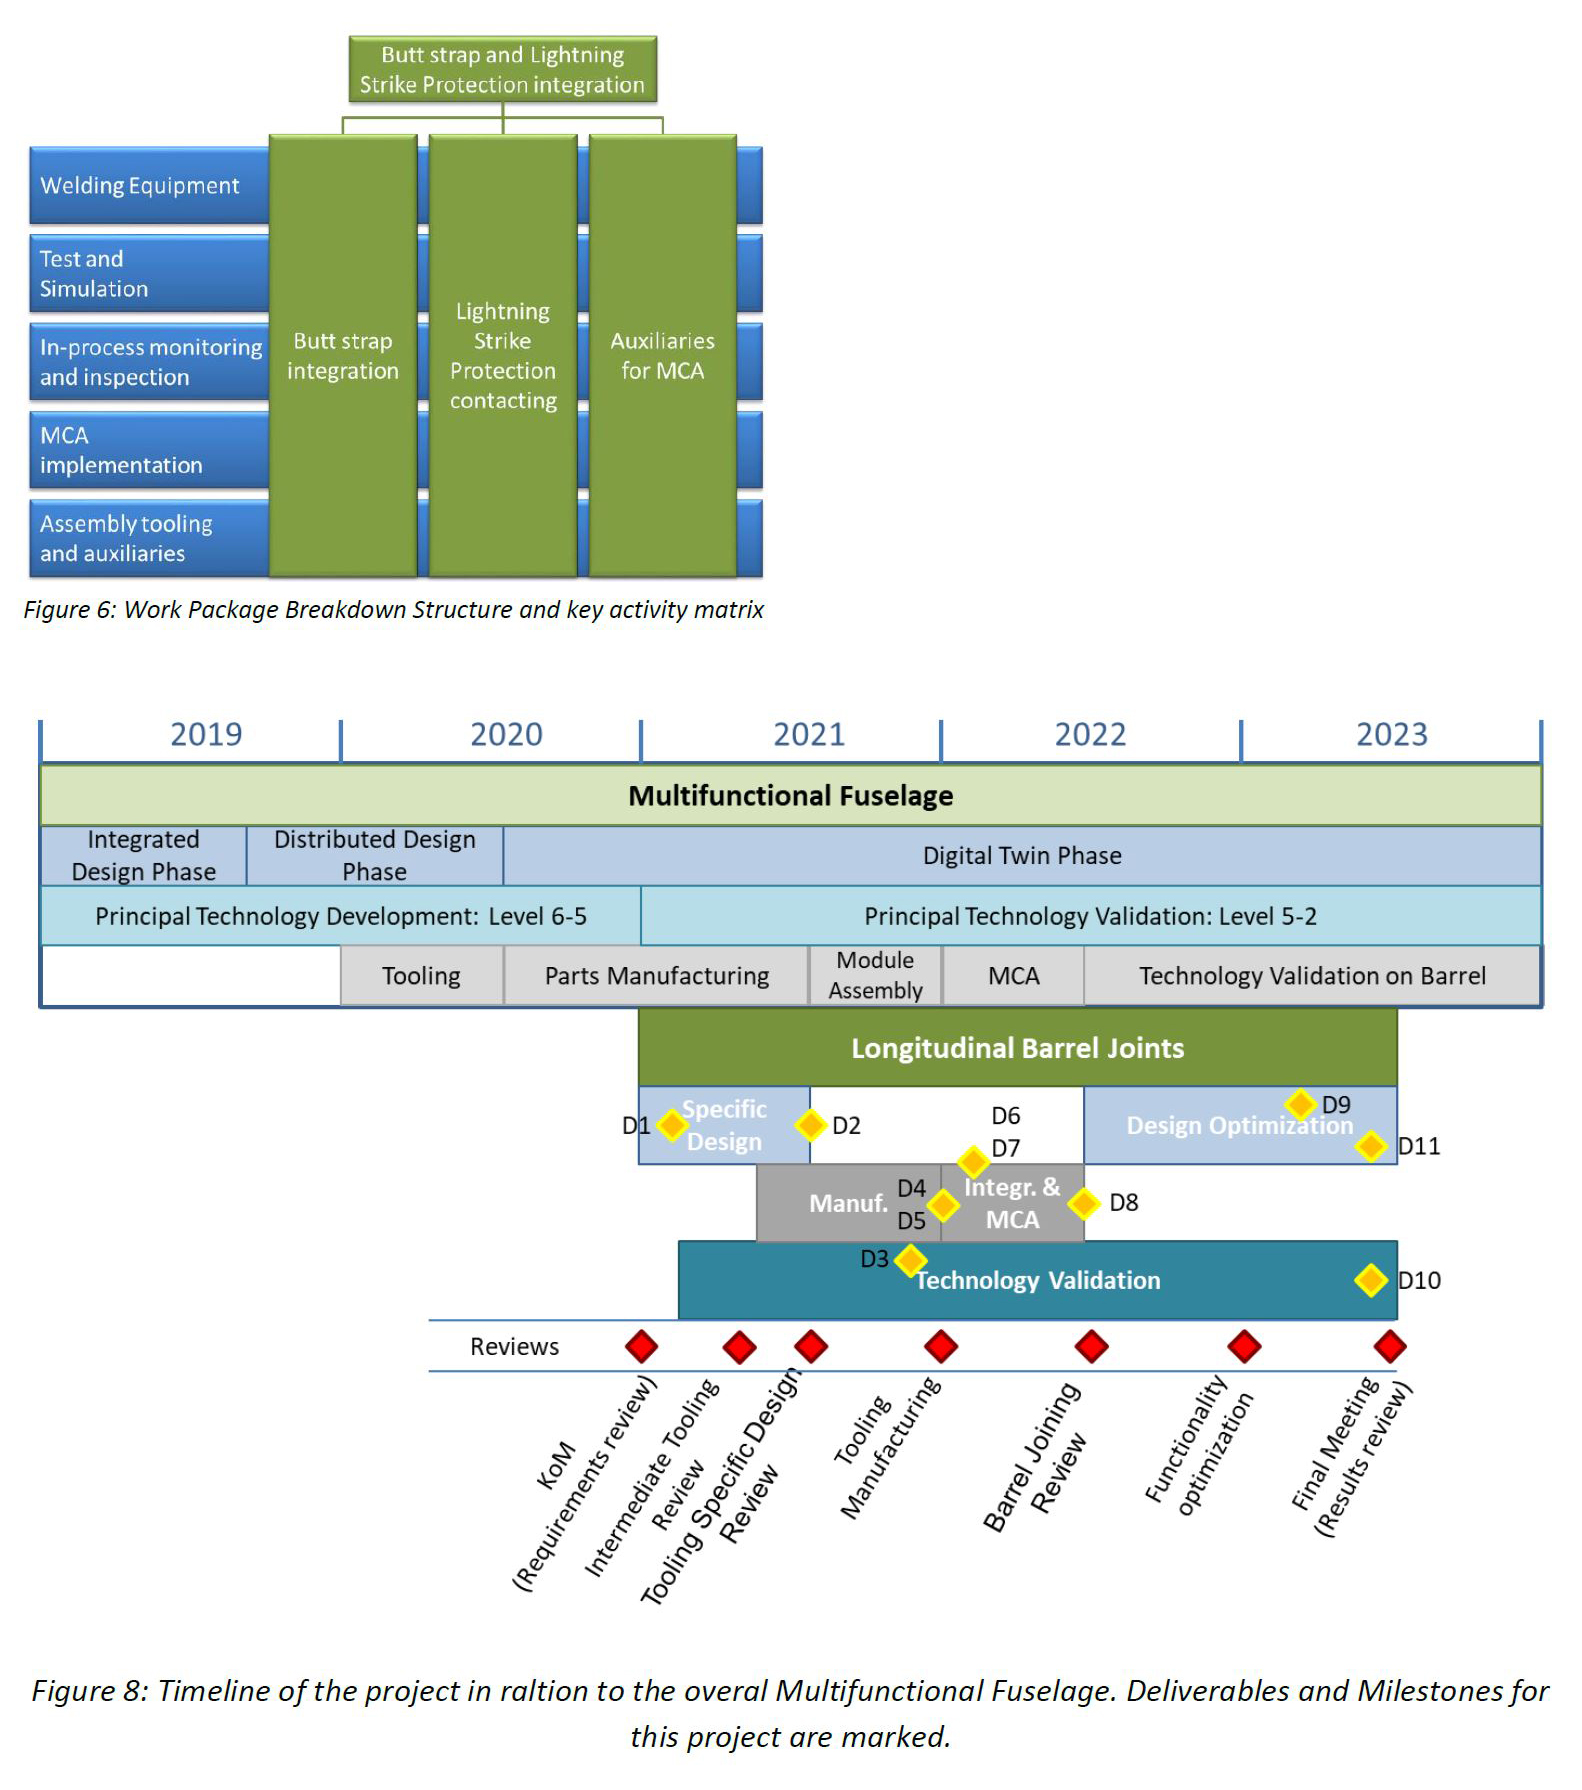
MFFD 装配工作分解与时间线。来源 | Clean Sky 2 第 11 次提案征集 JTI-CS2-2020-CfP11-LPA-02-33,“对接带集成与防雷连续性”,第 79 和 82 页。
数字孪生阶段,2020 年及以后
据 Clean Sky 网站,MFFD 项目 2019 年 11 月通过关键设计评审(CDR)重要里程碑。时间线中,MFFD 设计 2020-2021 进入“数字孪生阶段”。这意味着什么?“虽完成大部分设计阶段,我们通过特定全生命周期管理方法再推进,”Herrmann 解释。“我们根据部件制造时的 NDT 结果和工艺参数建模缺陷和不合格项。要将工业 4.0 数据与全生命周期管理结合,持续根据实际制造调整设计。想看能推多远,Clean Sky 2 结束前能达成什么。”
2020 年主议程是制造。“希望今年展示各部件集成,”Veldman 说。STUNNING 计划最大挑战?“装配,”他答。“不完全在 STUNNING 内,但我们下机身与门周结构、多个空客供货件和整个上机身有接口。按时交付所有并装配还需若干发展。”
这带来最大问题:热塑性复合材料会用于 2030-35 年投产的下一代飞机吗? “我们当然想尝试使用正在开发的技术,”Herrmann 说,“但不能说热塑性复合材料是否或何时用于未来飞机。对我们最重要的部分是它们是实现无粉尘连接、将产量提升至月 70 架以上的赋能技术。我们必须证明其可行性,不仅针对金属,也针对热塑性复合材料。”
“项目结束时,我们将更完整理解热塑性复合材料焊接并获准用于大型一级飞机结构,”Salat 说。“若用于未来飞机,可实现显著减重和可持续性改进。”但同样重要的是 Clean Sky 将欧洲航空研发创新利益相关者拉近。“我们有季度会议,我与全体 LPA 指导委员会同座,”Veldman 说。“我与整个欧洲航空航天业对话,必将为未来打开机会,不仅对能供货给我们的公司,也对广泛合作。”
树脂
- 厂房维护焊接的 6 大核心实践
- 2020年值得关注的10大3D打印初创企业
- 3D打印如何革新飞机客舱内饰
- 利用未标注数据挖掘AI价值:Hologram如何压力测试自动驾驶感知
- Inconel焊接实战指南:高性能应用的专家技巧
- 铝焊接专家指南:MIG/TIG工艺技巧与最佳实践
- FR-4:现代工程首选的超强阻燃复合材料
- 克莱恩推出医疗级激光焊接聚合物,赋能精密器械制造
- 优化低批量航空结构自动化复合材料生产
- 多功能机身示范机(MFFD)上半段制造:先进制造洞见
- Victrex投资Bond High Performance 3D Technology 加速3D打印PAEK部件商业化
- 波音发布 787 梦想客机首个复合材料机身段