


移动吸波体:革新热塑性复合材料感应焊接
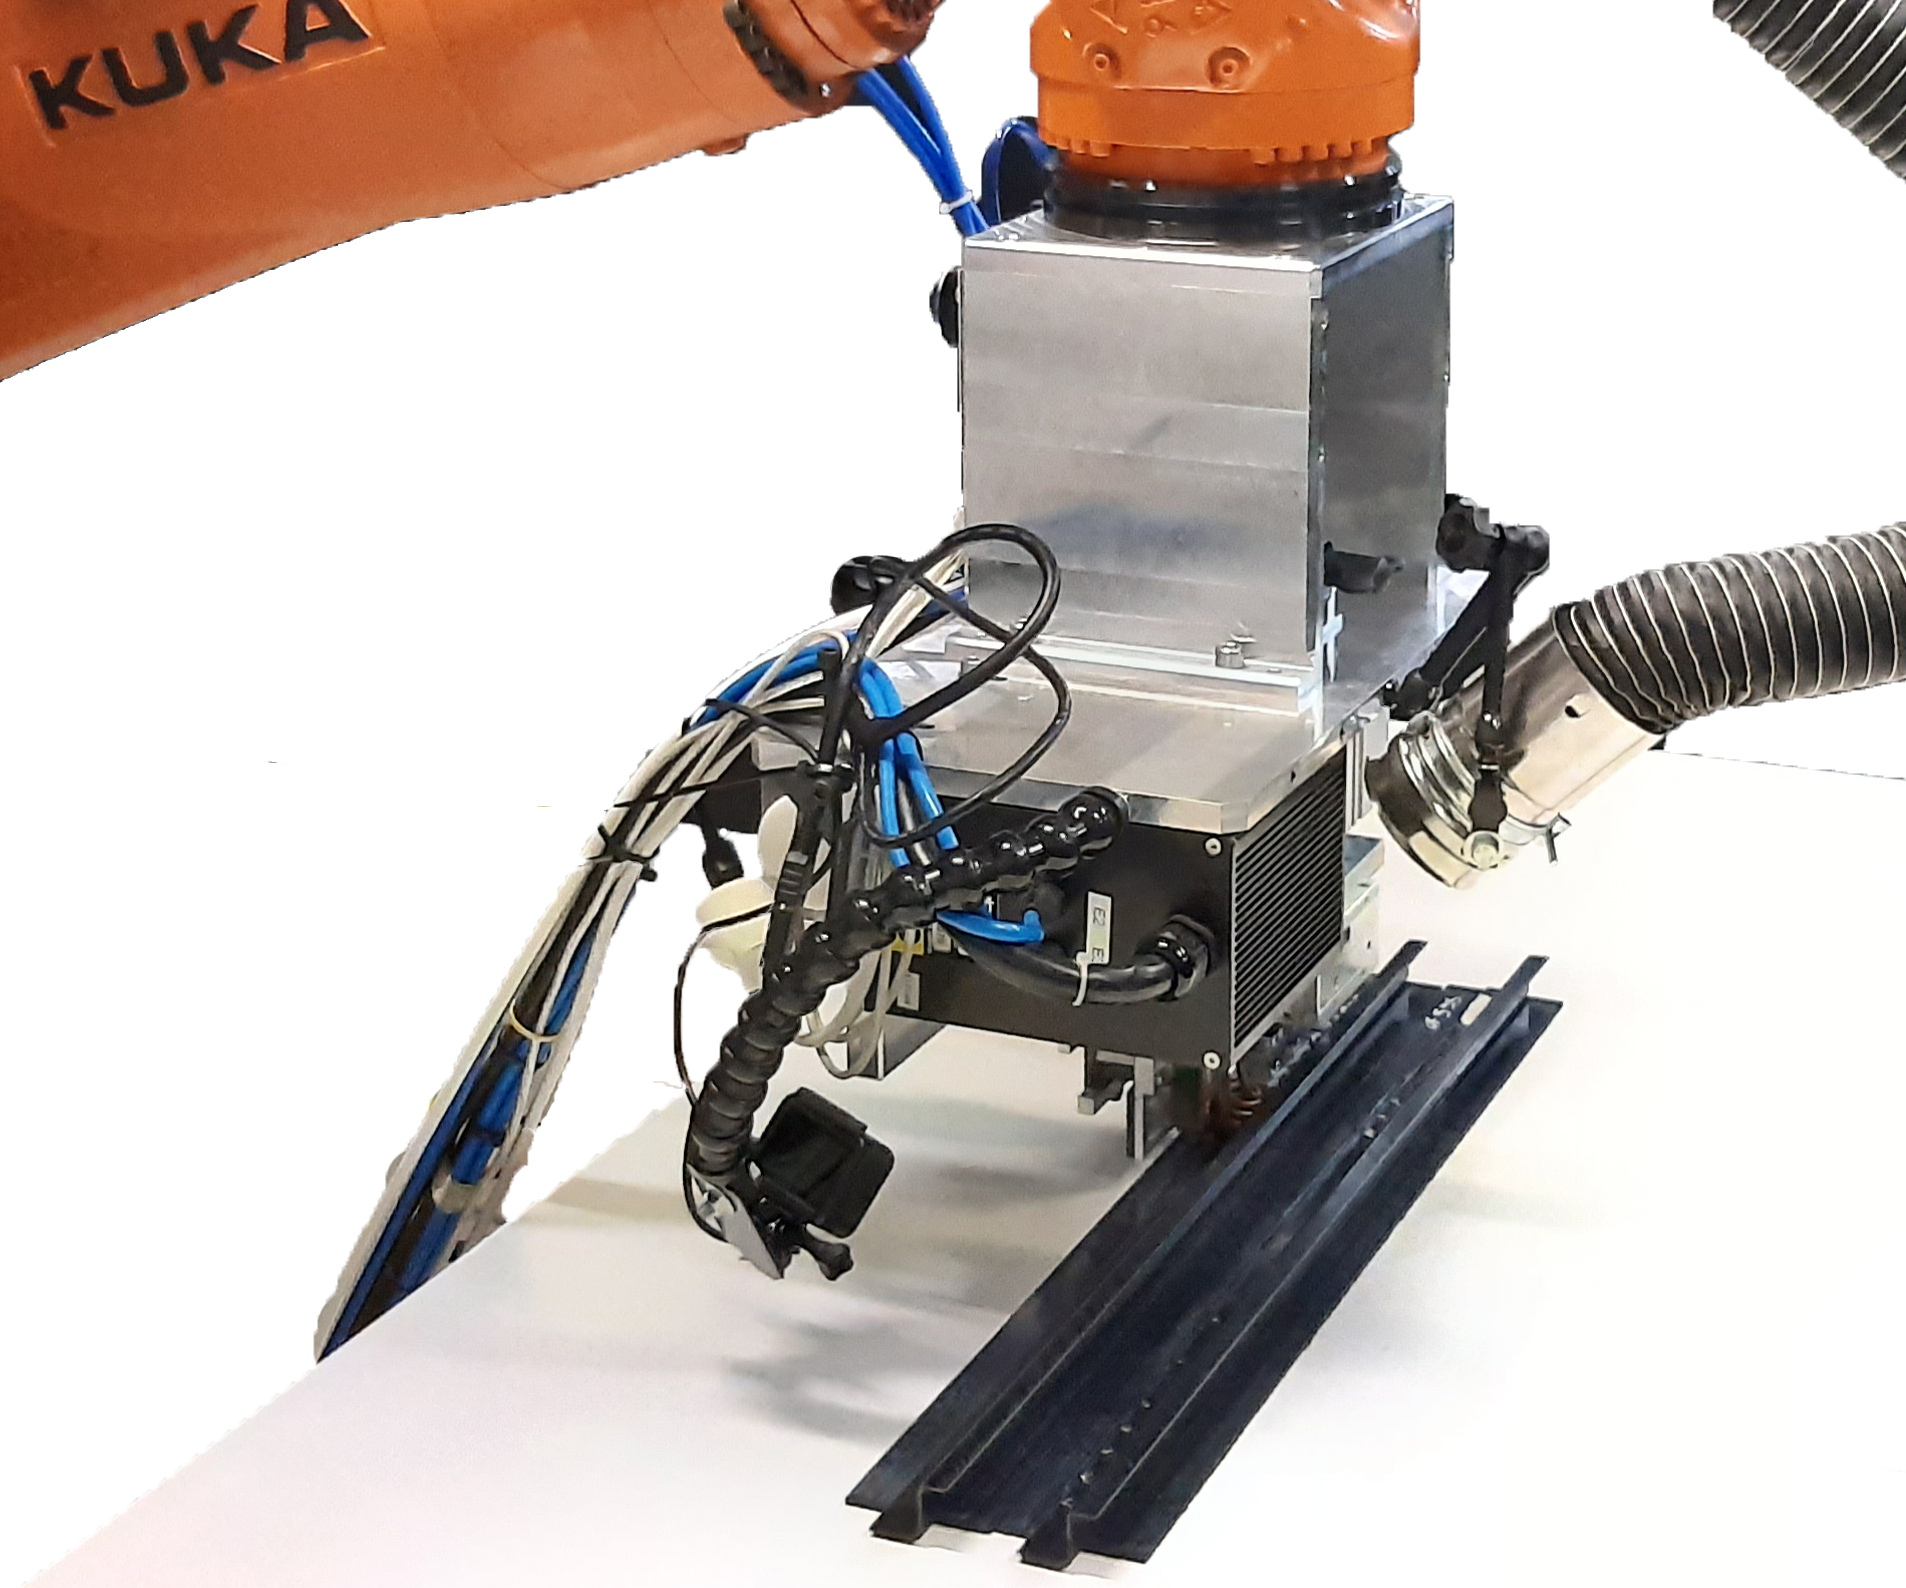
IS Groupe 与 Composite Integrity
Institut de Soudure Group(IS Groupe,法国 Villepinte)——字面意为“法国焊接研究所”——拥有百年金属焊接经验,现确立为热塑性复合材料焊接领军者。据 CW 2018 年专题“热塑性复合材料焊接”报道,IS Groupe 及其复合材料品牌 Composite Integrity 开发的“动态感应焊接”工艺,用于连接碳纤维(CF)/聚醚酮酮(PEKK)单向(UD)带加强筋和机身蒙皮,在 2017 年巴黎航展发布的“Arches TP”演示项目中应用,合作伙伴为空客一级供应商 STELIA Aerospace(法国图卢兹)。
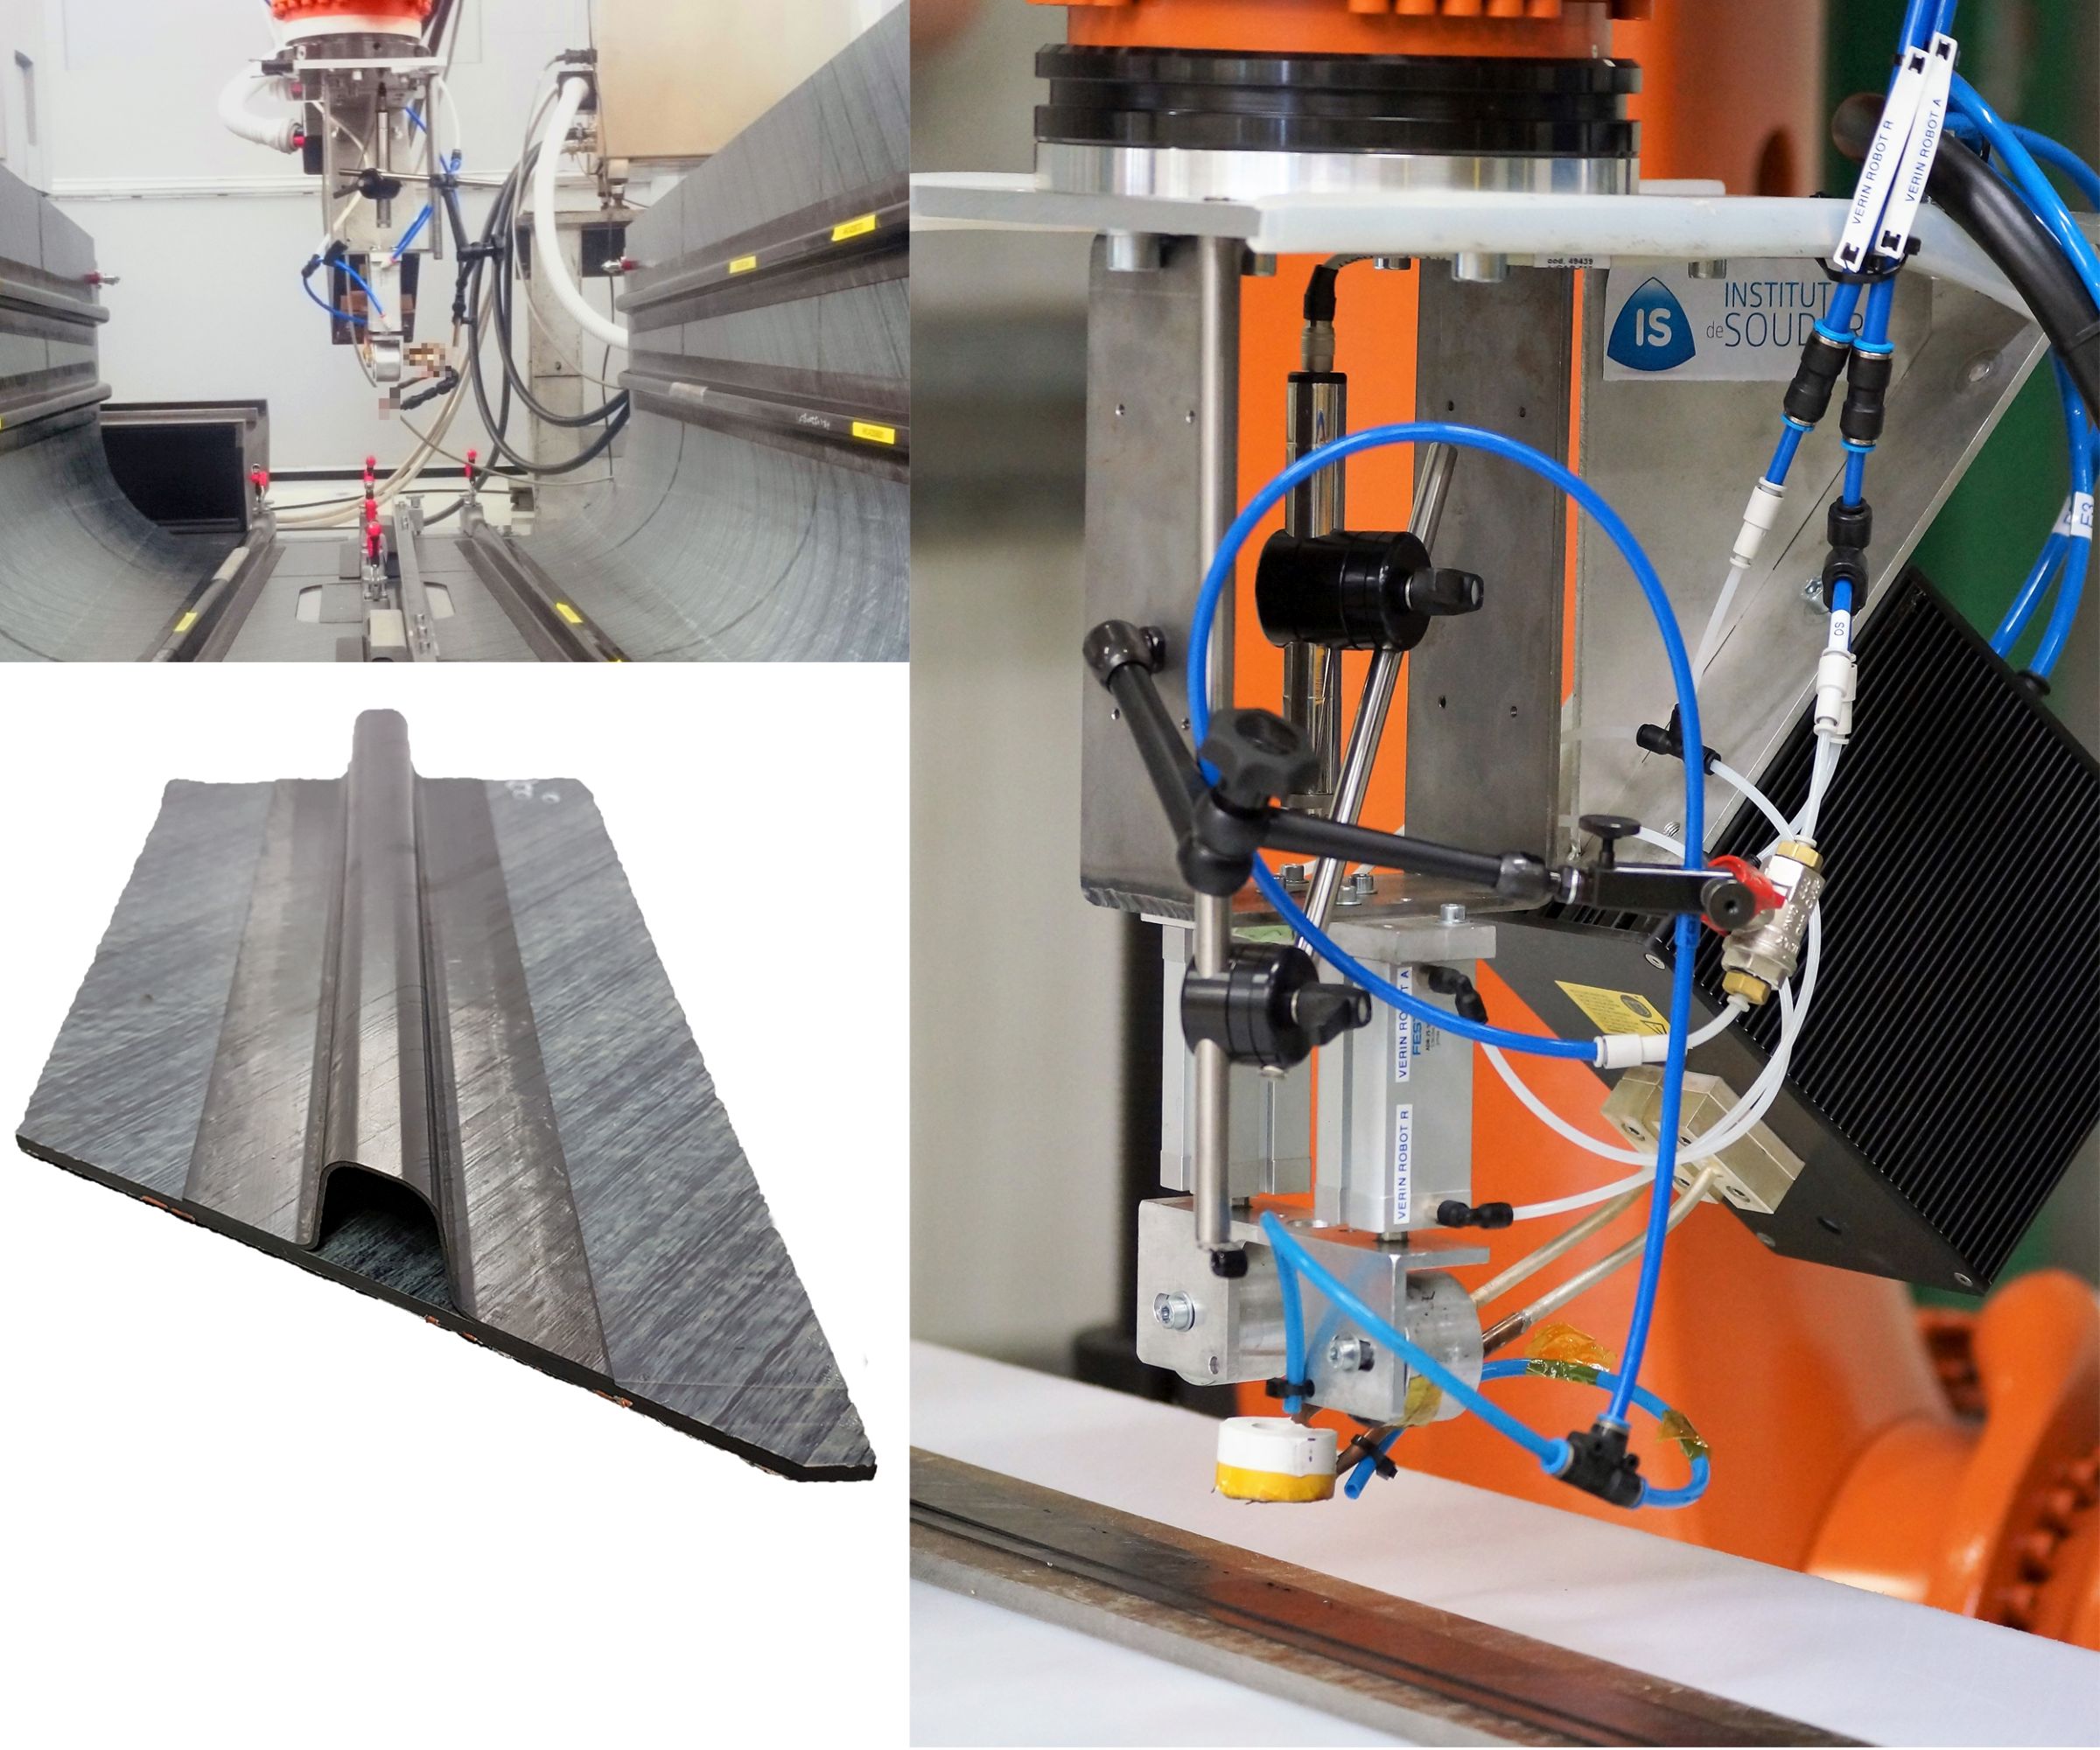
“这是我们开发航空结构件感应焊接的起点,”IS Groupe 航空与复合材料总监 Jérôme Raynal 解释。“虽动态感应焊接工艺成功,但在粘结加强筋弯曲半径性能和面板整体加热方面有局限,因为界面无吸波体。”
吸波体是置于热塑性复合材料焊接接头两粘合面之间的材料,经焊接头感应线圈加热。吸波体可导电产生电阻加热,或磁性产生磁滞加热,熔化界面树脂并同步加压,形成高强度熔融粘结接头。据 2000 年 1 月论文《复合材料感应粘接均匀加热电阻吸波体设计》(Bruce Fink、Shridhar Yarlagadda、John W. (Jack) Gillespie 合著),感应焊接热塑性复合材料早期吸波体为金属网或网格,有时浸渍聚合物。
IS Groupe 相信初期问题可通过进一步开发解决。“我们开启新一轮内部反思,”Raynal 说。这包括与热塑性(TP)材料供应商 Arkema(法国 Colombes)讨论,进而建立开发合作伙伴关系。“我们现与 Arkema 共同开发并共同申请专利新技术 Innovative Solution for Welding (ISW),”Raynal 补充。
ISW 基础原理
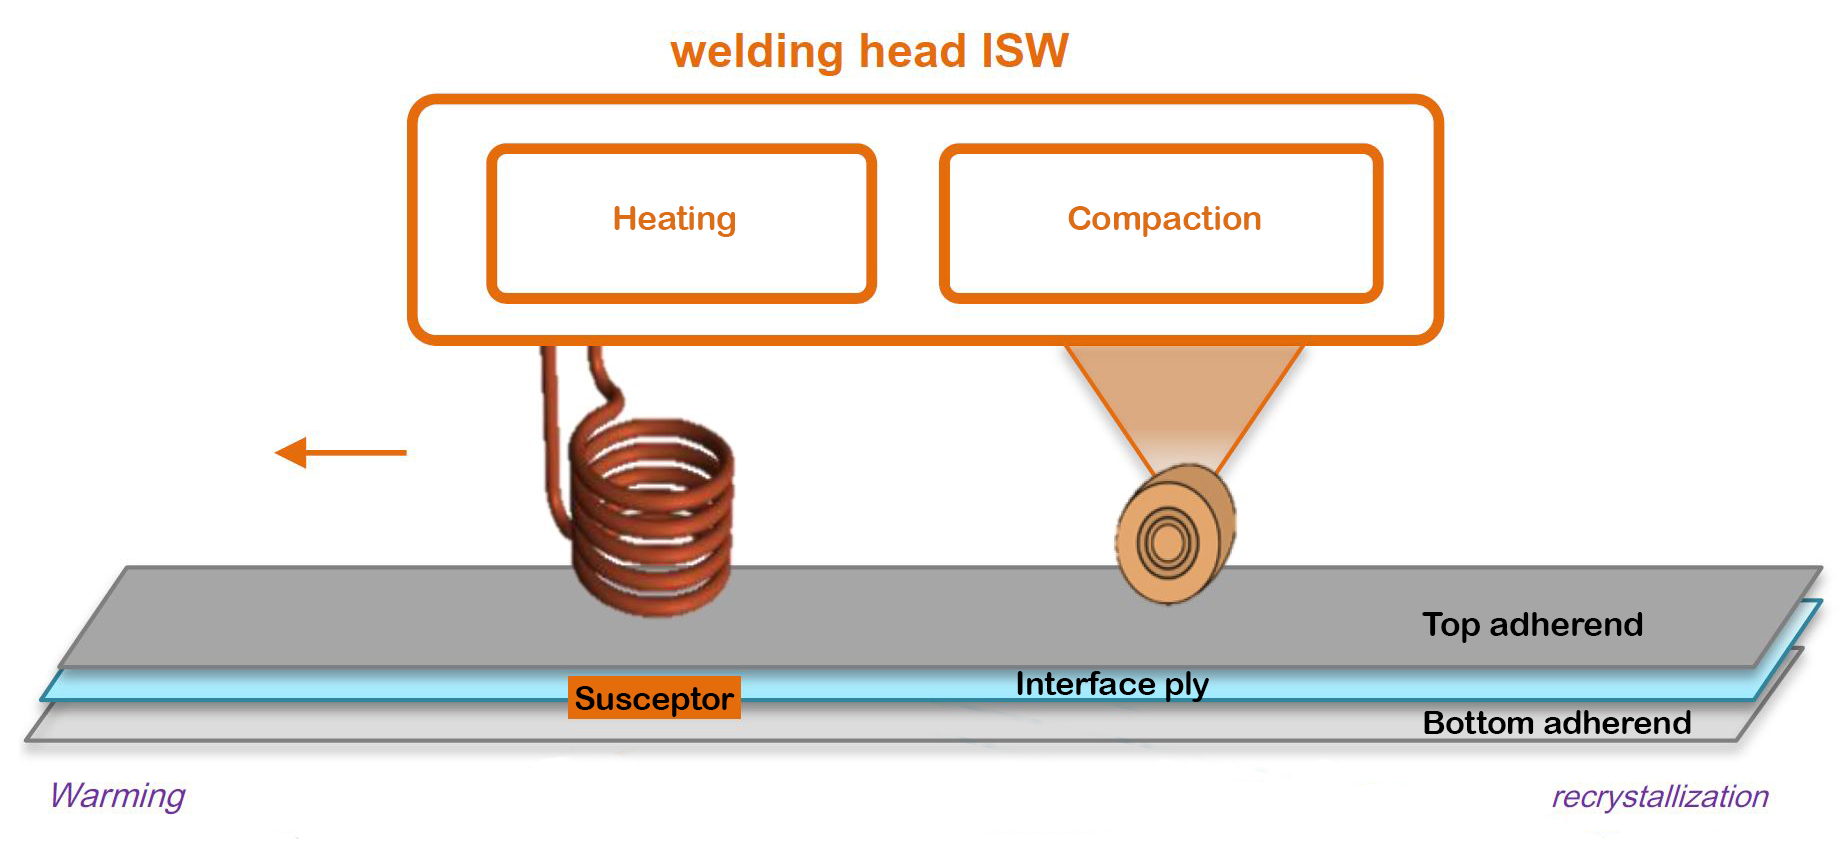
“ISW 基础是用吸波体加热焊接界面,但这是连接焊接头的移动吸波体,”Raynal 解释。“吸波体让我们完美定位加热区于焊缝,但焊接头随吸波体移动,使焊接结构性能不受界面残留物干扰。”早期感应焊接中金属网吸波体留在焊缝中,被视为不利。新近技术能消除吸波体,因为常见航空航天层压板碳纤维导电。这也使碳纤维材料可作吸波体。
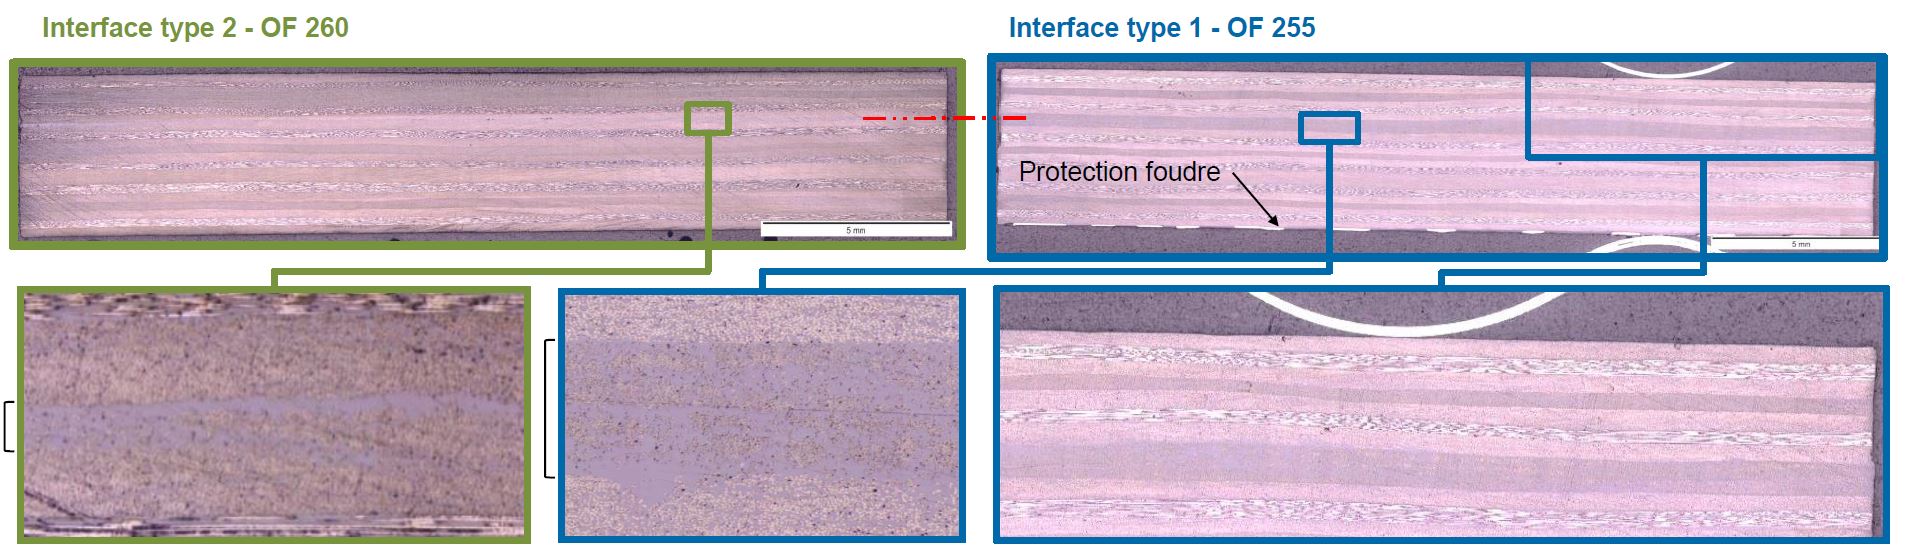
ISW 方案另一部分:在焊接界面使用纯 TP 基体或低纤维体积分数层以增强树脂流动。该界面层熔点和粘度可调,也可功能化提供导电或绝缘,防止如碳纤维与铝或钢间电化学腐蚀。
ISW 成果
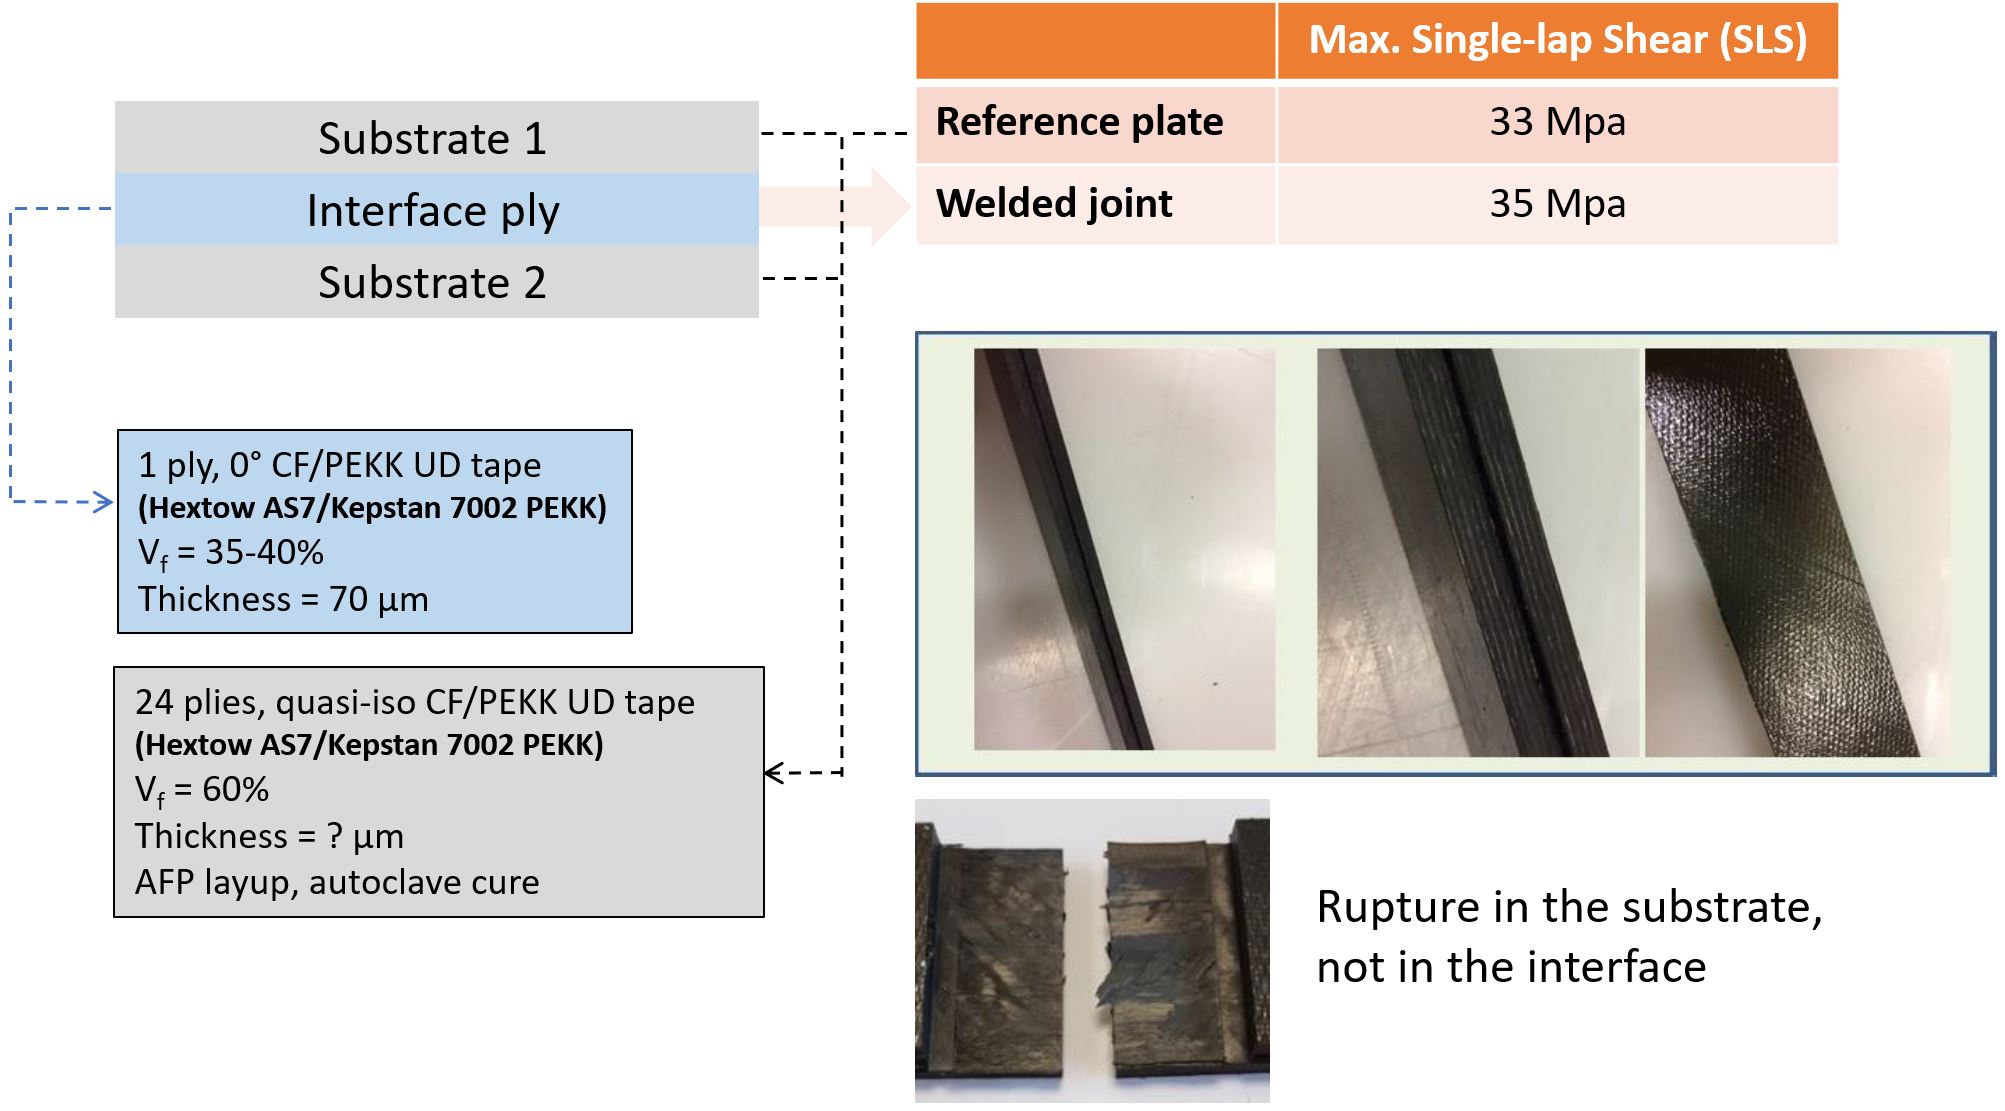
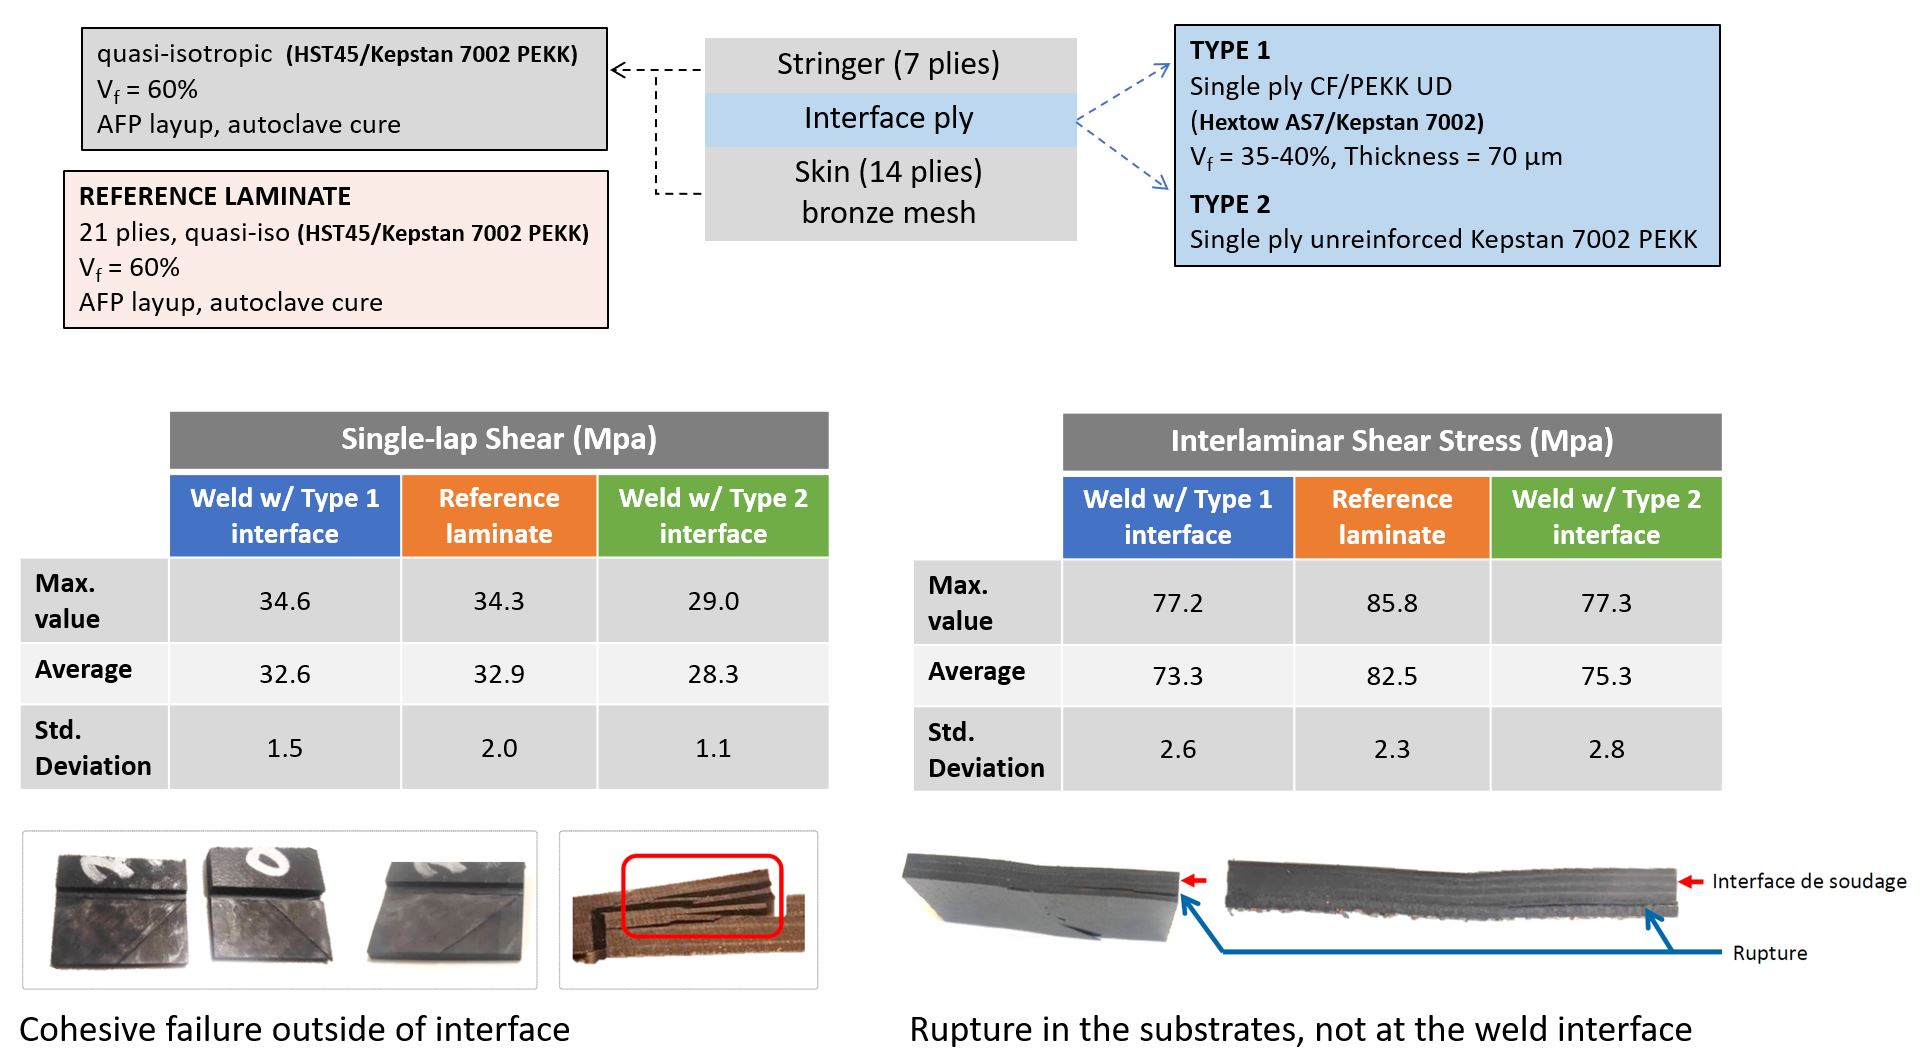
“最终焊接系数达 80-90%,”Raynal 说。焊接系数对应焊接强度,用于金属、塑料和复合材料。“用 ISW 焊接两预固结板单剪切测试,达自固结参考板 80-90% 性能。”试验用 Hexcel(美国康涅狄格斯坦福)Hextow AS7 碳纤维和 Arkema Kepstan 7002 PEKK 制 UD 带。
Raynal 称 ISW 可焊接任何基体:PE、PA、PEKK、PEEK,以及碳、玻璃或芳纶纤维增强热塑性复合材料。“也证明焊接带铜网防雷(LSP)部件无问题,这对航空结构生产关键。”ISW 设计为全自动,焊接头安装于 6 轴机械臂。
温度控制
如前文 Kirk/Yarlagadda/Gillespie 论文所述,金属网吸波体受磁场导致被焊件温度分布不均是常见问题。“我们通过吸波体仅熔化焊接界面控制此问题,”Raynal 解释。“用激光测温仪实测温度,实测吸波体侧边缘温度。从而精确知晓界面温度。也用冷却辅助管理温度,确保热塑性材料焊缝全程充分结晶。”
STELIA 加强筋-蒙皮焊接试验
空客一级供应商 STELIA(法国图卢兹)是此感应焊接开发首批客户。IS Groupe 和 Arkema 为 STELIA 进行专项研究,将 7 层 CF/PEKK 加强筋焊接到带铜网防雷(LSP)的 14 层蒙皮。最终目标焊接长度 30 米结构,含直段和双曲面段。部件用 194 gsm UD 带制造,含 Teijin(日本大阪)Tenax HST45 碳纤维和 Kepstan 7002 PEKK。STELIA 要求均匀焊缝,力学性能 >85% 自固结参考材料,且粘合面无热或力学性能退化。也要求工艺对粘合面厚度变化鲁棒。焊接部件化学和性能测试由 IS Groupe 执行。
IS Groupe 和 Arkema 满足 STELIA 要求,单剪切(SLS)和层间剪切强度(ILSS)性能达自固结参考层压板 >85%。部件层压板和 LSP 网无脱层或退化。唯一不足是速度。STELIA 要求焊接速度 ≥1 米/分。“目前 0.3 米/分(10 英寸/分),”Raynal 承认,“但我们持续朝目标速度努力。”基材厚度有限制吗?“可焊接典型航空结构厚度,已焊接 5 毫米厚部件到 5 毫米基材。”
Arkema 合作、机遇与挑战
为何与 Arkema 合作?“因技术与材料有关系,”Raynal 解释。“例如界面材料及其体积分数有影响。我们是工艺专家,但需紧密与材料伙伴合作。联合开发对完全优化焊接技术必要。”
IS Groupe 和 Arkema 为 ISW 技术共同拥有者,以扎实专利组合保护,含已 5 项法国和国际专利申请。ISW 适用任何热塑性复合材料基体,IS Groupe 通过与欧洲和美国公司项目演示技术,含 Latécoère(法国图卢兹)和 Collins Aerospace Aerostructures(美国加州丘拉维斯塔)。
Arkema 聚焦 PEKK,Raynal 指出,注意其 2018 年与 Hexcel 战略联盟开发 CF/热塑性带材面向未来飞机,聚焦为客户提供更低成本和更快生产速度。作为合作一部分,在法国建立联合研发实验室。
1350 万欧元、48 个月的高度自动化集成复合材料实现适应性结构(HAICoPAS)项目是 Arkema-Hexcel 战略联盟延续。这全法合作含 IS Groupe、定制机器设计商 Ingecal(Chassieu)、Coriolis Composites(Quéven)、Pinette Emidecau Industries(Chalon Sur Saone)和大学实验室联盟。HAICoPAS 将优化复合材料部件生产材料设计制造,实现高速竞争性成本。也旨在开发更高效复合材料铺放/铺层技术和焊接在线质量控制的最终部件装配新系统。
目标应用含飞机一级结构、汽车结构件、油气管道。热塑性材料提供的可回收性和可持续性效益对这些市场也重要,将在 HAICoPAS 中演示和量化。
“ISW 可提供的益处之一是比 2017 年动态感应焊接工艺减少 50% 以上电功耗,”Raynal 指出。“常规感应需高功率加热表面。但界面有吸波体,加热面积小得多,需能量少得多。”他指出这也有助避免加强筋半径区脱实。“加热过度会软化半径区材料致纤维移动。需完美仅加热焊接基材接触区而不加热半径区。ISW 解决此问题。”
仍存热学挑战。“平面形状热控直接,但形状复杂度增加挑战大,”Raynal 说。“2020 年主要目标继续开发,实现代表性规模加强筋焊蒙皮。重点也将技术引入新飞机开发项目。”
更多详情见 JEC World 2020,5 号馆 N89 展位 Composite Integrity。
树脂
- 市政部门为何不能错过移动巡检工具:效率、成本、安全、合规四重红利
- 用验证金属预防焊接缺陷 提升卓越品质
- 感应焊五大核心优势:能效、精度、通用性、洁净度与自动化集成
- 塑料超声波焊接专业指南:高强度、环保、秒级成型的粘接方案
- 科思创扩充CFRTP组合:新增带材生产线与混合注塑技术
- Colloids推出石墨烯增强母粒Graphanced,赋能先进热塑性应用
- Solvay在Greenville新建热塑性复合材料工厂,强化生产能力
- 专业指南:环氧树脂用于艺术品保存
- CW Trending第4期:Oribi Composites谈热塑性复材与轮毂创新
- RECONTRAS项目推进微波与激光焊接技术,实现可回收复合材料生产
- 专家指南:热塑性复合材料焊接技术全解析
- 掌握 C# using 指令:命名空间导入、别名与静态导入全解析