


尼龙 3D 打印专家指南:材料、技术与应用
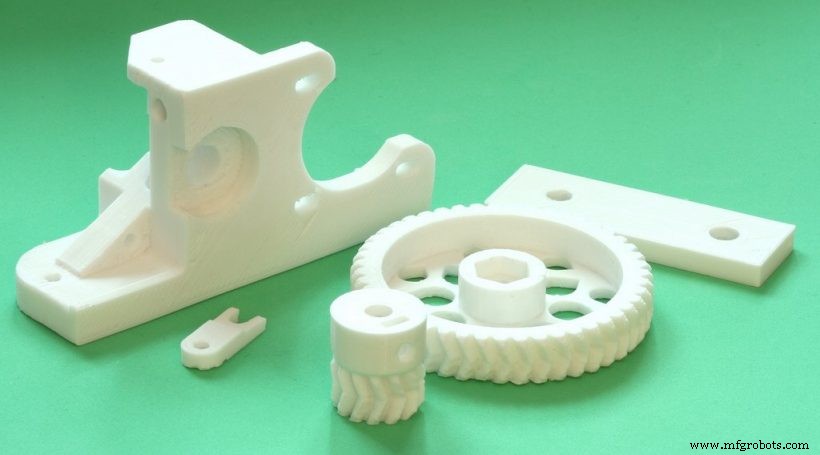
尼龙(聚酰胺)是行业最热门的 3D 打印耗材。其耐磨、韧性和卓越强度使其脱颖于常见 ABS 和 PLA。本指南将解释尼龙为何出色,重点介绍最佳打印技术,并分享实现完美打印的实用技巧。
为什么选择尼龙进行 3D 打印?
- 高性能原型——适合齿轮、工具、卡扣等功能件。碳纤维或玻璃纤维增强后,尼龙兼具轻量化与机械稳健性。追求刚性时可考虑纤维增强。
- 柔韧性与薄壁刚性比——薄壁尼龙件保持柔韧,厚壁则刚性。此特性完美适配活动铰链及软硬结合组件。
- 优秀表面光洁度——尼龙通常产出光滑表面,减少后处理需求。
- 粉末床技术实现复杂组件——SLS 和 MJF 可一次性打印互锁、可动部件,省去装配步骤,加速生产。
- 着色灵活性——尼龙吸湿性强,打印后可染色,实现鲜艳定制饰面。
选择合适的技术
尼龙在粉末床系统中效果最佳,也可用 FDM 丝材。各技术各有优势:
选择性激光烧结(SLS)
尼龙广泛采用 SLS,适用 PA11 和 PA12。PA11 具抗 UV 和冲击性,PA12 强度和刚度更高。复合粉末——玻璃、碳、铝增强——提供进一步性能提升。SLS 仍是工业尼龙件的金标准。
多喷头融合(MJF)
HP MJF 支持 PA11、PA12 和高再利用率玻璃填充 PA12。高达 70% 余粉可回收且不损零件完整性,带来成本节约和可持续性。
熔融沉积建模(FDM)
FDM 可打印尼龙,但需高喷嘴温度(典型 240–260°C)和加热床。Markforged Onyx——尼龙/微碳纤维混合丝——产出强度和刚度比 ABS 高 1.4 倍的零件。搭配兼容打印机,FDM 适合原型和小批量生产。
尼龙打印实用技巧
FDM 专项
- 70–80°C 烘干丝材 4–6 小时,消除水分导致的层间粘合弱和表面缺陷。
- 核对打印机最高挤出温度;许多消费级 FDM 无法达到尼龙所需 240°C。
- 预热构建板至 80–100°C 对抗翘曲。
SLS 与 MJF 准则
- 最小壁厚 1mm。活动铰链用 0.3mm(SLS)或 0.5mm(MJF)。
- 避免大平板;粉末床易在此几何体翘曲。
- 互锁特征间至少 0.5mm 间隙防熔合。
- 厚壁件(≥20mm)设计排粉孔便于去粉并避免变形。
真实应用案例
- 汽车与航空航天:定制治具、夹具、内饰面板、低热进气部件。Metro Aerospace 3D 打印玻璃填充尼龙微叶片减阻并获 FAA 认证。
- 医疗:解剖模型原型及轻量碳增强假肢接收腔(BASF Ultramid)。
- 消费品:手机壳、眼镜框,甚至香奈儿 3D 打印睫毛膏刷(SLS)。
核心要点
尼龙为功能原型和终端部件提供无与伦比的强度、耐用性和多功能性。SLS 主导市场,但 MJF 和改进的 FDM 丝材正快速追赶。关注不断演进的材料与平台——如 HP 开放平台——让您的设计保持在 3D 打印技术前沿。
3D打印