


3D打印如何变革金属铸造:3大核心优势
金属铸造历经时间考验,却面临成本、人工、交期的现代困境。3D打印提供强力解法,让铸造厂更高效、更经济地生产工装——模具、模型、砂芯。
突破传统局限
压铸、砂铸、熔模铸造虽为行业主流,仍受高昂工装成本和劳动密集型工艺拖累,交期长达数月。这些制约限制了中小批量生产的可扩展性。
- 高昂工装成本: 铸造工具动辄数千美元,小批量难以摊销。
- 劳动密集型生产: 手工制模导致交期长达数月,响应迟缓。
拥抱3D打印,铸造厂可化解痛点、解锁新灵活度。
3D打印赋能金属铸造的三大路径
#1 压铸用3D打印模具
压铸将熔融金属高压注入模具。关键在于冷却通道网络,传统加工只能做直线通道。这常导致冷却不均、模具变形、寿命缩短。
金属增材制造——如DMLS或SLM——允许设计师将复杂、最优形态的冷却通道直接嵌入模具。收益包括:
- 复杂几何和内部晶格的设计自由度
- 均匀、更快冷却,缩短循环周期
- 延长模具寿命、提升性能
#2 熔模铸造用3D打印模型
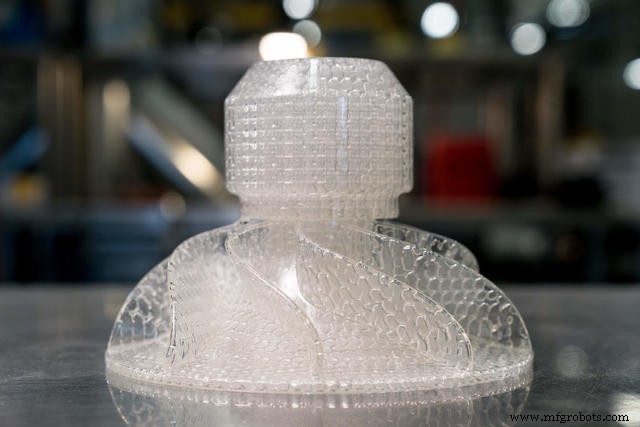
熔模铸造依赖蜡/树脂模型涂覆陶瓷壳。传统模型注塑成型,工装成本3000-3万美元、交期1-4周——小批量难以承受。
用光固化或FDM打印可熔树脂或PLA/ABS基丝材制模,铸造厂可:
- 将交期从周压缩至天
- 消除昂贵模具工装
- 赋能设计师探索高度复杂几何
3D Systems等厂商提供蜡打印机,产出脱蜡特性优异的模型,契合熔模铸造需求。
#3 3D打印砂型砂芯
砂铸传统需手工捏砂模、单独制芯。3D打印直接从CAD数据制造砂型砂芯,流线化流程。
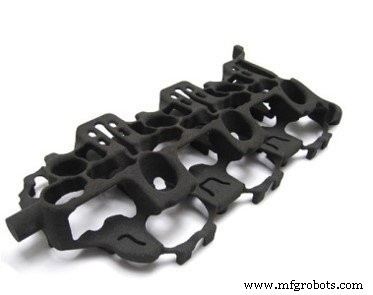
粘结剂喷射技术选择性沉积粘结剂于砂层,制得耐严苛铸造环境的坚固砂型。现有系统最大构建4000×2000×1000mm,适配大规模生产。
核心优势:
- 快速生产——免工装制造
- 复杂几何的无限制设计自由
- 一体化砂芯(如叶轮芯)消除装配步骤
真实应用案例
全尺寸3D打印金属模具虽仍在萌芽,但熔模铸造模型和砂型砂芯已广泛落地。
熔模铸造模型
加拿大珠宝商Vowsmith引入3D Systems蜡打印机,单次打印35-40枚定制戒指模型,生产交付时间减半。该工艺现为复杂珠宝和个性化牙科产品标准流程。
砂铸
Hazleton Casting Company将传统铸造线与机器人砂3D打印机结合,实现按需、几何复杂的砂芯砂型。复杂设计下工装成本最高可降50%。
专业模型商Danko Arlington近期投入大型砂3D打印机替代昂贵传统工装,流线化小批量生产。
液压阀芯
美国Prospect Foundry用粘结剂喷射砂打印攻克棘手液压阀芯设计,以极少废料交付复杂件,开拓此前被视为过难的新业务机会。
3D打印:金属铸造的战略补充
3D打印非取代传统铸造,而是强化它——特别是低批量、高复杂度作业。它消除CNC铣削等昂贵工装需求,赋予更大设计自由,缩短上市时间。
采用增材制造的铸造厂可克服传统方法局限,在快速演进的制造版图中保持竞争力。
3D打印