


Binder Jetting 3D打印全景解析:原理、特性与多元应用
什么是Binder Jetting?
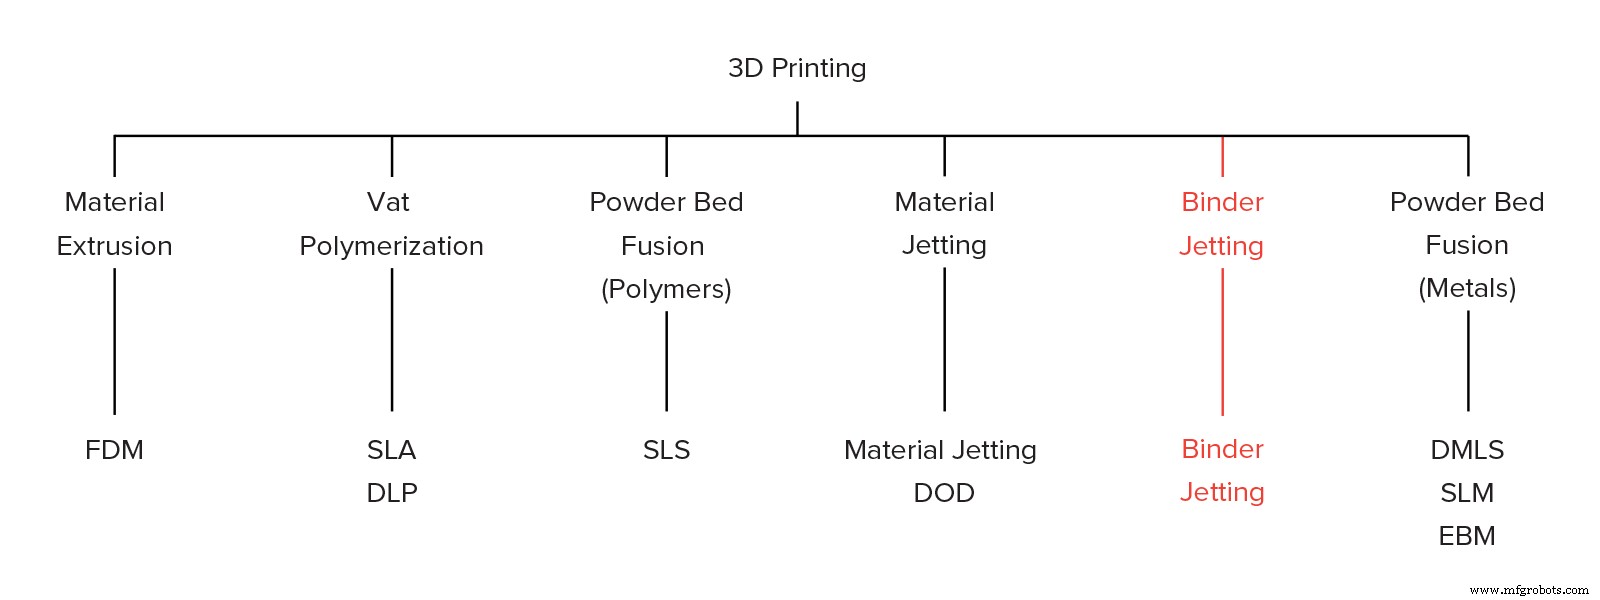
Binder Jetting(粘结剂喷射)是增材制造工艺家族。喷头选择性喷射粘结剂至粉末床,粘结颗粒逐层成型。常用材料:金属、砂、陶瓷粉末。
应用跨度大:全彩原型(手办/地形图)、大型砂芯/砂型铸造、低成本金属件。欲尽用其长,设计师必须透彻理解工艺力学与优劣边界。
Binder Jetting核心流程
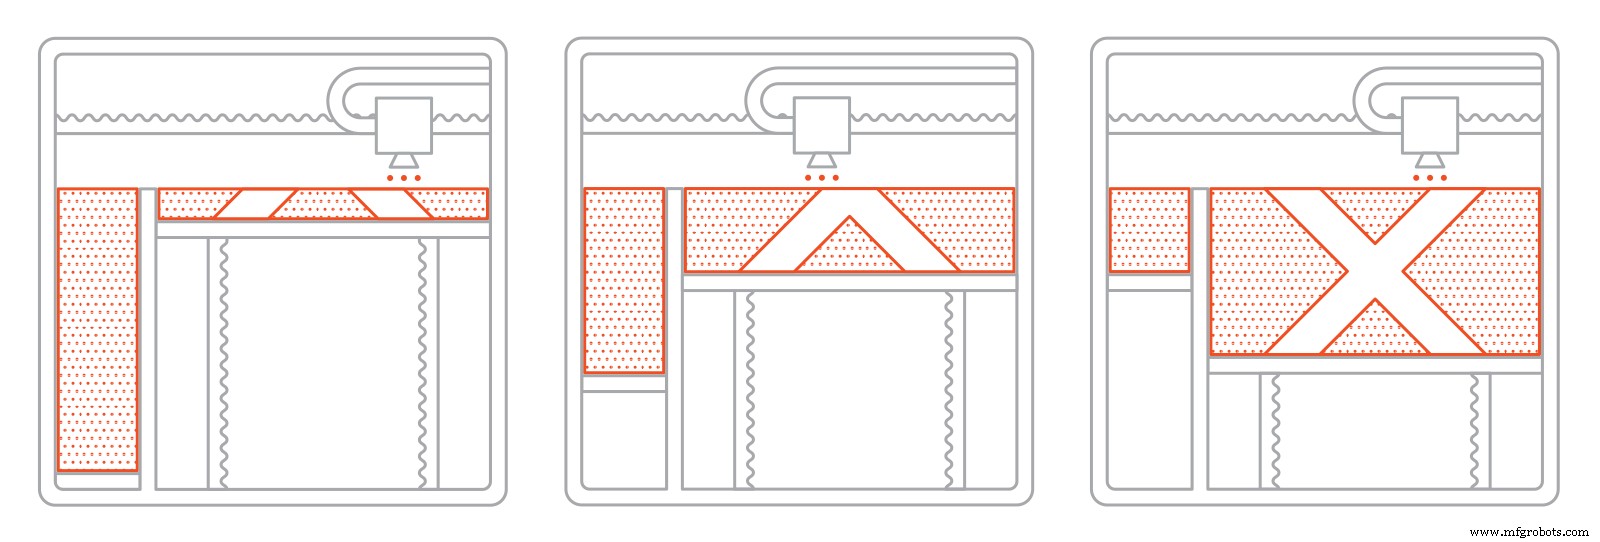
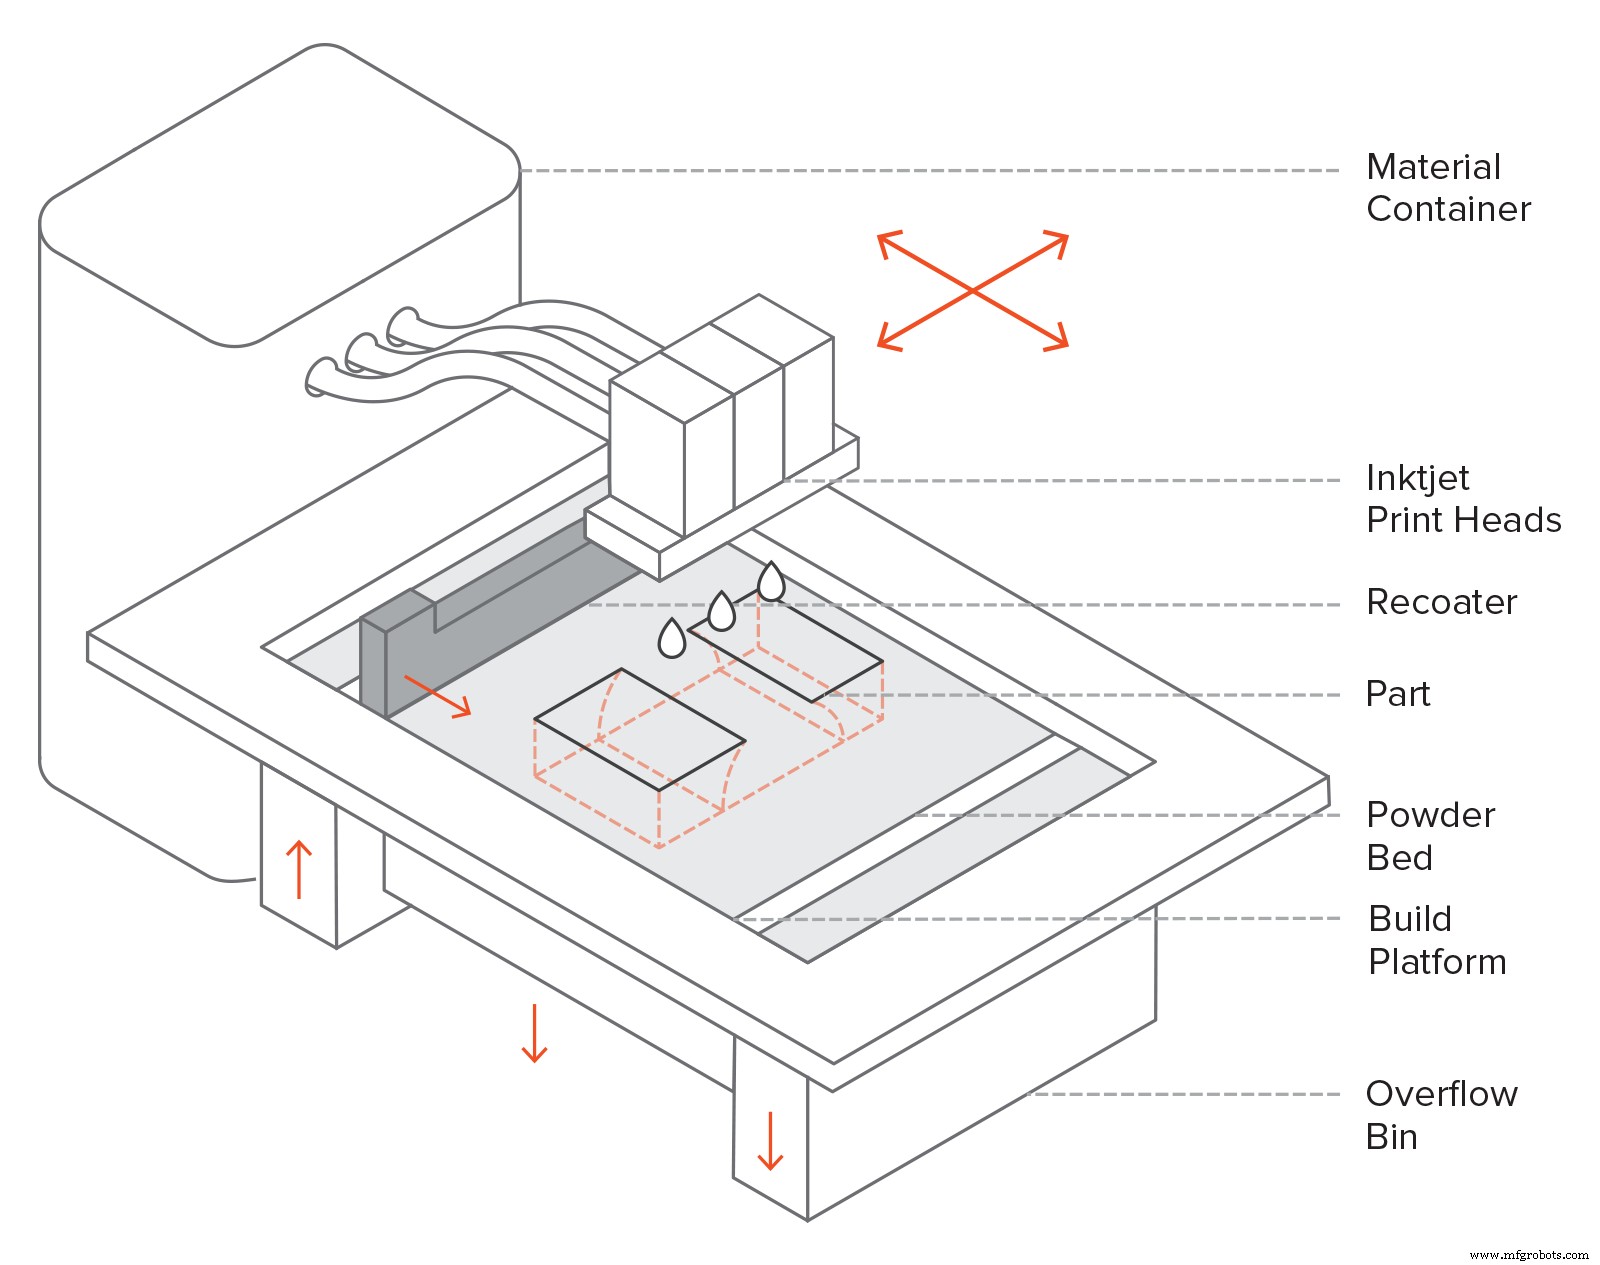
- 刮刀铺粉薄层
- 喷头(类桌面喷墨)扫描喷射粘结剂滴(~80μm),选区粘结。全彩模式同步喷射彩色墨水
- 平台下降→复铺粉→循环至完成
- 成件包裹粉末中静置固化增强→取出→高压气清理游离粉
视材料需后处理:金属件需烧结或渗铜(低熔点金属渗透);全彩件渗丙烯酸+涂层增色;砂型铸造件通常打印即用。
成件离机时处"绿态":力学性能极差(极脆)、高孔隙率。
核心特性深度解析
机器参数预设化
参数几乎全厂商锁定。层高随材料:全彩100μm、金属50μm、砂型200-400μm。
核心优势:室温成型→零热变形(规避FDM/SLS/SLM翘曲、SLA卷边)。因此构建体积居全工艺前列(至2200×1200×600mm),大机专攻砂型。金属Binder Jetting构建体积超SLM/DMLS(至800×500×400mm),支持多件并行。但单件最大推荐50mm(受后处理限制)。
免支撑:粉末自支撑(同SLS)。金属Binder Jetting由此获得极少几何约束的自由成型能力。几何精度损失主要源于后处理(后述)。
件体无需锚定平台→全构建体积可用→适配低中批量生产。装箱策略(bin packing)是释放产能关键。
全彩Binder Jetting:低成本彩色神器
类MJ喷射彩色墨水(砂岩粉/PMMA粉)。次级喷头喷墨,多色叠加还原广色域。后渗氰基丙烯酸酯(瞬干胶)或其它渗透剂增强强度与色彩饱和度,可再加环氧层进一步强化。即便如此,全彩件极脆,仅限视觉非功能用途。
需带色彩信息的CAD模型。着色两法:面级着色(快易)或纹理贴图(控制力强、细节富)。请查阅原生CAD软件指引。
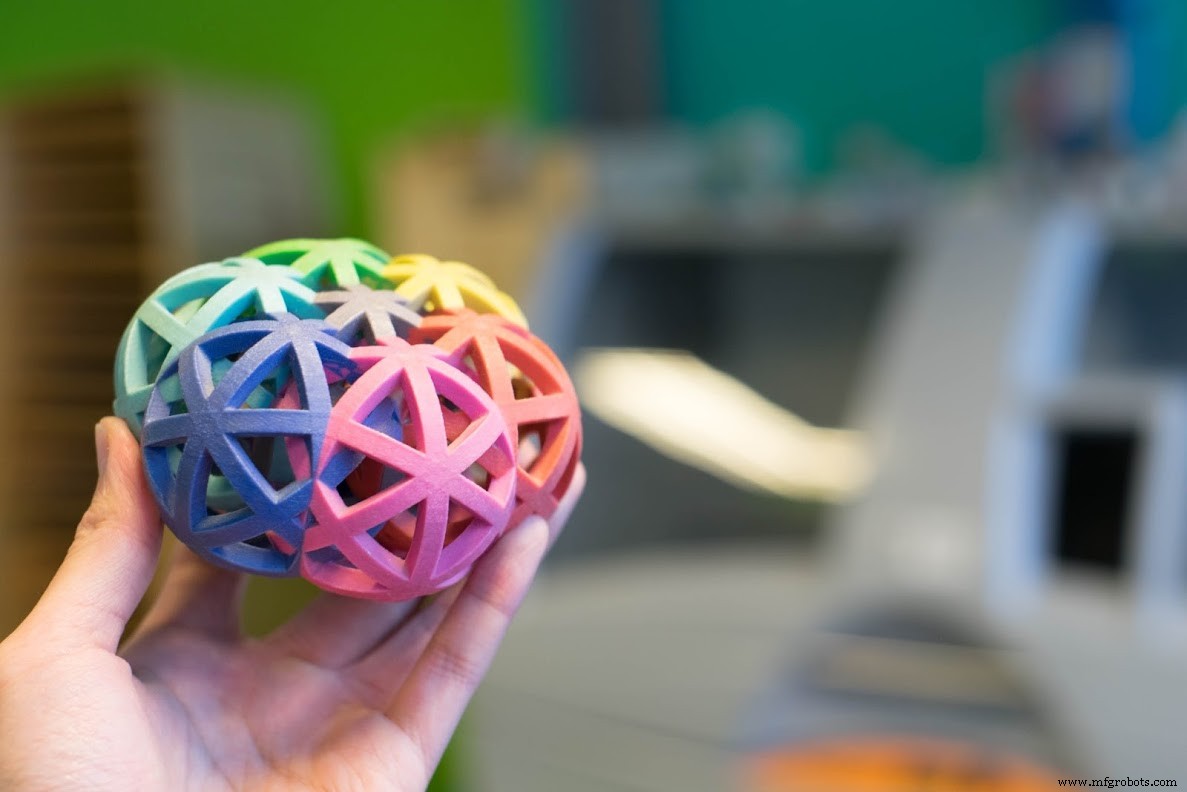
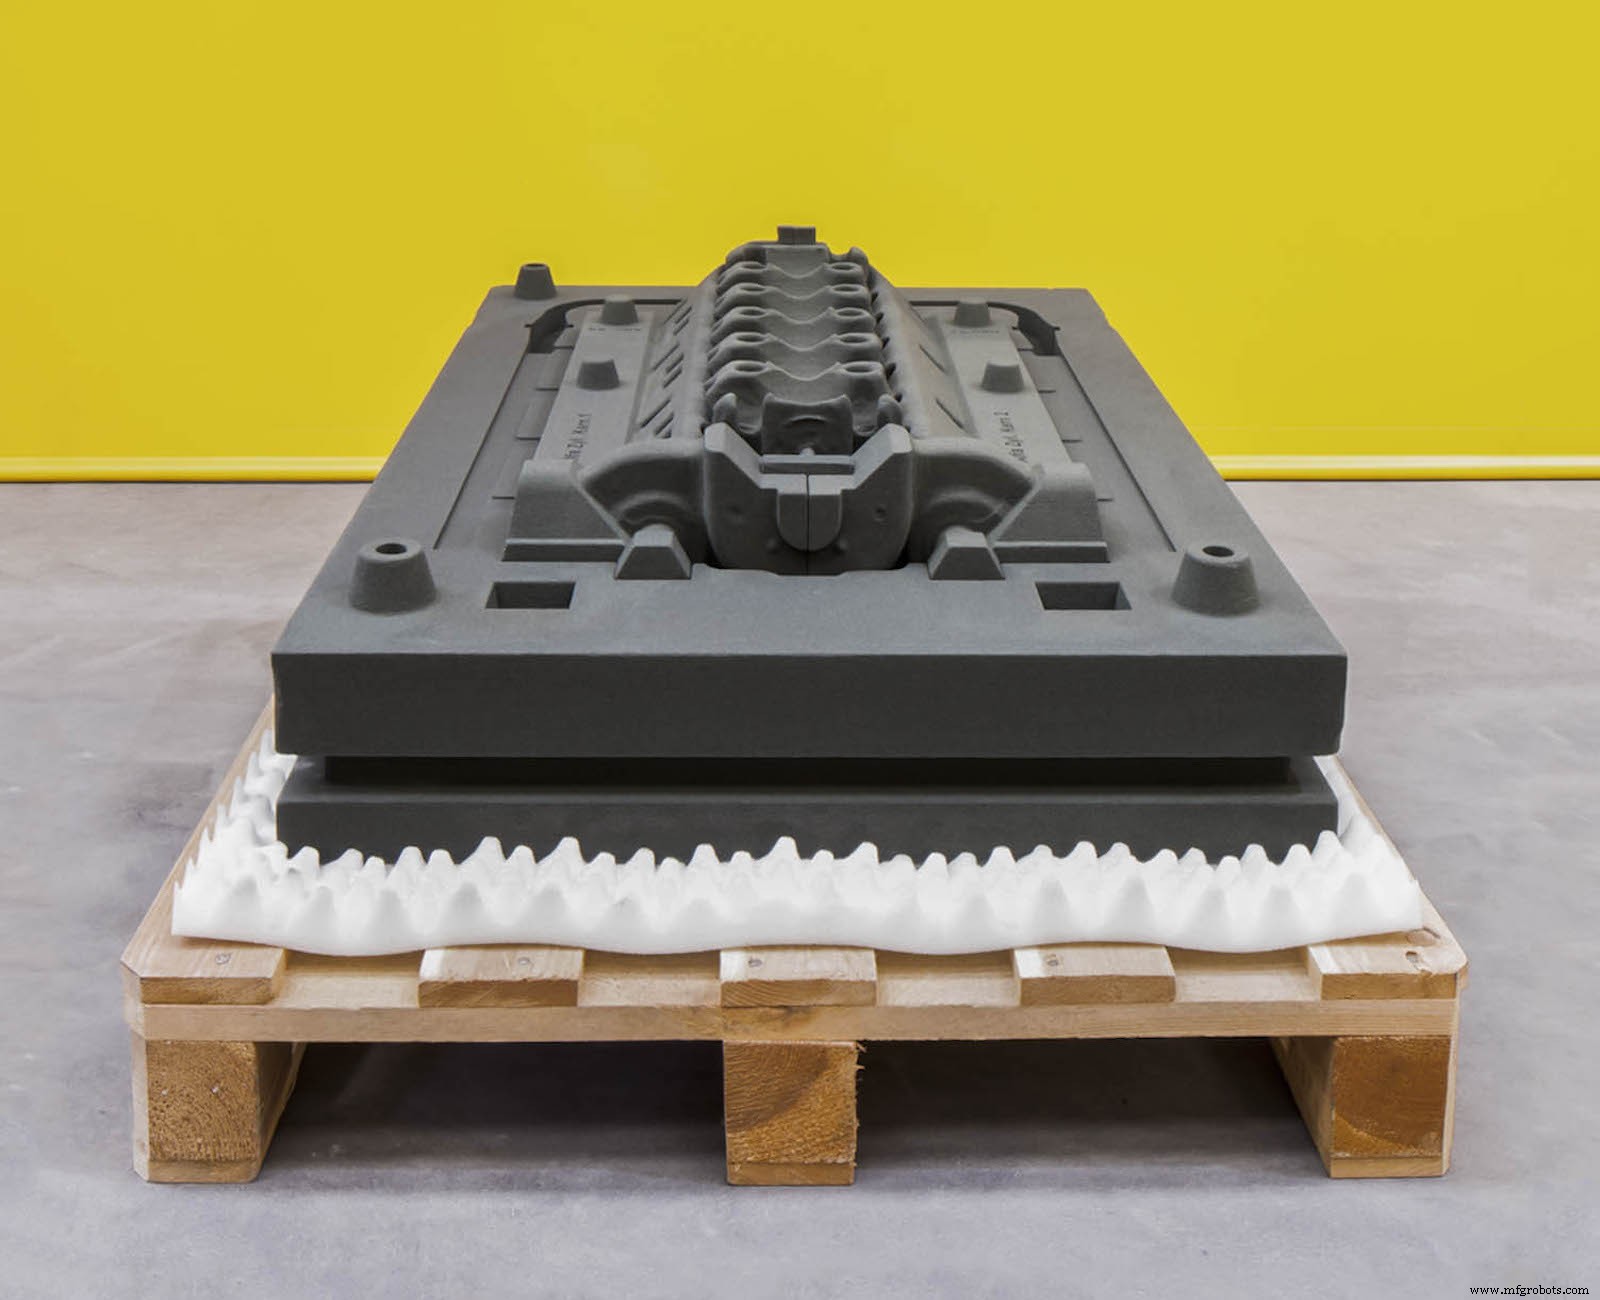
砂芯/砂型铸造:传统难题的数字化解法
大型砂型铸造模具是Binder Jetting高频应用。低成本高速度,攻克传统工艺难/不能做的复杂模具。砂/石英砂打印,打印即铸造。铸件脱模即破模(一次性),但较传统工艺省时省本巨大。
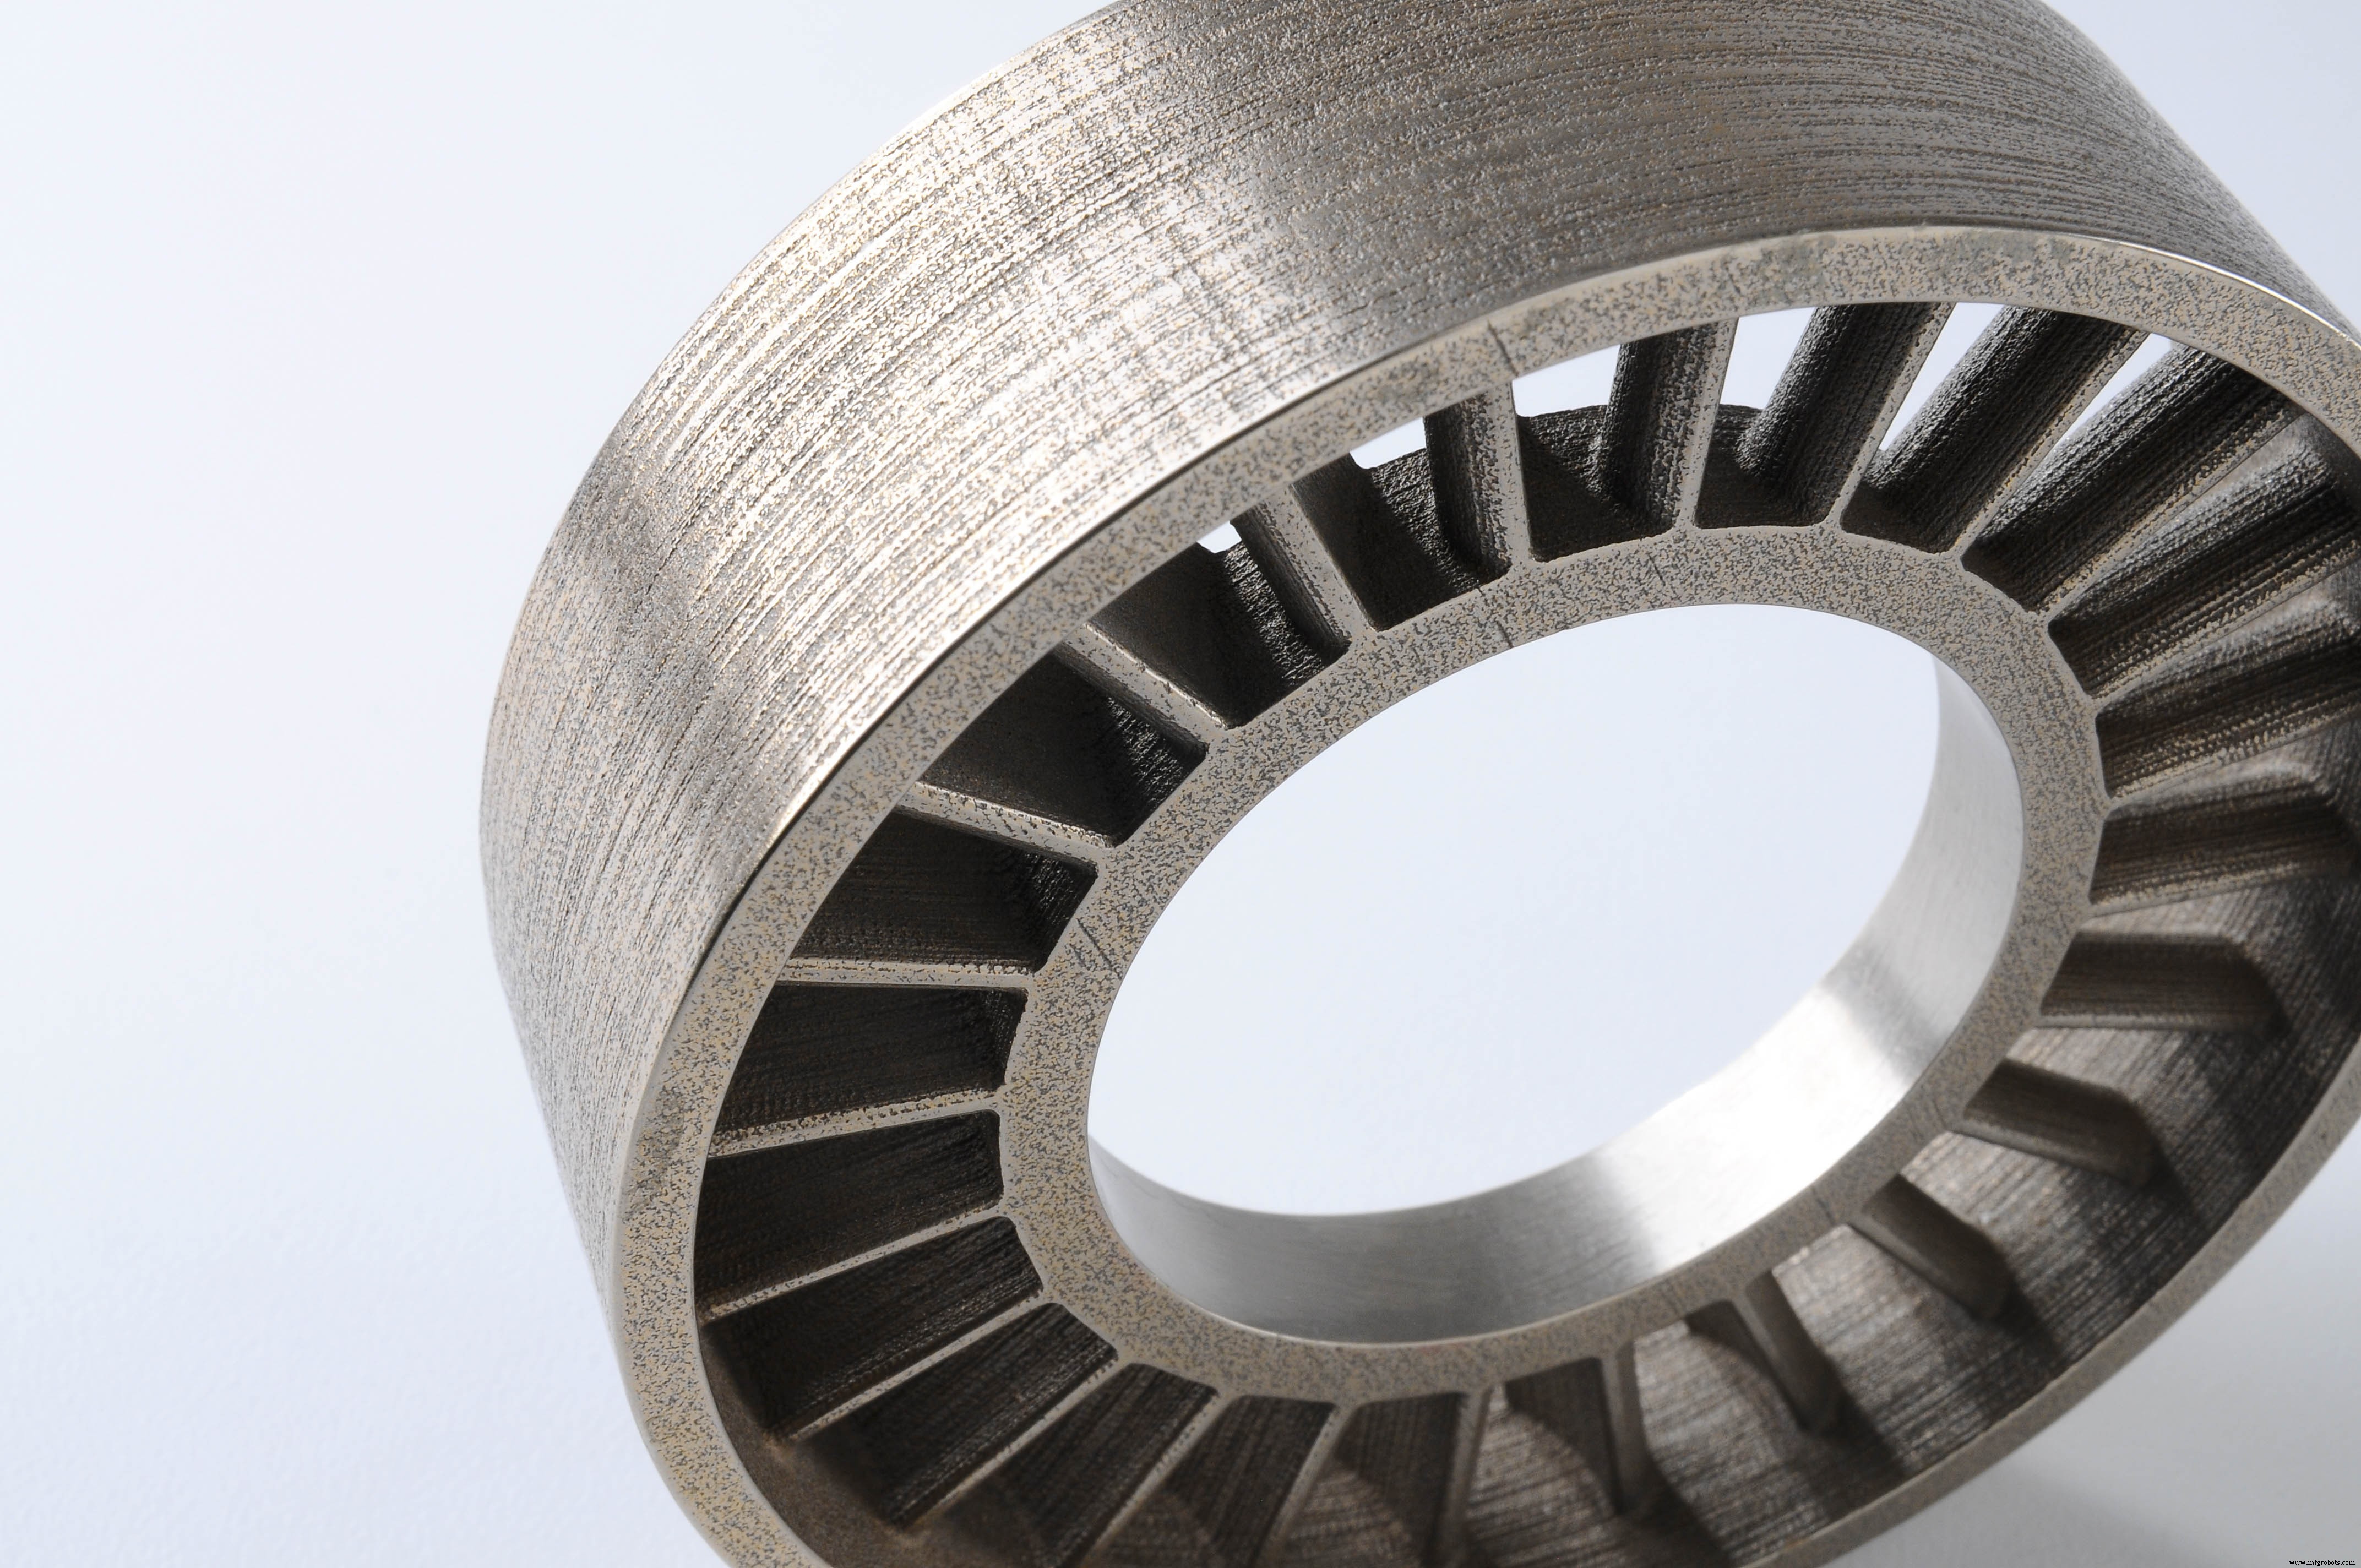
金属Binder Jetting:低成本金属量产新路径
成本仅为DMLS/SLM的1/10。构建尺寸大、打印免支撑→复杂几何自由成型。极具吸引力的低中批量金属生产方案。
核心短板:力学性能不达高端应用门槛。但性能相当于金属注射成型(MIM)——大批量金属件主流工艺之一。
渗铜 vs 烧结:后处理双路径
绿态件本质=金属颗粒+聚合物粘结剂,必须二次工艺赋能:
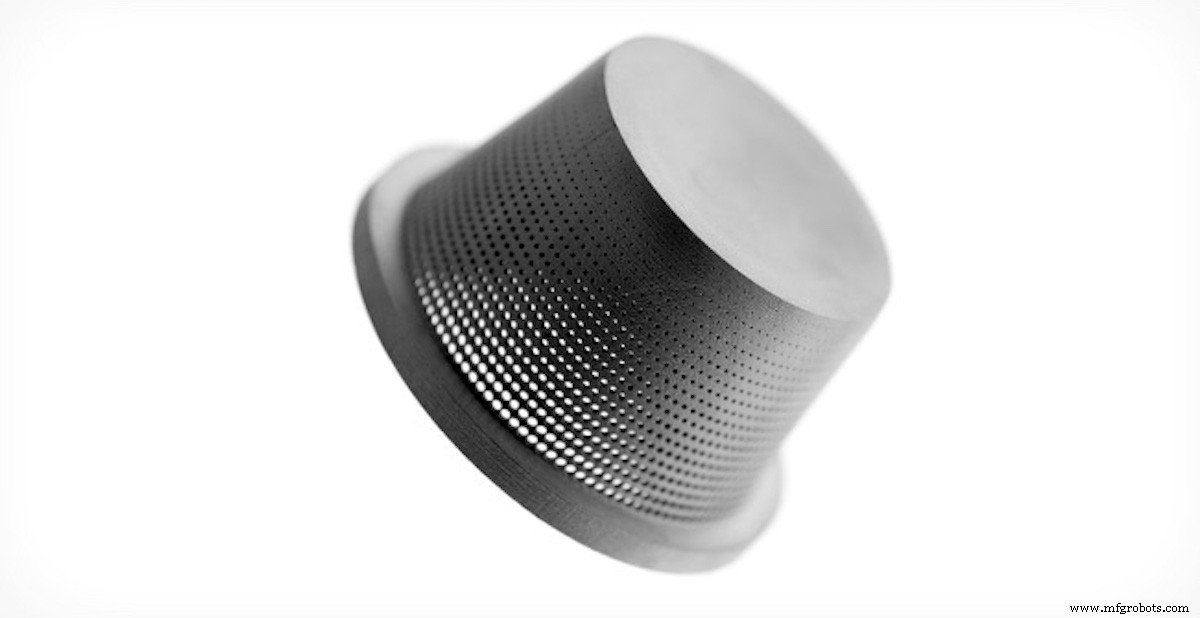
- 渗铜:炉中烧除粘结剂→~60%孔隙→毛细作用渗铜→低孔隙+良好强度
- 烧结:高温炉烧除粘结剂+颗粒烧结致密→极低孔隙
金属Binder Jetting关键特性
精度公差高度几何依赖、难预测。渗铜路径:25-75mm件收缩0.8-2%,大件均值~3%。烧结收缩~20%。机器软件预补偿收缩,但非均匀收缩是设计端必须与操作员协同规避的隐患。
后处理亦是精度杀手:烧结高温软态下无支撑区域自重变形;收缩摩擦炉板致翘曲。与操作员深度沟通是关键。
烧结件致密度97%,渗铜件~90%。内部孔隙成裂纹源,疲劳/断裂强度/断裂伸长率受损最大。热等静压(HIP)等冶金后处理可趋近全致密。高性能关键件仍推荐DMLS/SLM。
优势面:金属Binder Jetting后处理后表面粗糙度Ra 6μm(喷砂可至Ra 3μm);DMLS/SLM成品态Ra 12-16μm。内部流道等难后处理几何受益显著。
| 性能指标 | Binder Jetting 316L(烧结) | Binder Jetting 316L(渗铜) | DMLS/SLM 316L |
|---|---|---|---|
| 屈服强度 | 214 MPa | 283 MPa | 470 MPa |
| 断裂伸长率 | 34% | 14.5% | 40% |
| 弹性模量 | 165 GPa | 135 GPa | 180 GPa |
主流Binder Jetting材料图谱
粉末材料库:陶瓷粉低成本,金属粉贵于陶瓷但远低于DMLS/SLM。异于SLS,100%游离粉可回收,材料利用率更高。
| 材料 | 特性 |
|---|---|
| 全彩砂岩 | ✅ 全彩非功能模型 ❌ 极脆 |
| 石英砂 | ✅ 极高耐温 ✅ 砂型铸造首选 |
| 不锈钢(渗铜) | ✅ 良好力学性能 ✅ 可机加 ❌ ~10%内部孔隙 |
| 不锈钢(烧结) | ✅ 优异力学性能 ✅ 高耐蚀 ❌ ~3%内部孔隙 |
| Inconel合金(烧结) | ✅ 卓越力学性能 ✅ 良好耐温 ✅ 高耐蚀 |
| 碳化钨(烧结) | ✅ 极高硬度 ✅ 刀具制造用 |
优势与局限总览
✅ 金属件/全彩原型成本仅为DMLS/SLM/MJ的零头
✅ 无热效应限制→超大尺寸+复杂金属几何自由成型
✅ 低中批量生产产能极强
❌ 金属件力学性能弱于DMLS/SLM(高孔隙所致)
❌ 绿态极脆→仅能打印粗糙细节(后处理易碎)
❌ 材料选择相对受限
核心参数汇总:
| 特性 | Binder Jetting |
|---|---|
| 材料 | 金属、陶瓷(砂) |
| 尺寸精度 | 金属:±2%或0.2mm(优至±0.5%/±0.05mm) 全彩:±0.3mm 砂型:±0.3mm |
| 典型构建尺寸 | 金属:400×250×250mm(至800×500×400mm) 全彩:200×250×200mm(至500×380×230mm) 砂型:800×500×400mm(至2200×1200×600mm) |
| 常用层厚 | 金属:35-50μm 全彩:100μm 砂型:200-400μm |
| 支撑 | 不需要 |
实战黄金法则
- 低成本金属件、非极致性能场景→金属Binder Jetting
- 金属件几何自由度:Binder Jetting > DMLS/SLM(无热效应约束)
- 全彩件极脆,仅限视觉展示
- 超大砂芯/砂型铸造模具→Binder Jetting首选
3D打印