


FDM 3D 打印全面指南:原理、参数、材料与最佳实践
熔融沉积成型 (FDM) 3D 打印,又称熔丝制造 (FFF),属于材料挤出类增材制造 (AM)工艺。FDM 通过在预定路径上选择性沉积熔融材料逐层构建零件,使用以丝材形式提供的热塑性聚合物。
FDM 拥有全球最大桌面级和工业级 3D 打印机装机量,是最广泛使用的技术,也是提到 3D 打印时首先想到的工艺。
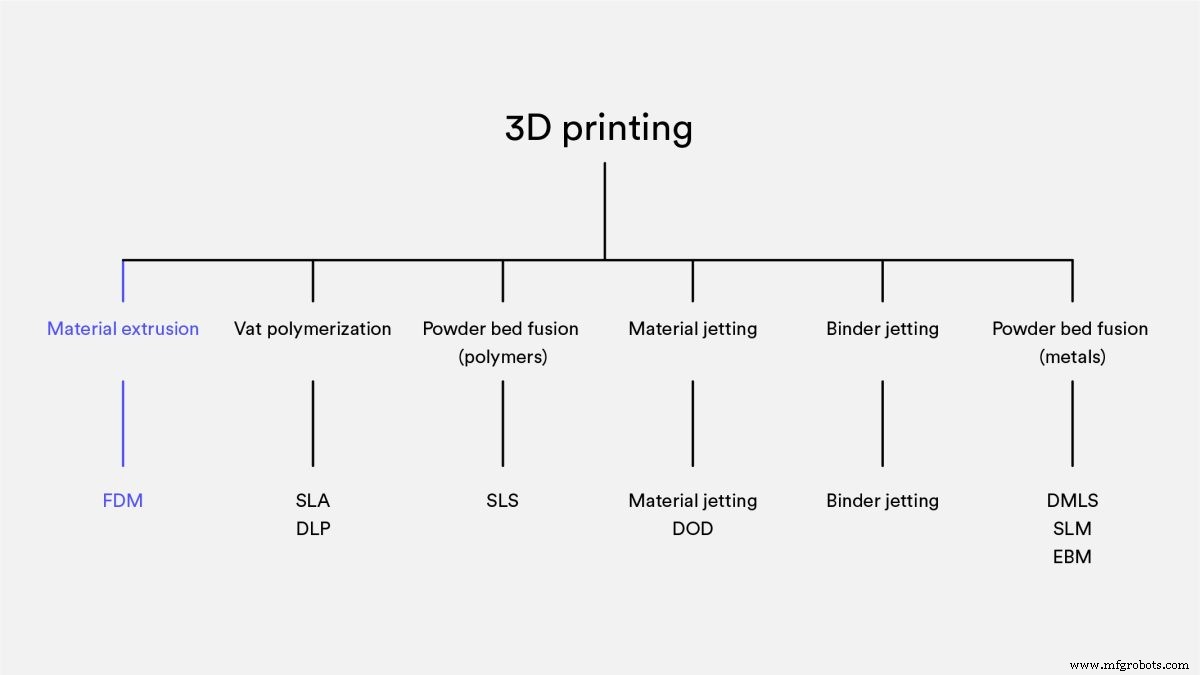
本文涵盖 FDM 基本原理、关键特性、桌面级与工业级设备差异,并为工程师提供获取最佳 FDM 打印效果的技巧。
观看视频:如何用 FDM 3D 打印专业级原型
视频详细讲解如何利用 FDM 3D 打印进行快速原型制作。
FDM 3D 打印如何工作?
FDM 打印机通过在构建平台上逐层沉积熔融丝材来制造零件。FDM 使用上传至机器的数字设计文件,将其转化为物理尺寸。FDM 材料包括 ABS、PLA、PETG、PEI 等聚合物,机器以线材形式送入加热喷嘴。
操作 FDM 机器:首先将热塑性丝材卷装入打印机。喷嘴达到设定温度后,打印机通过挤出头和喷嘴送丝。挂载在三轴系统上的挤出头可在 X、Y、Z 轴移动。打印机以细丝形式挤出熔融材料,按设计路径逐层沉积。沉积后材料冷却固化。可在挤出头加装风扇加速冷却。
填充区域需多次来回扫描(类似马克笔填色)。完成一层后,构建平台下降(或挤出头上升),开始下一层。重复直至零件完成。
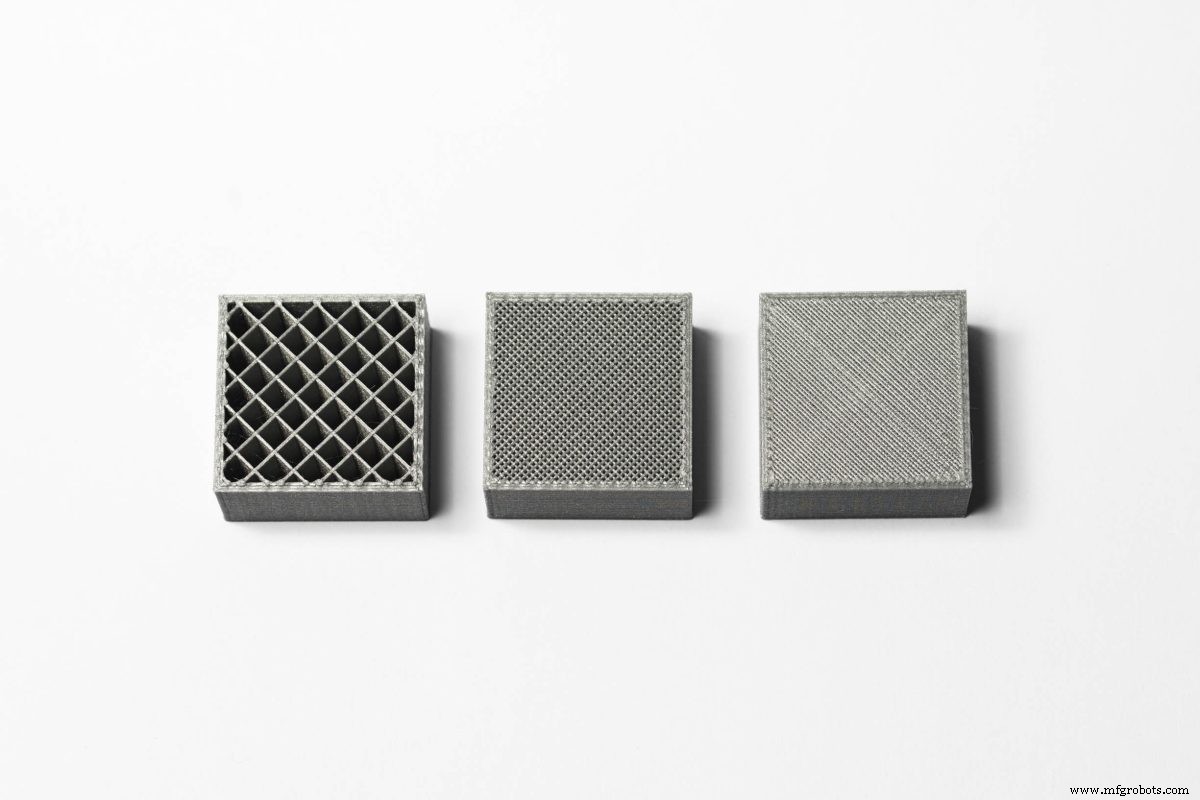
FDM 3D 打印机关键打印参数
大多数 FDM 系统允许调整喷嘴/平台温度、打印速度、层高、冷却风扇转速等参数。设计师通常无需关注这些,AM 操作员已处理。但需考虑构建尺寸和层高。桌面级常见构建尺寸 200×200×200 mm,工业级可达 1000×1000×1000 mm。若用桌面机打印大件,可拆分模型后组装。
FDM 典型层高 50–400 微米。薄层表面更光滑、曲面还原更准,但耗时成本高;厚层打印快、成本低。设计建议: 推荐 200 微米层高为平衡折中。详见《层高对 3D 打印件影响》一文。
桌面级与工业级 FDM 打印机的区别
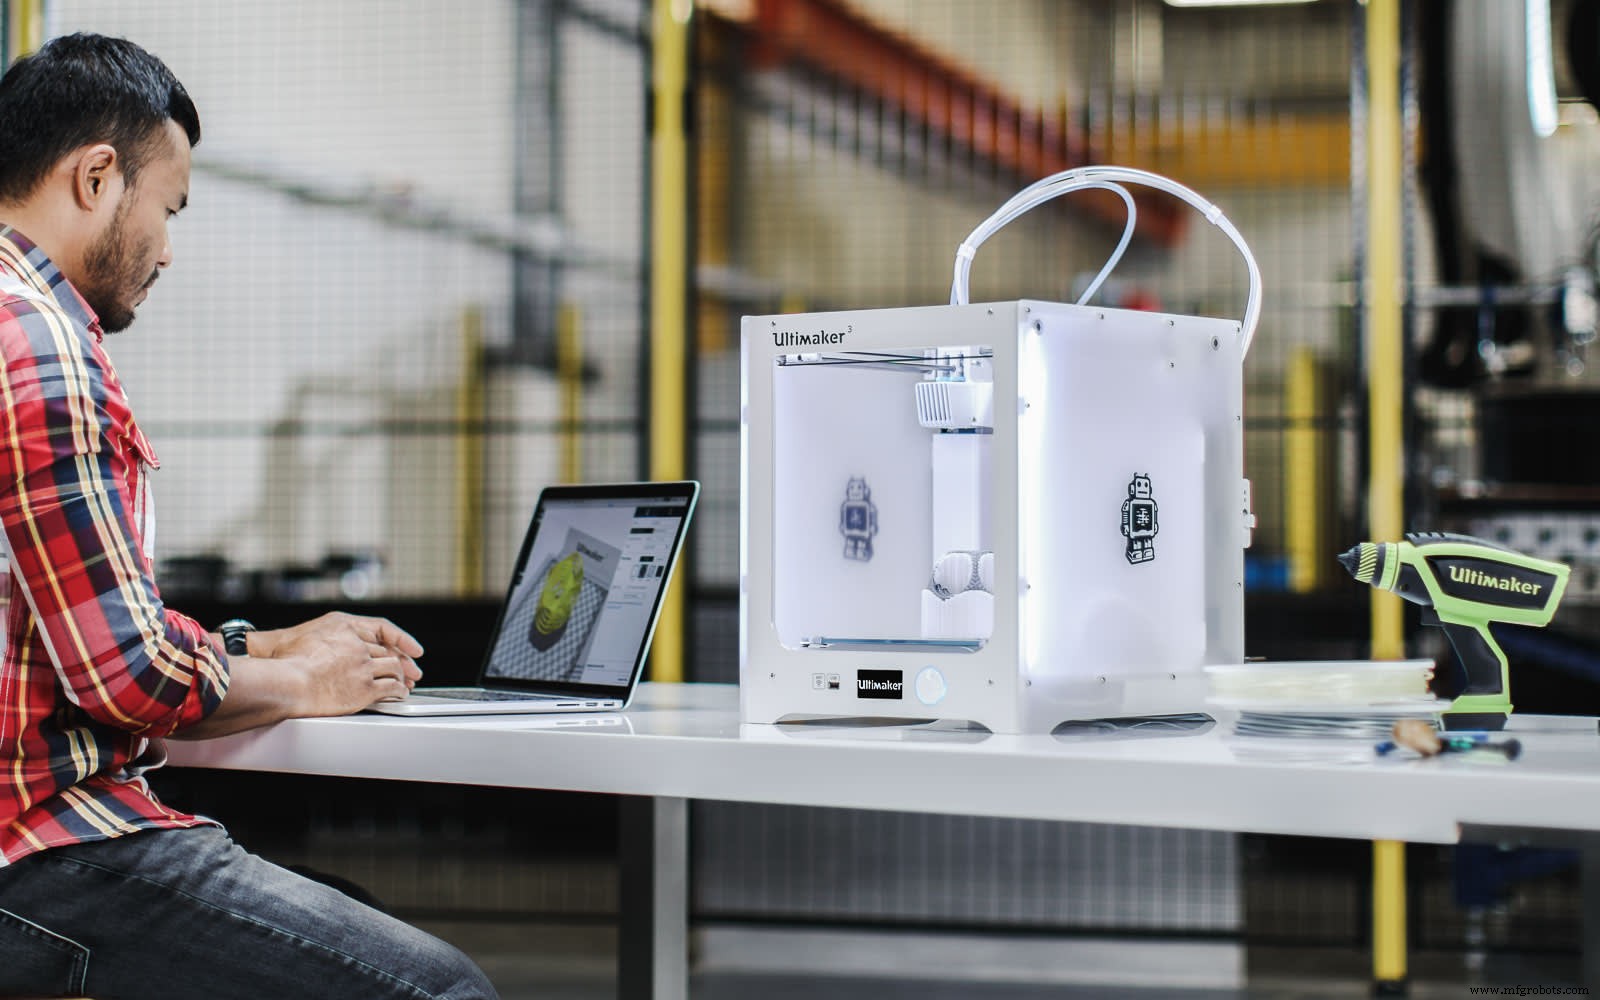
FDM 打印机分两大类:工业级(专业级)和桌面级(原型级)。两者应用和优势不同,核心差异在于生产规模。
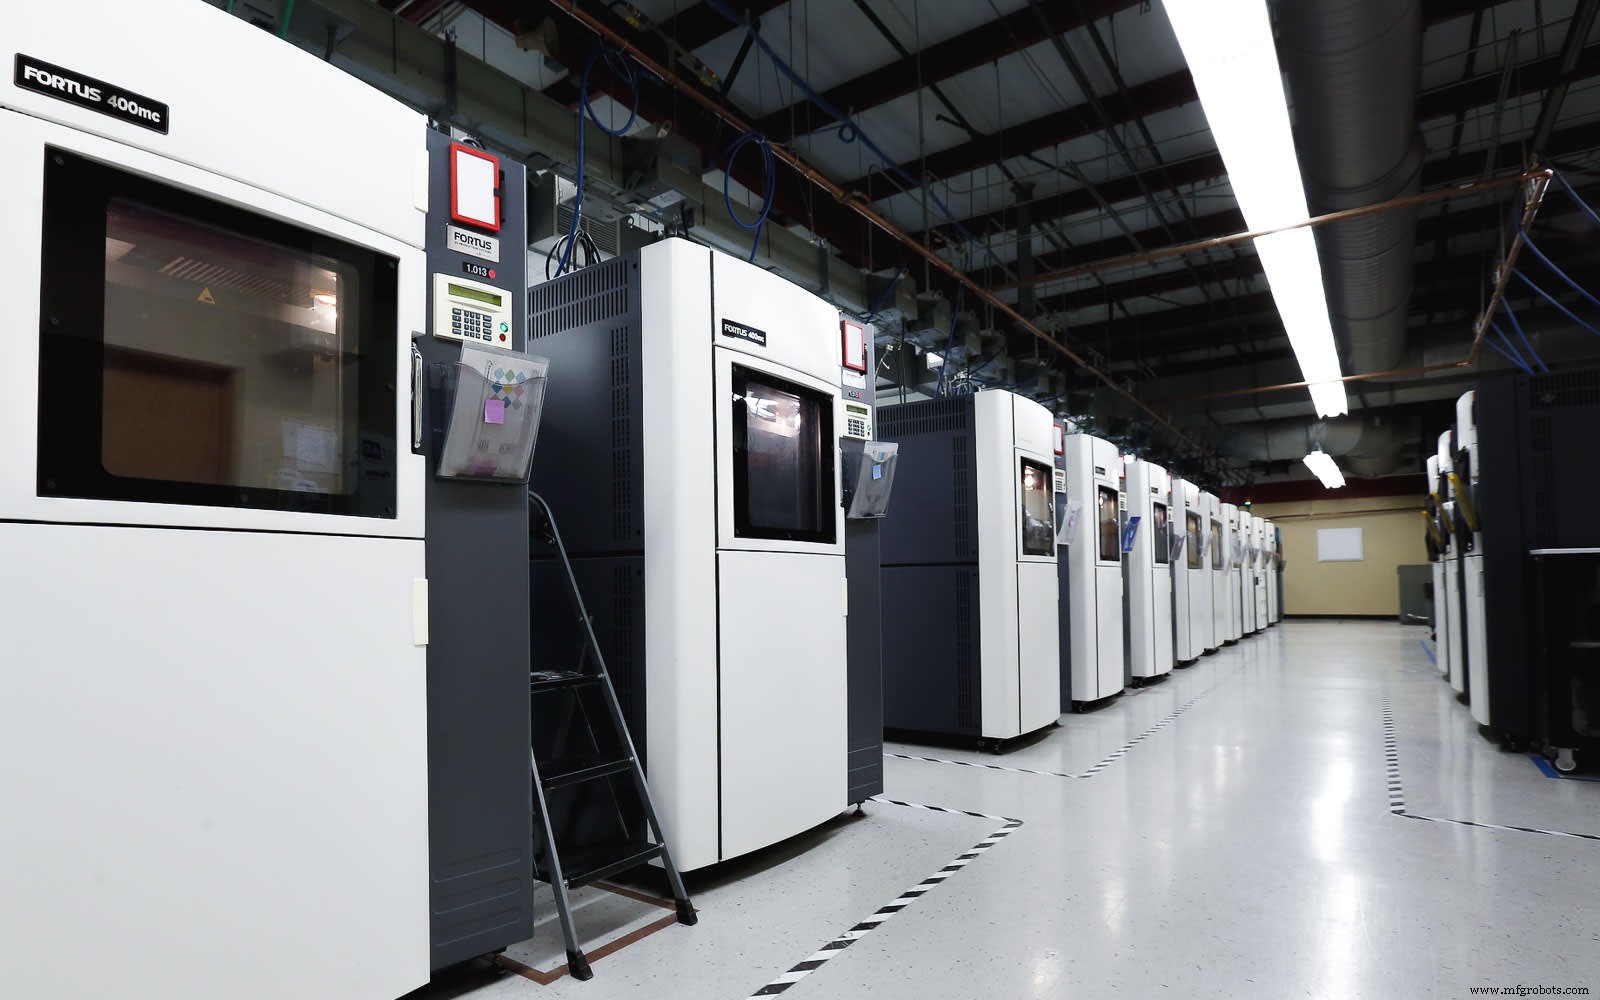
工业级 FDM 打印机(如 Stratasys)远贵于桌面级(主要面向消费级家用),使用成本更高。但工业机效率更高、功能更强,常用于工装、功能原型和最终用途零件。工业机大批量订单完成更快,设计用于重复性和可靠性,极少人工干预即可重复生产同一零件。桌面机鲁棒性差,需频繁维护校准。
下表汇总典型桌面级与工业级 FDM 机器主要差异:
| 属性 | 工业级 FDM | 桌面级 FDM |
|---|---|---|
| 标准精度 | ±0.15%(下限 ±0.2 mm) | ±1%(下限 ±1.0 mm) |
| 典型层厚 | 0.18–0.5 mm | 0.10–0.25 mm |
| 最小壁厚 | 1 mm | 0.8–1 mm |
| 最大构建包络 | 大(如 900×600×900 mm) | 中(如 200×200×200 mm) |
| 常用材料 | ABS、PC、ULTEM | PLA、ABS、PETG |
| 支撑材料 | 水溶性/易断离 | 通常与零件同材料 |
| 单机生产能力 | 低/中 | 低 |
| 设备成本 | $50,000+ | $500–$5,000 |
FDM 3D 打印特性
不同 FDM 打印机挤出系统和零件质量各异,但所有 FDM 工艺共有以下特性:
翘曲
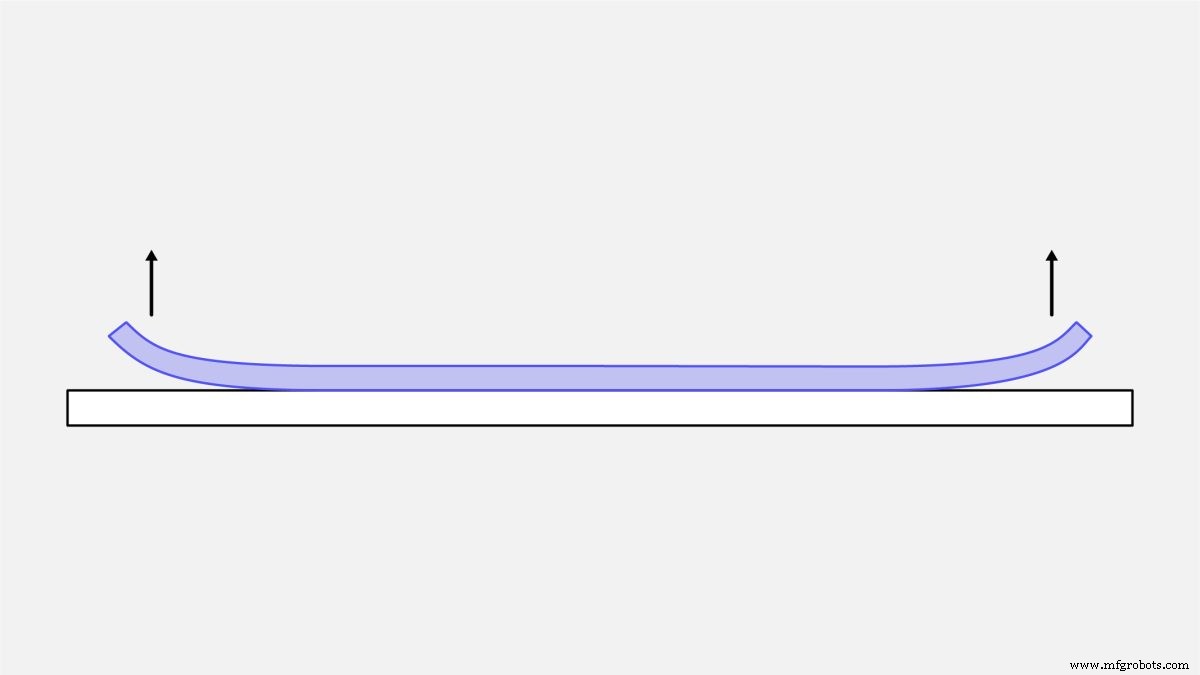
翘曲是 FDM 最常见缺陷。挤出材料冷却固化时尺寸收缩。不同部位冷却速率不同导致尺寸变化速度不同,产生内应力将底层向上拉起翘曲。
防止翘曲方法:密切监控 FDM 系统温度(特别是构建平台和腔体温度);增加零件与平台粘附力。设计阶段也可降低翘曲风险:
- 避免大面积平坦区域(如长方体盒子)。
- 细长突出特征(如叉齿)易翘曲,在薄特征边缘增加引导/泄应力材料增大与平台接触面积。
- 尖角比圆角易翘曲,建议设计倒圆角。
- 材料翘曲敏感性不同:ABS 通常比 PLA、PETG 更敏感。
层间结合
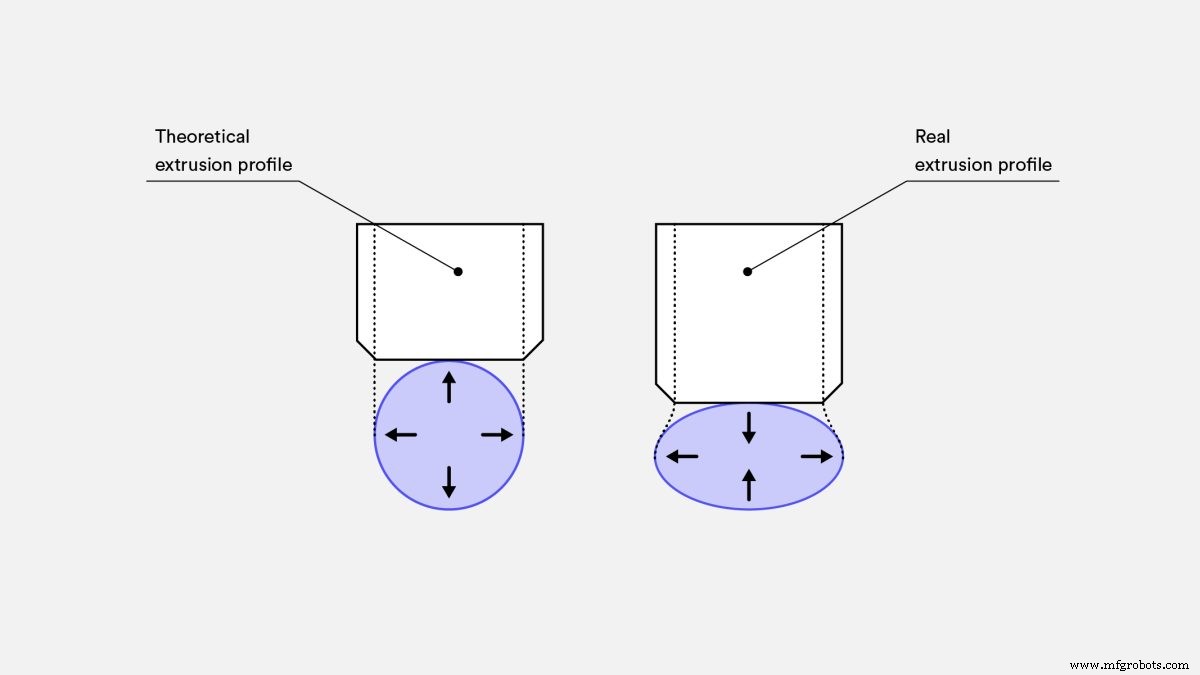
沉积层间牢固结合对 FDM 至关重要。熔融热塑性材料经喷嘴挤出时压在前一层上,高温高压使前一层重新熔融并结合。熔融材料压扁成椭圆形,导致 FDM 零件表面始终有波纹,无论层高多小;小孔、螺纹等微小特征常需后处理。
支撑结构
FDM 无法在空中沉积熔融热塑性材料。特定几何形状需要支撑结构,通常与零件同材料打印。移除支撑往往困难,因此设计时应尽量减少支撑需求。可溶性支撑材料存在,但通常配合高端 FDM 打印机使用,会增加成本。
填充率与壳厚
为减少打印时间和节省材料,FDM 通常不打印实心件。机器多次描绘外轮廓(壳),内部(填充)用低密度结构填充。填充率和壳厚显著影响 FDM 件强度。多数桌面级 FDM 默认 20% 填充密度、1 mm 壳厚,兼顾强度与速度。
下表汇总 FDM 3D 打印主要特性:
| FDM | |
|---|---|
| 材料 | 热塑性塑料(PLA、ABS、PETG、PC、PEI 等) |
| 尺寸精度 | ±0.5%(下限 ±0.5 mm)— 桌面级 ±0.15%(下限 ±0.2 mm)— 工业级 |
| 典型构建尺寸 | 200×200×200 mm — 桌面级 900×600×900 mm — 工业级 |
| 常用层厚 | 50–400 微米 |
| 支撑 | 不总是必需(可溶性支撑可选) |
FDM 3D 打印常用材料
FDM 关键优势之一是材料范围广(桌面级和工业级均适用)。包括大宗热塑性塑料 PLA、ABS,工程材料 PA、TPU、PETG,高性能热塑性塑料 PEEK 和 PEI。
PLA 是桌面级 FDM 最常用材料。打印容易、细节表现好。需更高强度、韧性、热稳定性时用 ABS,但 ABS 更易翘曲(尤其无加热腔机器)。PETG 是桌面级另一选择,成分和打印难度与 ABS 相当。三者均适用于原型、形配功能验证、模型或功能件小批量生产。
工业级 FDM 主用工程热塑性塑料:ABS、聚碳酸酯 (PC)、Ultem。这些材料常含改性添加剂,赋予高冲击强度、热稳定性、耐化学性、生物相容性等工业所需特性。
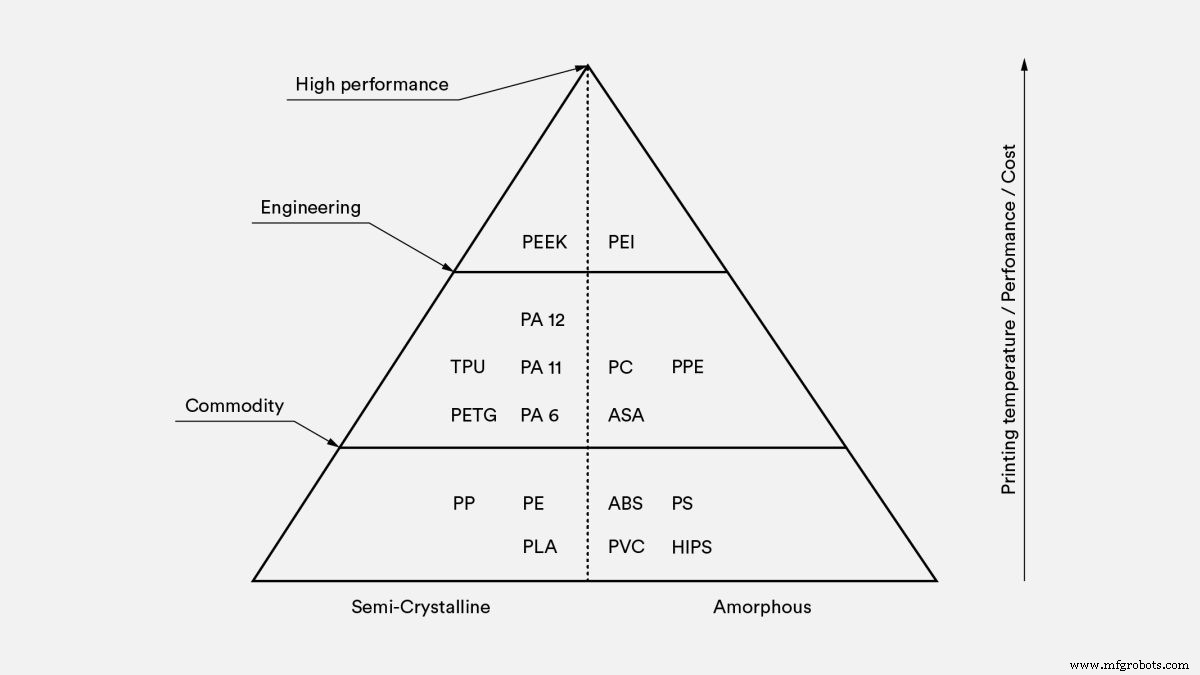
不同材料影响零件力学性能、精度和成本。下表对比最常用 FDM 材料:
| 材料 | 特性 |
|---|---|
| ABS | + 良好强度 + 耐温 - 易翘曲 |
| PLA | + 优秀视觉质量 + 易打印 - 低冲击强度 |
| 尼龙 (PA) | + 高强度 + 优异耐磨耐化学 - 低耐湿性 |
| PETG | + 食品接触安全* + 良好强度 + 易打印 |
| TPU | + 高柔韧 - 难精准打印 |
| PEI | + 优异比强度 + 优异阻燃耐化学 - 成本高 |
更多细节请参阅 PLA 与 ABS 主要差异评测 及 所有常用 FDM 材料详细对比。
FDM 3D 打印后处理
FDM 3D 打印件可通过多种后处理达到较高表面质量:打磨抛光、底漆喷漆、冷焊、蒸汽熨平、环氧涂层、电镀金属。探索更多后处理选项请阅读 详尽指南。
FDM 打印最佳实践
- FDM 可快速、低成本生产原型和功能件。
- 材料选择范围广。
- 桌面级典型构建尺寸 200×200×200 mm,工业级更大。
- 防翘曲:避免大平面、给尖角加倒圆。
- FDM 本质各向异性,不适合机械关键部件。
- 最小特征尺寸受喷嘴直径和层厚限制。
- 材料挤出无法在 Z 方向制造小于层高(通常 0.1–0.2 mm)的垂直特征。
- FDM 通常无法在 XY 平面制造小于喷嘴直径(0.4–0.5 mm)的平面特征。
- 壁厚至少为喷嘴直径 2–3 倍(即 0.8–1.2 mm)。
- 若需光滑表面和极精细特征,可能需喷砂、机加工等后处理,或考虑 SLA 等其他 AM 技术更合适。
准备投产?访问 Hubs 平台,即刻获取 FDM 3D 打印即时报价。
常见问题解答
FDM 3D 打印优势?
FDM 成本效益最高,材料种类最丰富,交期最短。
FDM 3D 打印劣势?
分辨率最低,不适合极精细细节零件。
FDM 是否需要后处理?
FDM 件通常有明显层纹,需后处理获得光滑表面。
FDM 精度如何?
取决于校准和模型复杂度。工业级精度高于桌面级,但桌面级技术快速追赶。
FDM 成本如何?
FDM 是生产定制热塑性零件和原型最具成本效益的方式。桌面级绝对最省钱,但质量低于工业级。
FDM 可用材料?
PLA、ABS、TPU、PETG、PEI 等广泛材料可用。
FDM 速度如何?
定制件生产较快,交期通常仅几天。
FDM 主要用途?
原型制作、建模、小批量制造。工业级 FDM 可用于功能原型和最终用途零件。
为何 FDM 目前最流行?
FDM 打印机用耐用材料生产高质量零件,保持良好力学性能。两类机器均提供高尺寸精度,即使工业级也比其他 AM 工艺更具成本效益。
3D打印
- 熔融沉积建模(FDM):爱好者与专业人士实用指南
- 生物打印解析:3D打印如何创造活体组织与未来器官
- 金属3D打印中的定向能量沉积(DED):工艺、材料与工业应用
- 4D打印详解:自适应、时响应制造的未来
- FDM 3D打印现状里程碑与未来展望:从桌面级走向工业级量产的演进路径
- FDM 3D 打印全面指南:原理、参数、材料与最佳实践
- 多喷嘴熔融 (MJF) 揭秘:HP 面向复杂工业零件的前沿 3D 打印技术
- FDM 3D 打印专家设计技巧:提升精度与效率
- FDM 3D 打印:桌面级与工业级解决方案如何选择
- 熔融沉积建模 (FDM) 3D 打印:全面技术概览
- 光固化3D打印(SLA)全解析:原理、应用与优劣势
- 3D打印层位偏移:成因诊断与解决方案全指南