


MJF vs SLS:聚酰胺3D打印性能对比
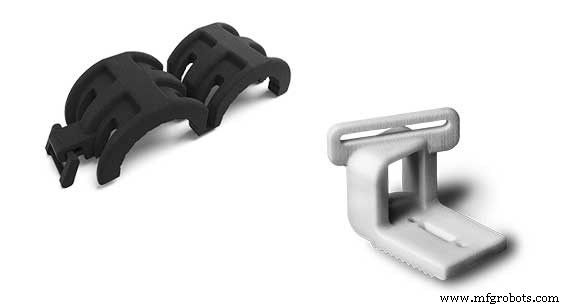
随着HP全新技术多喷嘴融合的推出,3D打印能力持续演进。这种增材制造工艺采用独特方法从热塑性尼龙粉末构建零件,实现更快构建时间、更高精度和整个零件更一致的机械性能。
如果您认为这听起来与选择性激光烧结 (SLS) 非常相似,您没搞错。但这两种技术有一些差异,在做出制造选择前应了解。
多喷嘴融合如何构建零件
多喷嘴融合使用喷墨阵列在尼龙粉末床上选择性喷涂熔融剂和细节剂,由加热元件熔融成固体。一层构建后,新鲜粉末铺在上层,下一阶段继续直到零件完成。
该工艺使用工程级尼龙12粉末,因此零件耐用、适合功能测试和最终用途。多喷嘴融合的加速构建速度最终导致制造成本降低。
并排对比
多喷嘴融合并不完全取代SLS。您的零件需求如特征分辨率、表面光洁度、材料、颜色、机械性能和颜色将最终决定最适合您应用的工艺。
特征分辨率。 多喷嘴融合零件特征分辨率为0.020英寸,优于SLS的0.030英寸。但应注意SLS小特征精度为±0.001优于多喷嘴融合的±0.004英寸。如果光滑表面光洁度是要求,多喷嘴融合比SLS更好。但若表面光洁度对应用至关重要,我们建议两种工艺均进行后处理操作。
材料和颜色。 SLS提供更广泛选项,含多种尼龙及用于弹性体原型的TPU。且SLS零件可染多种颜色。目前多喷嘴融合仅提供尼龙12构建零件。这些零件下平台呈灰色,但可染黑改善外观。
| 材料属性 | 多喷嘴融合 - PA 12 | SLS - PA 650 | SLS - PA 850 |
|---|---|---|---|
热变形温度 |
205-350°F |
186-350°F |
118-370°F |
抗张强度 |
6960 psi |
6,962 psi |
6,050-6,946 psi |
断裂伸长率 |
15-20% |
24% |
14-51% |
机械性能。 多喷嘴融合独特构建方式导致零件几何形状所有方向机械性能更一致。如果您在多个表面有关键特征且需要零件整体均匀机械性能,我们强烈推荐多喷嘴融合。
零件尺寸。 另一重要考量是零件尺寸。SLS仍提供更大构建包络:19 x 19 x 17英寸。多喷嘴融合构建包络稍小:14.9 x 14.9 x 11.1英寸。
零件数量。 如前所述,多喷嘴融合提供加速构建速度,意味着能在更短时间内支持更大数量。交付通常为1至3天。
更多多喷嘴融合信息
如果您对多喷嘴融合工艺有更多疑问,请访问我们的设计准则页面或联系应用工程师:ADMIN@MFGROBOTS.COM。
工业技术
- HP Multi Jet Fusion深度解析:极速、高质、高精度的3D打印利器
- 金属3D打印技术成熟度评估:基于TRL模型的多工艺对比分析
- 3D打印:从快速原型走向按需制造
- SLA vs FDM:选择正确3D打印技术的清晰指南
- HP MJF 3D 打印设计指南:优化部件实现高精度制造
- MJF 对比 SLS:聚合物与弹性体 3D 打印技术谁更胜一筹?
- 先进 3D 打印技术(二):探索逐层制造工艺
- 3D打印赋能砂型铸造:缩短工装周期、加速交付
- 粘结剂喷射3D打印全解析:工艺、优势与局限
- 粘结剂喷射3D打印:原理、工作流程与核心优势
- GPS与RFID:如何选择正确的资产追踪技术
- 探索3D打印演进与核心技术