


3D 打印边裙、边缘与底托:解决首层粘附问题的三种策略
使用尼龙等非常规材料,或打印底面小、结构复杂的 FDM/FFF 件时,首层及打印中后期均可能出现粘附不良。首要排查热床调平与温度是否匹配丝材。若问题持续,可在切片软件(Cura、Simplify3D 等)“粘附平台”栏启用三种辅助方式:Brim(边缘)、Raft(底托)、Skirt(边裙)。
SKIRT(边裙)
在打印实体前先打印工件轮廓复制圈。可验证热床调平、挤出机排料是否正常。切片软件可设圈数、离模距离、高度。若设高度等于工件高度,形成围墙挡风,利于 ABS 等怕风材料打印。
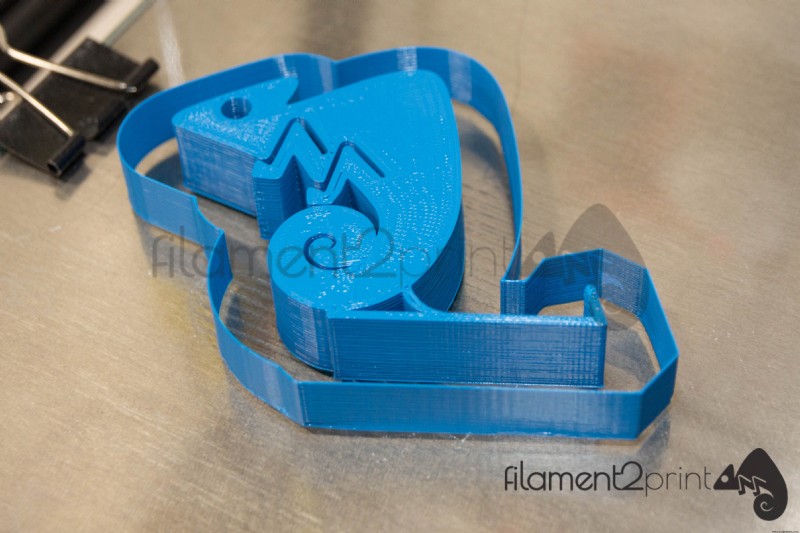
图 1:Skirt 示例。
BRIM(边缘)
原理同 Skirt 但紧贴工件。适合底面窄小件(椅子腿、塔柱)、易翘角件、细窄结构(齿轮、小齿轮)。1-2 层高度即可保证粘附。缺点:无后处理工具(如 Modifi3D)时难剥离。
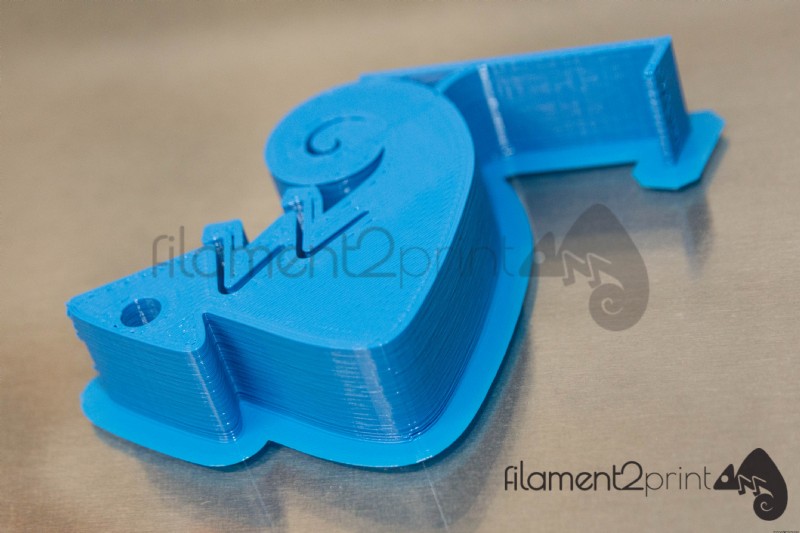
图 2:Brim 示例。
RAFT(底托)
最适合难粘床材料。在热床与工件间打印水平格栅,格栅接触面积大于工件底面,增强粘附并规避调平不良(尤其大热床难精准调平时建议始用 Raft)。与 Brim 不同,Raft 易剥离且几乎不留残余。
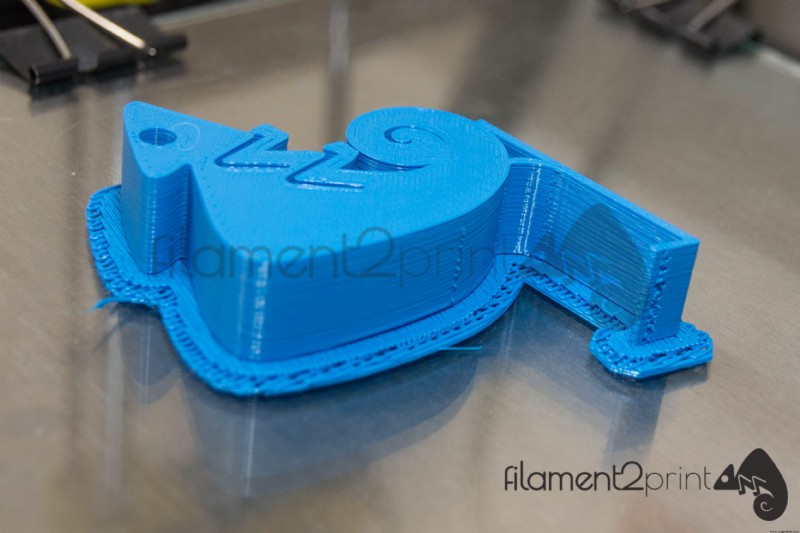
图 3:Raft 示例。
应用上述方法,任何用户均可用几乎所有材料完成各类 3D 打印,规避翘边等故障。
3D打印