


Ender 3 Pro/V2打印PETG终极参数指南:零翘曲、零拉丝、高强度
实测Ender 3系列打印PETG:数十个20mm立方体与花瓶验证,总结出最优参数组合,附实拍图对比。助你跳过试错,直达高质量出件。
避坑捷径:$7获取Ender 3系列专用Cura优化配置包,含PLA/PETG/TPU等全材料预设。
喷嘴温度
PETG常规220–250℃,但Ender 3 Bowden结构PTFE管耐温上限240–245℃,建议220–240℃。
实测220℃综合质量最优:230℃+顶层易拉丝起泡,仅220℃完美解决。
- 最佳喷嘴温度:220–240℃(220℃首选)
床粘附攻略
首层粘附成败关键。受喷嘴温、床温、平台材质多因素影响。
床温设定
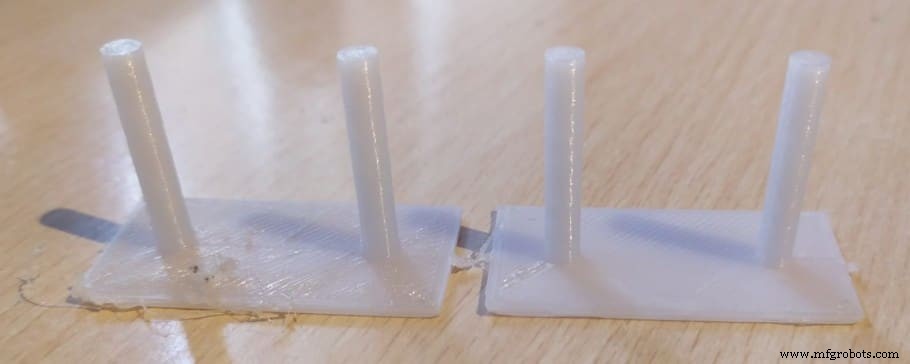
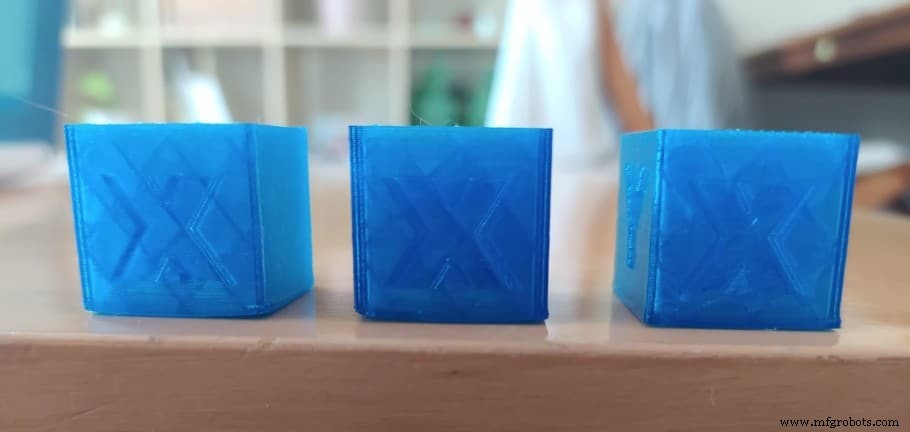
常规建议60–70℃,实测60/70℃底角均翘曲。
研究发现:床温略高于材料Tg(PETG Tg=80℃)粘附力跃升。实测85℃床温 + 裙边 彻底消除翘曲,粘附极强。
策略:60℃起步 → 翘曲则升70℃ → 再升80/85℃。
- 最佳床温:85℃(略高于Tg,粘附最强)
平台材质选择
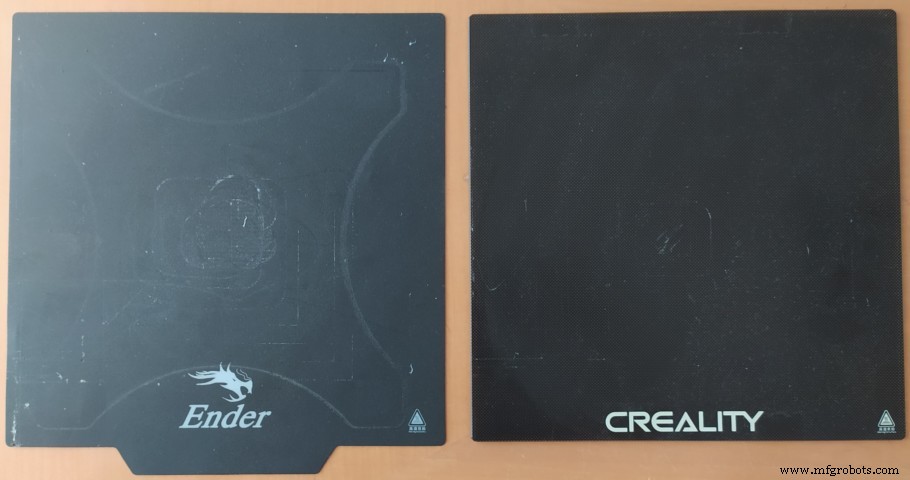
实测用Creality玻璃床:小件微翘但未脱模。
社区推荐:Kapton胶带/蓝胶带增强粘附。
原配最优解:Ender 3 Pro/V2自带BuildTak/磁性柔性平台,PETG粘附佳且易取件。
⚠ 网传PETG粘玻璃床会炸裂/带块玻璃,实测未遇,粘附反而弱于PLA/TPU。自行测试,难取件可冷却后甚至冷冻平台利用热胀冷缩取件。
裙边/筏/边框选哪个?
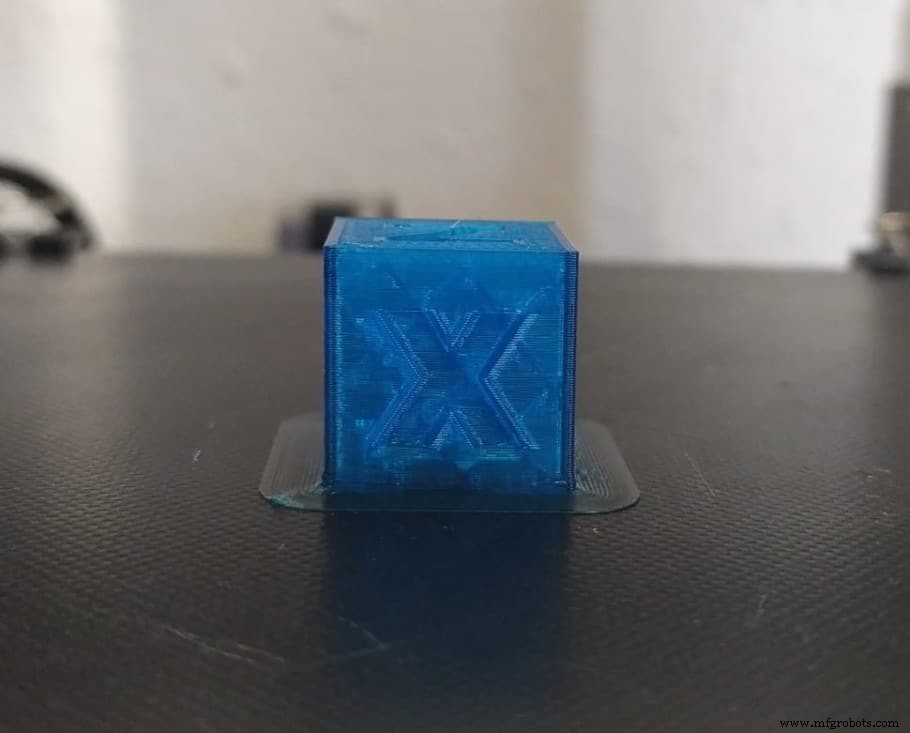
仅裙边:全翘曲。
裙边+60℃床:竟脱模失败(多次验证)。
裙边 + 85℃床 = 完美粘附零翘曲。
筏板粘附更强但费料、留底纹、难拆,详见专题文。
常规建议:默认裙边,需强粘附改裙边。
回抽设置(抑制拉丝核心)
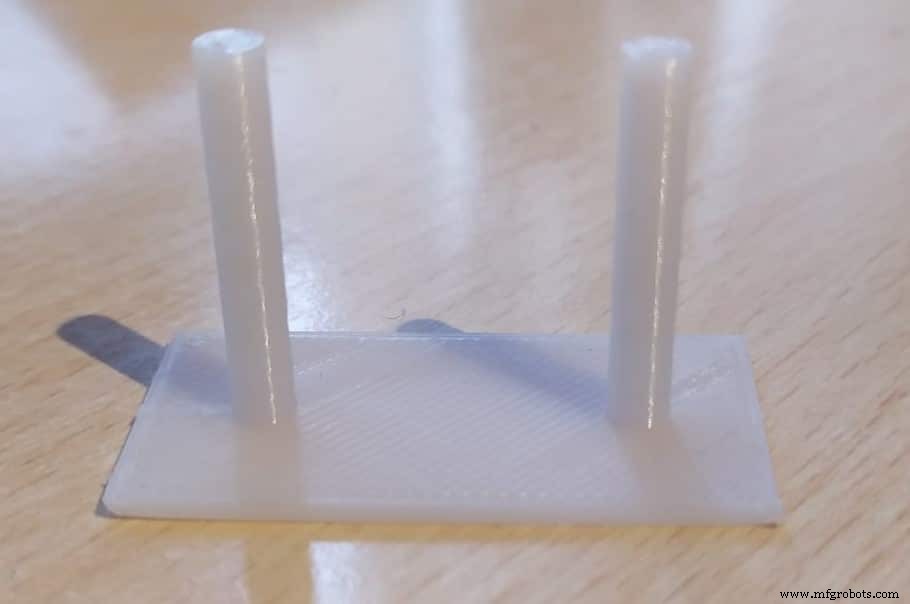
PETG熔体高粘度,回抽设置关键。Cura默认值通常可用,微调更稳。
Ender 3 PETG推荐回抽:
- 回抽距离:6.5mm
- 回抽速度:25mm/s
- 最大回抽次数:10
- 最小挤出距离窗口:10mm
- 梳理模式:开启 → “仅填充内部”(零拉丝)
详细回抽原理见专题文。
打印速度
PETG无需比PLA慢。Cura默认50mm/s即可。追求极致质量可降至30–50mm/s区间。
推荐速度:30–50mm/s
层冷却策略
首层关风扇保粘附。之后两条路线:
细节优先:第2层起风扇100% → 细节锐利、抑制拉丝。
强度优先:全程关风扇 → 层间结合最强、整体韧性最大。
推荐:
- 细节件:首层关,其余100%
- 结构件:全程关风扇
是否需要封闭腔?
非必须,但低温环境下封闭腔能稳定腔温减少翘曲。PETG翘曲程度介于PLA与ABS之间。
Ender 3 PETG黄金参数汇总
- 喷嘴温度:220–240℃(顶层最美220℃)
- 床温:85℃(最强粘附)
- 首层高度:0.2mm(最佳首层粘附)
- 回抽距离:6.5mm
- 打印速度:30–50mm/s
- 层风:细节100% / 强度0%
$7获取Ender 3系列专用Cura优化配置包
核心心得
最大坑点:床温60℃网传标准实则易翘曲/脱模。
突破口:PETG Tg=80℃ → 床温设85℃(略高于Tg)配合裙边,彻底解决粘附。
玻璃床可能需高床温,BuildTak平台或可在60℃舒适打印。
除粘附外,Ender 3打印PETG无压力,成件质量虽不及PLA细腻但完全可用。
推荐装备精选
精选打印机/丝材/升级件实测推荐,覆盖新手到专家全阶段,避开选型陷阱。
3D打印
- 树莓派多传感器温度光照监测系统:DS18B20 实战构建
- FDM 3D打印耗材对比:ASA、PETG与PC性能、应用及打印技巧全解析
- Ender 3 / Pro / V2 喷嘴更换全流程图文教程
- Ender 3 Z轴偏移精准校准:四大方法图文详解
- Ender 3 X轴下垂修复指南:恢复调平精度的简单步骤
- PLA耐热性深度解析:ABS、ASA、PETG等主流材料横向对比
- Ender 3 Pro 实测评测:2022 选购指南与价值分析
- Ender 3 床面调平问题全修复指南:晃动、单边高、螺丝空转、弹簧升级
- Ender 3 调平床面完全指南:从入门到精通的步骤详解
- Ender 3/Pro/V2 升级件大全:免费打印件与付件套件全覆盖
- 最佳3D打印参数:掌握速度与温度设置的核心秘诀
- PLA与ABS热床最佳温度设置:防翘边、提高首层粘附的实战参数