


PETG桥接完全攻略:常见缺陷、最优参数与快速修复
PETG桥接应用日益广泛,但下垂成圈等缺陷让打印变得混乱。桥接难点源于:喷嘴温度不当、速度错误、冷却不足,核心在于桥接参数未调优。本文提供完整参数设置与排错指南。
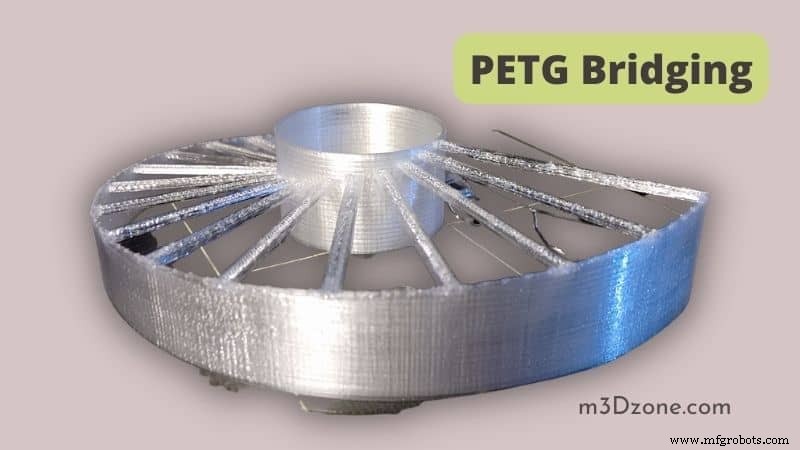
什么是3D打印桥接?
打印水平悬空结构无下方支撑即为桥接。操作员参数管理能力直接决定成败。
PETG擅长桥接吗?
取决于参数管控。但材料本身热塑性聚酯高耐久/成型性/耐化学性,理论桥接表现优秀。PETG桥接潜力大。
PETG桥接常见故障
- 冷却时间不足导致未固化
- 流量/打印速度过高
- 喷嘴温度过高
- 长桥缺乏支撑
如何实现优质PETG桥接?
复杂难精,但持续练习+参数迭代可达最佳质量。
PETG桥接黄金参数设置
喷嘴温度:低于常规10°C
高温是桥接下垂主因。用温度塔测试最佳值。例:常规230°C → 桥接设220°C。高温延缓固化,无支撑下必然下垂。
桥接速度:比常规快10mm/s
过快层间粘结差(冷却不足);过慢熔体停留过久下垂。甜点区:常规速度+10mm/s。
冷却风扇:100%起步微调
慢冷=下垂。风扇100%起调。若层间粘结差(过冷),以5%递减至最高不产生层间分层/堵头的风速。
桥接挤出倍率:100%基准1%递减
极敏感参数。过挤毁桥接。100%起按1%递减至完全控制过挤。
桥接测试:参数调优的试金石
测试覆盖温度/挤出倍率/冷却/悬垂/受潮丝材等全维度。训练修复能力的最佳实战。
PETG桥接问题速修清单
确保丝材绝干
受潮信号:挤出机爆裂声/熔体表面气泡/表面粗糙拉丝/层间粘结差。
干燥方案:环境湿度<30% + 丝材烘干机/烤箱/食品脱水机(温度≤玻璃化转变温度)。
引入支撑结构
支撑提供地基稳定桥接。缺点:接触面粗糙(增大支撑间隙缓解)、拆除耗时。权衡使用。
降低桥接挤出倍率
减流量稳定挤出,防熔体过量喷出无冷却时间。100%基准1%递减至最佳。
减小层高
薄层=更大接触面积+更强层间粘结。优势:强度↑空洞↓、精度↑(配合桥接角度)、尖角成型更有效。
压低喷嘴温度
低温降低粘性使熔体更固态,成型质量更优。高温是劣质打印常见主因。
3D打印机桥接极限在哪里?
- 构建尺寸物理限制
- 版权/法律风险(如枪械)
- 单次沉积材料量限制复杂装置制造
- 可能替代制造业岗位
结语
PETG桥接虽复杂,耐心调优参数、积累排错经验终将掌控全局。单一参数失配即引发连锁故障,但正是这份挑战让打印充满乐趣。
3D打印
- 树莓派配合 EzTemp 实现无缝温湿度监测
- FDM 3D打印耗材对比:ASA、PETG与PC性能、应用及打印技巧全解析
- 如何快速安全地为尼龙 3D 打印件着色
- 3D 打印入门指南:从零开始到出成品的完整路径
- PLA耐热性深度解析:ABS、ASA、PETG等主流材料横向对比
- 常见 3D 打印耗材易燃性解析:PLA、ABS、PETG、TPU 哪个更安全?
- PLA vs PETG:强度、质量与易打印性的全面对比指南
- 应对2017年挑战:中小制造商面临的主要难题
- 消除涂料油墨泡沫:提升质量与效率的实证策略
- 可重复使用呼吸器与PAPR:医护人员的卓越防护选择
- 应对云计算法律挑战:风险、法规与合规最佳实践
- 5G 面临的五大挑战:频谱、成本、覆盖、设备与安全