


Ender 3换丝全流程图解:从卸料到打印就绪
换丝是3D打印必修课,无论变色还是丝材用尽。本文以Ender 3为例(CR-10/Ender 5等同构机型通用),图文详解零工具换丝全流程,含中途换色技巧。
福利:避开调参坑,$7获取Ender 3专用Cura优化配置包,开箱即打高质量件。
换丝核心原则
严禁冷拔(冷拉清理堵头除外)。必须预热至当前丝材打印温度,熔融状态下卸料/装料,防止断丝残留堵头。
卸料步骤
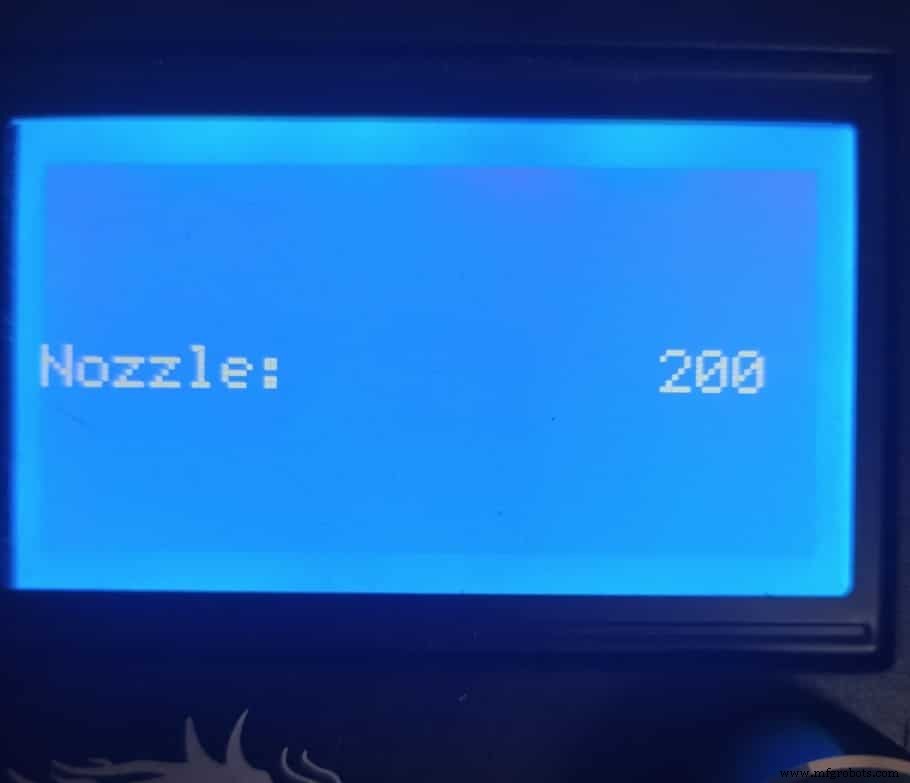
- 开机 → 旋钮入菜单 → Control → Temperature → Nozzle
- 设定目标温度:PLA 200℃ / PETG 230℃ / 其它对应温度
- 温度达标后再等30秒确保充分熔融
- 单手压住压轮臂(Idler arm),另一手匀速拔出丝材
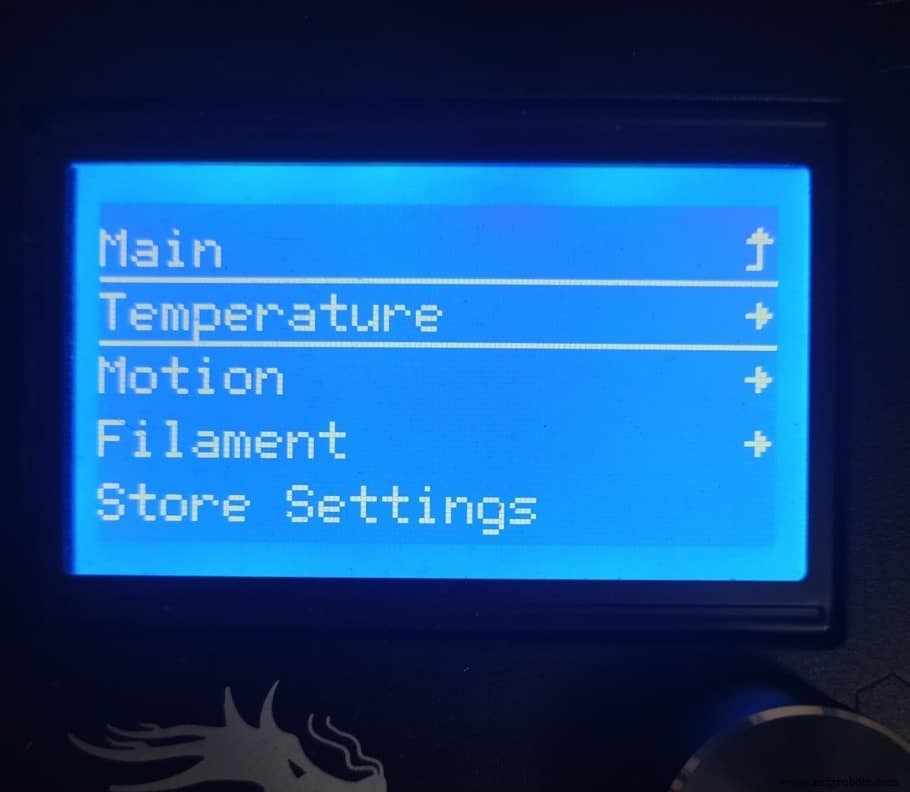
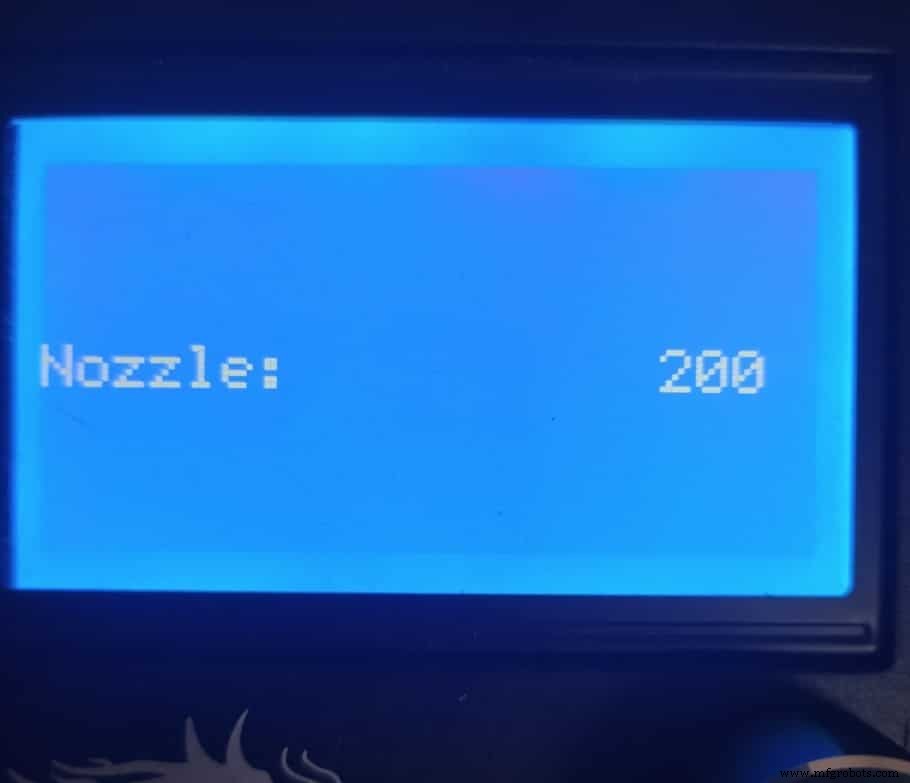
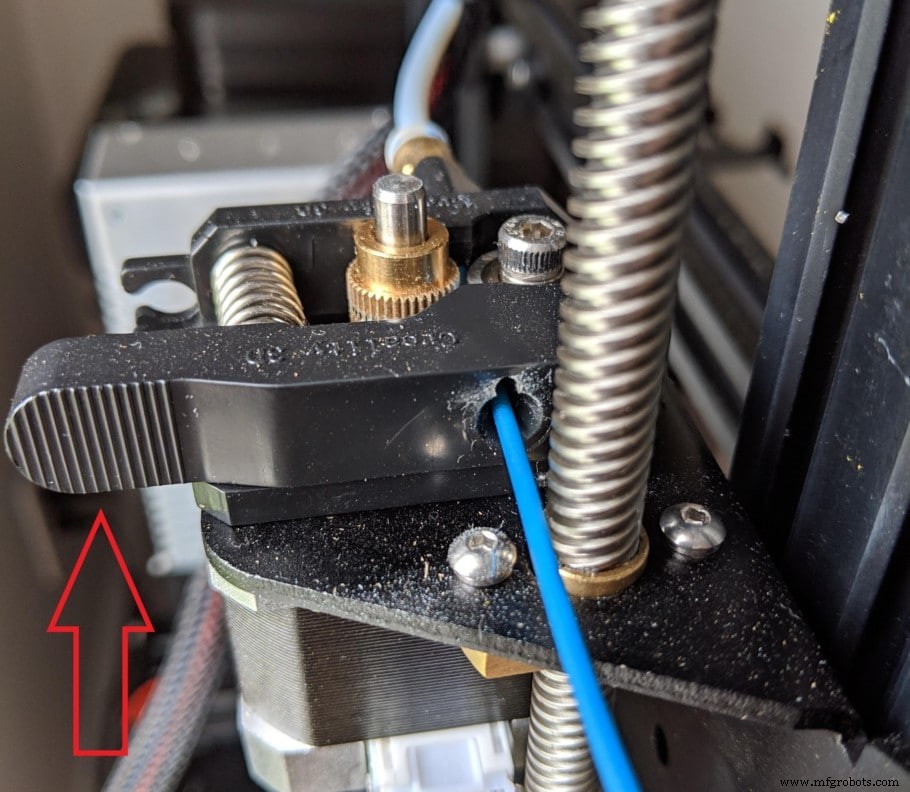
⚠ 卸下后立即将丝头穿回线轴固定孔,防缠绕。
装料步骤
- 维持喷嘴加热,设定新丝材打印温度
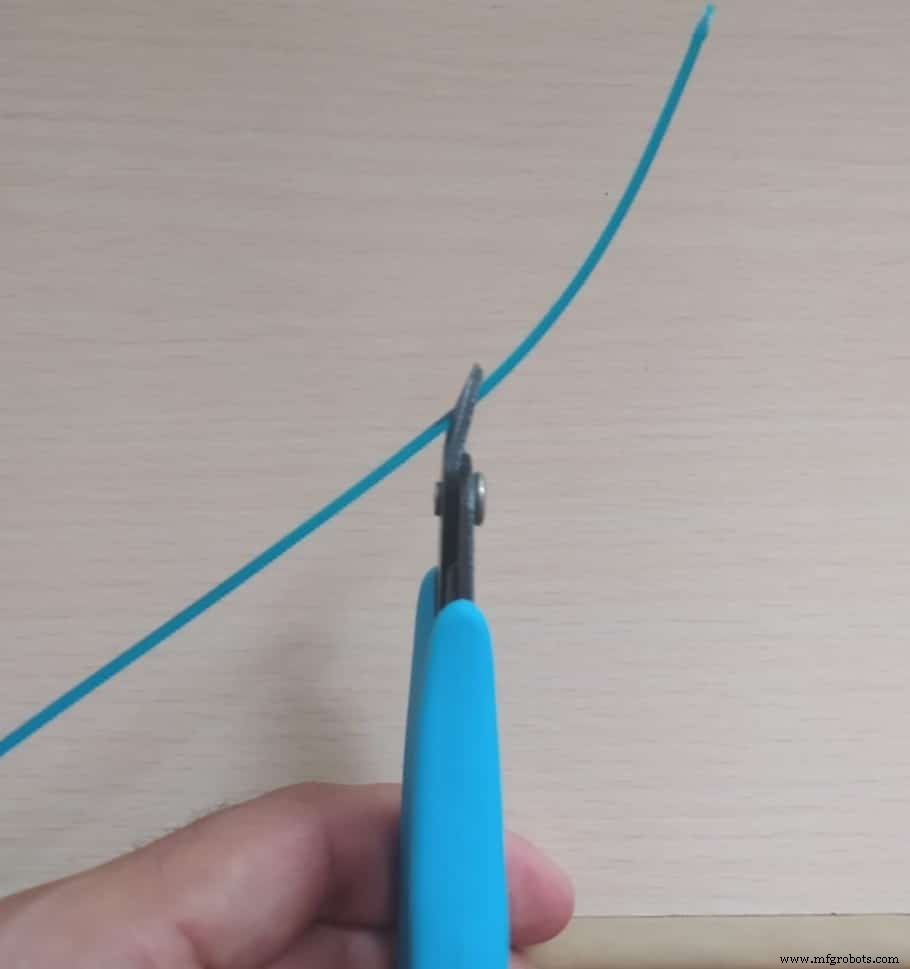
- 新线轴挂好,斜口剪刀剪尖丝头(圆头难进导管)
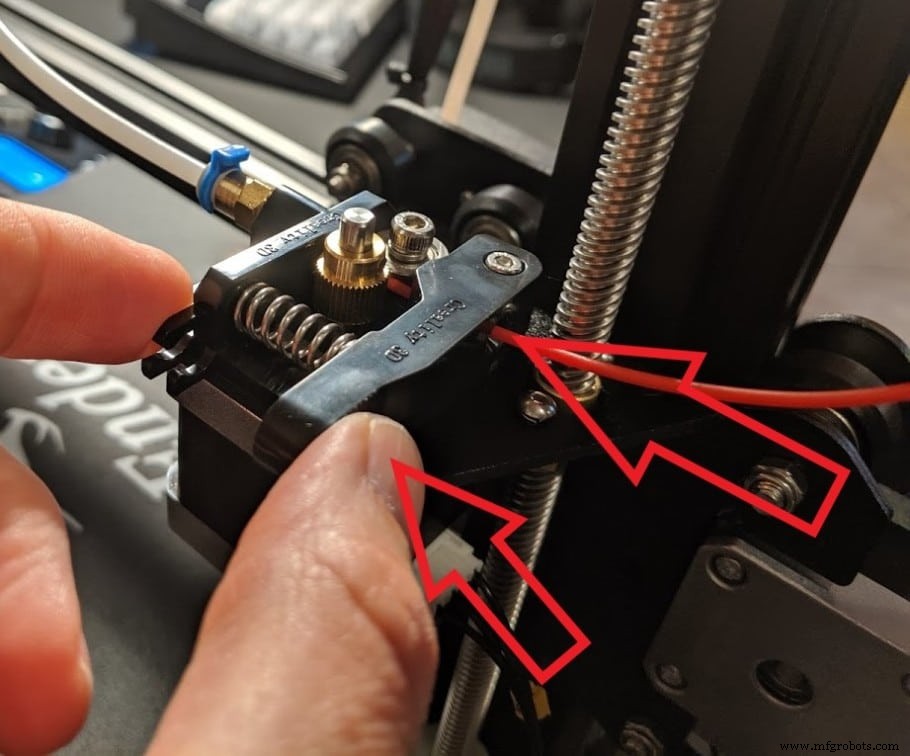
- 压住压轮臂,将丝头穿入挤出机小孔,经齿轮/压轮进入PTFE管
- 持续推送至喷嘴(听到嘶嘶声即到达熔腔)
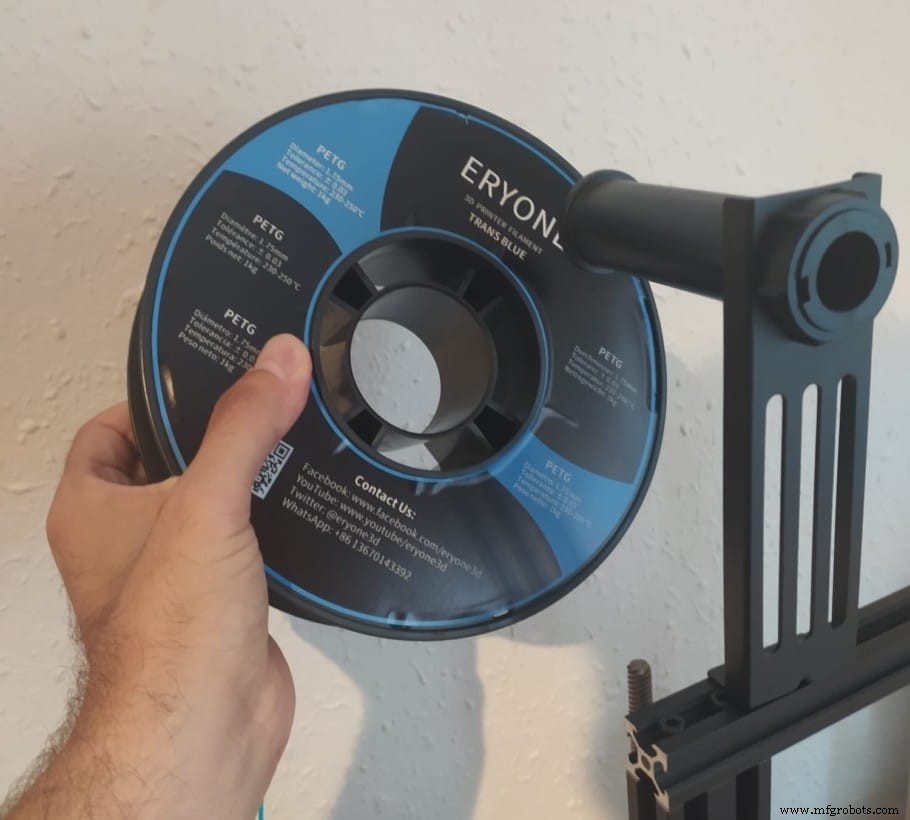
清理残留旧丝(关键)
直接打印会先挤出旧丝污染新色/新材。必须挤出直到纯新丝流出。
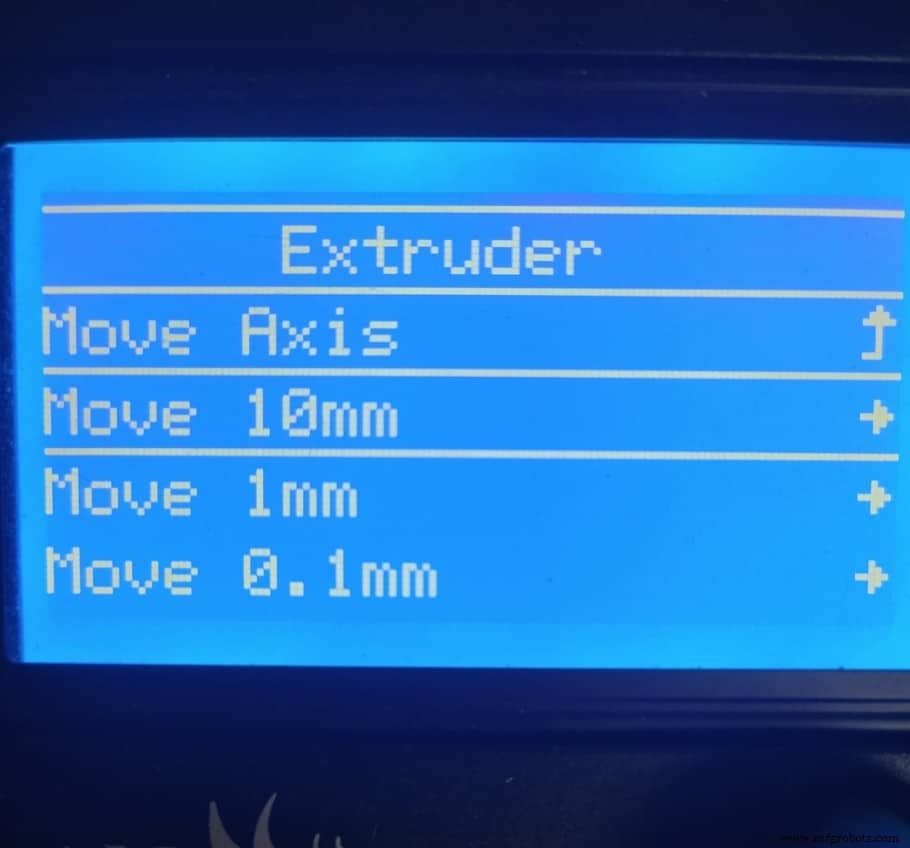
固件挤出法(菜单操作)
- 预热至新丝材温度
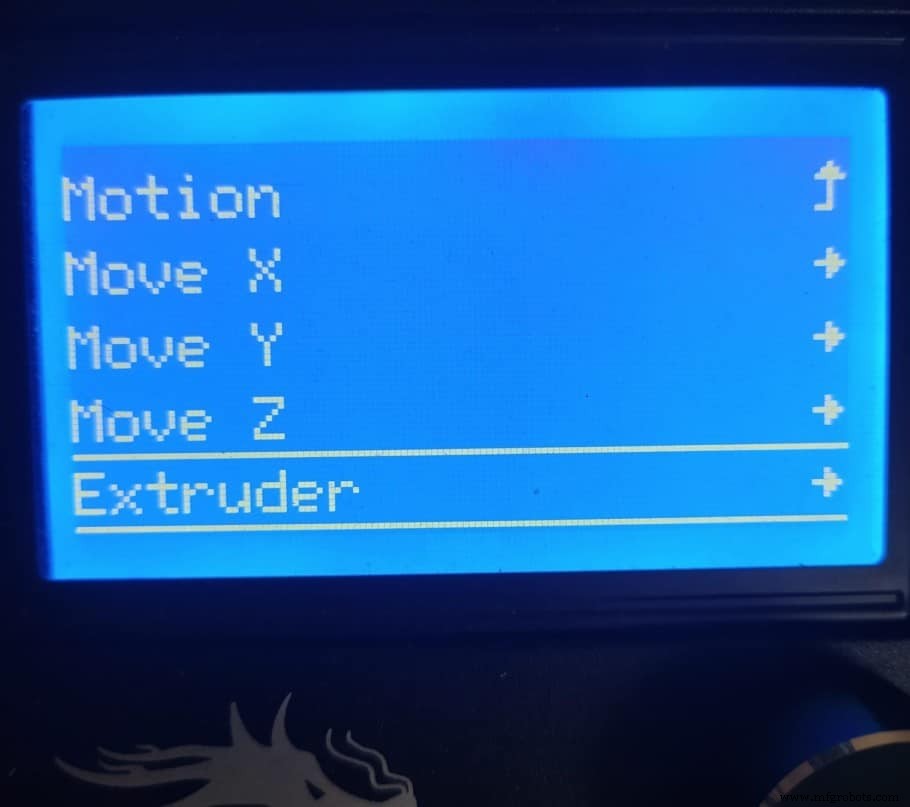
- Prepare → Move Axis → Extruder → 10mm,多次点击累计挤出20-30mm
- 观察出丝颜色/质地,重复至纯净

手动速推法(作者推荐,更快)
- 预热至新丝材温度
- 压住压轮臂,手动推送丝材穿过PTFE管入喷嘴
- 或安装挤出机手柄(免费可打印)转动驱动齿轮送料
即使升级EZR直驱挤出机,手动推送仍最快。
换丝后需重新调平吗?
同材质(如PLA→PLA/TPU)通常免调平。
不同床温材质(如PETG 85℃ → PLA 60℃)必须重新调平,热胀冷缩改变喷嘴-平台相对高度。调平教程见专题文。
中途换色/换料操作
- 打印暂停 → 喷嘴自动退避侧边
- 按上述卸料/装料/清理残留流程操作
- 恢复打印,机器自动回原位继续
建议暂停后额外手动挤出10mm×2-3次确保纯净。
同福利:$7获取Ender 3专用Cura优化配置包
结语
换丝没想象中难,按步骤操作零失误。尝试中途换色玩多色打印,乐趣加倍!
推荐装备精选
精选打印机/丝材/升级件实测推荐,覆盖新手到专家全阶段,避开选型陷阱。
3D打印
- HP Multi Jet Fusion深度解析:极速、高质、高精度的3D打印利器
- 粘结剂喷射3D打印:原理、优势与最佳实践指南
- 钛合金3D打印全解析:跨航天医疗汽车的应用版图、核心优势与前沿技术演进
- Stratasys Insight实战指南:FDM零件密封处理技巧
- 手把手教你给Ender 3加装WiFi:实现无缝打印流程
- Ender 3 Pro & V2 静音风扇升级全攻略:分步图文教程
- Ender 3 喷嘴清洁与疏通全攻略:从黄铜刷到冷拉法
- 3D打印耗材防潮全攻略:吸湿机理、故障诊断、烘干方案与存储最佳实践
- Ender 3 安装 EZR Struder 全流程图文教程:解锁 NinjaFlex 等超软耗材
- 保险业 AI 落地实战指南:从认知到规模化应用
- 与现有供应商掌握成本重谈实战指南
- 石墨加工完全指南:刀具、冷却与安全要点