


最佳3D打印参数:掌握速度与温度设置的核心秘诀
每个3D打印爱好者都经历过:网购首台机器,日夜盼望。终于门铃响了,不是烦人的姑姑,是期盼已久的打印机!
迫不及待想打印第一个模型,却猛然发现懂得没想象中多。第一个问题:3D打印推荐温度和速度是多少?
打PLA用普通打印机,通常建议喷嘴200°C、速度60mm/s,并参考丝材厂家规格书。
虽多为热塑性塑料,但每种材料有专属温度区间。如ABS需远高于PLA的温度,常设245°C。
温度与速度
无法给出绝对温度速度值,变量太多。初看 intimidating,实践后你会发现:3D打印是艺术而非精确科学。
始终关注的核心参数寥寥几项,挤出温度和移动速度是最关键的两个。
你读到这里,想要更全面的答案。虽想给每种材料/品牌/机型列定温速表,但现实不允许:
- 每种材料需特定温度
- 厂家近乎无限多
- 列表太长且无法维护
- 甚至同材料同厂家不同颜色 也可能需不同温度!
因此,本文以PLA为例,所论问题和解法多适用于其他材料。不信可自行搜证*!
*:请别离开!保证后续更友善。
选PLA因其最流行,靠特性赢得地位:宽容度高,非专家也能得漂亮成果。ABS等需热床、封闭腔、大量耐心调参。
设定正确温度
若打印机允许,从200°C起步,每次调整5°观察:
- 层间粘附不佳 → 升温
- 丝材过软、质量下降 → 降温5°观察
- 厂家无特殊说明,维持190-220°C区间 效果最佳
低于此区间↑堵喷概率增大。亲身经历堵喷才知其痛苦。
超过220°C质量急剧下降。无安全隐患(现代打印机均支持250°C+以打ABS)。
温度设置错误的典型症状
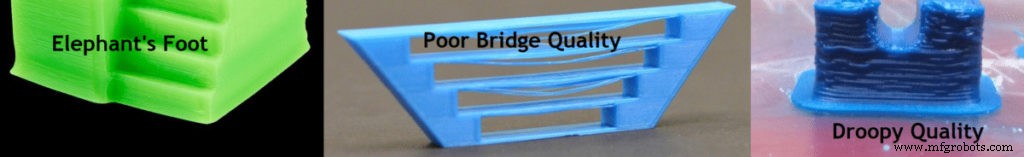
明确信号判断温度不当,配图更直观。
桥接本应成功却失败。
模型外观塌陷、凌乱 → 温度过高。上述情况分级降温直到问题消失。
模型频繁脱离热床 → 升温改善层粘附。
有热床机器可开热床。设热床60°C 可能解决“部分脱模、部分完美”的诡异现象。
切片设置凡事有度。热床温持续升高 → “大象脚”:首层因过热熔化挤压变形。别被逗趣名字骗,这也是顽疾。
可搜索打印“温度塔”测试模型,实测自家机器最佳温度。
速度
速度决定喷嘴移动铺层快慢。想快完成,但牺牲质量。权衡取决于目标。
仅需结构件不求美观 → 可提速。需精美、精准件 → 放慢速度。
切片软件给出的预估时间助你平衡速度与质量。
需12小时内交付,切片估13小时 → 必须调参(定义上)。
最直接提速参数:移动速度*。
*:层高也影响速度,标题未含故不展开。
桌面级打印机起步设60mm/s 作为基准测试输出质量。低端机型降至40mm/s,每次+5mm/s测试至出问题。
高端机(如Ultimaker)可达100mm/s+。其余多数在40-75mm/s保守区间。
温度与速度的相互关系
将两参数放一起讲,因二者紧密耦合。高速意味单位时间挤出更多熔体,需足够高温防止堵喷。
速度过高 → 冷却风扇跟不上 → 层冷却不均。
总结
掌握温度速度理论,赶紧用自家打印机/耗材/模型组合实验。
虽非精确科学,但你会发现:为特定任务配置切片参数,远没初看那么可怕。
查看我们的推荐产品专区
我们创建了推荐产品专区,帮你省去选购打印机、耗材、升级件的繁琐调研,避免选择困难。我们精选了适合新手到专家的几款打印机,以及经过实测筛选的耗材和升级件,确保你买到的每款产品都靠谱好用。
3D打印
- 敏捷制造与 3D 打印:快速定制生产指南
- 地形建模3D打印机Top 11:FDM与光固化2022年度评测
- 高性能耐用齿轮3D打印耗材TOP推荐:尼龙、PLA、ABS、PETG深度横评
- Ender 3 Pro/V2打印PETG终极参数指南:零翘曲、零拉丝、高强度
- PLA与ABS热床最佳温度设置:防翘边、提高首层粘附的实战参数
- 打印安全耐用饼干模具的最佳丝材推荐
- 1.75mm vs 3mm 丝材怎么选?优劣势与专家建议
- RC 车零件 3D 打印丝材选择全指南
- 深度解析 3D 打印中的 Jerk 与加速度:实战调优指南
- Ender 3 系列打印 ABS 优化全指南:参数、防翘边、专家实测技巧
- 3D打印速度与质量平衡术:寻找最佳参数的实战指南
- Ender 3 打印 TPU 完全指南:参数、升级方案与最佳实践