


TPU柔性丝材最佳打印温度与参数全攻略:柔韧耐用零失误
TPU(热塑性聚氨酯)属热塑性弹性体(TPE)家族,兼具橡胶弹性与塑料可塑性,易弯折压缩,为3D打印开辟独特应用场景。
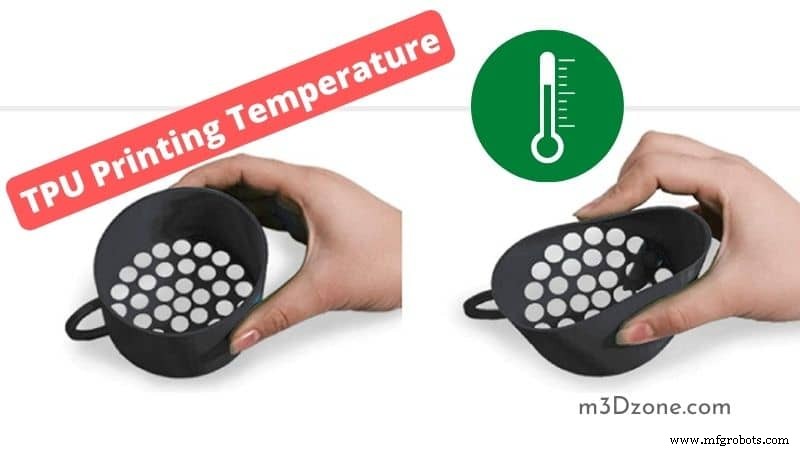
TPU打印温度核心参数
挤出温度220-250°C。热床温度严禁超过60°C。超出范围必现翘边/拉丝/气泡等缺陷。高温挤出需热床辅助均匀冷却。
TPU丝材特性档案
- 耐磨、耐用、高回弹
- 透明、耐油脂
- 弹性柔韧、软触感
优势
- 耐磨/低温性能优/柔性/结构稳定/机械应力下保持孔隙率/耐化学/抗冲击/弹性/无翘曲/层间粘结极佳
劣势
- 仅限低温打印/后处理困难
典型应用
- 密封件、管材、保护壳、垫圈、衬套、终端功能件
TPU热床温度最佳区间
构建平台提供首层基准面。45-60°C为TPU最佳热床区间。PVA胶棒/美纹纸胶带辅助粘附。加热床均匀散热消除翘边/拉丝/气泡。偏离区间必现缺陷。挤出温度225-245°C高,热床辅助为质量兜底。
TPU是否需要冷却?
低温低速打印不需要开风扇。TPU需更长层间粘结时间,风扇反而干扰。高温高速打印才需冷却:风扇40%起调。冷却硬化首层为后续层提供坚实地基;高速下无冷却地基虚弱导致严重缺陷。
TPU柔性打印核心参数矩阵
喷嘴温度:220-250°C区间实测微调
喷头是核心部件。区间内实验测试锁定专属最佳温度。
热床温度:<60°C
平台温度保证均匀固化、零翘曲。
柔性设置:填充率控软硬
低填充=更柔软;高填充=更硬挺。软件中直接量化柔性等级。
回抽设低不设高
高回抽→喷嘴堵塞。Simplify3D防漏料。极谨慎微调回抽距离。
热端温度+5°C补偿
喷嘴阻力致欠挤,设定比厂商值高5°C。禁用风扇对抗冷却抵消增温效果。
直驱挤出机强制标配
远端挤出机(Bowden)难推柔性丝材。直驱缩短驱动齿轮至熔融区距离,丝材最短停留熔融区→零翘曲零气泡。
低速均匀进给
TPU弹性体高速压缩易卡料。起步速度20-35mm/s。直驱可达40mm/s。试错法寻找机型专属最佳速度。
TPU极限打印速度
理想区间15-30mm/s。直驱可推至40mm/s。二分法/平均法在推荐区间内测试锁定最优值。
无热床能打TPU吗?
可行但不推荐。热床提供优异层间粘附、抑制翘边/拉丝/气泡。聚合物配方决定刚性,挤出220-250°C。无热床可打但质量妥协。用热床严守≤60°C。
TPU必须烘干吗?
强制烘干。强吸湿性,干燥环境也能1-2天吸饱水。存储不当极快失效。
TPU受热软化吗?
受热软化但层间结合极强、翘曲极小。本质是橡胶类但不吸环境湿气(指固态成品)。质量前提:正确烘干。
烤箱烘干实操
60°C烤箱 → 平铺压重(书/石) → 擦干表面水 → 烘5小时。厂商建议65°C烘8-24小时。
TPU吸湿机理与存储
吸湿性是热塑性材料天敌。TPU机械性质决定快速吸湿。密封盒+硅胶干燥剂是标配存储方案。干燥环境=最佳打印质量。
结语
TPU是3D打印高频柔性材料,应用广泛。核心参数:喷嘴220-250°C、热床≤60°C、直驱挤出、低速进给、强制烘干。掌握矩阵,柔韧耐用零失误。
3D打印
- 掌握PolyJet 3D打印:精度、细节与多元应用
- 生物打印解析:3D打印如何创造活体组织与未来器官
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- 4D打印详解:自适应、时响应制造的未来
- 揭秘3D打印三大误区:专业级设备远超桌面机认知
- 3D 打印入门指南:从零开始到出成品的完整路径
- Ender 3 Pro/V2打印PETG终极参数指南:零翘曲、零拉丝、高强度
- 最佳3D打印参数:掌握速度与温度设置的核心秘诀
- PLA与ABS热床最佳温度设置:防翘边、提高首层粘附的实战参数
- 耐高温3D打印耗材横评:PEEK/聚碳酸酯/聚丙烯/尼龙/ABS/PETG 专家排名
- 3D打印速度与质量平衡术:寻找最佳参数的实战指南
- 3D打印耐高温材料TOP 10:高温应用选材指南