


Ender 3 打印 TPU 完全指南:参数、升级方案与最佳实践
我入坑 3D 打印初衷是自制 RC 赛车,轮胎必须用柔性材料,由此开启 TPU 打印探索。Ender 3 打印 TPU 完全可行,但受限于 Shore 硬度:95A-98A 常规 TPU 可原配打印;85A 超软 TPU(如 NinjaFlex)需硬件升级。
本文深度覆盖:原配可打印的 TPU 范围、全参数设置、三大升级方案对比、超软 TPU 实测心得。
想跳过试错?获取 Ender 3 系列专属 Cura 优化配置文件(仅 $7)。
原配 Ender 3 打印常规 TPU(98A)
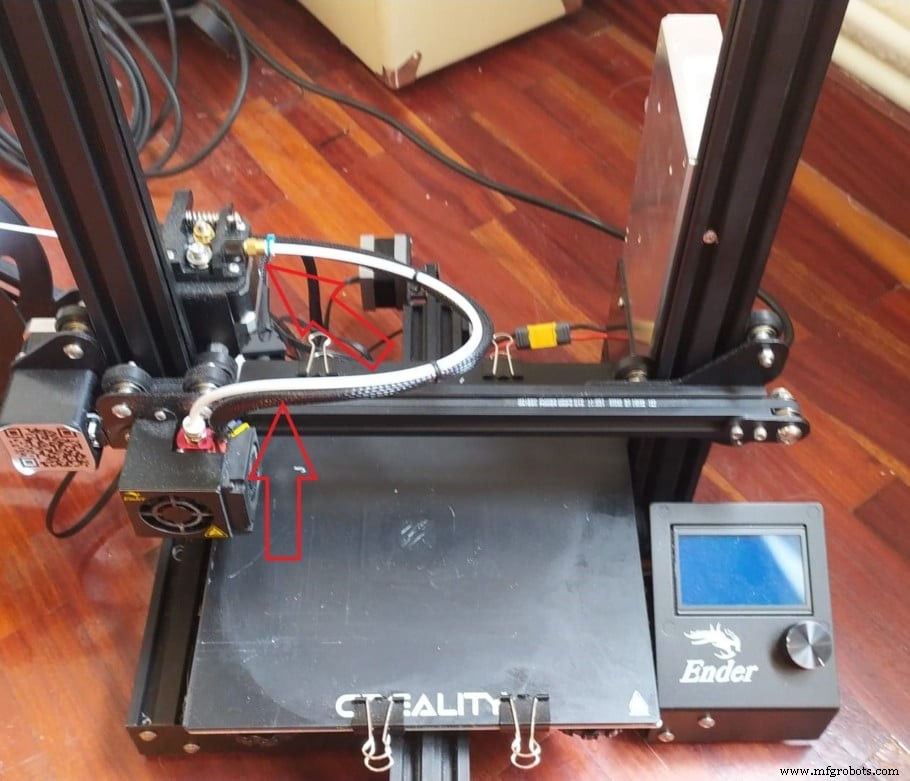
Shore A 数值越低越软:NinjaFlex 85A 极软近乎橡胶;主流 TPU 95A-98A 仅比 PLA 软,弹性有限。Ender 3 鲍登结构可直打 ≥90A 耗材(推荐这款 98A TPU),仅需调整切片参数:
原配 Ender 3 打印 98A TPU 黄金参数:
- 喷嘴温度:220-230°C
- 打印速度:30-40 mm/s(填充 50 mm/s 实测可行)
- 热床温度:60°C
- 回抽设置:越低越好。允许则 0;必须时 2 mm / 20 mm/s。
除非严重拉丝必须消除,否则建议完全关闭回抽,避免柔性耗材压扁/磨丝导致堵塞欠挤。
原配可直打的其他柔性耗材
Shore A ≥90A 均可:TPE (90A)、Soft PLA (92A) 等。选购前必看硬度标称,避免买到需升级的超软料。
Ender 3 升级方案:解锁超软 TPU
方案一:3D 打印升级件(首选、零成本)
下载 “Improved Flexible Filament Extruder Upgrade”(Thingiverse 同名其他版本实测欠挤严重,唯此版本全材料通吃)。原理:插入 15 mm PTFE/Capricorn 管堵住挤出机齿轮与压轮间隙,防超软耗材卡住。
安装步骤
- 剪 15 mm PTFE 管,斜口插入升级件底孔到底(斜口避免齿轮干涉)。
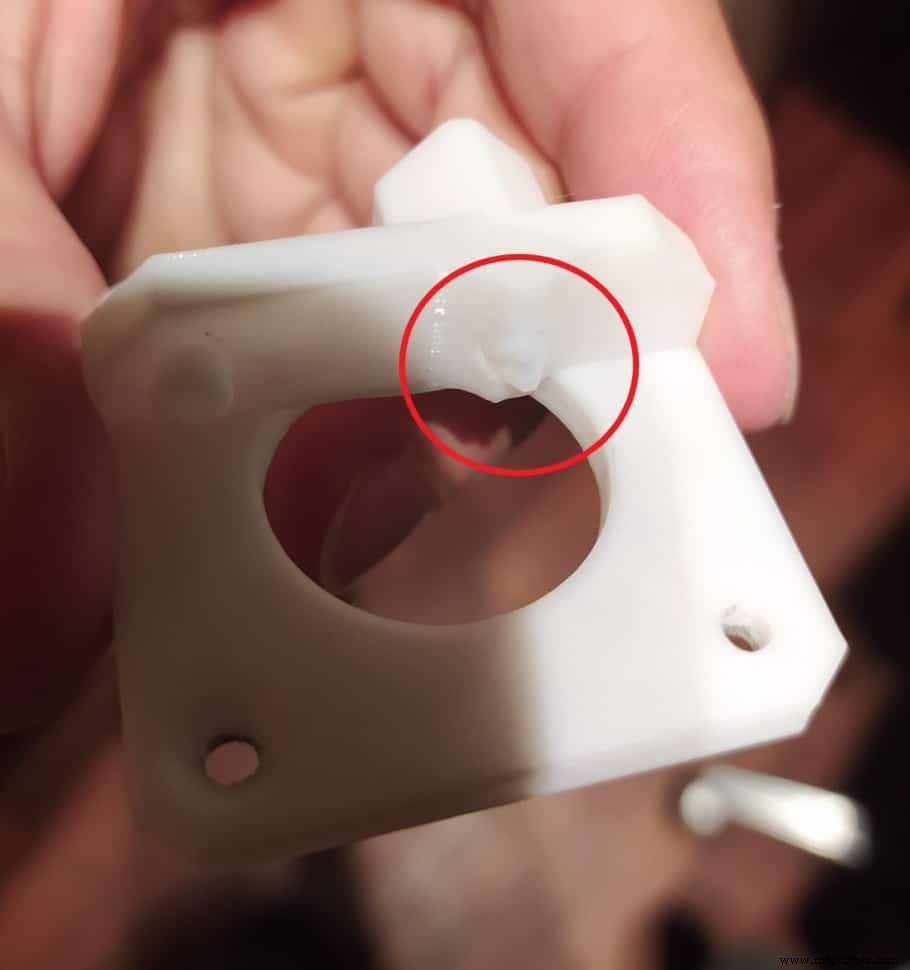
- 拧下压轮固定螺丝,取下压轮臂。
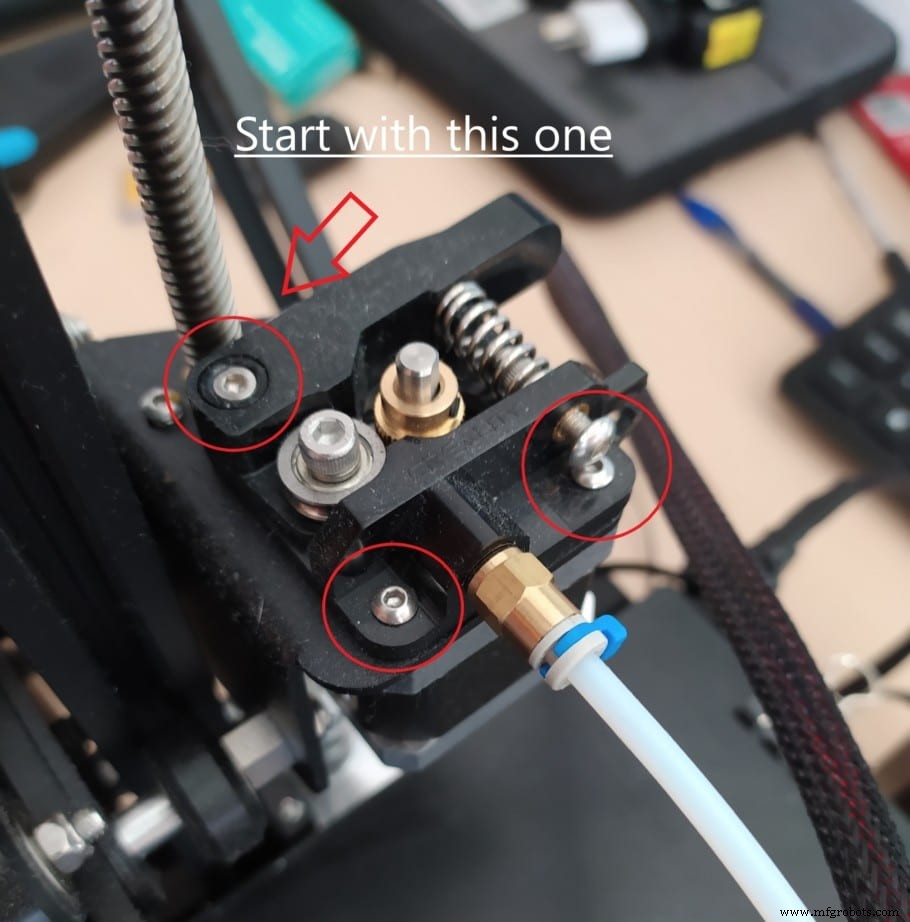
- 拧下鲍登管接头、挤出机固定螺丝(注意电机会掉落)。
- 用原螺丝安装升级件(一平头螺丝装前右侧,避让压轮臂)。
- 装回压轮臂、锁紧鲍登管。
方案二:EZR Struder 挤出机(推荐进阶)
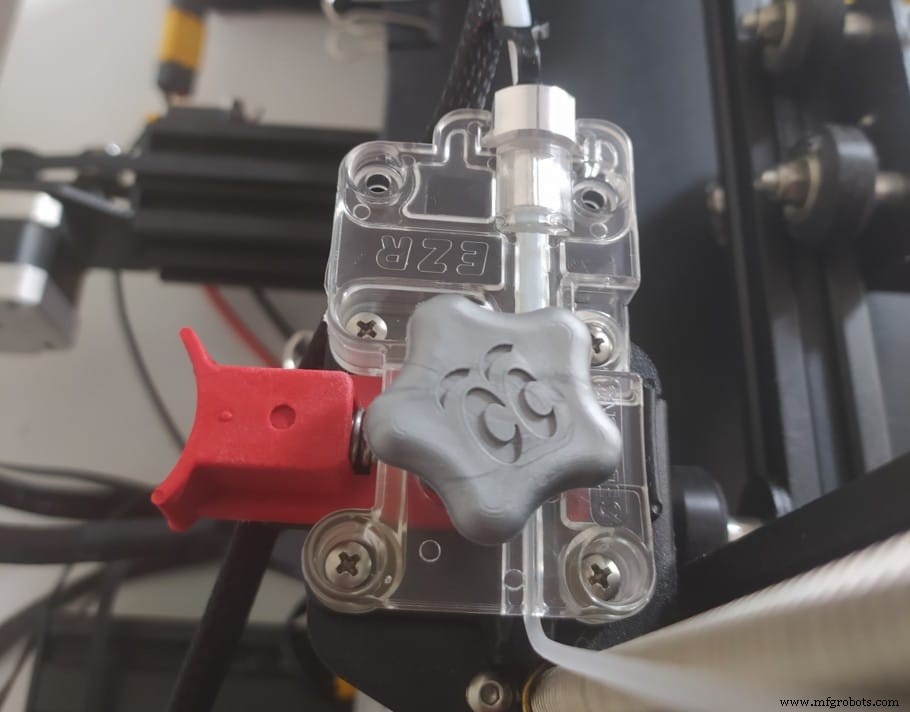
兼容 Ender 3/Pro/V2/CR-10 系列。核心优势:杜绝耗材进管前扭曲缠绕,强制线性送丝,极软 TPU 亦能顺畅打印。全材料通用,免拆卸切换。安装仅拆几颗螺丝,插入鲍登管即用。
EZR Struder 详细安装与评测文章
EZR 安装步骤
- 拆卸压轮臂、鲍登管、挤出齿轮(内六角)、挤出机本体(防电机掉落)。
- 用原螺丝固定 EZR Struder,插入鲍登管到底并卡紧卡簧。
方案三:直驱挤出机(重度改装)
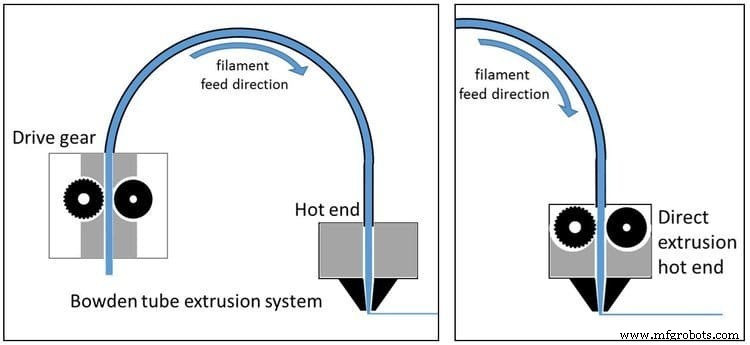
挤出机直置热端,省去鲍登管,缩短送丝路径,极软耗材不易卡住。缺点:重量大 → 振动/晃动/精度损失;安装难度远高于前两者。
鲍登管(非核心瓶颈)
原配 PTFE 管内径公差可能导致超软 TPU 盘绕卡住。若已升级挤出机仍存问题,可换 Capricorn 管(耐高温、公差更严)。单换管不换挤出机/升级件无效。
超软 TPU (NinjaFlex 85A) 切片参数
NinjaFlex 切片设定:
- 喷嘴温度:225-250°C(230°C 实测良好)
- 打印速度:10-30 mm/s
- 热床温度:60°C(厂商建议 20-50°C,实测 60°C 粘附更佳,自行测试)
- 回抽:同前,能 0 则 0,否则 2 mm / 20 mm/s
打印质量实测
原配打印 98A TPU:RC 轮胎
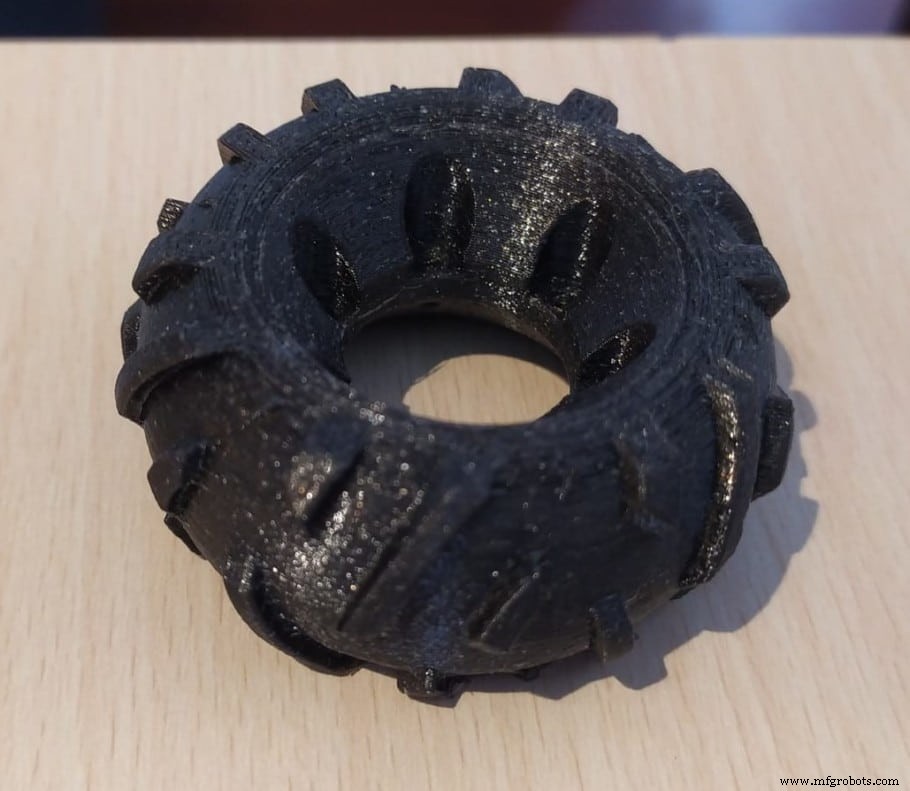
参数调优后一次成型完美,回弹手感极佳,粘床零问题。唯一瑕疵:手动反复压缩后单点轻微分层,疑因人为过度压缩非打印缺陷。
升级后打印 NinjaFlex:章鱼模型
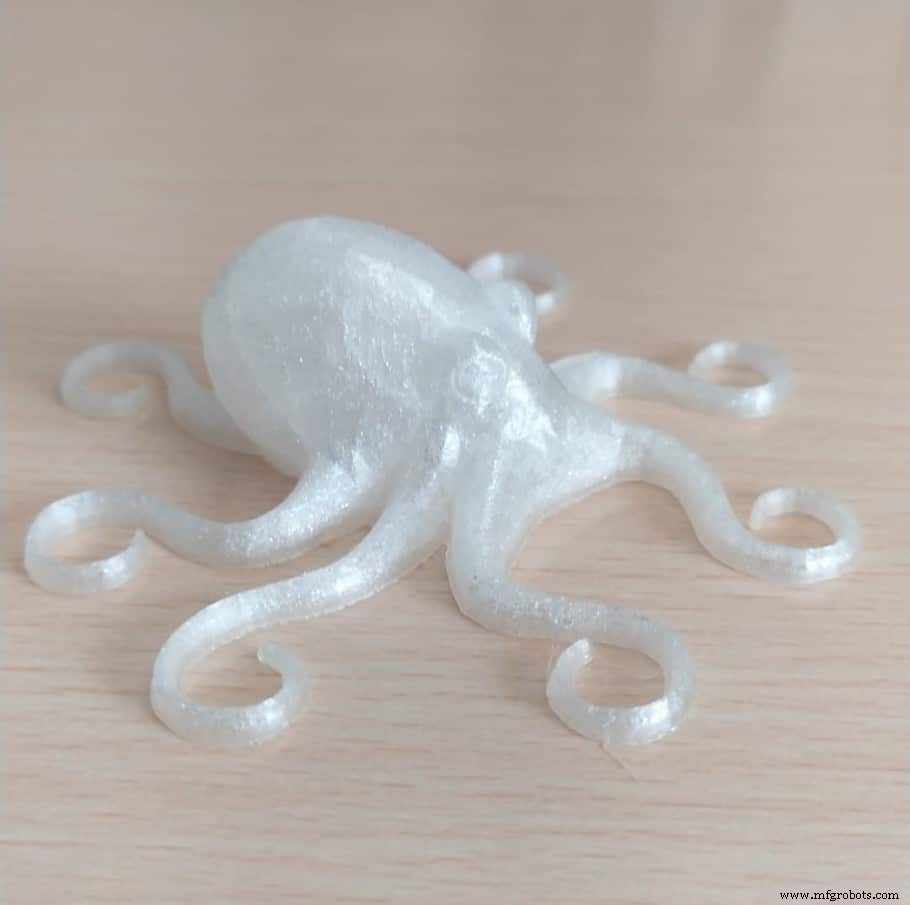
打印升级件与 EZR 均首次成功,零分层零翘边,粘床惊人。Ender 3 打印超软 TPU 只要升级到位,其实毫无压力!
想跳过试错?获取 Ender 3 系列专属 Cura 优化配置文件(仅 $7)。
结语
原配 Ender 3 仅能打 ≥90A TPU;超软 TPU 需升级。打印升级件+插 15 mm PTFE 管+修边避让齿轮,零成本解锁 NinjaFlex。直驱虽通用性更强但贵 $50+ 且引入振动。推荐从零成本升级件起步。
推荐产品专区
精选打印机、耗材、升级件实测推荐,省去选型烦恼。
3D打印