


3D 打印层间分离/开裂终极修复指南:强化层间结合防分层
模型打印中开裂、层间分离?这就是层间分离,本质是层间结合力不足。本文系统讲透成因与全方位对策。
何为层间分离?
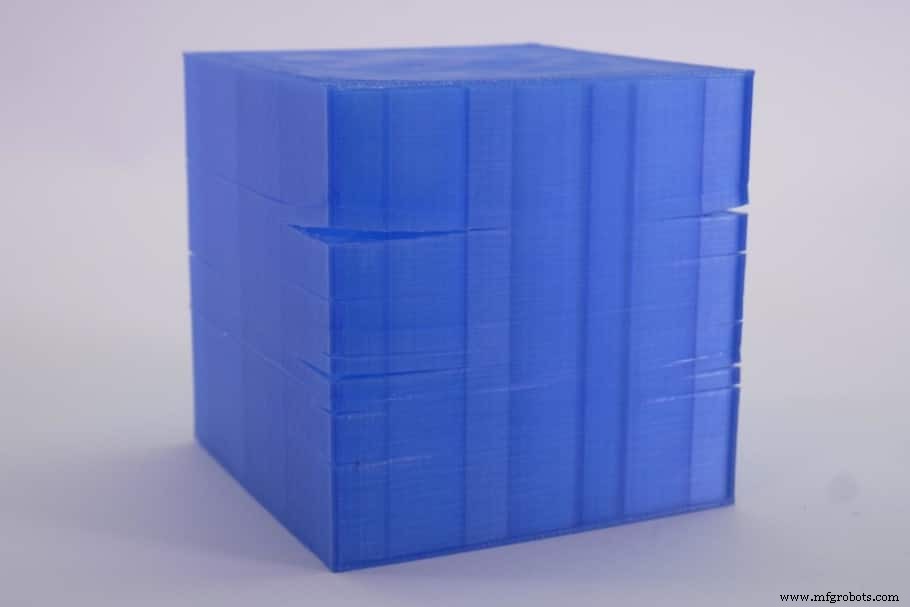
FDM 逐层堆叠成型,若层间结合力不足,模型会在不同高度开裂分离,表面呈现裂纹/切口。ABS 因冷却收缩大,无围挡/热床不足时高发。
分离发生的物理机制
各层冷却速率差异产生内应力(“翘边力”作用于模型内部),超出层间结合力即导致分层。已开裂模型无法修复,但通过以下措施极易预防。
层间分离全解决方案清单
核心对策:围挡稳温 + 正确热床温,解决 90% 场景。完整方案如下:
1. 使用围挡
围挡稳定腔体温度,减缓冷却,抑制翘边与分层。非必需买带围挡机型或成品围挡,自制即可(材料必须阻燃)。多数围挡非主动加热,仅靠热床/喷嘴余热维温即足矣。
自制围挡深度指南 | 为什么需要围挡
2. 降低层高
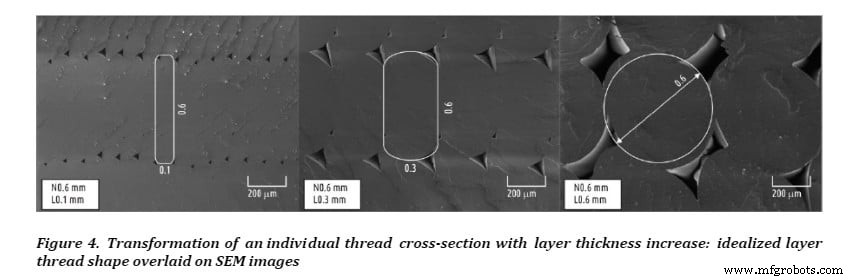
层高越低 → 层间接触面积越大 → 结合力越强。最强层高区间:0.1-0.15 mm。
层高对强度/细节影响深度解析
3. 提高喷嘴温度
高温促进熔融结合。层间结合弱时,每次 +5°C 测试。ABS 典型 220-235°C,<200°C 极易弱层。下表汇总主流耗材参数:
| 耗材 | 喷嘴温度 | 玻璃化转变温度 Tg | 熔点 Tm | 热床温度 | 翘边风险 | 易用度 |
|---|---|---|---|---|---|---|
| PLA | 180-230°C | 60-65°C | 155°C | 60°C(非必需) | 低 | 易 |
| ABS | 230-250°C | 105°C | 210°C | ~100°C | 中 | 中 |
| PETG | 230-250°C | 80-82°C | 200°C | ~100°C | 低 | 易 |
| Nylon | 230-260°C | 70-80°C | 217°C | 80-100°C | 中 | 中 |
| ASA | 220-250°C | 100°C | 250-260°C | ~100°C | 低 | 中 |
| PC | 270-310°C | 147°C | 260°C | 90-110°C | 高 | 难 |
| HIPS | 230-250°C | 88-92°C | 180-270°C | ~100°C | 低 | 中 |
| TPE | 210-230°C | 60-130°C | 150-210°C | 非必需 | 低 | 易 |
4. 调整冷却风扇
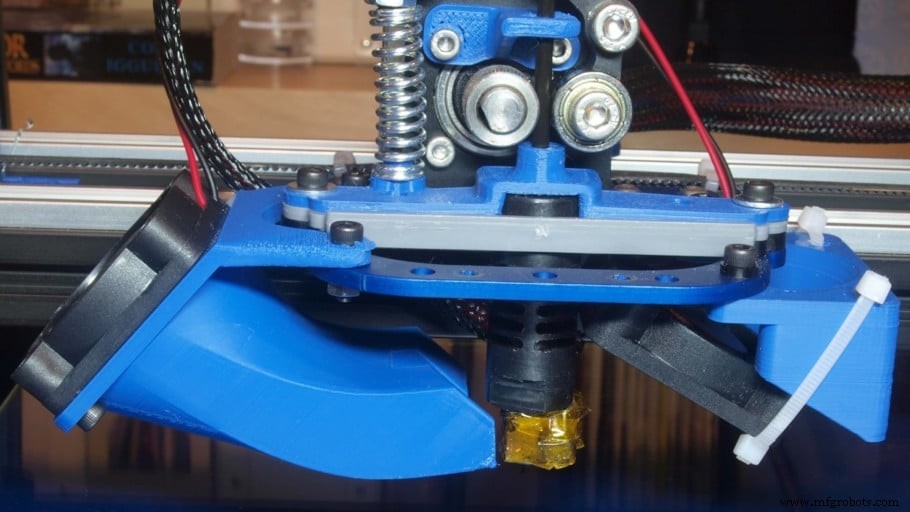
风扇过早/过强冷却新层 → 结合力下降。降低风扇速度可增强层间结合。建议每次 -10% 测试至甜点。(同理:高温利结合,急冷害结合)
5. 提高流量系数
即使无欠挤,微增流量(挤出倍率)可增加熔体量强化结合。欠挤表现:层间缝隙、层变薄、断层、斑点。默认 100%,以 5% 步进微调测试。
6. 降低打印速度
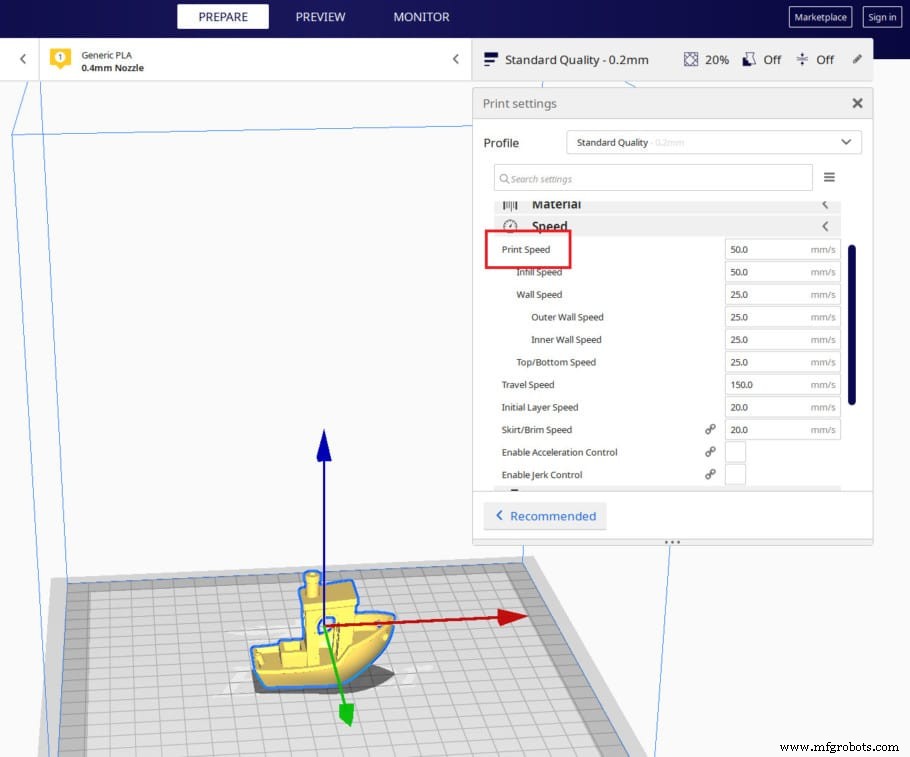
喷头过快 → 熔体无时间结合前层。高速还引发欠挤、振纹、瑕疵。建议每次 -5/10 mm/s 测试至甜点。
7. 使用大直径喷嘴
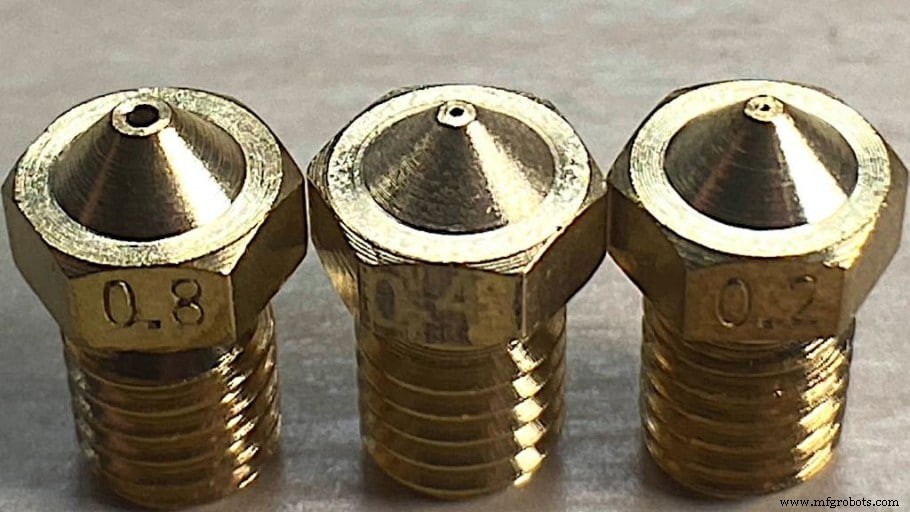
0.8 mm 喷嘴挤出宽度是 0.4 mm 的 2 倍,层间接触面积倍增 → 结合力质变。配合低层高效果叠加。代价:XY 平面细节大幅下降。建议 +0.2 mm 迭代测试。
全规格喷嘴套装推荐
重要:大喷嘴通常需提高打印温度(如 1.2 mm 喷嘴打 PLA 可能需 240°C 而非 200-220°C)。
8. 检查喷嘴堵塞
堵塞 → 欠挤 → 弱结合。常见因:灰尘/异物、耗材杂质、热蠕变、碳纤维/木质填充耗材。PLA/PETG/ABS 主力耗材堵塞低发。
疏通双法
加热+针通法: 热端升至打印温 → 随机附赠针推丝通孔 → 手动推丝观察出丝。原理:将堵塞物推回熔腔击碎而非取出。
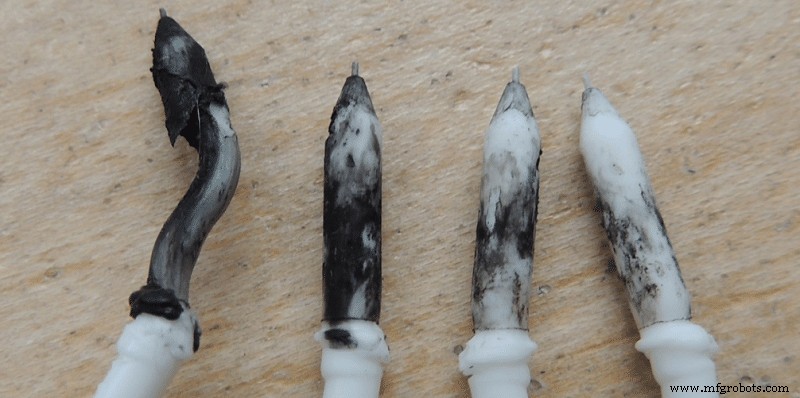
冷拉法: 同前文原子法步骤(220°C 推入耐高温耗材 → 保压降温至 90/160°C → 猛拉检查黑斑 → 剪脏段循环至洁净)。
结语
现代打印机已大幅抑制分层,但 ABS 等高收缩材料仍高发。按本指南逐项排查:围挡/垃圾袋罩盖(防火隐患自评)为最佳单一对策;无效则逐项单变量测试锁定最优参数。
推荐产品专区
精选打印机、耗材、升级件实测推荐,省去选型烦恼。
3D打印