


3D打印速度与质量平衡术:寻找最佳参数的实战指南
我们都渴望兼得高质量与高速度,但二者往往相悖。每台打印机、每种耗材的“黄金平衡点”都需通过试错探寻。
本文深度剖析打印速度对质量的影响机制、常见高速缺陷、寻优方法及材料速度适配表。
打印速度显著影响质量吗?
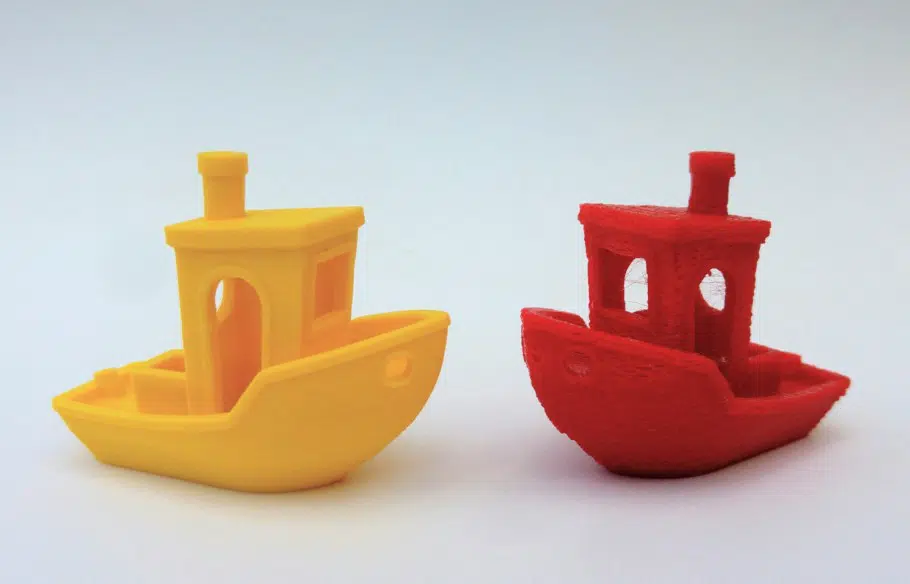
绝大多数情况下,打印速度对质量有显著影响。经验法则:降速提质。极速高质并非不可能,但取决于机器架构与材料质量。
为何速度影响质量?
消费级 FDM 打印机多为低成本设计,高速下结构振动放大,导致质量下降。鲍登结构因挤出头轻量化,振动抑制较好,优质鲍登机可实现高速高质。同时,耗材熔融速度限制挤出流速,不同材料同速度下表现迥异。
寻找最佳速度参数
打印速度
控制喷嘴挤出时移动速度。低速通常出质量,高速易致振纹、欠挤。下载 Speed Test Tower 实测:塔身逐层提速,直观对比不同速度下质量差异,锁定最佳设定。
回抽速度
控制移动时回抽速率。过低 → 拉丝/结疤;过高 → 齿轮损伤耗材扰乱送丝。下载 Retraction Test,从 25 mm/s 起步,每次 +5 mm/s 测至最清爽无拉丝为最优值。
空移速度
非挤出移动速度。过高 → 剧烈振动 → 振纹/层偏。同款测试模型,从 100 mm/s 起步,每次 +5 mm/s 至出现表面缺陷为止。
打印速度与耗时关系实测
用 Cura “Draft” 模式切 Benchy,不同速度下耗时:
| 打印速度 | 耗时 |
|---|---|
| 20 mm/s | 164 min |
| 30 mm/s | 114 min |
| 40 mm/s | 90 min |
| 50 mm/s | 76 min |
| 60 mm/s | 66 min |
| 70 mm/s | 60 min |
| 80 mm/s | 55 min |
| 100 mm/s | 49 min |
| 120 mm/s | 45 min |
| 140 mm/s | 42 min |
初期提速收益最大,因模型几何限制喷嘴未必能达理论高速。
高速打印常见缺陷
层间结合力弱
耗材需时间熔融结合,过快导致层间结合不足,模型易脆裂。
层偏移
XYZ 电机超负荷失步,逐层或单次大幅位移。
填充薄弱/欠挤出
挤出跟不上 → 层变薄、填充丝状 → 结构强度骤降。
振纹
高速急转弯惯性振动在表面形成周期性波纹。
桥接失败
悬空挤出需时间粘附前层,过快导致桥接下垂断裂。
不靠提速缩短打印时长的替代方案
大直径喷嘴
牺牲细节换时长:大喷嘴单位时间挤出量更大。
增大层高
层高加倍 → 层数减半 → 耗时近乎减半,代价是 Z 轴分辨率下降。
降低填充率与壁数
减少挤出量直接缩短时长,但结构强度同步下降。
耗材类型决定可行速度区间
材料理化性质不同,推荐速度区间差异大:
| 耗材 | 推荐速度范围 |
|---|---|
| ASA | 20-50 mm/s |
| ABS | 40-80 mm/s |
| PETG | 40-90 mm/s |
| PLA | 30-90 mm/s |
| Nylon | 40-60 mm/s |
| HIPS | 25-55 mm/s |
| TPU | 10-30 mm/s |
以线轴标称参数为准,厂商差异可能导致区间偏移。
消费级 FDM 打印机极限速度
主流消费机 40-80 mm/s,优秀机型 100-150 mm/s。特别推荐 VORON 开源自制项目:免费图纸、优秀工程设计、可达极高打印速度,组装文档完善。
Ender 3/Pro/V2 实测速度表现
实测速度塔与 Benchy:
速度塔:
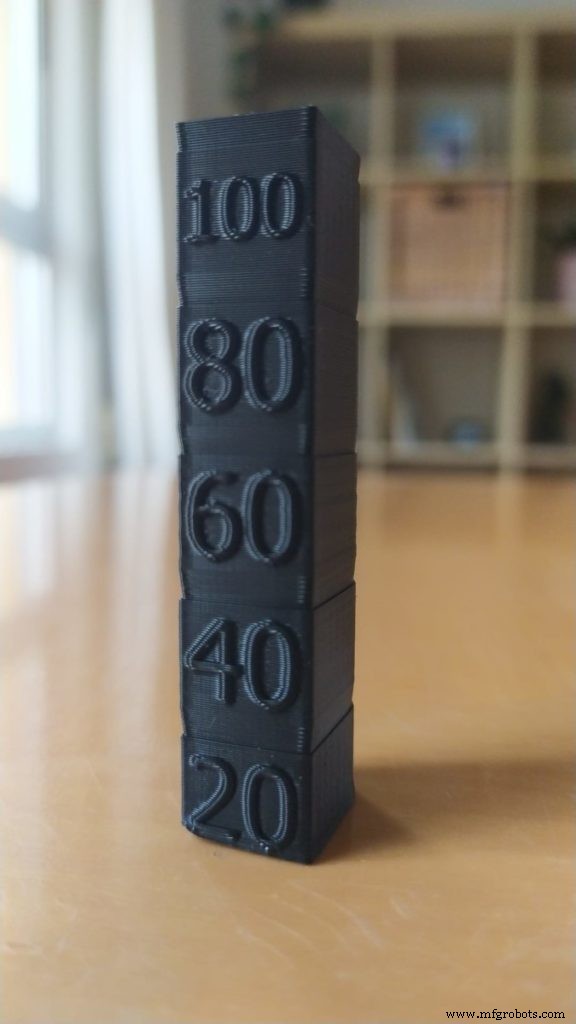 200 mm/s 无鬼影,40 mm/s 相近;60 mm/s 起鬼影明显。侧视 20/40 mm/s 段表面最顺滑。
Benchy:
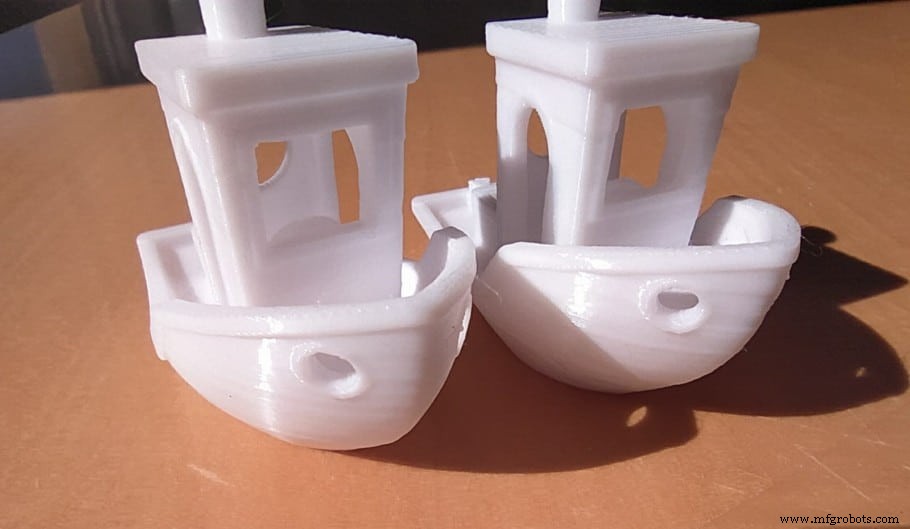 90 mm/s 轻微鬼影与微鼓包层纹,差异小于预期。
推荐产品专区
精选打印机、耗材、升级件实测推荐,省去选型烦恼。
3D打印
- 3D打印与CNC加工如何选择:精度、材料与时间
- AFPM技术革新快速原型:速度与质量的突破
- AION500 MK3高速3D打印:无与伦比的速度、精度与强度
- CRN授予Markforged X7 Turbo Print 2020年度最佳3D打印创新大奖
- 掌握3D打印壁厚:优化强度、减少翘曲、实现精密打印
- 3D 打印速度实测:从几分钟到十几小时的核心决定因素
- 高性能耐用齿轮3D打印耗材TOP推荐:尼龙、PLA、ABS、PETG深度横评
- 3D 打印层高选择指南:质量、速度、强度的最佳平衡点
- 3D打印硅胶技术全解析:原理、设备、服务与应用前景
- 最佳3D打印参数:掌握速度与温度设置的核心秘诀
- 3D 打印柔性材料top选:性能对比与应用场景
- PolyJet 3D 打印:高速高精度工业级光聚合物技术