


常见 3D 打印问题与专家解决方案
使用 3D 打印机(FFF/FDM)时,打印用户所需模型可能出现问题和意外(尤其非专业 3D 打印机)。这造成不便、延误等用户不愿遇到的麻烦。本文提供系列建议解决这些典型问题。
打印开始无丝材挤出
打印开始时可能无丝材挤出。原因可能:
底板高度过靠近喷嘴
通过底板调平解决。
挤出机温度过高
打印开始等待时,热端末端材料可能因重力沉积底板,导致打印时无材料。
挤出机张力调节不当
张紧器过松导致丝材不在挤出机移动;过紧会压痕丝材导致表面质量差。
挤出机堵塞
这是 3D 打印机最严重问题之一。发生时第一步:参考最后用料温度升高 10-20°C,送入清洗丝材(Smart Clean 清洗丝)直到挤出洁净连续。
好技巧:启用零件周围轮廓线(裙边)选项,确保正式打印前挤出机已正常出丝。
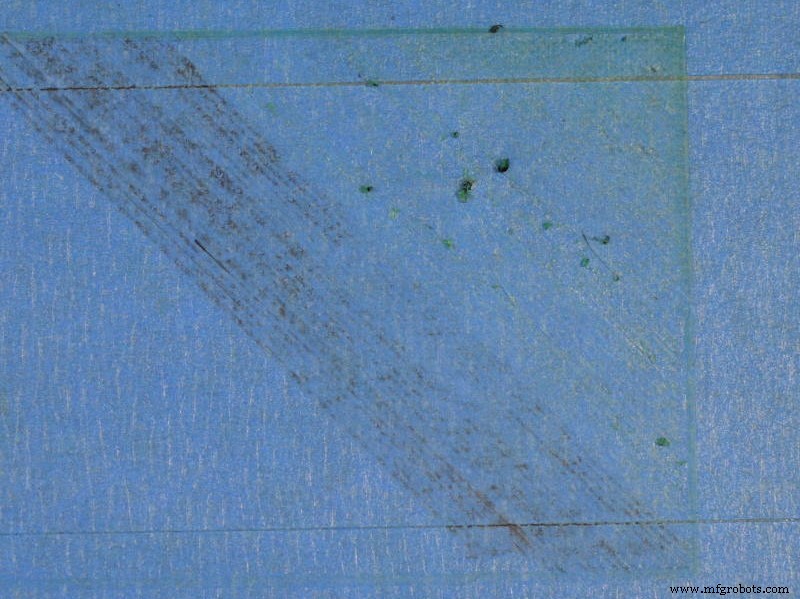
图 1:打印开始无丝材。来源:Simplify3D。
首层问题
解决开头无丝材后,可能首层不粘底板。原因可能:
挤出机与底板距离过大
打印首层时目视检查此距离可观察到。
底板温度不当
某些丝材需底板温度高于环境温度,如 ABS。不满足此参数必现此问题。除温度外,某些材料需底板胶(DimaFix 或 Magigoo)。涂胶前建议彻底清洗底板。
打印速度过快
大多数 3D 打印机建议首层速度 25 mm/s。大幅超速首层不粘风险极高。
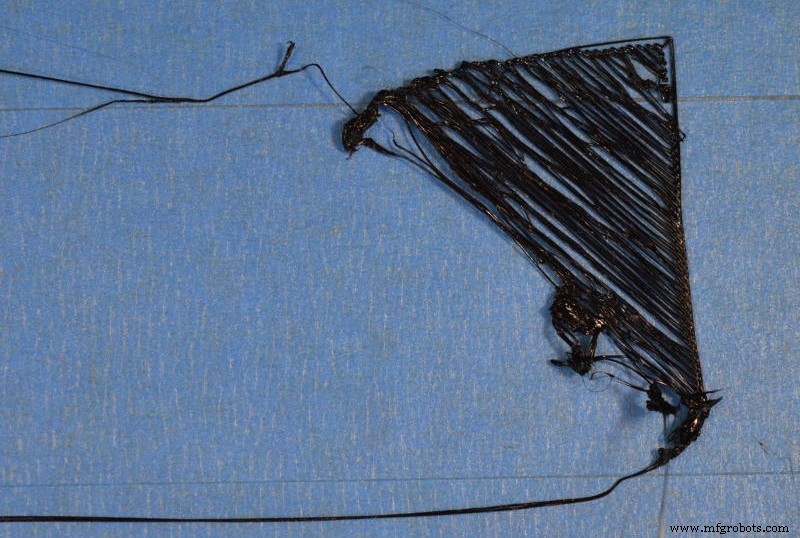
图 2:首层问题。来源:Simplify3D
零件周围拉丝
3D 打印件周围或同时打印零件间常见材料拉丝。此错误通常因挤出机回抽参数:
回抽距离不足
Bowden 系统常见,挤出机电机与热端距离远。距离随材料变化,8 mm 为良好起始值,持续则增大。
回抽速度
此参数须考虑零件大小和件间距离。零件或距离小需更高速度给挤出机电机回抽时间。速度过高会在热端产生气泡,挤出机齿轮压痕严重。
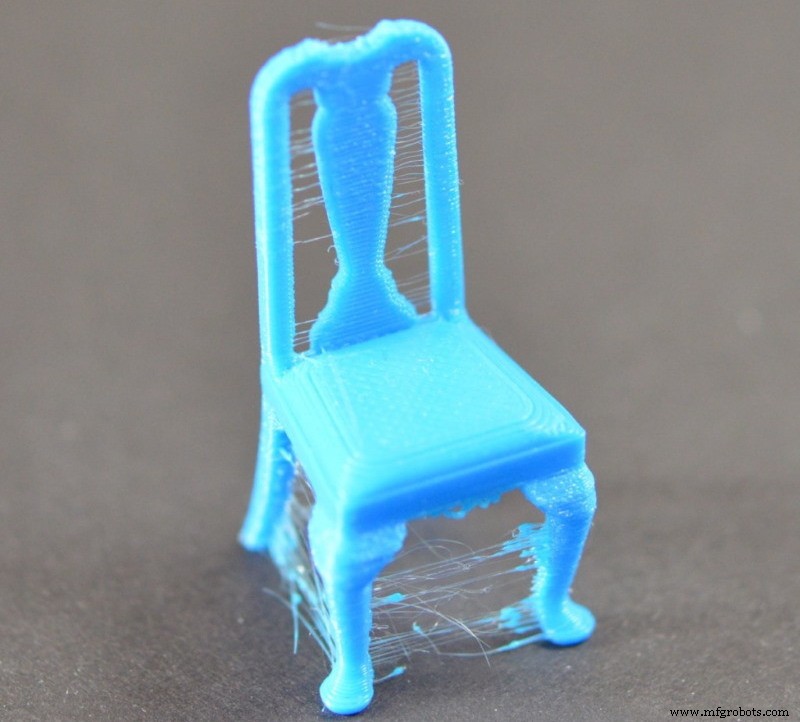
图 3:零件周围拉丝。来源:Simplify3D
打印件黑点(碳化)
出现此打印错误,因喷嘴外部有丝材残留。这些沉积物随温度变粘稠,随挤出机移动转移至打印件。通常发生在打印开始,Z 轴归零时,悬挂喷嘴的残留物附着喷嘴外部。为避免,打印开始须检查此情况,若发生用镊子清除喷嘴丝材。
零件半途停止
此问题因打印延迟最严重,且因易纠正原因发生。打印前确保可用丝材足量,称重丝材。实用技巧(中小件):测量卷料直径,计算周长乘以圈数估算可用长度。另一原因可能是丝材重叠阻碍进给挤出机齿轮。最后,挤出机齿轮张紧器张力不足,丝材不前进,导致喷嘴停止出丝。
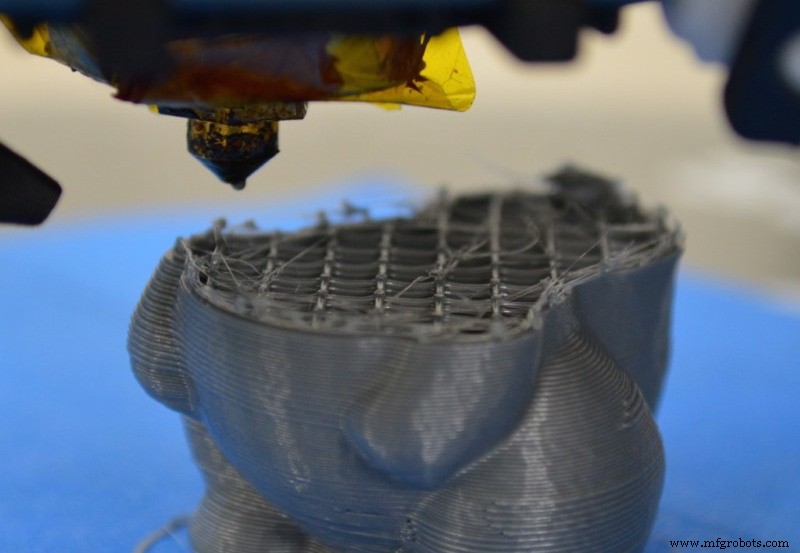
图 4:半成品零件。来源:Simplify3D
层间分离
FDM 3D 打印逐层构建直到获取所需形状。相邻层未正确结合,最终件可沿层结合处断裂。原因可能有二:
层高过大
打印时须确保每层充分压实下层使两层牢固结合。通用规则:层高不得大于喷嘴出口直径 80%。如用 0.4 mm 喷嘴,层高不应超 0.32 mm。检测到分层时建议降低层高。
挤出温度过低
确认层高正确但分层持续,问题在挤出温度。丝材温度不够热,与下层粘附差,易断裂。如 PLA 可 180°C 打印,但用户高速(60 mm/s)打印时挤出温度不足以强力结合层,须以 10°C 间隔升温直到层间良好结合。
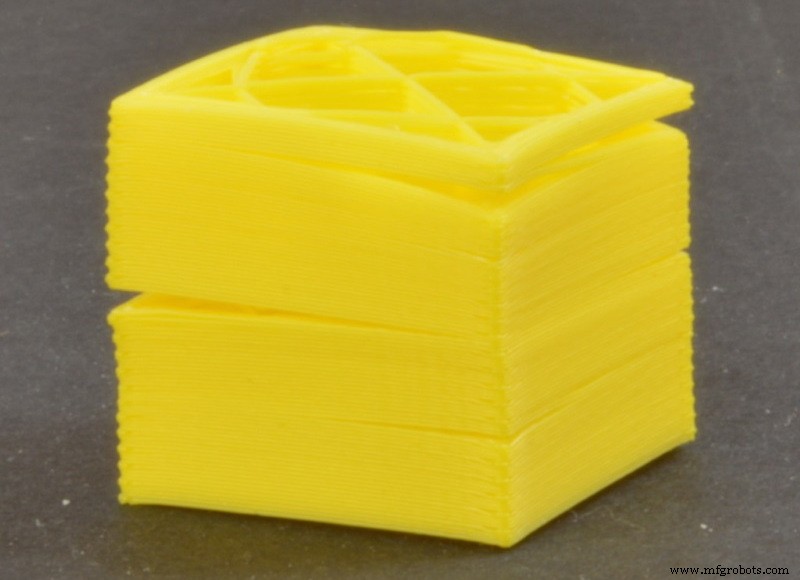
图 5:层间分离。来源:Simplify3D
外壳与填充间缺料(重叠不足)
此症状易判断:盯着零件几秒即见外壳与填充分离。解决:增加"重叠"百分比,通常 15%,有此问题时升至 20% 或 25%。
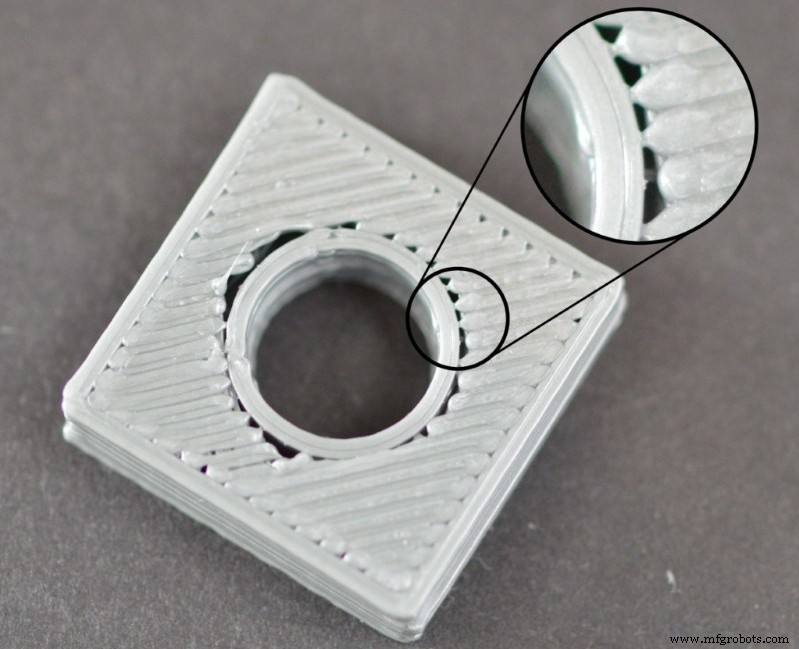
图 6:重叠。来源:Simplify3D
翘边
"翘边"指零件接触底板层翘曲。常见于 ABS 等高挤出温度、冷却易变形材料。避免通常采用:
热底板
目前大多数 FDM 打印机有热底板。对温度敏感材料如 ABS,用 100-120°C 底板温度是保持尺寸稳定关键。
全封闭
用户打印中大尺寸 ABS 件时,仅热底板不足以防翘边。此时 3D 打印机须全封闭,大体积件建议加热腔体。
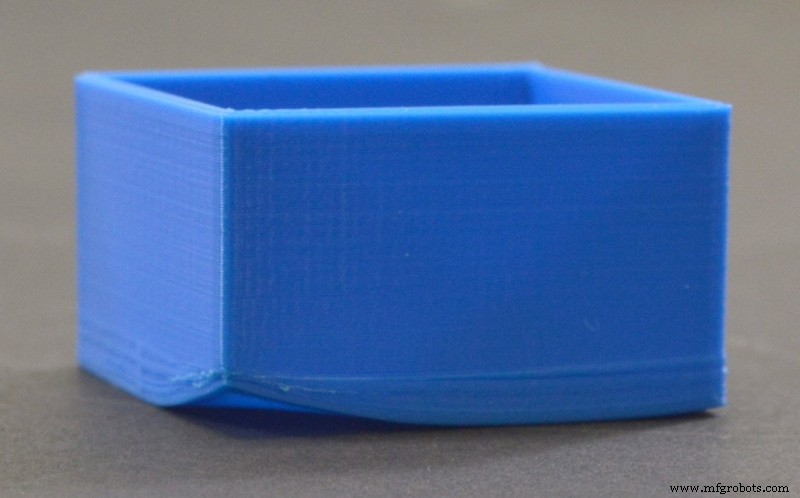
图 7:翘边。来源:Simplify3D
顶层通道间隙
观察到顶层光洁度差,呈缺料感,可能因内部填充稀疏、孔洞大难覆盖。另一因素是填充后顶层层数不足无法完全覆盖表面。大件连续铺路长时也可能因丝材流量不足出现。检查外部尺寸是否偏小,若是则流量每次增 5% 直到零件达设计尺寸。
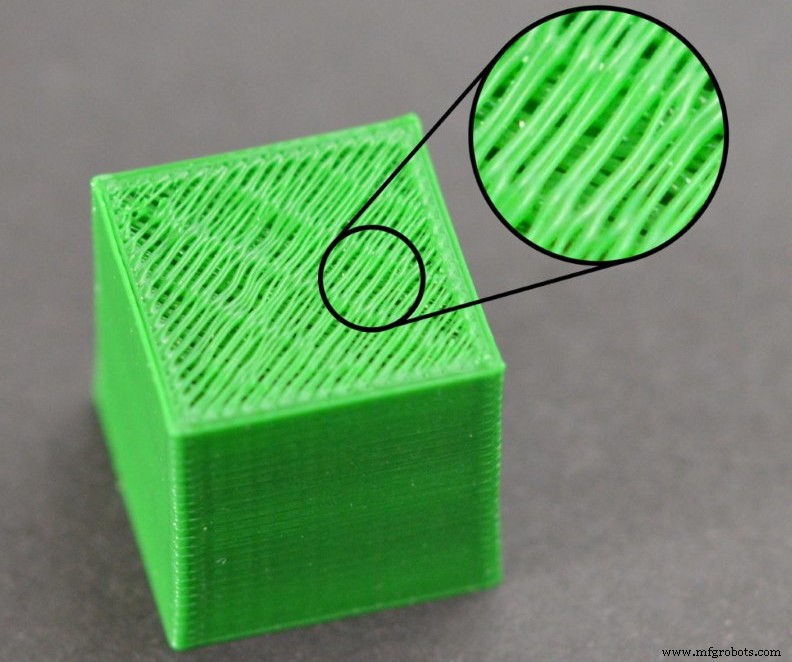
图 8:顶层通道间隙。来源:Simplify3D
结语
以上内容后,FDM 3D 打印机用户应知晓解决日常 3D 打印大多数问题的方法。
3D打印