


如何修复 3D 打印机层跳过/漏层问题:综合指南
无论打印机品牌,所有 3D 打印机用户都曾遭遇此问题。本文分析导致该问题的各种因素及对应解决方案。
如何修复层跳过问题?通常属机械问题,通过简单调整和良好维护即可解决甚至预防。
如何判断 3D 打印机是否跳层?
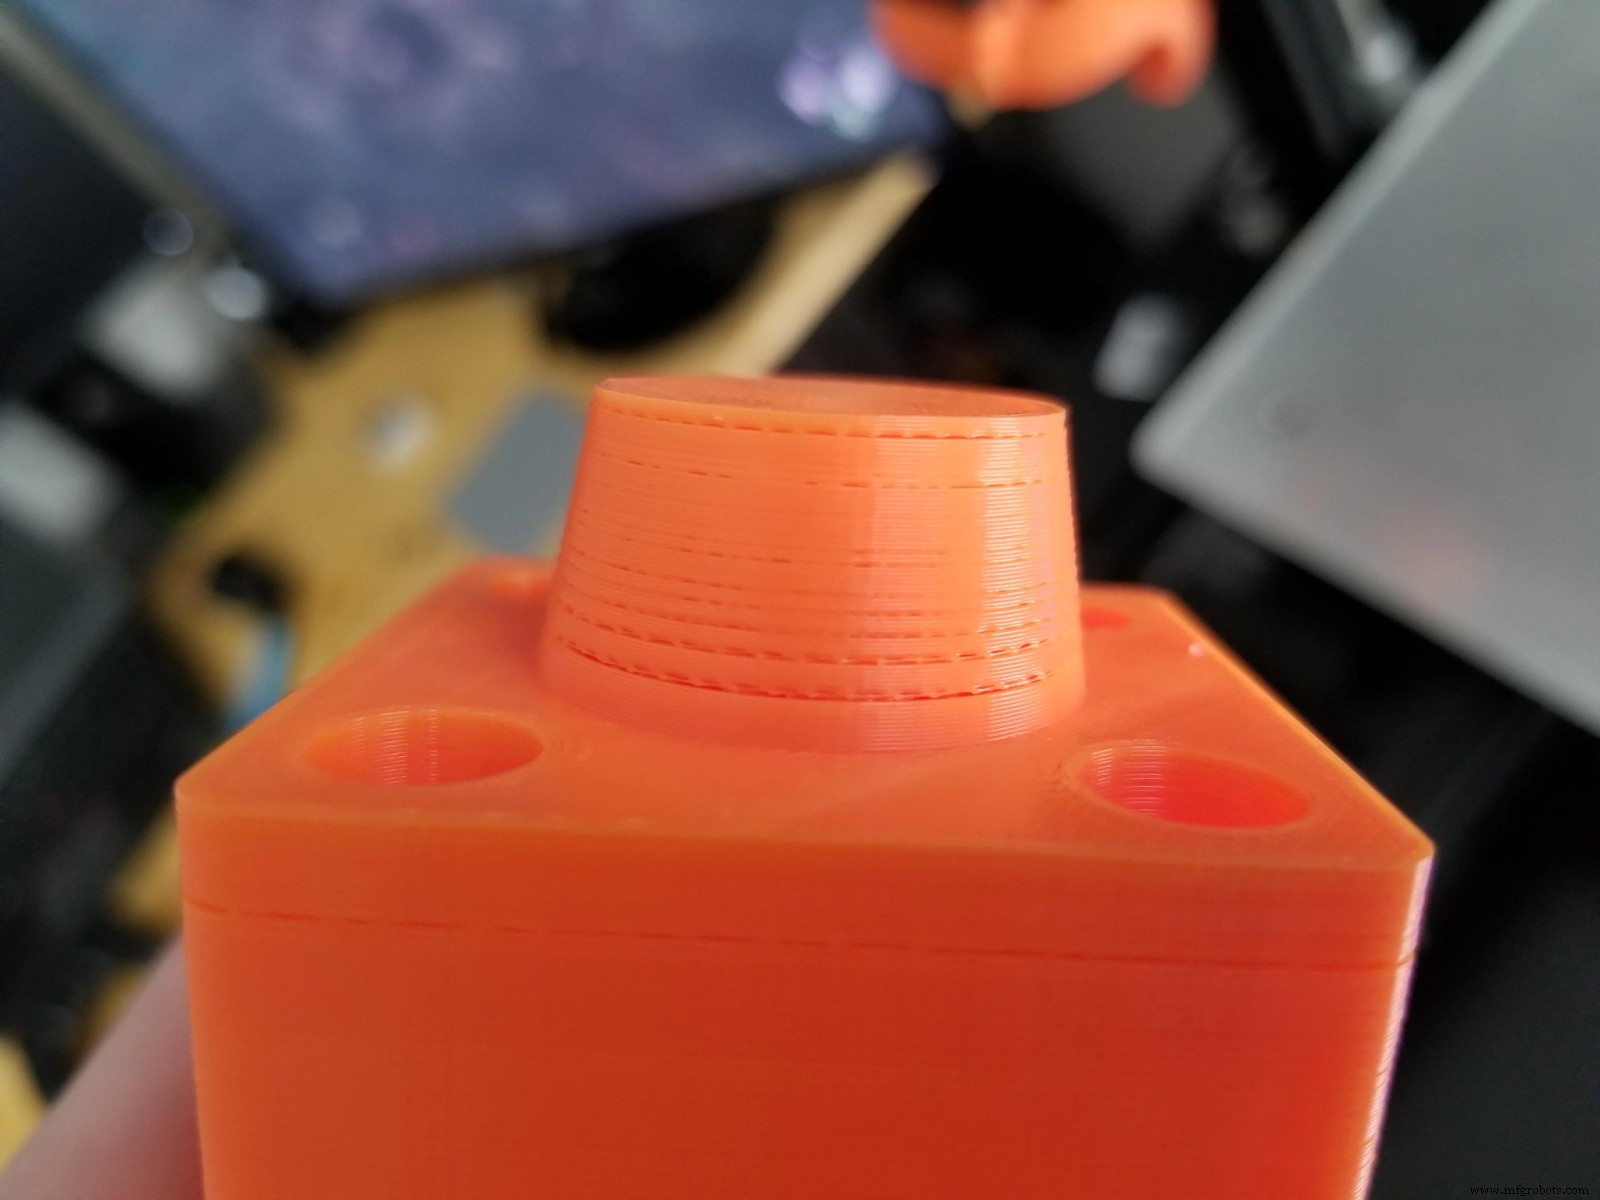
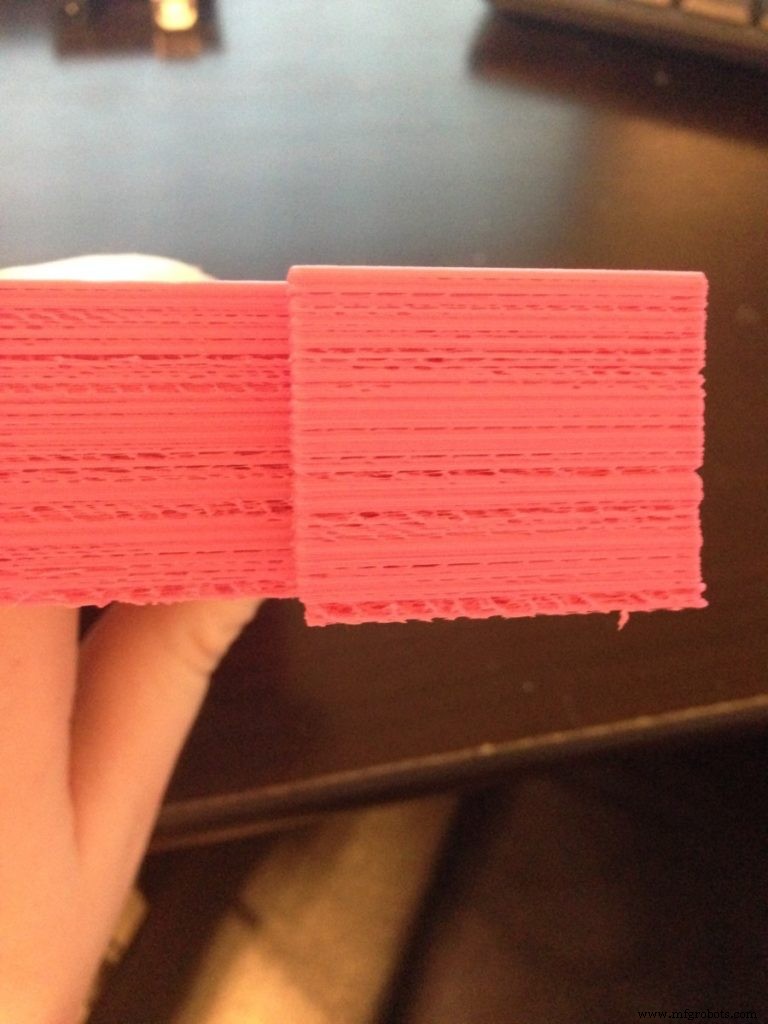
出现跳层时,打印件可见部分层缺料或流动不规则稀少(见下图),成件外观粗糙甚至脆弱。
原因及解决方案
许多因素可导致此类问题。通常缺层/跳层源于机械问题。下述从通用到具体的解决方案。
从机械维护入手
学会打印机机械维护可预防未来故障、延长部件寿命。如同任何机器,频繁使用导致部件磨损、螺丝松动、润滑干涸等。
执行简单维护步骤:
拧紧所有螺母螺丝
持续运动振动导致螺丝螺母松动。若打印机螺丝未拧紧,轴和皮带等会出现微小错位。
操作方法
需内六角扳手和匹配螺母尺寸的钳子/扳手。
用合适内六角扳手逐一检查拧紧所有螺丝。若螺丝贯穿后方有螺母,用钳子/扳手固定螺母防止随螺丝虚转。
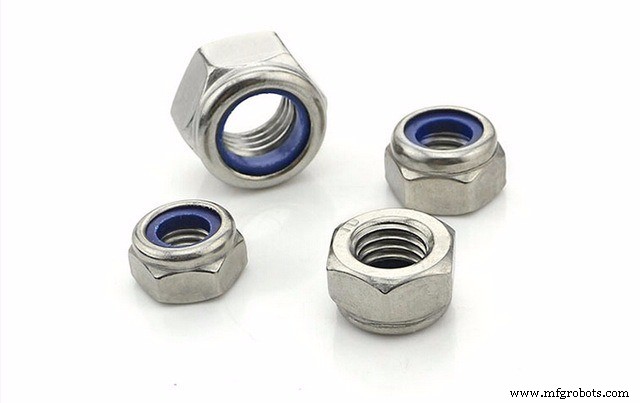
某些情况下适合换自锁螺母:内部材料作制动防振动松动。
正确拧紧滑块皮带也重要。多数打印机有手动张紧系统:松开螺丝释放张力,手拉皮带末端张紧后再拧紧螺丝。
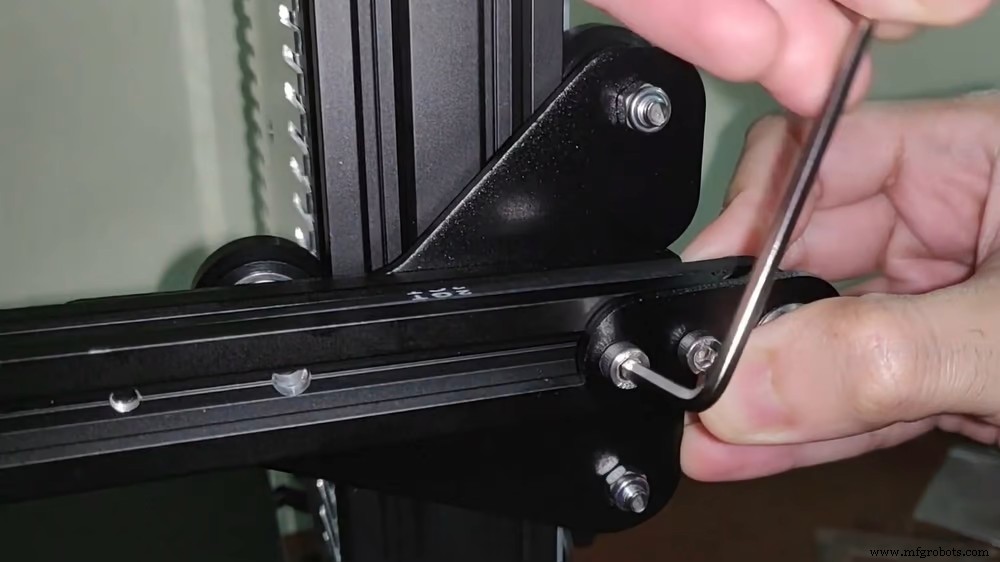
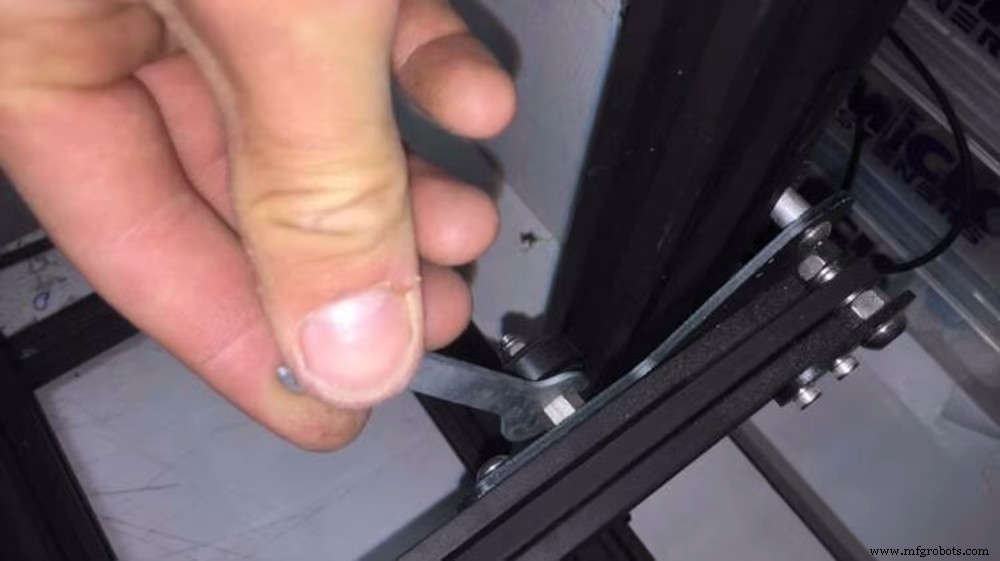
Ender 等打印机,还需用扳手拧紧轴承偏心螺母,如下图。
检查导杆和支撑是否错位
操作方法
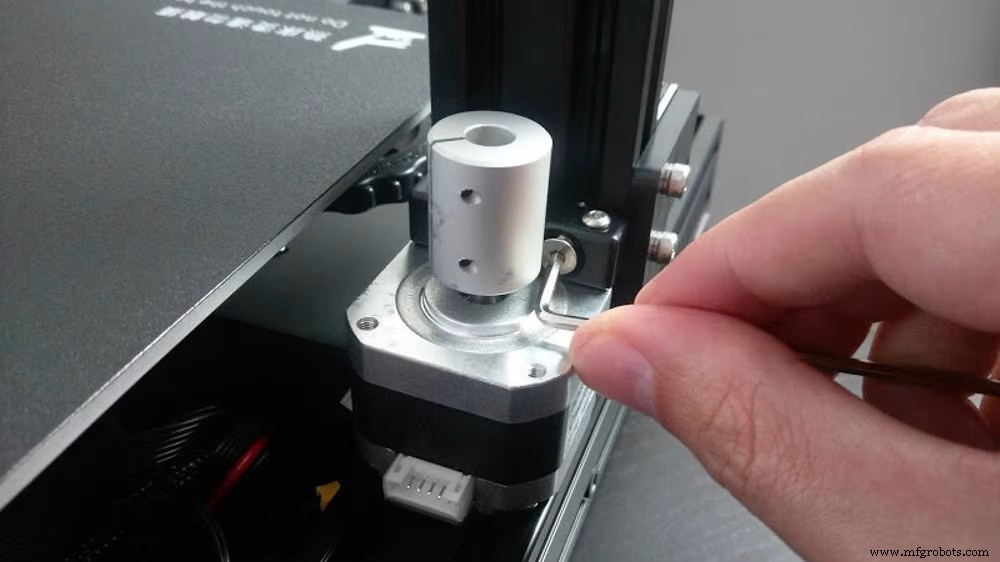
部分打印机 Z 轴由两电机同步驱动丝杠。两端高度必须一致。用尺子测量各端高度并调整至一致。
Ender 类打印机因滑块端部结构构成方形,此类错位较少见。
确保喷嘴未堵塞(导致挤出流量低)
喷嘴部分堵塞时挤出流量不规则,导致层缺料。原因多样:
- 异物随耗材进入喷嘴;
- 回抽设置错误导致堵塞;
- 其他少见材料(碳纤维、木塑等)残留颗粒新耗材未完全清除;
- 烧焦耗材残留。
这些废料卡在喷嘴壁减小流量,即欠挤出。
优质耗材可防异物防堵塞。劣质耗材直径不一致:过粗堵塞、过细流量差。
清洁喷嘴方法
最常用技术如下。需喷嘴直径针(通常随机附赠)。
- 热端加热至耗材工作温度。如 PLA 210–230°C。
- 针插入喷嘴尖端做进出运动。
- 拔出针手动推丝。
若上述失败,尝试“原子法/冷拉”:
- 热端加热至材料工作温度,取出当前耗材。
- 插入 PLA 挤出少许。
- 冷却热端至约 90°C。
- 用力拔出耗材。
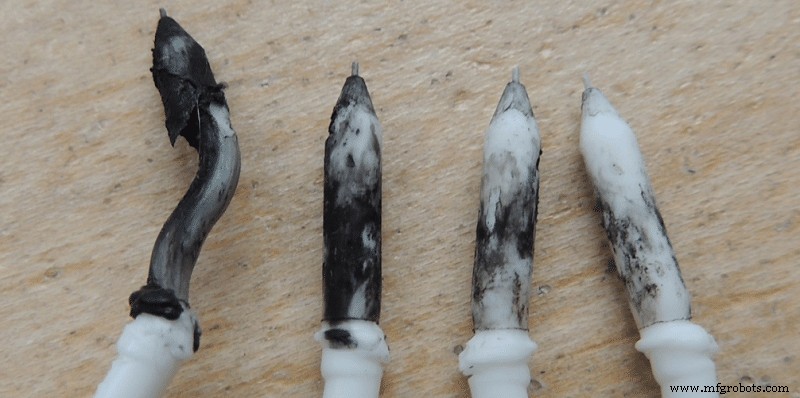
拔出时可见尖端粘附废料。重复直到尖端干净。下图展示连续重复后废料递减。
另一重要检查:热端内 PTFE 管状态。管随使用烧蚀劣化也会导致堵塞(见下图)。直接换新特氟龙管,确保正确安装到喷嘴。
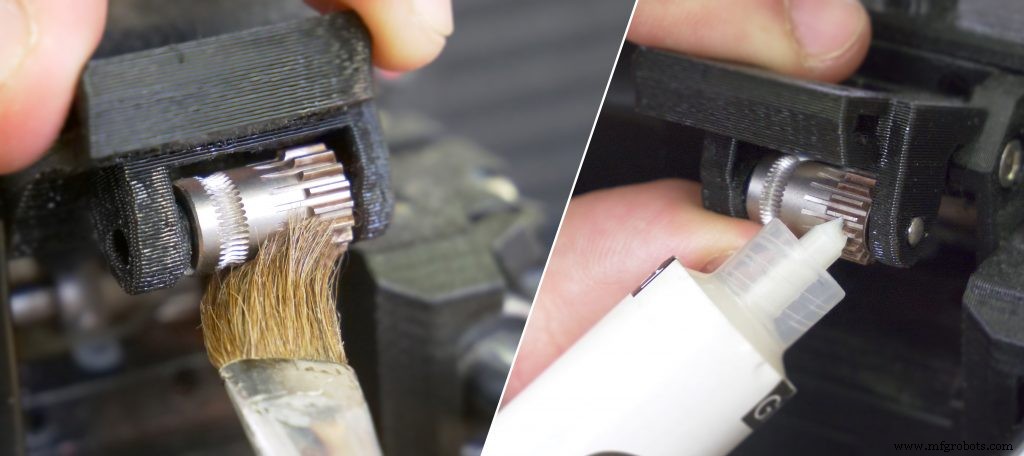
检查齿轮无耗材磨损粉尘。有粉尘用刷子清理。
耗材卷筒转动方式也是关键因素。卷筒形状因厂商而异,部分卷筒中心孔远大于打印机支架。打印时挤出电机拉扯耗材导致送料异常。为居中可打印适配器:
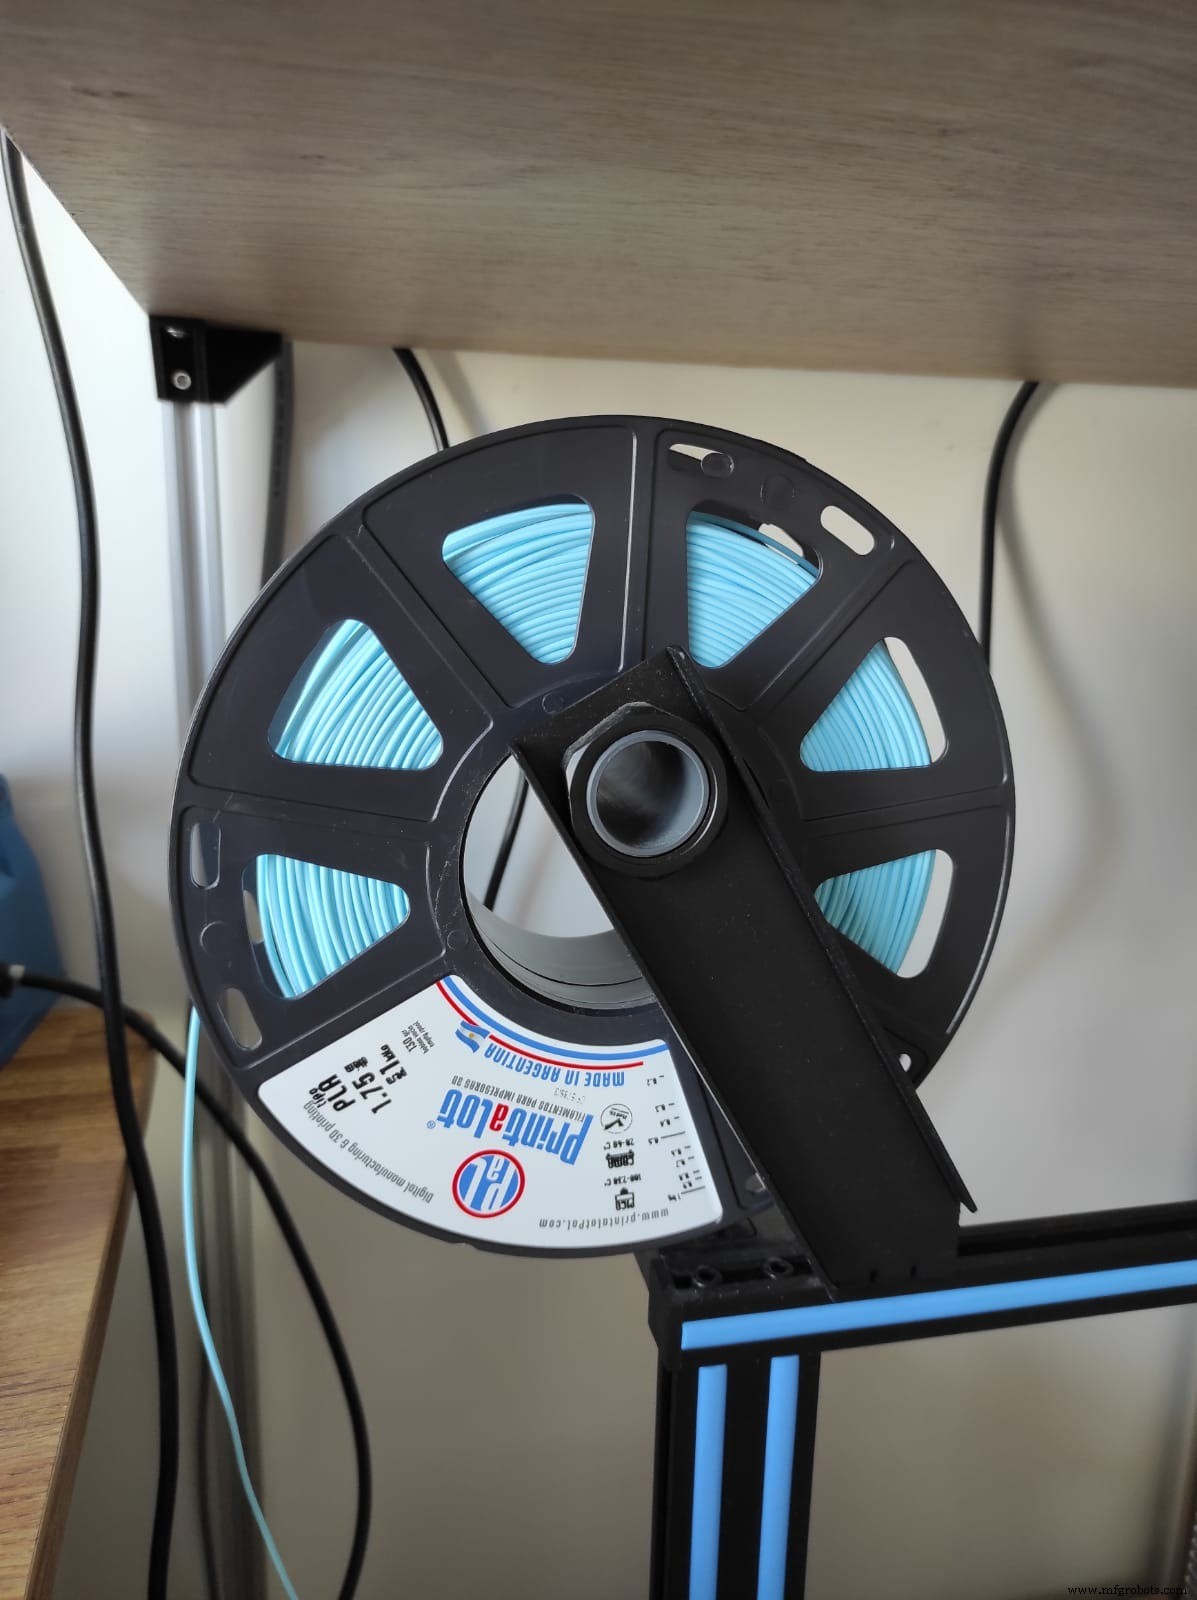
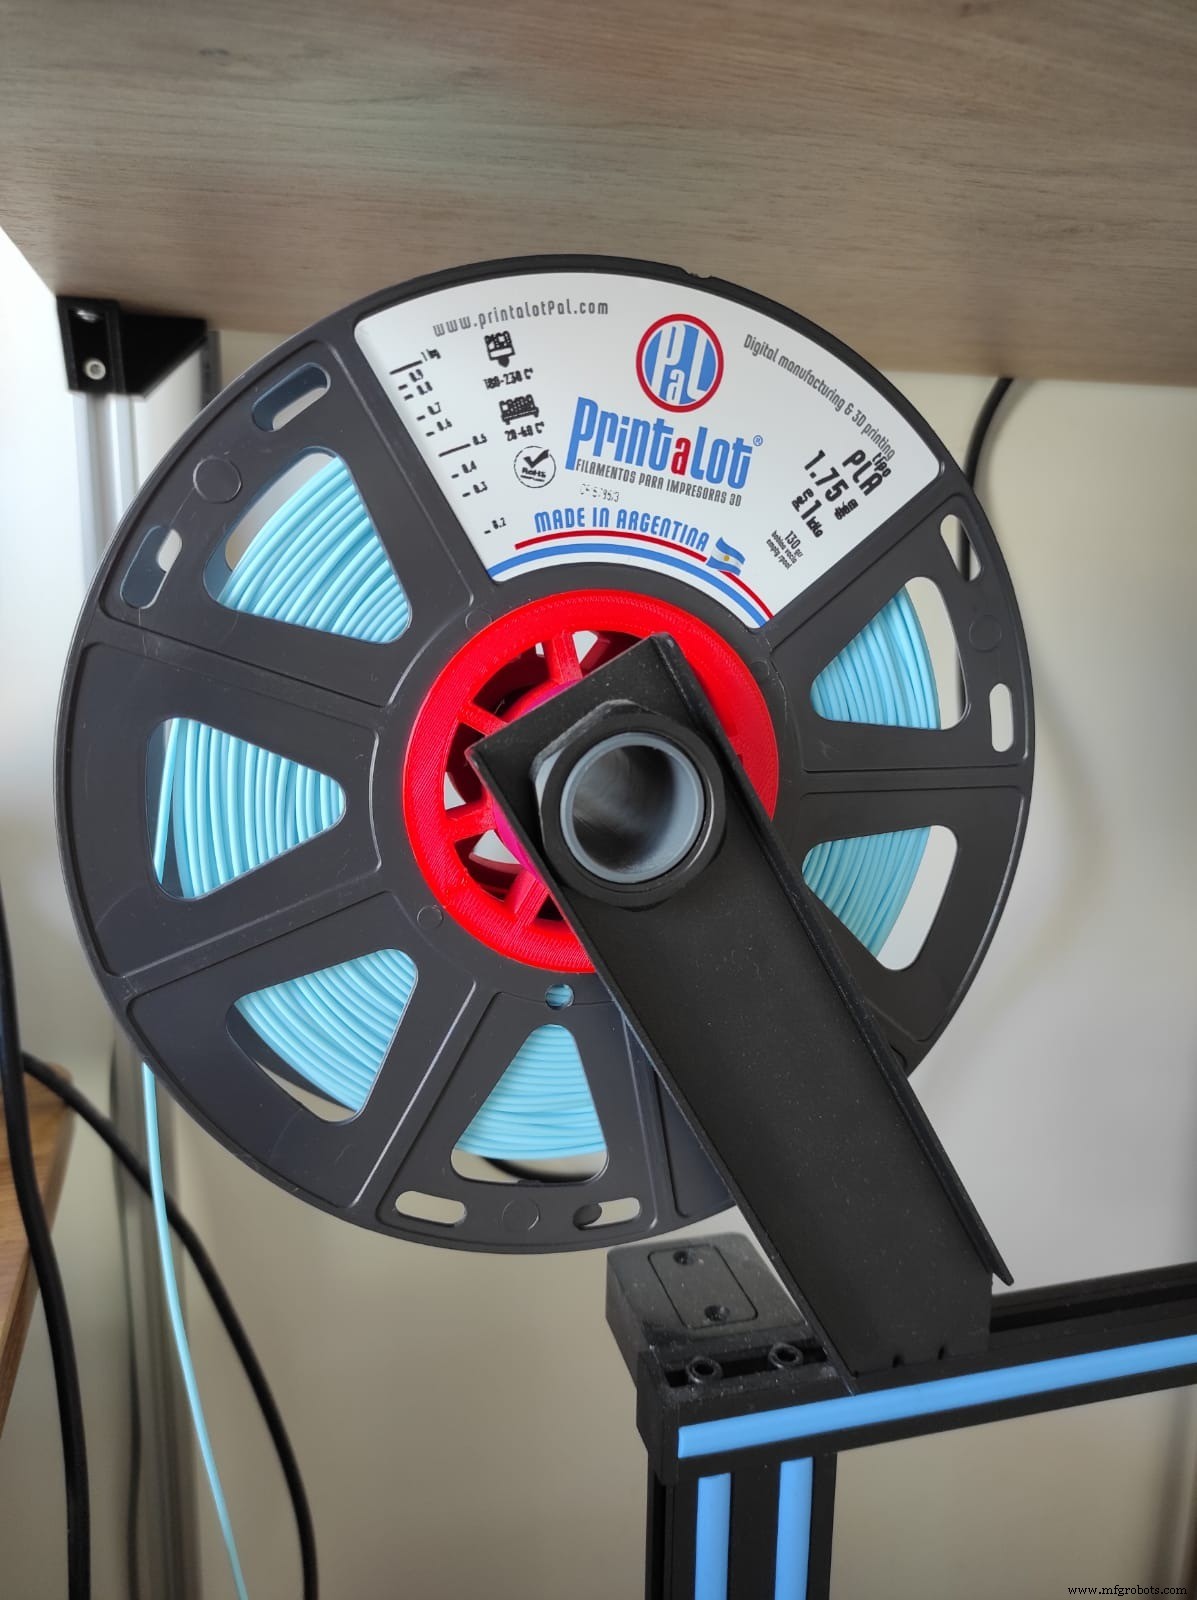
观看演示上述过程的视频:
按需润滑所有部件
操作方法
若打印机用光轴和线性轴承,须正确润滑光轴,先用异丙醇擦去旧脂。勿用 WD-40 润滑:干得快、摩擦大、损坏轴承。适用特氟龙(PTFE)基润滑剂。轴承和 Z 轴丝杠也需润滑。
调平热床
良好调平是正确开始打印的基础。可手动拧紧床端弹簧螺丝,或用传感器自动调平。传感器能修正手动难纠正的微小不平,尤其床面大(>250×250 mm)或有出厂缺陷时。
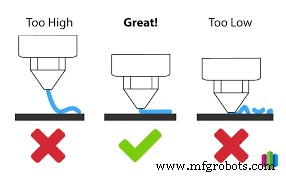
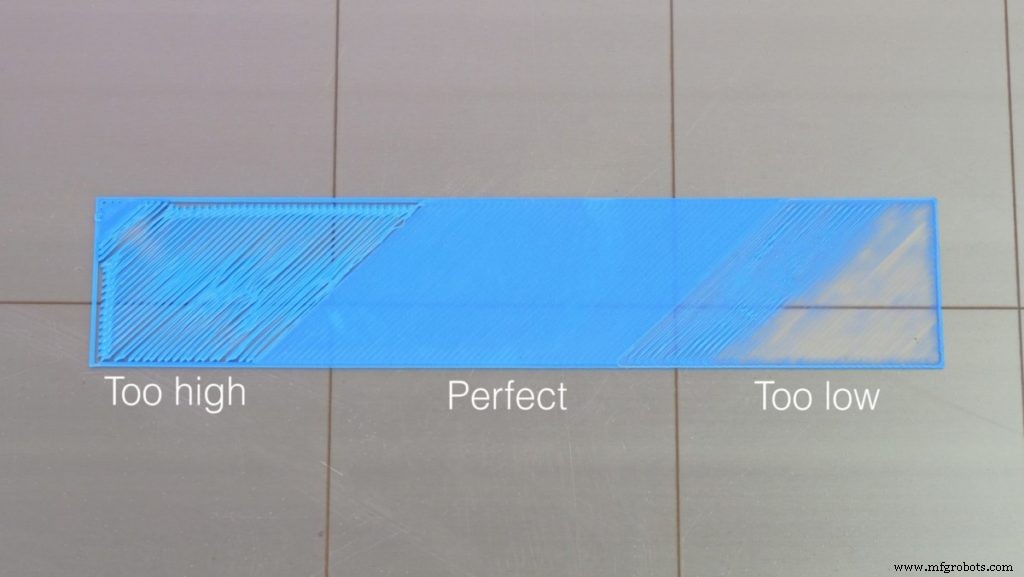
手动调平方法
- 所有轴回零
- 断电移动 X/Y 轴手动调整
- 喷头移至一角,纸片置于喷嘴与床面间
- 拧该角螺丝松紧,同时移动纸片感受轻微摩擦
- 四角重复
- 最后在床面不同点验证调平
验证校准:在床面不同点打印圆/方测试件,如:
Ender 3 调平测试 – Thingiverse
详细步骤见此文(含专用厚度纸/片)。
切片设置
切片软件按用户设定参数将 3D 模型分层,生成打印机读取的指令文件(G 代码),指示各轴运动及温度、速度等。
以下设置可修复跳层问题。
调整流速
因耗材直径材质不完全一致,需调整流速参数。切片器默认流速 100%,实际通常 90%–110%。
校准方法
需尺子/卡尺和记号笔。
- 预热热端至工作温度
- 尺子从喷头入口向上量 110 mm 处标记
- 屏幕缓慢挤出共 100 mm
- 再次量从喷头入口到标记距离记录。判断:
- a) 等于 10 mm:流速校准正确!
- b) 小于 10 mm:流速过大,即过挤出
- c) 大于 10 mm:流速过小,即欠挤出
若测量非 10 mm,可通过计算修正。需知挤出电机步数值(通常显示屏“控制>运动>挤出机”获取)。
新流速 [%] = (挤出机步数 [步/mm] × 100mm) / (110mm - 实测值)
此为切片器新设值。
另一方法:打印测试件用卡尺量特定角度校准,见最佳流速校准法!by petrzmax – Thingiverse。
调整分辨率(线宽)
最大层高受喷嘴直径限制。通则:层高 ≤ 喷嘴直径 80%。如 0.4 mm 喷嘴,最大层高 0.32 mm。确保层间良好粘附无间隙。
部分打印机有“魔术数字”:该打印机表现最佳的层高。实为 Z 轴丝杠螺距决定。
Ender 打印机推荐层高增量 0.04 mm。如:0.08, 0.12, 0.16, 0.20, 0.24 mm。
设置方法
调整“层高”参数即可。
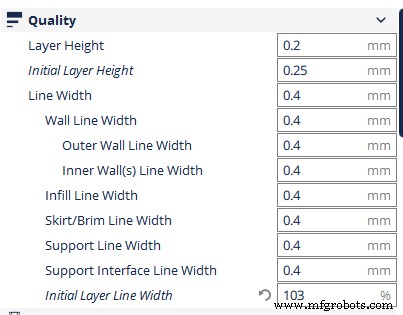
其他不常见原因
热床变形
Ender 用户报告变形床情况。无论怎么手动调平,总有床面区域耗材不粘附。
修复方法
此类情况最好安装自动调平传感器并在固件设置校准点。
分步视频见此处。
耗材被挤出齿轮咬花/剥离
喷嘴堵塞材料不流动时,挤出电机齿轮牵引力降低。材料无法正常推送导致齿轮啃丝失去牵引。
其他情况:齿轮系对耗材压力过大导致变形。
修复方法
第一种情况:按上文清理喷嘴堵塞。
第二种:仅需松开齿轮张力(通常是螺丝和弹簧)。压力须足以拉动耗材但不变形。简单判断:挤出材料并手动拉丝。齿轮跳动说明还需拧紧一点。
3D打印
- Stratasys 3D打印机喷嘴更换分步指南
- 手把手教你给Ender 3加装WiFi:实现无缝打印流程
- Ender 3 床面调平问题全修复指南:晃动、单边高、螺丝空转、弹簧升级
- 1公斤3D打印耗材能用多久?实用指南与计算方法
- 3D打印机喷嘴漏料/拉丝故障排查全攻略:温度、回抽、校准实操
- 双喷头3D打印避坑指南:溢料、拉丝、填充重叠与Prime Tower/Ooze Shield实战
- 3D打印角落翘边/卷边根治:区分过度挤出与冷却不足,三参数精准修复
- 3D 打印机不进料?分步排查修复指南
- 3D打印机步进电机故障排查:分步指南
- 3D打印喷嘴粘丝终极解决指南:11步预防与应急处理
- 3D打印丝材打结/缠绕快速解缠指南与预防全攻略
- 3D 打印机步进电机全攻略:提升打印质量的关键