


3D 打印机不进料?分步排查修复指南
您大概率因打印机无法正常进料而来。长话短说,直击核心:如何修复不进料的 3D 打印机?
主因:挤出路径堵塞、PTFE 管损坏、回抽设置错误、丝材张力过大、挤出温度过高/过低、喷头堵塞、送丝齿轮磨损。
逐一拆解,并给出预防技巧——不想让您常来排错,我们有更精彩的文章等您!
不进料常见原因
挤出路径堵塞
进料顺畅需挤出路径通畅。任何阻碍都会扰乱流量。检查从线轴到喷头全程:线轴宜靠近喷头,丝材以柔和弧度进入。
PTFE 管损坏
散热块失效会导致热量外溢融化 PTFE 管,卡住丝材。检查管口是否变形,必要时换用耐高温、绝缘更好的蓝色 Capricorn 管(含切管器、备用喷头),优于随机附赠的白/透明管(如 Ender 3 标配)。
回抽设置错误
回抽控制喷头移动时丝材后退长度与速度,防漏料。回抽过长或过快会反复磨损丝材,导致送丝齿轮咬不住。起步设置:40 mm/s、5 mm。观察丝材应力痕迹,酌情降低。
丝材张力过大
送丝齿轮与线轴间张力过大,齿轮需更大力推丝,导致啃料、进料异常。
挤出温度不当
温度过低 → 熔融困难 → 齿轮啃料 → 喷头残料固化成堵头。升温 5-10°C 尝试。参考丝材卷标推荐温度。温度过高 → 热蠕变提前熔融 → 齿轮推不动软化丝 → 堵头。
送丝齿轮磨损
长期使用齿尖磨平失去咬合力。检查磨损度,必要时更换整个热端组件。长久耐用请投资优质热端。
喷头堵塞
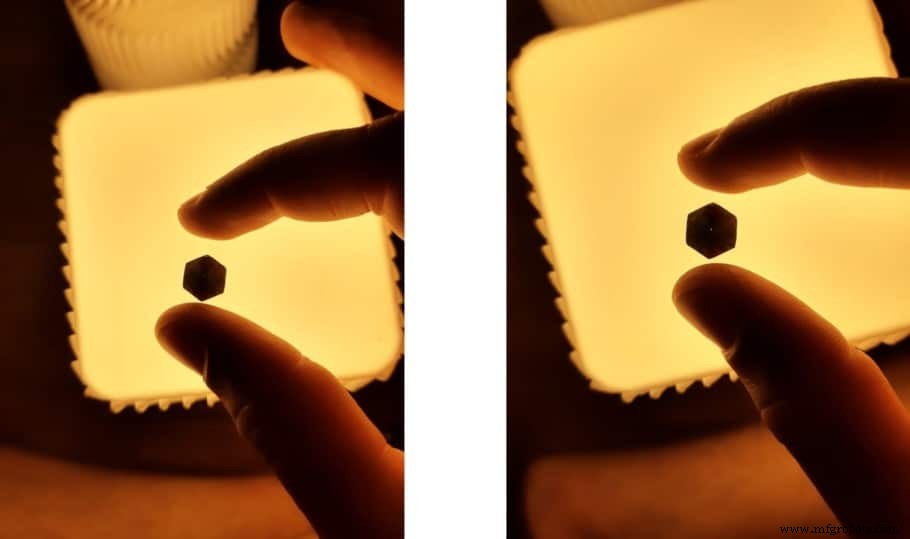
丝材不出或拉丝严重,多半是喷头半堵/全堵。打印机全寿命周期需维护喷头清洁。熔融挤出过程中残留物积累终将堵塞。
这是最高频故障,深度解析解堵技巧与预防。
导致喷头堵塞的原因
打印温度不当
温度过低 → 熔融不全 → 挤出压力升高 → 齿轮啃料 → 喷头残料固化成塞。温度过高 → 热蠕变 → 熔融区外扩 → 丝材提前软化 → 齿轮推不动 → 堵头。始终核对材料推荐温度。
丝材混入灰尘/杂质
灰尘随丝材进入熔融区碳化,粘附喷头内壁,累积堵塞。难以彻底杜绝,拆封后务必密封袋保存。
喷头离平台过近
间隙不足 → 丝材无法正常挤出 → 被涂抹平 → 逆向挤回喷头 → 压力骤增 → 堵头。经验值:高度 ≤ 喷头直径,起步设 1/4 喷头直径。0.4 mm 喷头用 A4 纸校平:纸能微阻滑过即可。
劣质丝材
劣质丝材未经严格检测:直径不均、细处齿轮咬不住、粗处熔融慢。熔点波动导致流量紊乱、易堵。游标卡尺多点测径,差异大则换丝。
推荐品牌/型号(长期实测):
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
如何疏通喷头
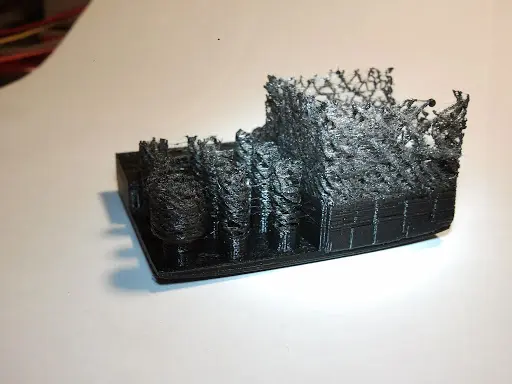
按堵塞程度分级尝试:
半堵塞疏通
- 黄铜丝刷:刷洗喷头外部。
- 清洗丝:专用清洗丝按包装参数打印,带出内部残留。换丝时常规操作可预防堵塞。
- 手动推丝:加热至材料温度,手动推丝挤出。额外推力有时能冲开阻塞。
全堵塞疏通
- 钢针/吉他弦:针灸针或高音 E/B 弦(直径小于喷头)。加热至材料温度,轻柔捅破堵塞。下次挤出会带出污垢。
- 原子/冷拉法:推荐尼龙或 ABS(PLA 太脆)。喷头加热 250°C 5 分钟以上,推入丝材至微微溢出。自然冷却至室温固化,再加热至 120°C,稳健猛拔丝材,污垢随丝材带出。重复至丝材头部保留喷头锥度、表面洁净。
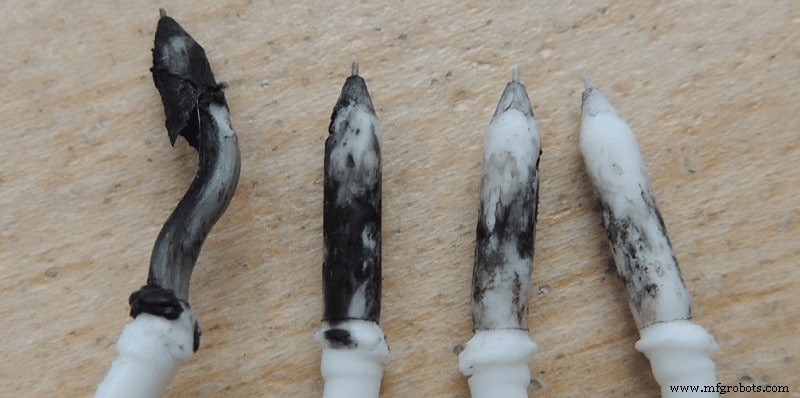
- 丙酮浸泡:拆下喷头浸泡丙酮 24 小时,每隔几小时震荡助溶。可配合针捅。取出后彻底擦干残留丙酮。
- 热风枪/喷枪:拆下喷头用钳夹持,热风枪加热熔化堵塞物。喷枪避免直烧融化喷头本体。对光源检查是否通透,仍堵则再捅针。
总结
希望您已解决故障。覆盖了绝大多数不进料原因。若仍存疑,找专业维修师傅无可厚非。像我一样多问几句,下次自己就能修了!
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印
- Ender 3 喷嘴清洁与疏通全攻略:从黄铜刷到冷拉法
- 消除3D打印鬼影/振纹/振铃:让打印表面更光滑的实战技巧
- 3D打印中途断料故障快速排查指南
- 1公斤3D打印耗材能用多久?实用指南与计算方法
- 3D打印机喷嘴漏料/拉丝故障排查全攻略:温度、回抽、校准实操
- 3D 打印机层风扇不转?快速排查修复指南
- 3D打印内部填充与外壳分离?快速可靠修复方案
- 3D打印喷嘴粘丝终极解决指南:11步预防与应急处理
- 3D打印丝材打结/缠绕快速解缠指南与预防全攻略
- 3D 打印机送料故障全景排查:从“不进料”到“欠挤”的 10 大根因与精准修复方案
- 解决 3D 打印鬼影/振纹:消除振动提升打印质量的实操步骤
- FDM 3D打印回抽技术详解:防拉丝、提质量的关键参数