


ABS 3D 打印进阶:实测参数设置指南
想从 ABS 3D 打印获最佳效果,理解并调整打印机参数至关重要。
本文将介绍 3D 打印机最佳 ABS 打印设置,助你每次都能获得高质量打印。
请注意这些是通用指导原则,请务必尝试不同设置,找到最适配你特定打印机和项目的参数。
什么是 ABS 打印?
ABS,即丙烯腈-丁二烯-苯乙烯,是 3D 打印常用热塑性聚合物。强韧耐用、耐热,是许多应用的热门选择。
多色可选,适用于 FFF 或 FDM 3D 打印机。其韧性和耐受性让打印件耐用。
3D 打印机最佳 ABS 打印设置
想获最佳 ABS 打印效果,需在 3D 打印机调整几个关键设置。包括挤出机温度、热床温度、打印速度、冷却风扇设置。
温度
温度是最重要设置之一。理想温度因打印机类型和耗材品牌而异。但 230°C 左右是好的起点。
温度过低,ABS 流动不畅,零件不粘热床。温度过高,ABS 过度流动导致翘曲等问题。
热床温度
另一重要设置是热床温度。ABS 打印最好用加热床。有助防止零件翘曲卷边。
理想热床温度因打印机和耗材而异。100°C 左右是好起点。
热床表面类型
ABS 打印时用正确热床表面也很重要。ABS 不粘玻璃或裸金属表面。
最好用涂层热床,如 BuildTak 或 PET 胶带 (亚马逊查价)。这些表面提供良好 ABS 粘附,打印后仍易取件。
多少打印速度适合 ABS?
打印 ABS 的理想速度因打印机和耗材而异。但 40-60 mm/s 是好起点。
速度过慢,零件不粘热床。速度过快,超 70mm/s 零件可能翘曲,降低打印质量。
3D 打印必须用冷却风扇吗?
不,优秀 3D 打印不强制要求冷却风扇。可用低风扇设置甚至关风扇,改善表面质量和强度。
但 ABS 打印段可能有大跨度桥接或单层时间短。因此需在切片器放脚本在特定层开风扇改设置。
ABS 从挤出温度冷却时易翘曲卷边。冷却风扇帮更均匀冷却零件,防这些问题。
ABS 最佳热床温度
打印 ABS 理想加热床温度因打印机和耗材而异。但 100°C 左右是好起点。
恒温床对精细细节至关重要。
ABS 3D 打印的热床准备
打印 ABS 时须妥善准备热床。
含清洁热床、涂胶如 ABS 浆或胶棒、加热床至正确温度(若处理环境温度干扰可达成)。
热床有几类。最常见是加热床。加热床防翘曲、改善粘附。
另一类是非加热床。通常是玻璃或金属床,不需加热床。
最后有些 3D 打印机无热床。通常用封闭构建腔防翘曲。
打印 ABS 应用什么温度?
打印 ABS 理想温度因打印机和耗材而异。但 230°C 左右是好起点。
温度过低,ABS 流动不畅,零件不粘热床。温度过高,ABS 过度流动导致翘曲等问题。
热门 ABS 耗材品牌及其热床温度
一些热门 ABS 耗材品牌包括:
Hatchbox
热床温度 85-110°C,打印温度 210-240°C。
Overture
热床温度 70-90°C,打印温度 210-250°C。
NovaMaker
热床温度 80-110°C,打印温度 215-245°C。使用劣质耗材有显著劣势。
打印 ABS 温度过高会怎样?
温度过高,ABS 过度流动导致翘曲等问题,如冷却不均、层间粘附差。
也会导致零件尺寸精度下降。封闭打印腔是多款 3D 打印机优秀功能。
打印 ABS 温度过低会怎样?
温度过低,ABS 流动不畅,零件不粘热床。零件也可能脆弱易断。
ABS 合适的层高是多少?
打印 ABS 理想层高因打印机和耗材而异。但 0.2-0.3 mm 是好起点。
层高过低,打印耗时长、零件更难从热床取下。
层高过高,零件可能不粘热床、翘曲或断裂。
ABS 合适的填充率是多少?
打印 ABS 理想填充率因应用而异。但 20-40% 是好起点。填充率过低,零件强度不足。
填充率过高,打印耗时长、耗材浪费。
ABS 合适的冷却风扇设置?
打印 ABS 理想冷却风扇设置因打印机和耗材而异。但 50-60% 是好起点。
风扇设置过低,零件冷却不均可能翘曲。设置过高,零件可能不粘热床、易断。
如何防止 ABS 翘曲?
防止 ABS 翘曲有几招。第一,确保用正确打印温度和热床温度。
第二,用裙边或筏增加零件接触热床面积。
第三,用封闭腔保持温度恒定。第四,用风扇均匀冷却零件。最后,确保层高不太高。
ABS 回抽设置
打印 ABS 理想回抽设置因打印机和耗材而异。
但 4-7 mm、回抽速度 30-45 mm/s 是好起点。视打印机可能需增加 ABS 打印回抽距离。
回抽设置过高,零件不粘热床、可能翘曲断裂。
回抽设置过低,打印耗时长、耗材浪费。
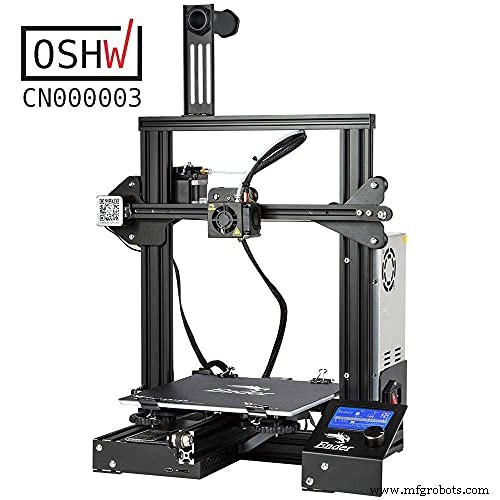
Ender 3 上的 ABS 打印设置
Ender 3 打印 ABS 很棒。有以下特性:
- 热床温度 100°C。
- 打印温度 210-240°C。
- Ender 3 打印 ABS 理想层高约 0.2-0.3 mm。
- Ender 3 打印 ABS 填充率约 20-40%。
- Ender 3 打印 ABS 冷却风扇设置约 50-60%。
- Ender 3 打印 ABS 理想回抽设置约 4-7 mm、速度 30-45 mm/s。
3D 打印 ABS 优势有哪些?
3D 打印 ABS 有几个优势:
- 坚固耐用材料。
- 3D 打印 ABS 高熔点,适合打印将暴露高温环境的零件。
- 耐化学溶剂。
- 易打印,可在多种打印机上打印。
用 3D ABS 可打印:
- 功能件
- 原型
- 治具夹具
- 定制外壳
- 3D 打印键帽
如何打磨 ABS 3D 打印件?
打磨 ABS 3D 打印件有几种方法:
丙酮蒸汽抛光
此法用盛丙酮容器和热源汽化丙酮。蒸汽在 3D 打印件表面冷凝将其抛光。
打磨
用逐渐变细砂纸打磨 3D 打印件表面。能得极亮底层。
化学浴法
用四氯乙烯 (PCE) 等化学品抛光 3D 打印件表面。
更换耗材操作流程
彻底换不同耗材时,必须遵循正确流程避免损坏打印机。以下简易步骤:
- 第一,将 3D 打印机加热至新耗材打印温度。
- 用镊子或其他工具夹住旧耗材末端小心拔出挤出机。建议在耗材软化非完全熔融时取出,避免熔融材料沉积挤出机。
- 旧耗材取出后,剪掉新耗材末端插入挤出机。确保挤出机不漏料过多。
- 最后用打印机控制面板挤出新耗材,直到喷嘴流出所需颜色。可测试确保浅色料不混入深色料。
ABS 打印不理想时的排查清单
若打印效果不如意,可查几项。
- 第一,确保耗材装载正确、挤出机温度正确。可用低温耗材。
- 第二,检查热床是否清洁、准备妥当。
- 第三,检查切片设置是否针对你尝试的打印类型正确。
若以上都正常但打印仍不理想,可能是打印机问题。尝试联系厂商或认证技术员寻求故障排除帮助。
结语
ABS 是用途广泛材料,可用于各种应用。打印 ABS 有挑战性。 但遵循上述贴士,你应能获得优秀结果。
ABS 是打印关键精准零件的优秀材料。正确设置下,可生产经年耐用的高质量零件。
3D打印