


Cura ABS 打印设置与配置文件:针对各类 3D 打印机优化
ABS(丙烯腈-丁二烯-苯乙烯)因其优异的物理特性和较低成本而被广泛应用。但它也是消费级耗材中最难打印的材料之一,极易发生翘边和层间分层。早期 DIY 打印机常用 ABS,但现在已逐渐被更优的替代材料取代。
封闭式打印机打印 ABS 成功率更高,但通过正确设置,大多数打印机也能打印 ABS。挤出温度建议 230–250°C,热床温度 100°C。关闭层风可获得更好效果,建议使用裙边。PEI 板或涂层玻璃床能提供更好的床面粘附。
为获得更佳效果,推荐使用 ASA(丙烯腈-苯乙烯-丙烯酸酯),它是 ABS 的改良变体,翘边和分层倾向更低,释放的烟雾和颗粒更少,同时保留了 ABS 的优势。
ABS 的常见问题
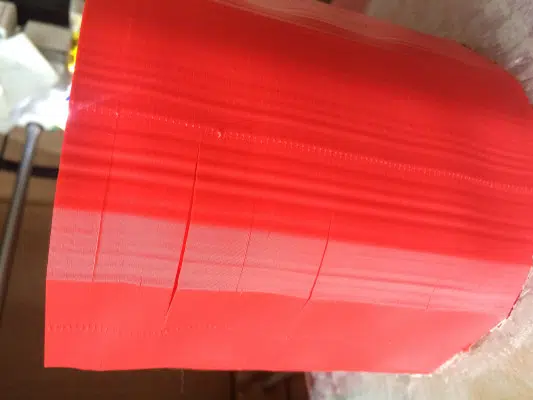
凡打印过 ABS 的人都会遇到翘边、层间分层等问题。ABS 熔融时膨胀明显,固化后又收缩,这种现象会在打印件内产生内应力,导致边缘上翘或沿层纹开裂。
翘边和分层可通过封闭腔体和良好的床面粘附来解决。
还有烟雾、气味和颗粒物排放问题。ABS 必须在通风良好的环境或配备过滤系统的条件下打印。过度暴露于 ABS 排放物中曾有导致恶心和头痛的报告。
虽然 ASA 价格稍高,但翘边和分层倾向更低,释放的烟雾和颗粒更少,同时保留 ABS 的优势。这些特性正推动整个 3D 打印社区向 ASA 转移。
为什么要用 ABS 打印?
ABS 的主要优势在于其宽广的连续使用温度范围(-20°C 至 80°C)和高冲击强度。相比之下,PLA 在 50°C 就会软化,难以应对户外环境;PLA 受冲击时像玻璃一样碎裂,不适合需要韧性的应用。
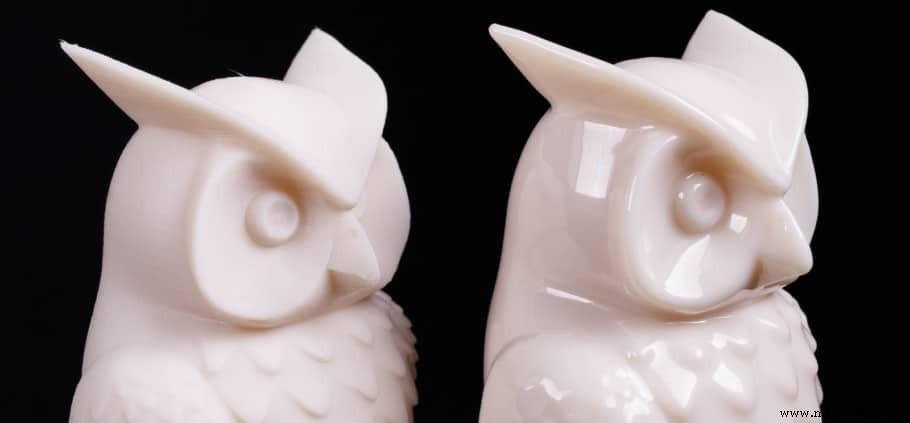
还有丙酮蒸汽抛光工艺,可使 ABS(或 ASA)零件表面光滑如注塑件。
聚合物易受紫外线影响,长期暴露会变脆碎裂。ASA 除具备 ABS 优势外,还增加了抗 UV 能力。
微调 Cura 参数以打印 ABS
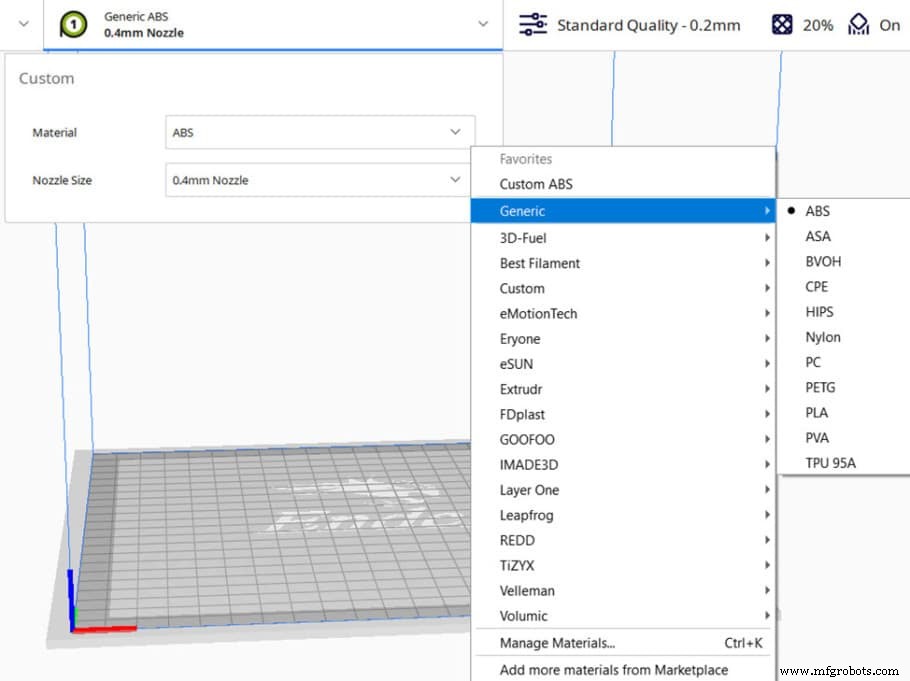
启用 Cura 默认 ABS 配置文件(作为起点)
Cura 内置了许多知名品牌的配置文件,建议以此为起点微调。若品牌未列入,可从通用 ABS 配置文件开始。
层高
层高极大影响打印时间、细节和强度。层高越大打印越快,但细节和强度下降。对 ABS 而言,建议选择较薄层高以减少分层。
研究表明,较低的层高与喷嘴尺寸比值能提高强度,因为层间空隙更少。若需较大层高,建议更换大口径喷嘴。也可通过调整挤出宽度模拟大喷嘴,但最好不超过实际喷嘴尺寸的 125–150%(如 0.4 mm 喷嘴对应 0.6 mm 挤出宽度)。
0.4 mm 喷嘴(或挤出宽度)下,0.2 mm 层高是 ABS 可接受的最大值。详见该论文及本站相关文章。
微调建议
仅改变层高进行试打,观察结果,找到最适合特定项目的层高。
ABS 理想层高:
- 追求细节: 喷嘴尺寸或挤出宽度的 25%(0.4 mm 喷嘴对应 0.1 mm)
- 综合最佳: 25%–40%(0.4 mm 喷嘴对应 0.15 mm)
- 快速打印/原型: 50%–65%(0.4 mm 喷嘴对应 0.2 mm)
打印温度
ABS 理想打印温度:235–250°C
打印温度对 ABS 的层间粘结和细节表现影响相反:温度越高层间粘结越强,但细节越差。聚合物熔点后随温度升高粘度降低,细节锐度下降。
ABS(和 ASA)打印温度较高,虽无全金属热端也能打印,但全金属热端能获得更好效果。
微调建议
打印温度塔,按固定高度改变挤出温度。打印完成后可直观看到最佳层间粘结和细节的温度区间。参考该视频。
热床温度
ABS 理想热床温度:100°C+
热床温度是打印 ABS 的关键。无加热床几乎无法打印 ABS。牢固的床面粘附是成功的保证。
研究表明,将热床温度设定略高于材料玻璃化转变温度可显著提高粘附力。详见该研究。
聚合物不同于水等物质,具有玻璃化转变温度这一特征温度。加热超过该阈值时,物理特性从脆硬变为韧性。
ABS 玻璃化转变温度约 110°C,若打印机能达到,强烈建议设为 110°C 或更高。会出现更明显的“大象脚”,可在切片软件或模型底部倒角补偿。
微调建议
热床温度无需极精细调整。只要超过 100°C 并逐步升高直到打印成功即可。
打印冷却
打印 ABS 时应关闭冷却风扇以防层分离和翘边。仅在细节要求高且环境温度高时,可开启最高 30% 的层风。最佳初始设置是完全关闭层风(桥接除外)。注意:开启层风虽改善桥接,但会大幅增加分层风险。
微调建议
同温度塔方式,仅改变层风速度打印塔测试。
ABS 理想冷却设置:
- 首层风扇速度: 关闭
- 其余层风扇速度: 关闭
- 床面粘附类型: PEI 板或涂层玻璃
- 裙边宽度: 至少 10 mm
打印速度
ABS 不适合层风冷却,需降低速度让塑料充分固化。视打印机和模型大小,首层 20–30 mm/s,其余层 30–60 mm/s 为良好起点。
外壁速度应尽可能低,内部填充速度可提高。
微调建议
仅改变打印速度试打同一模型,观察影响。
ABS 理想速度设置:
- 打印速度: 30–50 mm/s
- 首层打印速度: 20–30 mm/s
- 填充速度: 40–60 mm/s
- 移动速度: 60+ mm/s(视打印机而定)
回抽
ABS 因高温且无冷却易拉丝,但调好回抽并启用相关选项可获优秀效果。
用拉丝测试模型调整回抽。起始值:直驱 3 mm,远端 6 mm;回抽速度 25 mm/s 适用两者。Cura 默认设置通常效果不错。
什么是 Combing 及推荐设置?
Combing 关闭回抽并修改移动路径使其经过内部填充以沉积溢出塑料。建议设为“Within infill”(仅内部填充)。
微调建议
打印多组拉丝测试,每次微调回抽速度或距离,精细调优。
ABS 理想回抽设置:
- 回抽距离: 直驱 3 mm / 远端 6 mm
- 回抽速度: 25 mm/s
- Combing: 开启并设为“Within Infill”
床面粘附
如前所述,热床温度超过材料玻璃化转变温度可大幅提升粘附力。
裙边是单层厚的边框,增加与热床接触面积。对底面接触不佳的模型帮助很大。裙边不接触模型,仅作喷嘴预热挤出,对层粘附帮助不大。
筏底由至少 2–3 层组成,位于整个模型底部,也能补偿热床不平。
胶棒、发胶、美纹纸胶带都是对抗翘边的利器。若上述方法无效,可尝试胶棒、专用床面胶或整齐贴美纹纸胶带。
ABS 理想床面粘附设置:
- 热床温度: 100°C+
- 床面类型: PEI 板或涂层玻璃
- 裙边宽度: 至少 10 mm
- 辅助粘附产品: 胶棒、发胶、美纹纸胶带
打印 ABS 是否需要封闭腔体?
小模型可在无封闭腔体下打印,但封闭腔体绝对有助于 ABS 打印。若打印机带加热腔体效果更佳。
总结:打印 ABS 的理想 Cura 设置/配置文件
- 层高: 喷嘴尺寸或挤出宽度的 25%–40%(0.4 mm 喷嘴对应 0.15 mm)
- 打印温度: 235–250°C
- 热床温度: 100°C+
- 床面类型: PEI 板或涂层玻璃
- 回抽距离: 直驱 3 mm / 远端 6 mm
- 回抽速度: 25 mm/s
- 打印速度: 30–50 mm/s
- 移动速度: 60+ mm/s(视打印机而定)
- 首层风扇速度: 关闭
- 其余层风扇速度: 关闭(桥接除外)
3D打印
- ABS 3D 打印全解析:优势、局限与专家实战技巧
- Formlabs 推出 Fuse 1 高级 3D 排布功能,打印成本最高降 46%
- 全新Ultem 1010与ASA:Stratasys Fortus打印机的先进FDM材料
- Stratasys获Pantone®认证:J750与J735 3D打印机色彩精准度再升级
- 金属 3D 打印机 ROI 计算实战指南
- Markforged 3D打印:BattleBots Valkyrie战队的制胜秘密武器
- 地形建模3D打印机Top 11:FDM与光固化2022年度评测
- 2022新手入门3D打印机推荐指南:易用与进阶双轨并行
- PLA 与 ABS:哪种耗材更适合微缩模型 3D 打印?
- 现代自动化中气动执行器关键应用场景
- Stratasys推出ABS-CF10碳纤维丝材 赋能高性能FDM 3D打印
- 喷墨印染料选择关键指标解析