


PETG 丝材干燥指南:简单步骤打造透明强韧 3D 打印件
3D 打印耗材吸收水分,影响打印过程中的材料效能。
吸湿性丝材如 PETG 和 ABS 易吸水变湿,导致爱好者获得劣质产品。
作为 3D 专业人士或爱好者,需掌握 PETG 丝材受潮后的干燥方法。
简易干燥 PETG 丝材方法
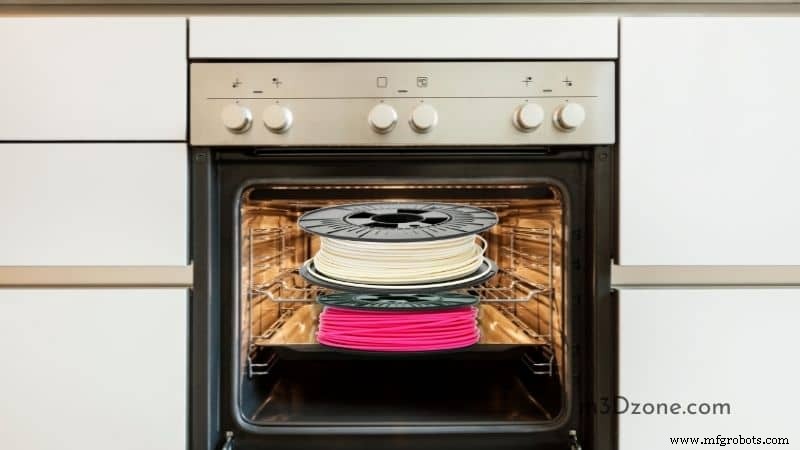
干燥 PETG 塑料丝材,需将其置于对流烤箱或脱水机 (查看亚马逊) 中。将烤箱或脱水机温度调至 65°C (PETG 丝材玻璃化转变温度)。
干燥 6-8 小时后即可用于 3D 打印机。
本文深度提供 PETG 塑料丝材吸水机制、干燥存储最佳实践信息。
什么是 PETG 丝材?
PETG 即聚对苯二甲酸乙二醇酯,结合 ABS 和 PLA 优点的流行丝材。兼具 ABS 机械刚性和 PLA 易打印性。
此外,乙二醇增强赋予 3D 打印独特清晰视觉特性,如玻璃般闪耀。PETG 优势包括:
- 高抗拉强度,打印不同行业应用的高强度机械零件。
- 乙二醇特性实现针对玻璃般光亮表面质量的 PETG 应用。
干燥 PETG 与非干燥 PETG 丝材差异
3D 耗材暴露在开放环境数周数月会吸湿。因此 PETG 丝材若不存干燥箱极易受潮。
干燥 PETG 丝材产出光泽产品、表面一致;湿 PETG 更脆。非干燥 PETG 因耗材空隙气泡产出纹理模型而非缎面光洁度。
水解过程及其对 PETG 塑料丝材的影响
科学家定义聚合物为单体长链。聚合过程使单体连成可降解链。
聚合物链断裂有多种方式。聚合物降解最著名原因是水解过程。
水解
水解过程在水分子分解聚合物链时启动。在复杂化学变化过程中最终影响聚合物材料性质。
化学过程显著增加或减少聚合物链长度。发生时,材料性质如抗拉强度和清晰度受负面影响。
水解影响
水解过程负面影响 3D 打印过程。挤出湿 PETG 丝材时,塑料中水分沸腾形成气泡。
气泡分解聚合物链缩短链长,削弱材料。
过程在耗材基本结构产生空隙,削弱层间粘附。导致不理想 3D 打印表面光洁度。
如何判断丝材受潮需干燥
所有聚合物因吸湿性在保质期内从潮湿空气吸收水分,但程度不同、对打印质量影响各异。
亲水聚合物吸水,疏水聚合物则完全相反,即不吸水。
高湿度导致打印边缘角落拉丝、表面质量差、光滑部位变粗糙。
反之低湿度对最终打印轻微负面影响。少量水分不产生气泡爆裂声,不改变机械性质。
PETG 丝材受潮指示信号
爱好者可能难通过肉眼判断 PETG 丝材是否受潮。以下指标可助判断:
- 打印时听到爆裂和噼啪声
- 打印抗拉强度降低的 3D 产品
- 产生不均匀挤出线条
- 严重异常拉丝
- 挤出时熔融飞溅和渗漏
这些是处理湿 PETG 丝材最显著信号。有趣的是,有高效干燥方法应对此情况。
此外,始终可预防丝材受潮而非事后干燥。
通过妥善耗材存储管理湿度
3D 打印机离不开塑料耗材,这是决定产品质量的关键部分。爱好者需通过妥善存储机制照料耗材防止吸湿。
一是维持耗材存储空间低湿度和良好通风。避免过暖房间导致潮湿大气和水分积聚。
使用密封真空袋也是好方法。配合干燥剂包和湿度监测仪监控存储空间相对湿度。
干燥箱也是选择但可能比密封真空袋更贵。
若湿度仍致受潮,稍后文章将展示便捷干燥选项。
干燥 PETG 丝材要求
作为打印爱好者,需知干燥湿 PETG 塑料丝材的要求。确定需干燥前,必须确认吸收大量水分。
可检查暴露于潮湿环境时长。或听挤出声音判断干湿 PETG 丝材。
干燥 PETG 丝材关键要求:维持 65°C 温度;放置 6 小时以上获最佳结果。或在 65°C 以下延长干燥时间。
阳光下干燥 PETG
爱好者倾向尝试阳光干燥耗材。另一原因是免成本,对比购买昂贵耗材干燥机。
但需认识:阳光虽在某些地区很热,未必是 PETG 干燥最佳主意。
外部表面温度约 30°C,世界最热部分达 45°C 左右。
PETG 玻璃化转变温度 65°C,阳光永远无法让丝材热到足以通过蒸发去除水分。此外,湿丝材在高湿环境外置会吸收更多水分。
干燥 PETG 丝材需要什么?
干燥耗材全过程缓慢需高精度和细心。爱好者需自制或专用耗材干燥机完成任务。
也可用普通烤箱或食品脱水机达成类似 PETG 干燥效果。
-
耗材干燥机
3D 打印专业人士和爱好者用耗材干燥机作为打印过程必备设备。设计师确保封闭干燥机加热腔内空气干燥耗材。
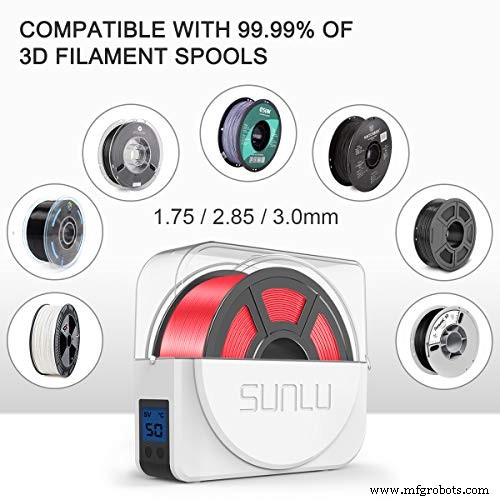
将 PETG 丝材加热至正确温度打破聚合物链,水分子沸腾蒸发。如前所述,需设定正确 PETG 玻璃化转变温度 65°C 获最佳结果。
耗材干燥机额外功能助安装旋转线轴实现腔内均匀受热。内置风扇助空气正常循环帮助干燥。
-
烤箱干燥耗材
PETG 干燥不一定需要耗材干燥机,家用电烤箱也能搞定。需在放入 PETG 线轴前设定正确烤箱温度。
确保烤箱温度设定在 PETG 玻璃化转变温度以下,使塑料受热释放水分。
建议干燥时长 4-6 小时。
-
食品脱水机
可改装食品脱水机作为干燥 PETG 丝材另一利器。缺耗材干燥机或电烤箱时特别方便。
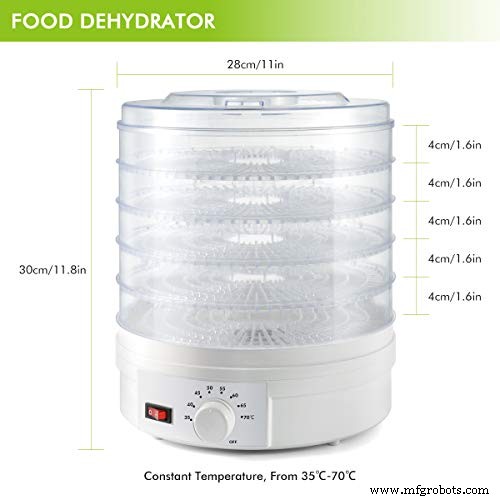
食品脱水机设计干燥水果,能在比电烤箱更低温度工作。
使其易用于干燥 TPU、湿尼龙、ABS、PLA 等偏好低干燥温度的丝材。
干燥 PETG 丝材前预防措施
可用对流烤箱或脱水机干燥湿 PETG 丝材获良好结果。爱好者常聚焦调整正确玻璃化温度、干燥时长。
但其他不可控因素同样需关注:
- 先预热烤箱,因许多烤箱倾向超出设定温度上限
- 避免错误温度干燥 PETG 塑料丝材,以免熔融
- 遵守规定干燥时长,过度干燥导致塑料软化熔化
- 勿过度干燥线轴,可能降解塑料材料
- 2kg 或 3kg 大线轴可延长干燥。但注意累积热量。分多次短时干燥
干燥机中 PETG 及其他丝材干燥时间温度表
3D 打印行业拥有众多塑料丝材供打印机制造有效工艺打印。打印机可用不同塑料丝材打印不同模型应用于各行业。
所有塑料有不同玻璃化转变温度和加热时长,考量其独特机械性质。
- PETG:干燥温度 65°C;干燥时间 6-8 小时。
- PLA:干燥温度 55°C;干燥时间 6-12 小时。
- ABS:干燥温度 65°C;干燥时间 6-8 小时。
- ASA:干燥温度 65°C;干燥时间 6-8 小时。
- 尼龙:干燥温度 80°C;干燥时间 8 小时。
- 聚碳酸酯:干燥温度 75°C;干燥时间 8 小时。
- PVA:干燥温度 55°C;干燥时间 12 小时。
- TPU:干燥温度 55°C;干燥时间 12 小时。
PETG 塑料丝材贵吗?
2017 年 PETG 塑料丝材成 3D 打印行业热门丝材。比 PLA、ABS、CPE 等其他打印丝材成本低促成此流行。
PETG 塑料因提供更多工业益处深受爱好者喜爱。通用 PETG 交易价 $30-$40,特种配方 $45-$70,使 PETG 成为市场最便宜塑料丝材之一。
结论
PETG 丝材像其他吸湿性塑料材料一样从环境吸收水分。水分影响丝材机械性质,进而负面影响 3D 打印质量。
打印表面光洁度是最终 3D 产品整体质量关键指标。受潮软化 PETG 丝材产生劣质表面光洁度,而干燥丝材保证实心零件的优质产品。
因此,凭借文章获得的知识,你现在可以保护 PETG 丝材免受潮或受潮后干燥。
3D打印