


FDM 3D 打印实现高质量全金属零件
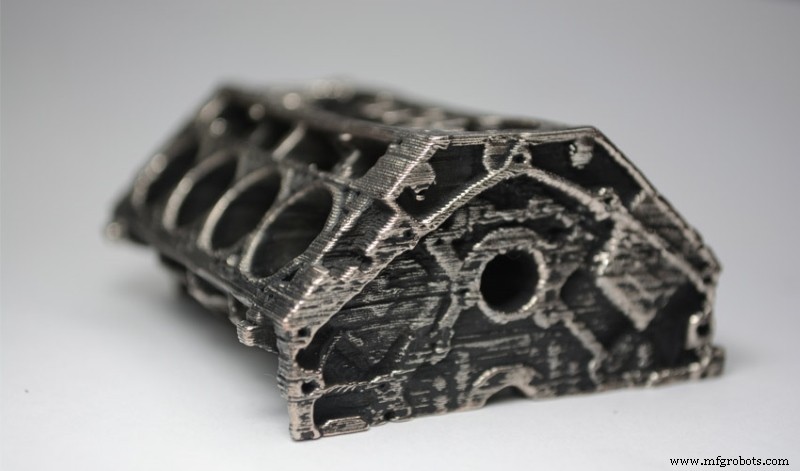
图 1:高碳钢 Filamet™ 烧结模型。来源:The Virtual Foundry
The Virtual Foundry 是美国威斯康星州公司,由熔融金属领域资深专家组成,自 2014 年起持续改进并扩展其用于 FDM 3D 金属打印的丝材及配件系列。初期虽制造出高黄铜、铜、青铜含量丝材,但烧结后结构不具金属特性。通过 Kickstarter 众筹获得足够支持,The Virtual Foundry 将丝材进化至具备纯金属特性,并扩展材料范围(316L 不锈钢、高碳铁、6061 铝、钨)。所有 Filamet™ 型号由基体金属和可降解环保聚合物(PLA)组成。材料无裸露金属颗粒和挥发性溶剂,打印时不会释放。这些材料打印极简,因打印特性类似 PLA,使任何 FDM 3D 打印机用户无需购买昂贵工业级金属 FDM 打印机即可用这些丝材创建零件。Filamet™ 材料主要优势之一是达到类似 DMLS 技术的性能,但有特定限制。因需烧结打印件以去除丝材中的 PLA,成品存在孔隙、体积收缩和各向异性。DMLS 3D 打印机可打印全致密零件(类似铸造),细节极佳、层高 0.02 .mm 且无需后处理,仅相较 Filamet™ FDM 打印的劣势是材料、制造及设备成本高昂。
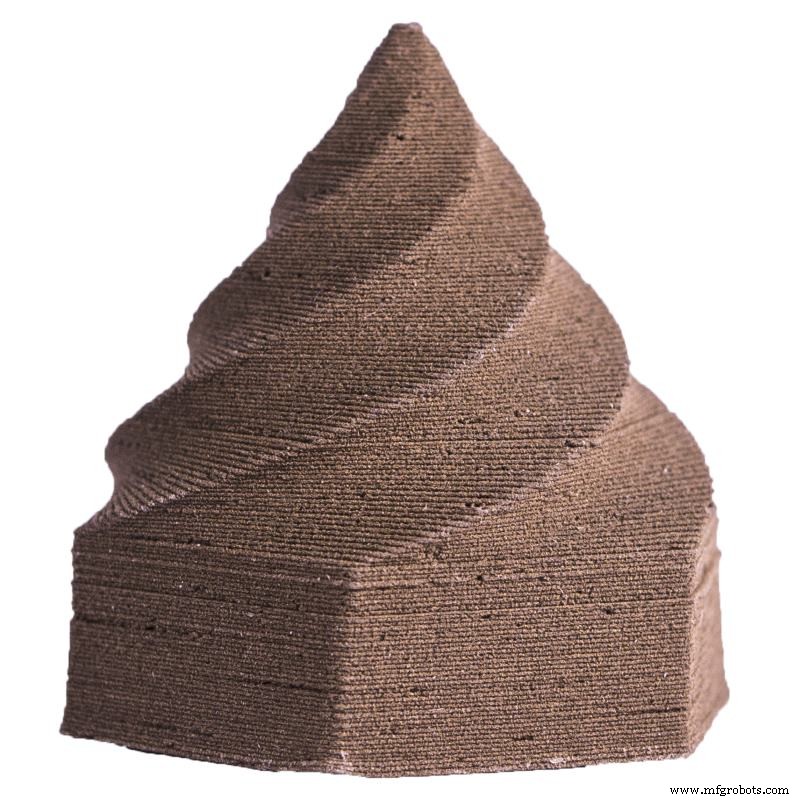
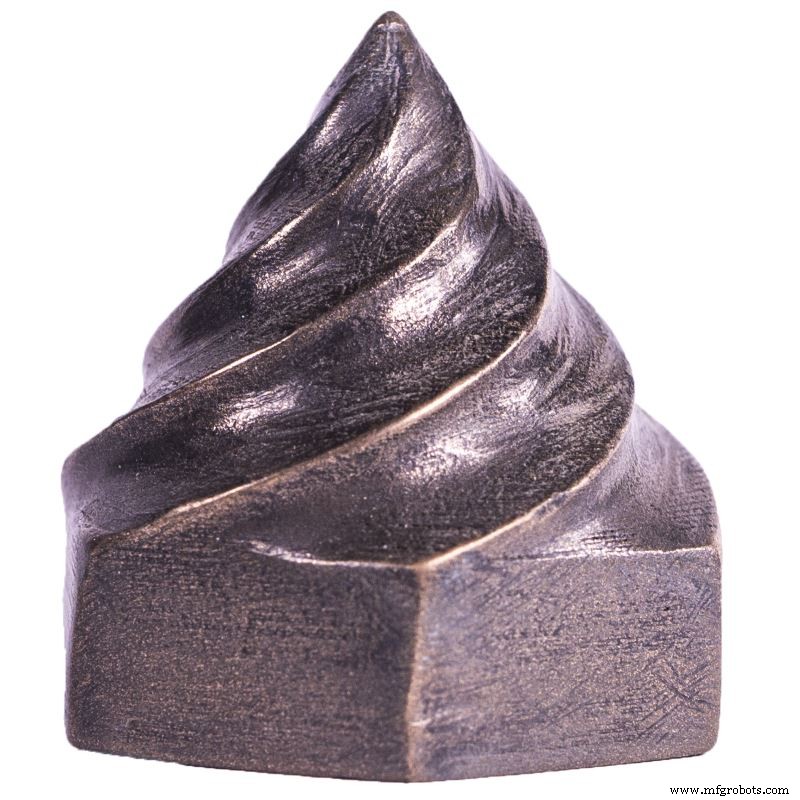
图 2:未烧结与烧结后青铜 Filamet™ 锥体。来源:The Virtual Foundry
为使打印件完全金属化,必须在炉中烧结。烧结是基于金属粉末压制成型坯,施加低于熔点但足以使金属颗粒牢固结合的热处理工艺,形成全致密块体。Filamet™ 打印后需烧结去除丝材中的 PLA。烧结可在开放环境、真空或惰性环境炉中进行。
开放环境烧结
开放环境烧结需烧结用椰壳炭、耐火容器(坩埚)和 Al2O3 耐火粉末。工序始于打磨零件粗糙边缘以获最佳效果。
首先,坩埚填入耐火粉末,留出表面自由空间。然后将工件浸入耐火粉末,确保工件表面与坩埚壁及上下部位至少留 15 mm 间隙。耐火粉末不得压实。
此时,视烧结材料而定,坩埚表面自由空间填入烧结炭或将坩埚置入炉中。
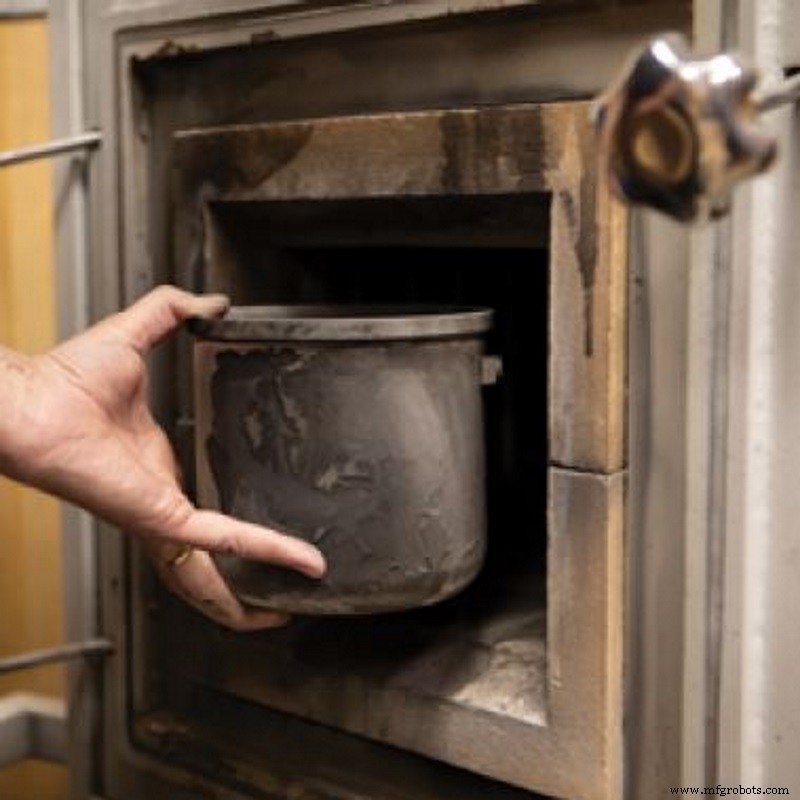
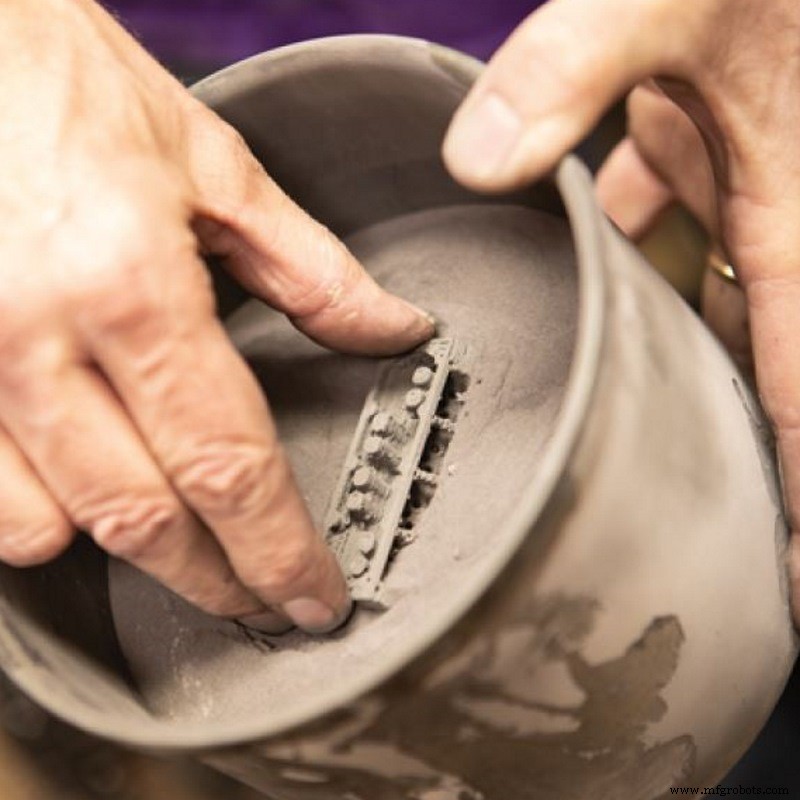
图 3:烧结工艺。来源:The Virtual Foundry
真空或惰性环境烧结
真空或惰性环境烧结需坩埚(熔炼容器)和耐火粉末。将工件置入坩埚并覆盖耐火粉末,工件表面与坩埚间至少留 10 mm 粉末层。随后将坩埚置入炉中。
The Virtual Foundry 提供以下推荐温度表,适用于开放环境或真空/惰性环境烧结:
| 材料 | 最高烧结温度 |
|---|---|
| 青铜 | 871 ºC |
| 铜 | 1074 ºC |
| 316L | 1260 ºC |
| Inconel | 1260 ºC |
表 1:材料与最高烧结温度。
用户须知这些时间温度仅为参考,会因炉型等诸多因素变化。表中未含的 Filamet 系列丝材视为实验性,厂家无烧结数据。
若无满足 Filamet™ 丝材烧结要求的炉子,可联系我们咨询在我方设施烧结的可行性与条件。
烧结后(开放环境或真空/惰性环境),任何 Filamet™ 系列丝材均可获得全金属零件,具真实金属属性如导电性,可后处理打磨抛光甚至焊接;但存在一定孔隙率和因 PLA 损失导致的体积收缩。用户还须注意最终产品机械性能与打印件在烧结温度下保持时间直接相关。成品若粉化脆弱,说明烧结时间不足。若表面呈皱皮状,则过度烧结。
 Filamet 铜
 Filamet 青铜
 Filamet
不锈钢 316L
 Filamet
铝 6061
后处理:打磨与抛光
烧结后零件可像金属一样打磨抛光,但须遵循系列指示。水砂纸可消除打印纹路和微小变形,因摩擦热使脱落颗粒粘附于孔隙。若用砂纸或 3M 径向盘,建议从 120 目(3M 径向盘 80 目)开始,小心不变形棱角等精细区域。整个表面打磨后,换用下一目数砂纸,如此递增 6-7 个目数(3M 径向盘 4 次)。最终抛光前建议用 3000 目砂纸,可获一定光泽。最后用法兰绒清洁后可抛光。TVF 建议用旋转工具配抛光盘和抛光蜡,抛光更快高效。只需在抛光盘涂少许抛光蜡,全件匀速抛光避免过热变形。除打磨抛光外,Filamet™ 零件还可雕刻、熔化、焊接和热整形。
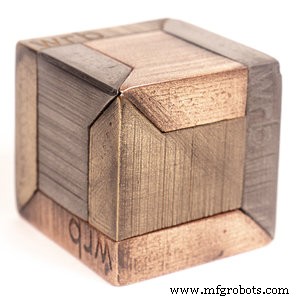
图 4:抛光铜桶。来源:The Virtual Foundry
通过 Filamet™ 金属丝材,FDM 3D 打印技术已攻克所需领域,特别是部分工业分支。
3D打印