


如何选择最适合的 3D 打印技术:FDM、SLA 与 SLS 深度对比
增材制造是指基于材料逐层堆积成形的全体制造技术。与减材制造(传统 CNC 加工)不同,它通过逐层选择性沉积精确量的材料来构建零件。
但这一大类下包含众多差异巨大的技术,各有优劣。掌握其原理与局限,是为各类需求选型的关键。
虽技术繁多,工业界最主流的三大技术是:
- 熔融沉积建模(FDM)
- 选择性光固化成型(SLA)
- 选择性激光烧结(SLS)
FDM 因低成本打印机普及而最为广泛,但近年 SLA 与 SLS 技术快速追赶。Formlabs(SLA)与Sinterit(SLS)等企业推出的设备,以极具竞争力的价格实现工业级品质,加之新材料不断涌现,企业与专业人士在技术选型上愈发纠结。
下文将详述三大技术的核心特性、差异、优劣势。
熔融沉积建模(FDM)
它是最普及的技术。原理是将热塑性材料加热至熔点以上,通过喷嘴挤出,选择性逐层沉积成型。
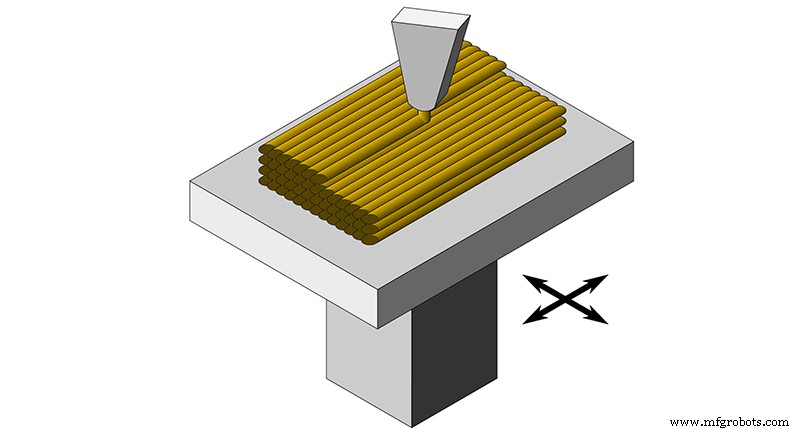
图 1:FDM 打印原理。来源:commons.wikimedia.com
尽管最常见,但在设计与文件准备上最为复杂。FDM 的局限往往直接决定设计方案,打印零件时通常需针对技术重新设计或改良。这在以 3D 打印验证后续将用其他工艺量产的模型时尤成问题。
核心限制在于:必须使用支撑,且无法获得力学各向同性。
熔体无法在空中沉积,悬垂与桥接结构必须添加支撑,增加材料与时间成本,后处理拆除支撑还会影响接触面表面质量。
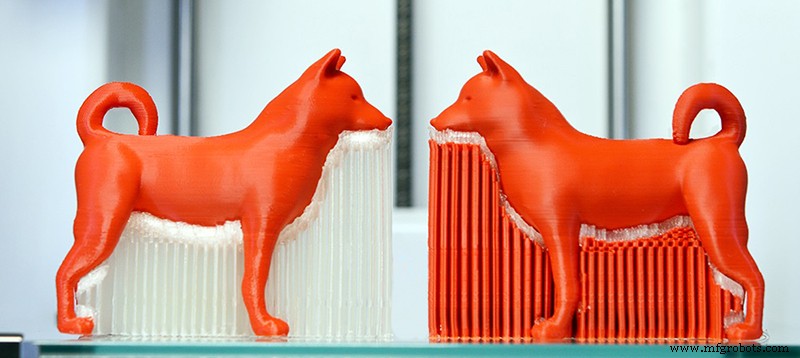
图 2:带支撑的打印件。来源:Simplify3D
用可溶性材料打印支撑可缩减上述弊端,便于拆除并改善接触面质量。这要求打印机具备双喷头系统,如 BCN3D Sigma/Sigmax 的 IDEX 系统,或 Raise Pro2 的 Bondtech 双喷头。
视频 1:BCN3D IDEX 系统。来源:BCN3D
此外,如前文所述,FDM 无法制造各向同性零件,这在机械/结构应用中是重大短板。
其他重要限制包括分辨率低、公差大。虽用小口径喷嘴可使 Z 分辨率接近 SLA/SLS,但XY 分辨率始终远低于后两者,且受材料制约——分辨率取决于喷嘴直径,并非所有材料兼容小口径喷嘴。
但 FDM 优势明显:材料种类最丰富且成本最低、成型体积最大、整体最便宜。
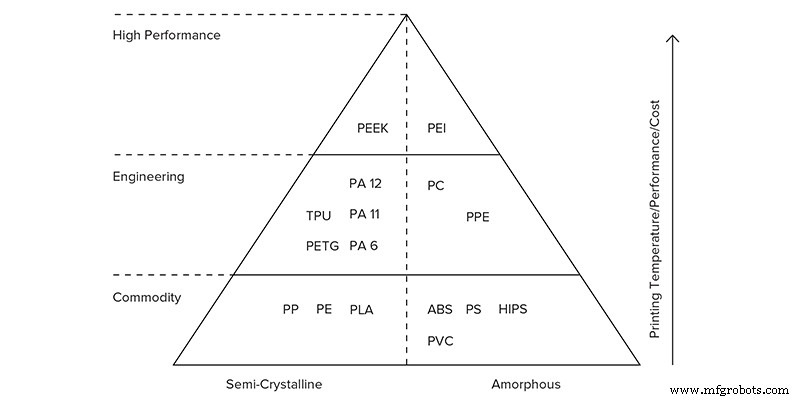
图 3:FDM 主流材料金字塔。来源:3dhubs.com
它也是洁净安全、前期准备极少的技术,可部署于任意环境,即时性优于需大量前后处理的 SLA/SLS,是各级教育的理想选择。
适用于夹具工装、中大尺寸零件、需特殊材料(其他技术无对应材料)的场景。
在建筑模型制作上 FDM 优势巨大:项目多由大体量、低精度需求的零件组成,配合 Filamet、Timberfill、Smartfil EP、PLA Mukha 等材料,无需后处理即可呈现金属、木材、陶瓷质感。
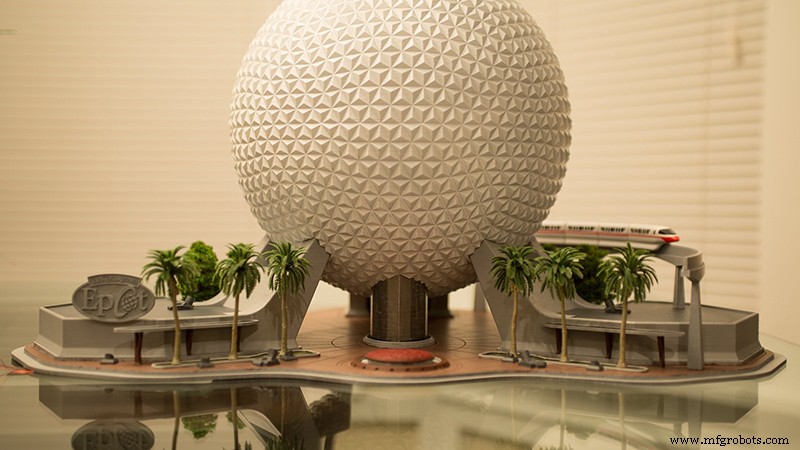
图 4:FDM 打印建筑模型。来源:Raise3D
光固化成型(SLA)
第二大主流技术。基于紫外光选择性逐层固化光敏树脂槽。选择性曝光可通过激光扫描(SLA)、投影仪(DLP)或掩膜 LED(LED-LCD/MSLA)实现。
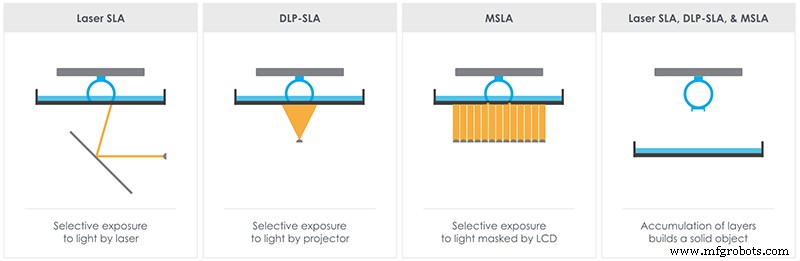
图 5:SLA、DLP、MSLA 差异。来源:theorthocosmos.com
同 FDM 一样需要支撑且须机械拆除,但 SLA 目前不支持双材料同步打印,支撑只能机械去除,接触面表面质量同样受损。
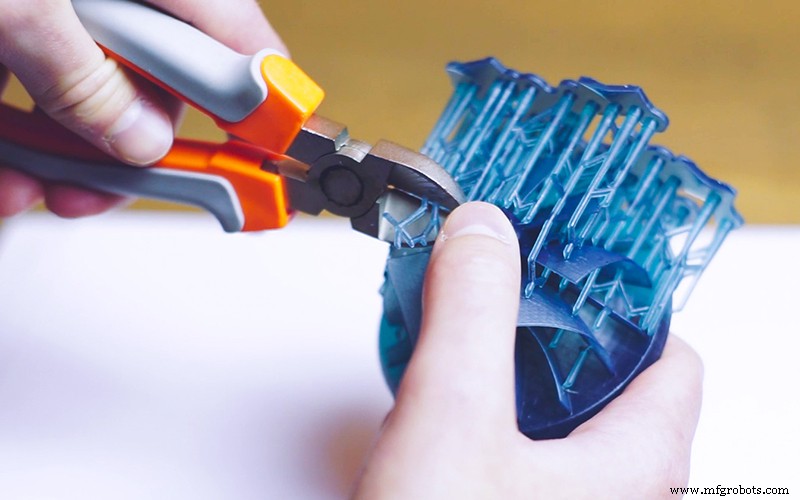
图 6:SLA 打印件支撑。来源:3Dhubs.com
根本差异在于使用热固性聚合物而非热塑性材料。SLA 材料更贵且具一定毒性,加上零件需清洗后处理,不推荐用于教育领域。
但其强项是高分辨率与极佳表面光洁度,通常全平面分辨率可达 50 µm。
虽有大尺寸 SLA 设备,但整体成型体积显著小于 FDM。
完美适配需高分辨率、优异表面的小型零件。目前是牙科与珠宝行业最主流的 3D 打印技术,拥有最丰富的牙科与铸造树脂目录。
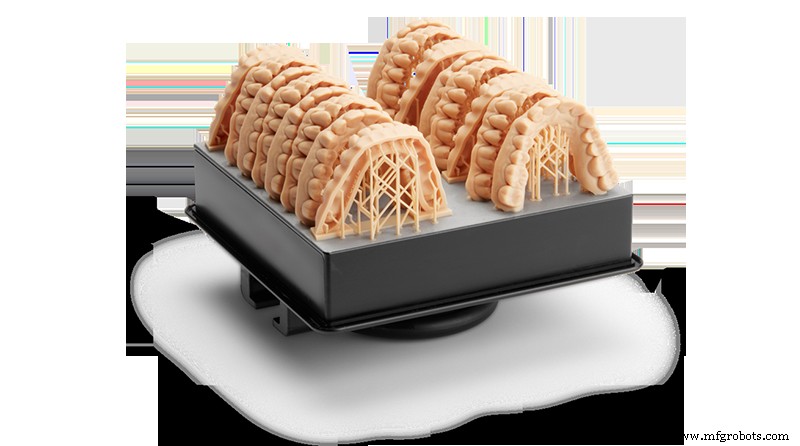
图 7:SLA 打印牙科模型。来源:Formlabs
选择性激光烧结(SLS)
虽是最早且工业应用最广的技术之一,却知名度最低。
直到最近,所有 SLS 设备都需要专用场地,设备与落地成本高昂。近年得益于 Lisa、Lisa Pro 等桌面级 SLS 打印机问世,采购与部署成本已接近 FDM/SLS 系统。本文聚焦热塑性材料 SLS 打印(该技术亦可打印金属)。
SLS 通过激光扫描系统选择性烧结粉末层。每烧结一层,构建平台下降,铺粉器铺设新粉末层。
图 8:SLS 打印机原理图。来源:Sinterit
核心优势是免支撑打印。设计约束远低于其他技术,后处理极大简化。
结合激光的高精度(优于 SLA/FDM),可直接打印复杂组件,无需分件打印再组装。

视频 2:直接 SLS 打印的自行车变速器。来源:Sinterit
另一大优势:SLS 零件致密且高度各向同性,是功能原型与模具的理想工艺。配合良好表面质量,亦适合终端产品小批量生产。
SLS 兼容材料不及 FDM 丰富,但各类尼龙、TPE、TPU 等工程材料足以覆盖大多数应用。
视频 3:SLS 打印 TPU 零件。来源:Sinterit
尽管优势众多,成型体积是 SLS 主要制约。工业级设备成型体积可比肩 FDM,但桌面级 SLS 成型体积与 SLA 相当。
虽后处理仅需清理未烧结粉末,但前期准备与清理使其即时性不如 FDM。
这些特性使 SLS 成为工业标准,高昂成本曾限制中小企业接触。随着 Lisa、Lisa Pro 等亲民桌面级 SLS 打印机面世,局面改观。虽成本仍略高于同级 FDM/SLA,但成本不再是技术选型的决定性因素。
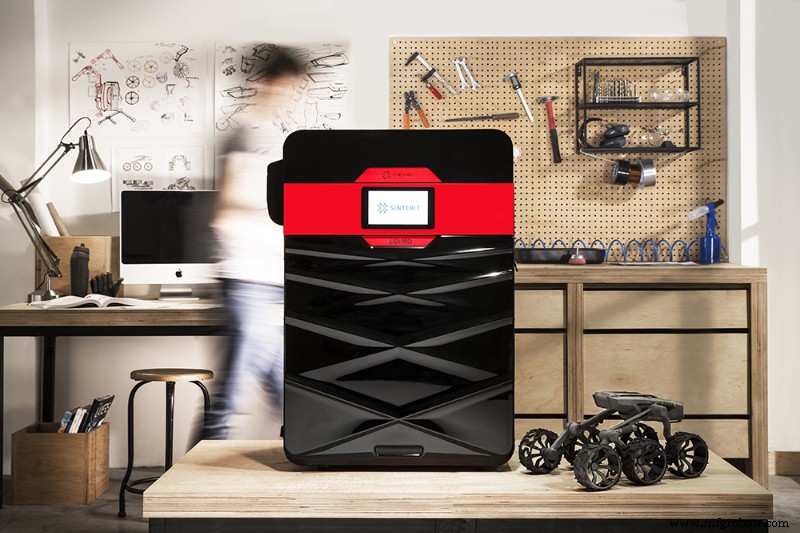
图 9:Sinterit Lisa Pro。来源:Sinterit
FDM、SLA、SLS 三技术对比
需从特性与设计/制造限制两维度对比。
特性对比
特性对比 | |||
|---|---|---|---|
| 特性 | FDM | SLA | SLS |
| 成型原理 | 熔融材料挤出 | 树脂光固化 | 微粒烧结 |
| 兼容材料类型 | 热塑性塑料 | 光固化树脂 | 热塑性塑料 |
| 兼容材料数量 | 极高 | 中等 | 较低 |
| 材料价格 | 中低 | 高 | 中等 |
| 操作复杂度 | 高 | 中等 | 中等 |
| 即时性 | 极高 | 中等 | 低 |
| 最小层厚分辨率 | 0.1 mm | 0.05 mm | 0.06 mm |
| XY 最大分辨率 | 0.25 mm | 0.05 mm | 0.08–0.08 mm |
| 精度 | 低 | 中等 | 高 |
| 典型应用 | 快速原型 教育 夹具工装制造 | 精细小件 珠宝/牙科铸造模 牙套 | 功能原型 小批量 夹具工装 矫形器件 医疗模型 |
| 优势 | 低价 即时性 材料丰富 | 高分辨率 优质牙科/铸造材料 | 免支撑 高质量零件 直接打印组件 高精度 |
| 劣势 | 需支撑 部分材料收缩大 | 材料成本高 成型体积小 | 打印耗时长 成型体积小 |
设计限制对比
设计要求对比 | |||
|---|---|---|---|
| 特性 | FDM | SLA | SLS |
| 悬垂 | 45° 以上需支撑 | 始终需支撑 | 从不需支撑 |
| 桥接 | >10 mm 需支撑 | 虽不强制但建议加支撑 | 从不需支撑 |
| 最小壁厚 | 0.8 mm | 有支撑 0.5 mm / 无支撑 1 mm | 0.7 mm |
| 雕刻细节 | 宽 0.6 mm / 高 2 mm | 0.4 mm | 1 mm |
| 最小孔径 | 2 mm | 0.5 mm | 1.5 mm |
| 动配合/静配合公差 | 0.5 mm | 0.5 mm | 动配合 0.3 mm / 静配合 0.1 mm |
| 中空件排气孔 | 不需要 | 4 mm | 5 mm |
| 最小细节尺寸 | 2 mm | 0.2 mm | 0.8 mm |
| 最小柱径 | 3 mm | 0.5 mm | 0.8 mm |
| 通用公差 | ±0.5%(下限 ±0.5 mm) | ±0.5%(下限 ±0.15 mm) | ±0.3%(下限 ±0.3 mm) |
如今,Raise3D、Formlabs、Sinterit 等厂商基于三种技术的设备价格区间已高度重合,技术选型的唯一标准将回归技术指标本身。
必须充分评估需求与使用场景,选定最适配技术,才能让投资回报最大化。
3D打印