


3D 打印如何赋能模具制造:优势与创新应用
传统工业主流工艺分两大类:减材制造(以 CNC 为主)与成型制造(注塑、失蜡铸造)。两者长期共存,选型主要看零件复杂度、材料、产量。
近年增材制造/3D 打印强势切入,与前两者在材料覆盖与复杂度上均可并行,选型标准渐趋生产成本导向。
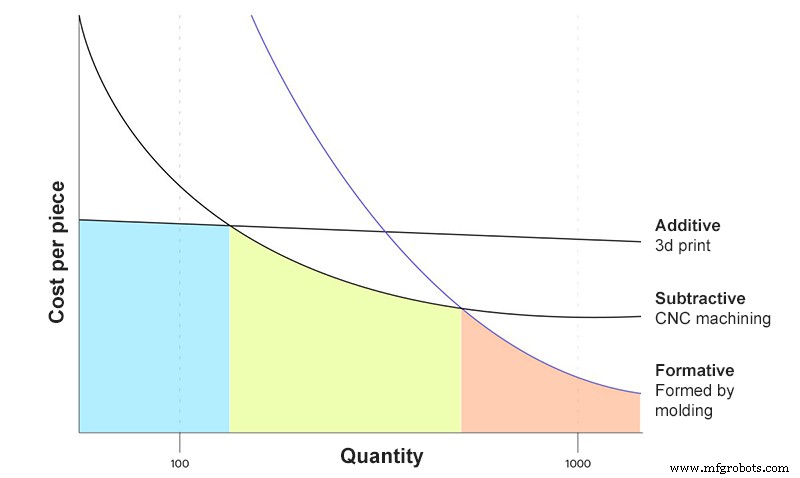
图 1:基于产量的单件成本曲线。来源:3Dhubs.com
中小批量下,成型工艺因模具折旧高、模具成本高,无法与增材制造和 CNC 竞争。但大规模量产中,成型工艺仍是霸主。
成型需注塑模具或失蜡铸造的牺牲蜡模(蜡模亦需模具或 CNC 制作)。这正是CNC 在成型流程中仍不可或缺的原因——传统上它是可复用模具的主流制造手段。
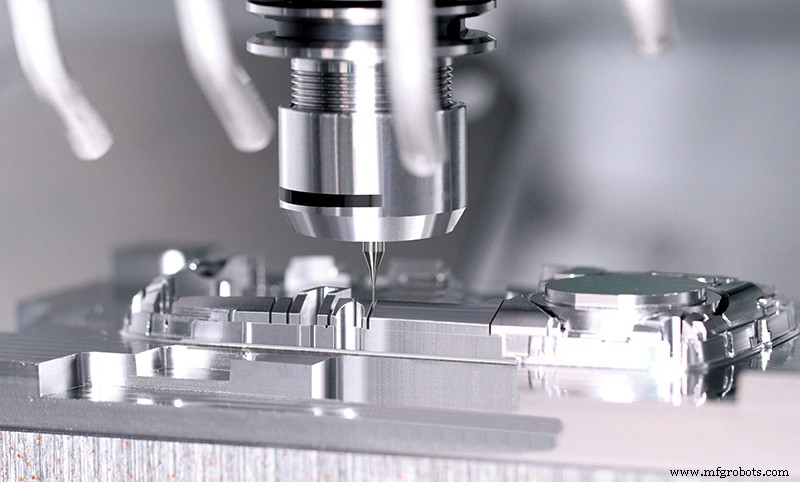
图 2:注塑模具。来源:commons.wikimedia.org
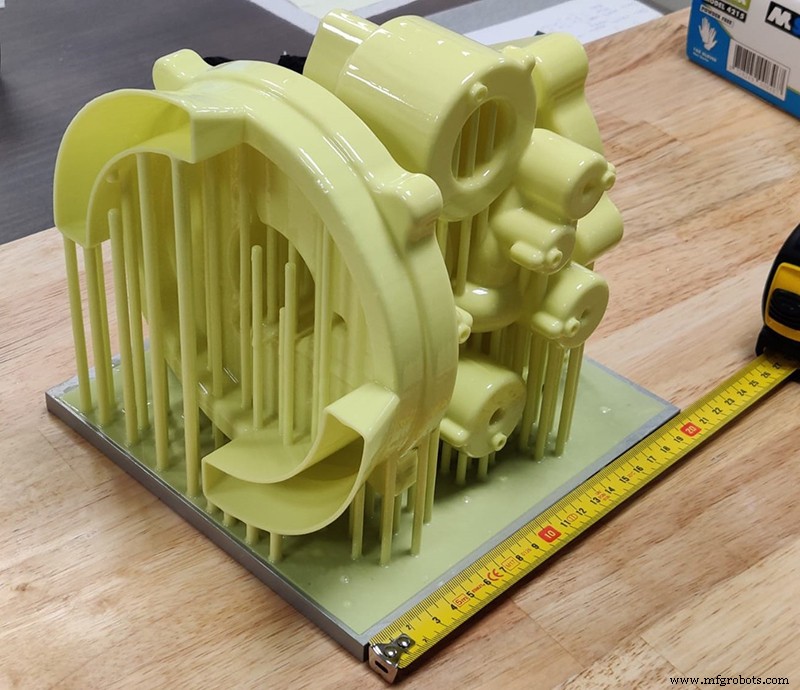
图 3:失蜡铸造蜡模。来源:commons.wikimedia.org
3D 打印能为成型带来什么?
失蜡铸造
失蜡铸造通过给牺牲蜡模涂覆陶瓷浆料并煅烧获得陶瓷模壳。因高精度、可造复杂形状,广泛用于铸铁机械部件。
核心痛点:脱模时模壳破坏,每件需重制蜡模与模壳。
视频 1:失蜡铸造工艺。来源:Niagara Investment Castings
蜡模制作需永久模具,通常 CNC 加工铝制。小批量下成本飙升。另一选择是直接 CNC 加工蜡模,虽降本但设备昂贵且对复杂件受限。
3D 打印在此可引发范式转移。新型 SLA/FDM 可铸造材料可以聚合物打印件替代传统蜡模,不仅降低模型制造成本,更在新品导入与缺陷修正上节省时间、提升敏捷性。打印模型抗折强度远超蜡,搬运中破损风险极低。
如今几乎所有树脂厂商都有高品质可铸造材料(Formlabs 可铸造树脂、Uniz ZWax 等),SLA 打印已在珠宝等领域大幅替代蜡模,Form 3 等打印机普及。
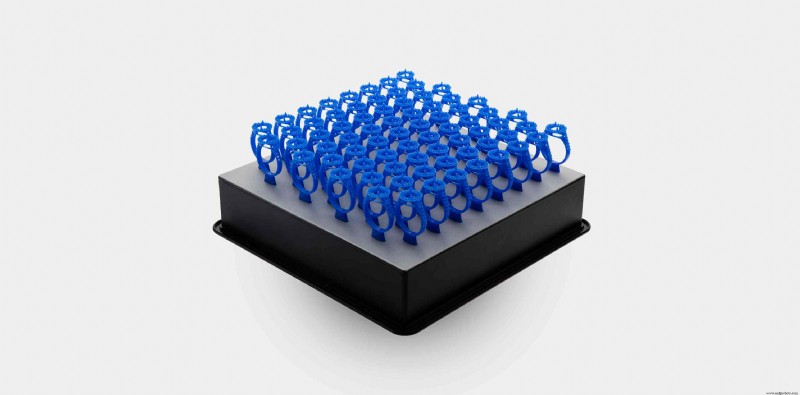
图 3:用于失蜡铸造的 3D 打印珠宝模型。来源:Formlabs
工业界仍常用蜡模,或因大尺寸需求。但Form 3L、UniZ zSLTV 等大尺寸 SLA 打印机与PolyCast 等可铸造丝材的问世,尺寸限制日益消解,工业领域可享受替代优势。
视频 2:PolyCast 丝材应用。来源:Polymaker
蜡模制作同样遵循图 1 成本曲线,达一定量后用模具量产蜡模更划算。即便如此,3D 打印仍大有可为:蜡熔点低,传统铝/钢模可被 3D 打印模具替代,大幅节省时间成本。
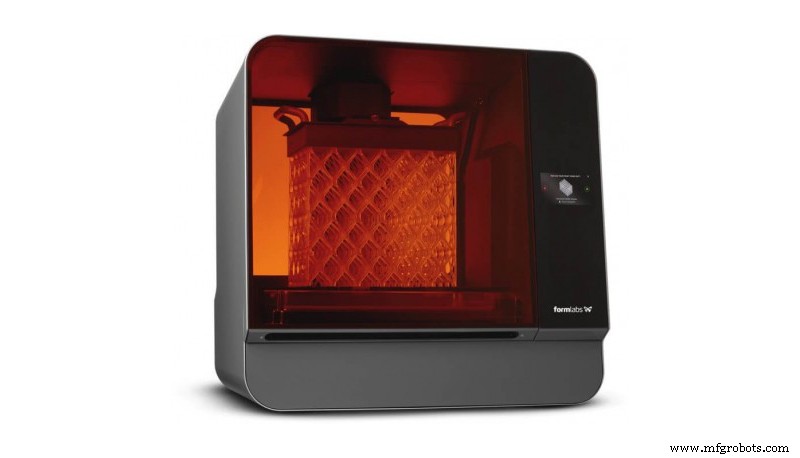
图 4:Form 3L。来源:Formlabs
注塑成型
将熔融塑料注入可拆模具冷却固化。
传统上认为 3D 打印制注塑模不现实,主因:3D 打印聚合物耐热性低、金属 SLS 固有表面粗糙。
如今3D 打印尚不能完全替代 CNC 注塑模,但高耐热机械强度 SLA 材料的开发打开了 3D 打印模具的大门。
典型案例:Formlabs High Temp 树脂,在 0.45 MPa 下耐温近 300°C。其优异热力学性能配合 SLA高分辨率、极佳表面光洁度,成为制模理想材料。
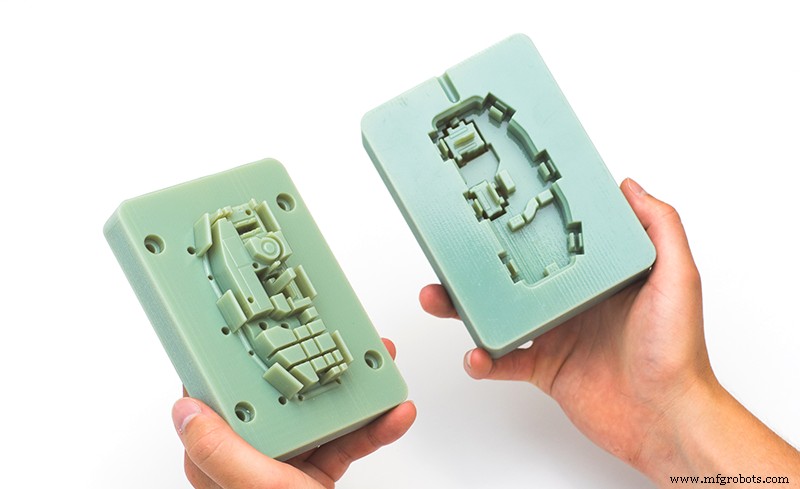
图 5:SLA 3D 打印注塑模。来源:3Dhubs
因此3D 打印是注塑模具生产的极佳补充:一是低成本制造小批量模具,二是量产金属模开工前验证设计。后者意义重大——机加工模具修改缺陷需研磨甚至重制,导致成本大增、交期延误。
硅胶模与热成型模
烘焙、珠宝、化妆品等领域常用的单腔模具。
成本极低、制造极简。柔性/半柔性利于脱模,适用巧克力、树脂、水泥等非熔融或低熔点材料。
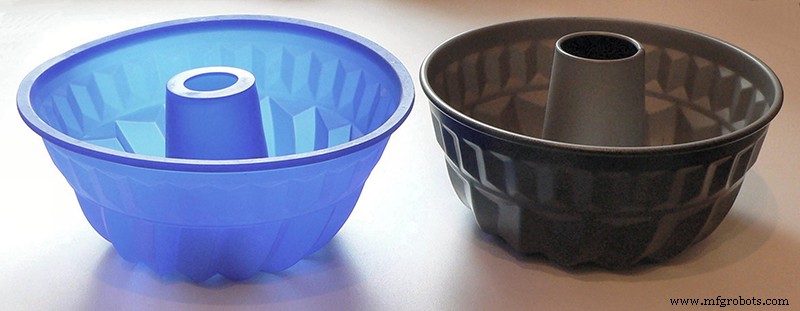
图 6:硅胶模。来源:wikipedia
或许是最普及的模具类型,制冰、巧克力、松饼模我们都用过。
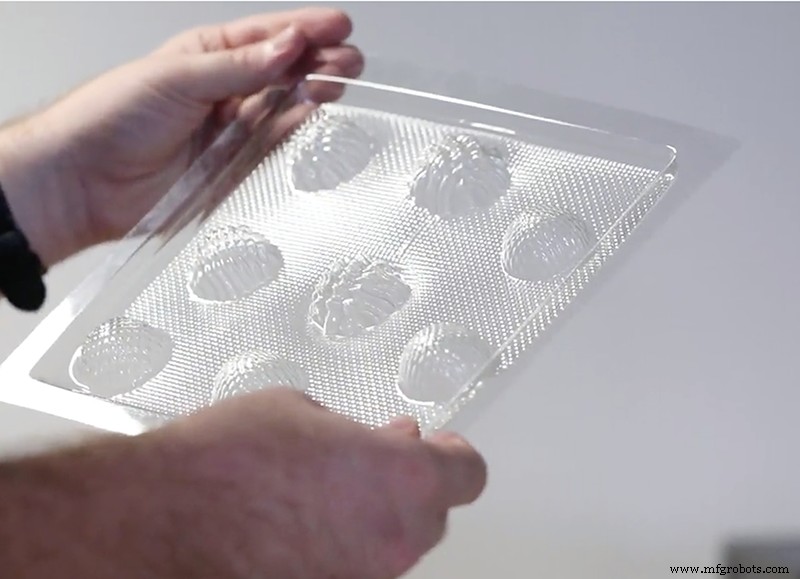
图 7:热成型模。来源:Mayku
但应用不止家庭烘焙:珠宝树脂配件、艺术装饰水泥石膏制品广泛采用。
虽制造简易,但必须有原模作为模板,这正是 3D 打印的用武之地。
3D 打印提供快速、低成本获取定制原模的能力。配合Mayku Formbox 等亲民热成型设备,小型烘焙坊、珠宝商、手工艺者可简单低成本自制个性化模具,为产品增值。
视频 3:Mayku Formbox 热成型。来源:Mayku
3D 打印不仅能降低小批量成本,甚至在必须用模具的大规模生产中,也被证明是辅助模具制造甚至替代模具的有力技术。
3D打印