


加速零件处理:CAD/CAM软件如何缩短设置时间并提升效率
软件进步聚焦刀路改进、减少作业设置时间、集成数字刀具库、改进机床仿真验证分析工具
问几乎任何CAD/CAM供应商他们关注什么,他们会告诉你今天和五年前一样,五年后也一样:尽快把零件装上机床,尽快把零件从机床上取下来。以下是这两大核心领域的现状。
近年来CAD/CAM软件有各种变化以提高效率、减少作业设置时间。但正如西门子PLM软件NX CAM产品开发总监Vyncent Paradise所言,“没有银弹”。他提到自动化是最重要的辅助,包括使用预定义模板,以及在CAD文件中增加产品制造信息(PMI)的使用。
“我们一直在尝试向CAD建模过程添加更多可用于下游CAM的信息,如公差和表面光洁度要求,”Paradise解释道。“如果你能读取智能数字模型,就能根据所需公差自动选择加工方法。”
Open Mind Technologies USA(马萨诸塞州尼德姆)董事总经理Alan Levine呼应了通过宏自动化CAM编程的价值,宏存储车间的最佳实践。“假设你喜欢用特定方式钻深孔,采用不同的啄钻步骤和进给。我们让保存这些过程为宏变得简单,这样程序员就不必反复执行这些步骤,”他说。Open Mind的软件还帮助用户对宏进行分类,使其易于查找和应用。此外,编程助手模块自动化某些因车间而异但在给定车间内通常标准化的设置任务,如零点设定位置。
Open Mind的hyperMILL软件中的hyperCAD-S模块通过简化点、曲线、面、实体或多边形网格的选择,加速NC程序员的CAD导向任务。Levine说元素可快速添加、删除、修改、显示或隐藏,所有功能均针对NC程序员任务量身定制。除此之外,该模块包括夹具定位,提供调整能力以匹配用户正在加工的零件侧面。例如,夹钳等元素可线性或径向移动到最佳位置。
同理,Autodesk(加州圣拉斐尔)PowerMill和FeatureCAM产品营销经理Mark Gadsden指出,使用FeatureCAM的操作员不必分阶段编程机床;而是使用日常车间术语编程,如“车削”、“镗孔”、“螺栓”等。它有足够智能从这些术语识别需求和要求,并自动采用正确的速度和扭矩强度,无需逐行指令。
Gadsden还指出FeatureCAM的定向自动特征识别(DAFR)能力,“在单一工作流中自动识别孔、凸台、侧面和凹槽,实现更快编程。标准AFR沿活动Z轴切片模型并随之生成完整特征,而DAFR允许用户在识别开始前选择想要的特征。它最小化编程时间并有助于减少循环时间。打破常规的是,DAFR也可用于车削项目。它给用户选择分度角的选项。这有助于减少所需Z轴移动次数,从而加快切削。”
3D Systems(南卡罗来纳州罗克希尔)产品经理Daniel Remenak也谈到了超越铣削的编程辅助:“GibbsCAM的MTM产品为多任务机床提供完整加工解决方案,允许你跨多主轴编程铣削、车削和其他操作以访问零件所有侧面,并协助同步和自动工件传递操作,可实现单次装夹、无人值守加工。同样,GibbsCAM的墓碑管理系统提供一个或多个作业在墓碑夹具上的自动零件布局,允许机床全天候利用,同时在机床外设置下一个墓碑。”
CNC Software(康涅狄格州托兰)高级市场分析师Ben Mund,Mastercam软件开发商,指出大多数车间从各种客户那里接收各种格式的零件文件。“所以我们很大一部分重点是为机加工人员创建CAD工具,旨在预处理零件并更快将其装上机床。比如填补孔洞、创建夹具、修复表面或实体,这些在导入时往往损坏或不完整。”Mund补充说,机加工人员经常处理设计师建模零件时未考虑的情况,这也是给机加工人员专门CAD能力的另一个动力。
仿真还是忽视
三维加工仿真一直是巨大的编程辅助且不断改进。以完整机床仿真为例,包括机器人上料甚至滑动门上的徽标。从加工角度看可能不必要,但正如Mund观察到的:
“操作员要让刀具切入一块金属。任何能增强他们对准确性信心的事都是好的。这也是在整体上建立验证信心的好方法。”他补充说,对于复杂多任务机床,仿真每个细节变得重要,因为否则程序员难以预见和避免碰撞。
Remenak同意CAM供应商正在扩大仿真广度,“因为程序员要求为新型加工提供准确仿真,如插补车削、螺纹旋风铣和多边形车削、拉削,甚至金属增材沉积工艺。”
西门子的Paradise做了个有趣的观察:“CAM系统早就比我们让程序员知道的更了解刀路。但过去几年我们开始显示更多刀路信息。”例子包括显示刀具角度、剩余材料厚度,以及指示是否有问题,直接带程序员到该点。
“听起来显而易见但这相当新,”他指出。“这些对试图理解发生什么或追求卓越表面光洁度的程序员可能相当重要。”虽然自动碰撞检测一直是CAM包的常见属性,但它们并不总是让程序员容易找到碰撞在哪里、为什么。Paradise说这在改变。“我们给用户更准确的信息,帮助他们创建更好的加工操作。”
CNC Software的Mund补充说动作着色有帮助。“一眼就能看到速度和进给,或动作类型,或使用的刀具类型。”他呼应Paradise的观点,现代CAM既提供用于验证的广泛刀路分析工具和程序产出,也提供让程序员“深入剖析一段动作并看到驱动它的数字”的分析工具。“不常见人们需要那个,但当他们需要时,拥有它很重要。”
相反,有时最好不完全按原样显示。Mund说从CAD到CAM的过渡可通过给机加工人员暂时抑制特征的能力来辅助,如零件拐角的圆角,使加工更容易。
根据Paradise,有时减少CAD模型细节同时仍指示CAM程序加工该区域特征也有帮助。“我节省建模时间。我节省文件大小。我自动化我的CAM。全部在同一过程中。”最后这个例子提醒我们,像Autodesk一样,西门子PLM提供完整的CAD/CAM包NX。
最后,Paradise认为并非所有CAM仿真都同样准确无缝。“我们在NX CAM中使用将发送给机床的最终G代码驱动仿真。后处理内置在系统中。所以编程路径后系统立即生成G代码,我们用该G代码驱动仿真。”
Paradise说大多数CAD/CAM包使用第三方产品进行加工仿真。“你必须从后处理器导出G代码并导入到不同系统。你还必须在该系统中复制机床模型、工装夹具和切削刀具。然后在那里运行G代码驱动仿真。如果有设计修改或问题,你必须回CAM系统,做更改,再重复循环。我们独特地在NX CAM中即时完成所有这些。”
零件下机
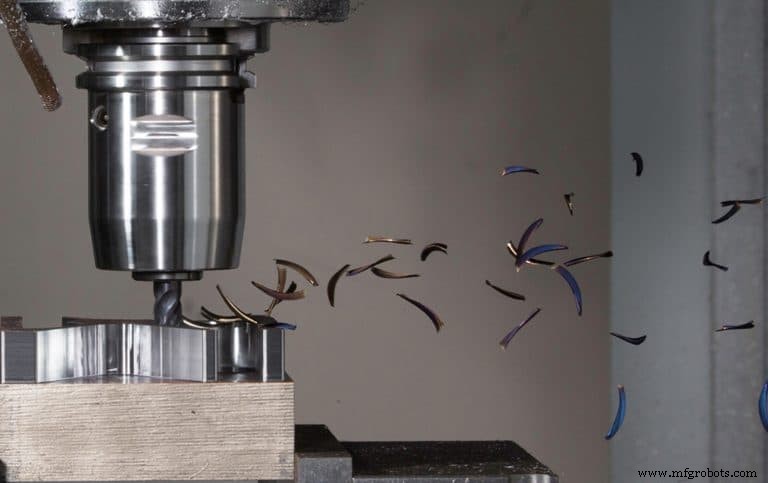
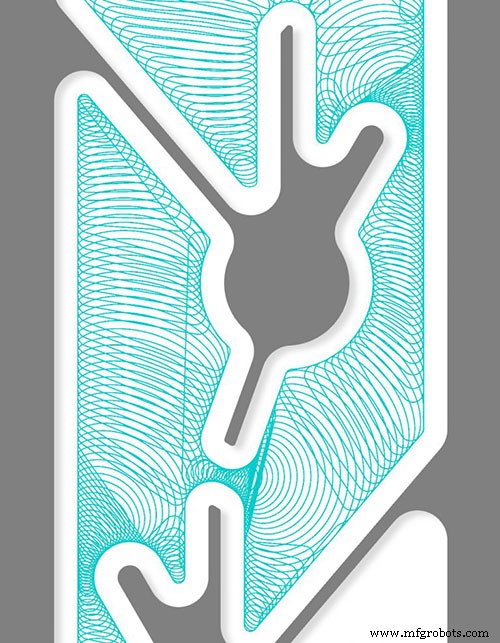
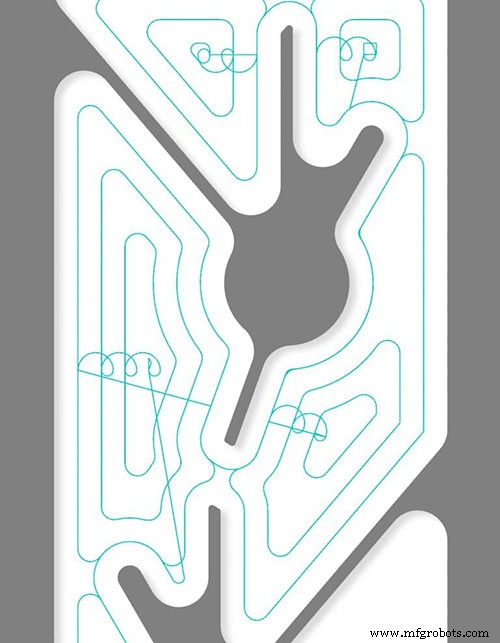
基于刀具前方材料体积分析自动编程最优进给率的能力,可能是削减循环时间驱动中最热门的话题。每个CAM供应商都提供该能力,名称不同,操作和轴配置变体不同。在Mastercam中称为Dynamic Motion,因为正如Mund解释,软件“不断改变刀具啮合,使切屑负荷保持恒定。”
简单例子是直线段高速、拐角减速,而旧式编程切削方式是设定刀具能在拐角生存的进给率,并对整个周边应用相同速率。
目标也是尽可能多地保持与工件啮合,将该技术与传统粗加工和摆线加工区分开,后者切一段零件再绕回切另一小段。从上方看Dynamic Motion的刀路可能显得混乱,而切屑尺寸形状一致。这对刀具也更好,因为脱离和重新啮合会导致刀具磨损。
Mund补充说另一个理想是尽可能多地利用刀具切削表面,采用大轴向切深,“尽管径向比传统加工稍浅。这似乎违反直觉,但采用大轴向切深配合浅径向啮合,比用一系列深径向切削分层下切要快得多。”
Mund承认大多数CAD/CAM包有类似技术,并说它“在过去几年已成为复杂粗加工和二维精加工的标准方式。这是我们最接近创造普遍有益刀路类型的地方。我们看到使用老旧机床和非顶级刀具的车间将加工时间减少50%到60%。”
Open Mind的方法是从Celeritive Technologies Inc.(加州穆尔帕克)授权基础VoluMill套件,并添加自己的切片方法以获得多深度、分段和碰撞检查。考虑到定制化,他们为产品选择了一个独特名称:Maxx Machining粗加工。
Levine说实现中最独特的方面是将其扩展到五轴加工。“如果你有像轮胎模具或航空发动机外壳这样的成型零件,我们可以呈现五轴粗加工路径。如果在像轮胎模具这样的曲面上使用传统CAM,你要做大量Z向切削,最终表面会有很多阶梯。当我们应用高性能五轴粗加工时,我们贴合形状,为精加工路径留下恒定余量。整个过程移动更好,你能省去大量中间清理切削。”
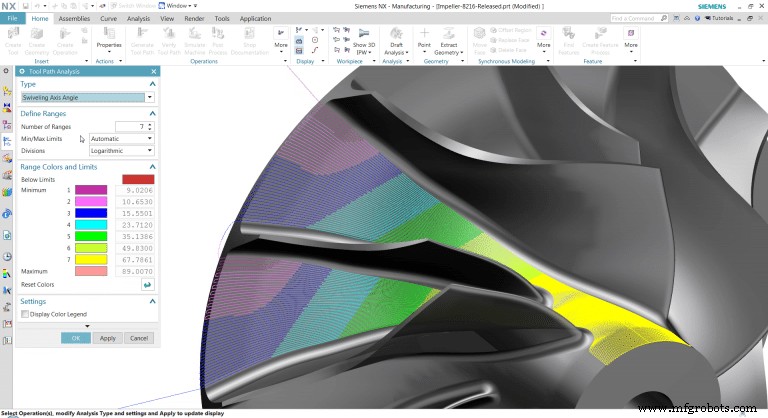
Mund说Mastercam最近将Dynamic Motion添加到五轴粗加工和车削,Gadsden说PowerMill新的“自动刀轴倾斜……提供单一解决方案,帮助为所有模型形状和刀路类型生成平滑安全的五轴动作,使创建五轴程序像三轴代码一样简单。”
GibbsCAM也使用VoluMill,Remenak将其归功于大幅改善切削时间和刀具寿命。他补充说“近期进步将这些高效铣削算法的经验教训应用到车削,结果是新一代车削刀路如VoluTurn,可在GibbsCAM 12中使用。这些新车削刀路提供高材料去除率,同时减少机床和刀具应力,改善切削质量和刀具寿命。”
削减非切削时间
现代CAM自然也通过减少抬刀高度和抬刀距离来最小化非切削时间。“抬刀高度听起来微不足道,但对大型零件能产生巨大差异,”Paradise观察道。他也热衷于平滑切削和非切削路径的重要性。
“处理非切削动作的简单方式是告诉机床停止、抬刀、快速移动到下一加工区域上方、再次停止、下降、啮合。这对几次移动没问题,但如果是长期加工的零件,可能有数千次完全相同位置的此类移动,这会损坏机床。也更慢。计算合适曲线并在每端建立加减速是最佳方式。例如,一家大客户最近仅通过平滑非切削路径,就在数百台机床上节省了10%循环时间。”
平滑非切削时间不需要复杂控制或昂贵机床。这是提高甚至经济型机床生产率的简单方法。因为也减少机床磨损,它增加机床寿命。
其他激动人心的进展
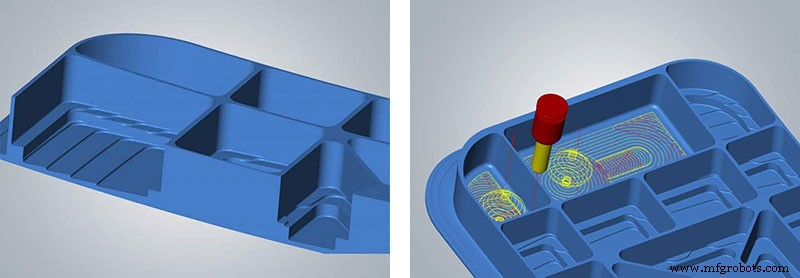
其他改进包括Open Mind hyperMILL新的三维优化粗加工循环,针对高进给刀具(浅切深大跨步)应用增强。跨步距离可根据针对高进给刀具几何形状测量的波谷高度计算,特殊刀路移动在大跨步时去除拐角余料。
Levine说秘诀在于精确建模刀具底部几何形状,而“其他软件将高进给刀具近似为带圆角的牛鼻刀。高进给刀具底部实际有很大有效半径,我们按此建模。”
一个好处是能更贴近壁面加工,因为软件知道刀具几何形状在哪里留有空间,而用平底近似刀具的仿真看到实际上不存在的接触。Levine补充说建模刀具还能更好计算相邻切削距离以控制表面质量。
另一个不限于高进给刀具的Open Mind功能是“智能切削分割”。例如,如果工件某部分需去除4.1英寸(104毫米)材料,程序员指定1.0英寸(25.4毫米)跨步,最后一刀会很薄(甚至比这个例子更薄)。除了低效,在某些材料中加工这种薄层可能非常有害,Levine说。“所以我们提供此选项覆盖规定跨步,基于总步数重新计算,使每刀去除等量材料。”
最后,许多公司正在启用“圆弧段铣刀”和其他新型圆锥筒刀设计。(见“新刀具设计驱动前所未有的更快切削”,ME Tooling & Workholding期刊,2018年春季)。正如Levine解释,此类刀具有效半径可达1500毫米,使6mm和8mm跨步成为现实,实现卓越表面光洁度,循环时间减少超90%。“你不必更换刀具即可精加工相邻区域如圆角内角,难以到达区域也能高效安全加工,”他说。
Gadsen说他们三年前与一客户合作优化极复杂叶盘的五轴加工,使用筒刀将铣削循环时间从200小时降至35小时。“那是83%的节省,刀具成本也降低72%。”
另一个改进领域是3D打印。Autodesk的Gadsden强调结合减材和增材工艺的机床日益普及。“这些混合机床看起来将改变我们制造零件的方式,但它们给CAM软件带来编程挑战,因为增材工艺不仅仅是减材工艺的逆过程。考虑到这一点,Autodesk已向PowerMill添加专用工具,以编程、控制和仿真高速增材制造工艺。”
自动化控制系统
- 车床核心部件结构与功能详解:主轴箱、拖板、床身、尾座全维度解析
- B&R mapp Motion新增高级配置功能,提升机器人性能
- ABB FlexLoader 单元自动化工件看护 提升效率降低成本
- 机器人实现精准手眼协同 应对复杂任务
- 解锁机器学习:给行业领袖的实战洞见
- 工业4.0赋能EDM:更快、更高效的自动化革命
- 数字化方案赋能智能制造
- CNC机床更换信号:三大关键指标判断是否该更新设备
- 车床机构详解:部件、功能与现代CNC应用
- 计算机辅助制造(CAM)软件详解:核心原理与应用
- CAD/CAM协同重塑制造:从手工作业到数字化确定性
- CAD/CAM软件赋能精密制造:IRBCAM与RobotStudio深度集成