


能源零部件制造:开创可持续可再生未来
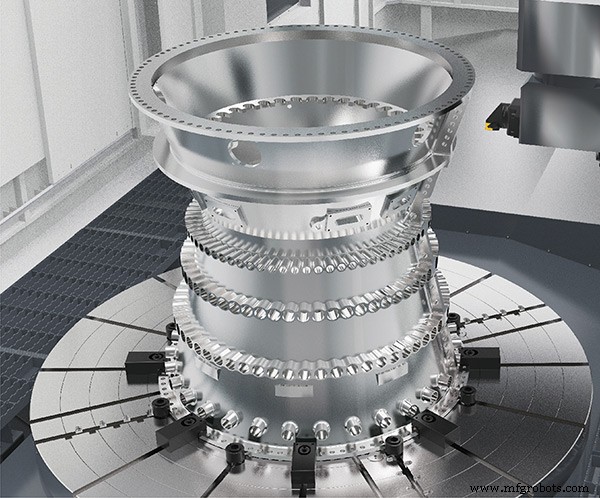
气候变化与全球二氧化碳水平担忧,让绿色能源近年更贴近驱动核心。据国际能源署(IEA)《全球能源回顾》,专家预期2021年可再生能源发电占比近30%,风电与光伏发电分别增长17%与18%。
尽管增长强劲,化石燃料仍主导市场。IEA预测,仅煤炭需求就比所有可再生能源总和高60%。因此,能源相关CO₂排放将迎来历史第二大年度增幅,抹平疫情带来的温室气体浓度下降。
这是动态行业,但确定的是:全球能源消费——无论形式——将持续为机床店及离散制造商创造新机遇。泵体、涡轮壳体、齿轮箱、风电根段、井口钻采部件——这些只是能源OEM及其Tier供应商日常生产的部分零件,许多体量大、重量重、材料棘手如Inconel与双相钢。
大件制造:投入大、设备大、工装大、刀具大
大件需大机床、大工装、大刀具——皆需巨额投入。Absolute Machine Tools Inc.(俄亥俄州Lorain)销售副总裁Klaus Miller乐于协助首项投入。他指出,能源与航空航天市场过去两年低迷,但随疫情最恶阶段过去,两者均显复苏迹象。
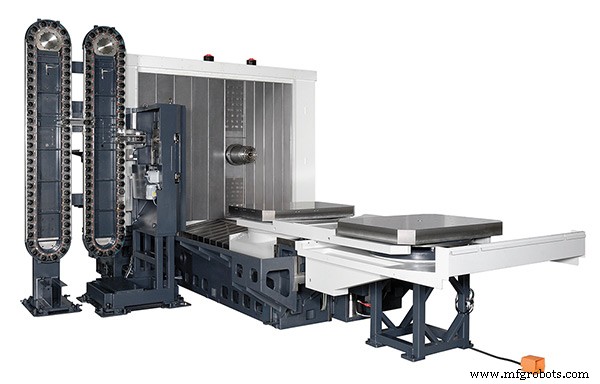
“我们进口You Ji等品牌CNC机床,”Miller说。“You Ji部分大型设备配备静压工作台轴承,深受能源零部件制造商青睐。因这些机床能承受极重载荷,且凭此特性提供卓越长期精度。”
近例中,Absolute为一能源零部件客户安装了4米工作台的You Ji立式车床(VTL)。Miller称,该客户在2006年前后清洁能源投资兴起时业务强劲,约十年后因制造外流中国、罗马尼亚等低成本国家而放缓。此新装备或预示趋势逆转。
Absolute今年早些时候还为本地客户安装大型镗铣床。虽未披露具体应用,但客户告知用于能源工件,需承载35,000 lbf(155.7 kN)。“客户已有Johnford龙门铣,但需要更大设备,”Miller说。“凭借静压轴承与庞大机床质量——130,000 lb(58,967 kg),证明是正确选择。”
机床越重越好
重切削、大件(超皮卡车尺寸)精度加工,机床质量至关重要。Miller等建议,当今机床制造商鲜有“像过去那样造机”,许多机床店选择将Lucas、Giddings & Lewis等老牌重型机床改装CNC系统延续寿命。虽是保护重大投资的好办法,但终有旧设备即便多次升级仍难匹敌现代同类产品。
另一途径:利用大件加工能力拓展能源以外市场。国防、采矿、农业、建筑等行业同样大量使用超大件。承接此类业务需投资柔性机床,易于适配多种零件、具备最小化停机功能。
Methods Machine Tools Inc.(马萨诸塞州Sudbury)Kiwa Japan与OKK Japan产品技术支持总监兼产品经理Bernard Otto建议:多家Methods客户服务压裂行业,生产泵、壳体等大件。竞争力不仅要求高效去除钢铸锻大量余量,更要让主轴持续运转。
“高主轴利用率要求操作员快速、精准、安全地装卸17,000 lb(7,711 kg)工件,”Otto说。“多数情况下,托盘交换系统是最佳方案。”
深孔加工需求
Otto指出,宽广主轴转速范围带来类似灵活性。许多此类加工中心配备50锥度齿轮主轴,仅高低两档,最高3,600 rpm,限制小钻铣刀及铝合金加工应用。
“OKK少有提供三档齿轮、高达6,000 rpm,允许客户大进给面铣激进切削,亦可按需使用小刀具,”Otto说。“这让面对多品种工件的车间更通用。”
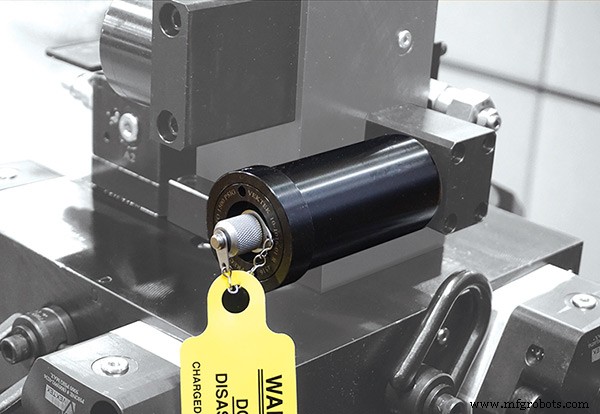
其他关键特性:重钻作业所需的高Z轴推力、自动化液压工装集成管路、镗铣床锁紧套筒(W轴)功能大幅提升深腔粗加工刚性。基于这些理由,Otto赞同Miller观点:跟上机床技术前沿是保持竞争力的明确路径。
但对需求波动大的能源制造商等,最重要建议是保持机床开机满负荷运行。这对周期性强的油气行业、拥有早已折旧完毕却长期闲置设备的公司尤为真实。
Otto说:“服务部门常接到客户求助:闲置数月甚至数年的机床重启失败,轴卡死或电子元件失效。因此我们建议定期循环运行机床,最好与授权分销商签预防性维护计划。无论品牌、尺寸、工件类型,这都能避免意外惊吓。”
稳定夹持
Vektek LLC(堪萨斯州Emporia)应用工程师Braden Damman支持液压工装需求,但指出前文提到的集成管路非前提。有多种配置选项,如工装夹具本身配液压管路,由外部“蓄能器”供能——加工期间维持系统压力。
无论哪种方案,液压工装在一致性与可靠性上是明显赢家(价格除外)。“多数应用中液压方案最贵,但初始成本很快被生产率提升抵消,”Damman说。“消除手动夹持差异,是自动化流程必备。”
讽刺的是,Damman协助的大型能源零部件工装多为二次操作。“常见燃气轮机部件需精细细节、极紧公差,”他说。“客户常想在CNC磨床上自动化精加工装夹。液压工装因高重复定位精度成首选。”
SMW Autoblok Corp.(伊利诺伊州Wheeling)总裁Larry Robbins推崇可重复夹持,但指出大件因变异性常需重新定位。“锻件或铸件,直径超1米基本都需在卡盘内调整位置,”他说。“我们手动/液压卡盘提供独立爪调整约25年,近年将此能力延伸至电驱动工装产品线。”
能源工装新境界
Robbins介绍,公司MM e-motion卡盘拥有专利线性定位系统(LPS),允许操作员(自动或手动)通过测针测量工件在机床内位置,将位置信息发送控制器,卡盘自动将工件定中心。每爪由独立“e-motor”驱动,经感应耦合器传动,适用固定或旋转应用。可容纳直径1,250 mm以内各形状尺寸工件,加工中可修改夹持力。
如其他受访者所述,Robbins与SMW Autoblok过去两年经历能源与航空航天放缓,近期回暖。有趣的是,油气行业开始需求夹持更大管径的卡盘,这对工装与机床均具挑战。
“过去我们重新设计主爪扩容现有卡盘,但现在面临全新产品设计,因要求通孔达24英寸(610 mm),”他说。“如此大直径也给车床主轴轴承带来重载。稳定架可部分缓解,但又逼近现有工装技术极限。能源供应商正创造全新市场。”
自动化共识
Fastems LLC USA(俄亥俄州West Chester)区域销售经理Loy McEldowney表示,能源行业传统上采纳自动化零件搬运较慢,但熟练劳动力短缺正改变心态。“像许多行业,他们流失专业知识,别无选择只能尽可能自动化。”
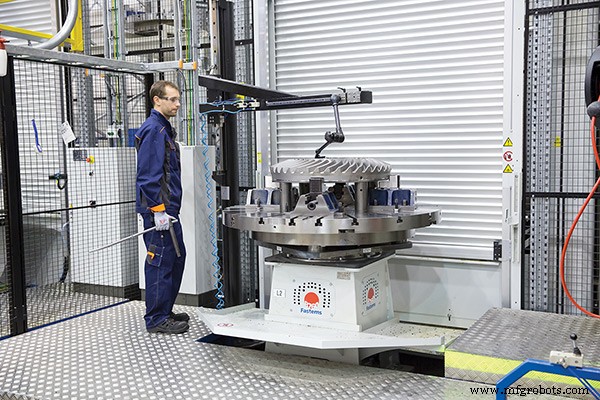
这需要几个条件:前述托盘换装加工中心是良好起点,紧随其后是自动化工装。除液压/电子夹具,气动或机械零点定位系统也可用。McEldowney称,此类系统保持螺栓常直接安装大工件,配合托盘上的配合接收器。
或许最重要的是建立稳定可预测工艺。这对任何加工件有挑战,尤其对能源制造典型的小批量、多品种生产。即便如此,越来越多油气零部件供应商正在实施。
“自动化投资及后续工艺开发的合理性,不那么依赖高产量,而更依赖相对可重复的订单,”McEldowney说。“与客户有长期协议、能预见未来18-24个月订单的企业,投入专用夹具、托盘、自动化或半自动化存储系统压力小得多。接单时只需上托盘、调程序、运行。配合我们MMS(制造管理软件)与集成单元控制器,可实现无人值守。无论哪种方式,均让低产量制造高效化。”
自动化控制系统