


无人值守EDM:迈向自动化精密加工的飞跃
自动化EDM流程不止好机床
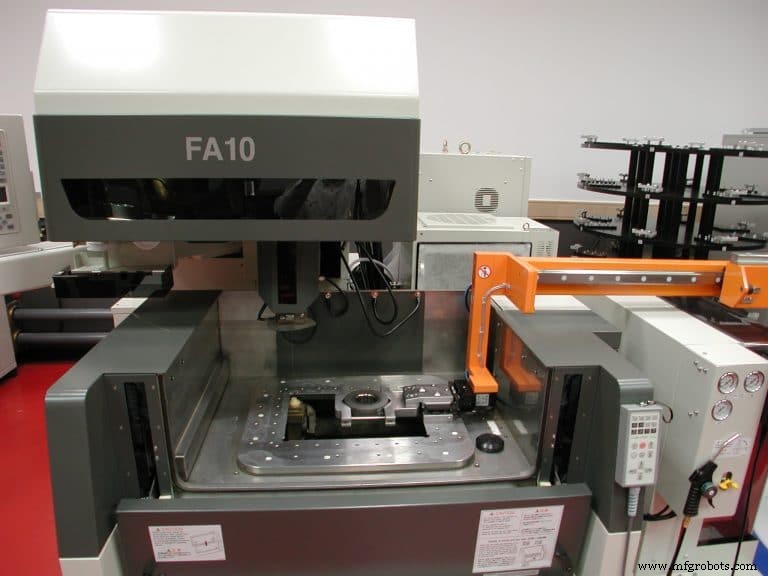
大部分情况下,EDM是无人值守或至少轻度值守过程。不同于CNC车床和加工中心,夜间断刀能让早晨真糟,沉模腔或切修边模具几乎不需看护——为何不让机床下班后自行运行?若断丝,EDM只会自动穿新丝。若电极短路,控制器尽力恢复或全关等人类主人来救。没啥大不了。
但真正实现EDM无灯光生产,需远超自动穿丝和智能电路。意味着投资机器人不只装载电极进沉降EDM,还在邻近加工中心间传输电极加工。意味着带自动废料清除和换丝能力的线切割EDM。意味着远程监控、在制测量系统、零件托盘化。最重要的是,意味着卓越组织和持续改进承诺。这是时间金钱双重大投资,但愿挑战者无理由让昂贵EDM资产不能全天候运转。
抓稳了
任何自动化旅程最容易步骤之一是放个机器人在沉降EDM前,执行乍看许多机加工师似怪事任务。“许多配机器人客户用它们当巨型换刀器,”MC Machinery Systems Inc.(伊利诺伊州埃尔克格罗夫村)全国线切割EDM产品经理Mike Bystrek说。“模具制造商大型腔体可能需几十电极,生产车间可能跨多作业跑百余电极,所以常用机器人而非转盘或架式换刀器。”
机器人可服务多机床,从EDM取电极去石墨铣床或加工中心。可带电极去坐标测量机(CMM)装夹前资格认证,运成品工件去CMM,等测完,或放货架或送回沉降EDM再加工若必要。也可换模座或嵌件,若适配机器人负载能力。
“这真取决于工件大小,”MC Machinery全国沉降产品经理Pat Crownhart说。“工件越大,机器人越大越贵,但经验法则,适配12英寸(304.8mm)方托盘者大概率可自动化。”
两人同意机器人用于沉降EDM在上升,但Crownhart给出几原因为何线切割少得多,废料管理为首。“传统冲模或航空航天零件去除大量材料,通常不适合自动化。”
建设更好车间
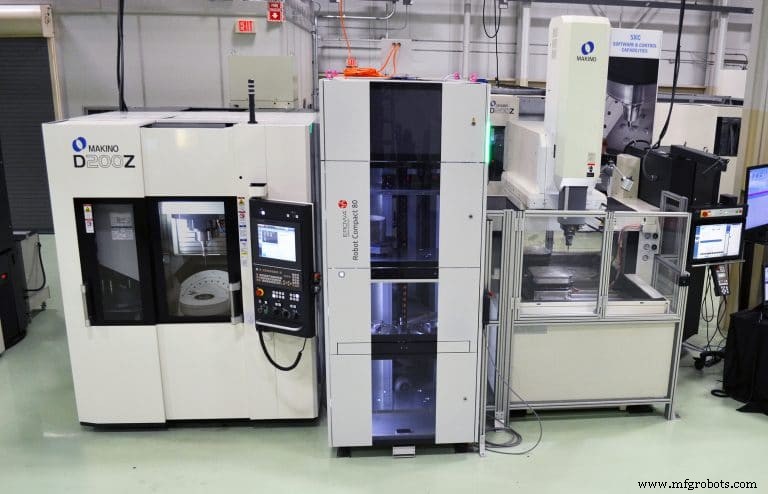
无论EDM类型品牌,自动化设备者明见巨大回报。交期缩短。零件质量提升。虽初看似大投资,自动化妥善实施时运营成本下降、利润率增长(常显著)。
但别急。据Makino Inc.(俄亥俄州梅森)VMC/EDM交钥匙与自动化经理John Bradford,EDM拥有者操作者应在任何自动化项目前先稳定再优化金属加工流程。这不只铺路下步,也让车间更能干。
“我们常被对嗡嗡声兴奋的客户接触,”他说。“他们想知如何用自动化,但不懂必须先有稳定可靠流程——自动化低效流程不会让你更高效。”
Makino EDM产品线经理Brian Pfluger说达成可靠流程始于可靠高质量机床。“无正确机床平台,与期望零件质量相称,尝试无灯光环境运行不会奏效。机床质量、定位反馈系统、热稳定性——皆是构建自动化环境所需基石关键组件。”
悲哀真相
无论沉腔、车轴、铣槽,行业不便真相是:独立机床利用率通常不超40%,EDM不例外。周期长全天或年造数百万同零件车间享受更高值,但趋向日益复杂零件低产量、持续熟练工短缺,意味着车间必须自动化或死。
但自动化真意何在?塞尽可能多零件上工作台让机床无灯光运行是定义之一,虽这导致在制品(WIP)增加、更别提可能报废一船零件。
完美世界单件流为则。设置时长仅需换程序,机床无需人在场执行设置。工装成本远低于刚描述高密度工装场景,客户能更快拿零件,永远不超一废品(若有)。
需可重复高精度工装达成此目标,也需能控制加工流程软件包。想沉降EDM设置需每信息:零件位置、每电极形状尺寸、轨道模式、尺寸光洁度要求。类似要求存任何自动化单元常见CMM、铣床、甚至机器人。所有这些现须自动管理,随机器人移入机床的每零件随行“数字包”。
“数据管理是自动化关键层面,”Bradford说。“目标应完全移除操作员物理环境、移植进虚拟环境——坐电脑屏前规划排程作业、写程序、将知识输入工艺计划。结果远高正常运行时间,比站机床前手工喂信息强。”
车间在听。Makino过去一年报价所有EDM设备中,含自动化者胜率近独立机床三倍。“复杂性旁边,你无法争辩利用率,”Pfluger解释。“独立机床可能35%正常运行,基础自动化达60%,加单元控制器看80%或更高。”
人员因素
自动化谈论可能让EDM操作员担心饭碗,但Belmont Equipment and Technologies Co.(密歇根州麦迪逊海茨)总裁兼COO Bob Ianitelli说少担心。“机器人不能做一切,许多情况用人工操作更划算,”他说。“例如,我们与跑两三班航空航天公司合作。他们有足够合格人员,所以自动化即时需求可能不在。但当车间需额外产出却找不到熟练劳动力配备正常工时外设备时,应考虑自动化。”
如本文其他来源,Ianitelli指出2018是自动化丰收年,“比任何年份更甚,”他说。很大程度因人手短缺、许多行业当前经历需求激增。长话短说,自动化需求不久不走。
Ianitelli赞同至今高精度工装、顶级耗材、可靠设备建议,但指出易忽视考量:灭火抑制。“用油介质机床有火灾潜力,”他说。“操作员在场有灭火器可能非大问题,但任何浸油无灯光运营应投资高质量灭火抑制系统。客户应查当地法规代码限制,因那些可能变。”
视复杂性,这些系统成本可巨大,但如自动化投资其余部分,易辩护。“每车间不同,显然许多变量考虑前大额支出刀具、机器人、软件系统及其他,”Ianitelli解释。“虽说,许多客户两年收回投资,有些仅六个月。全看应用和你想达成什么。”
放下坦克
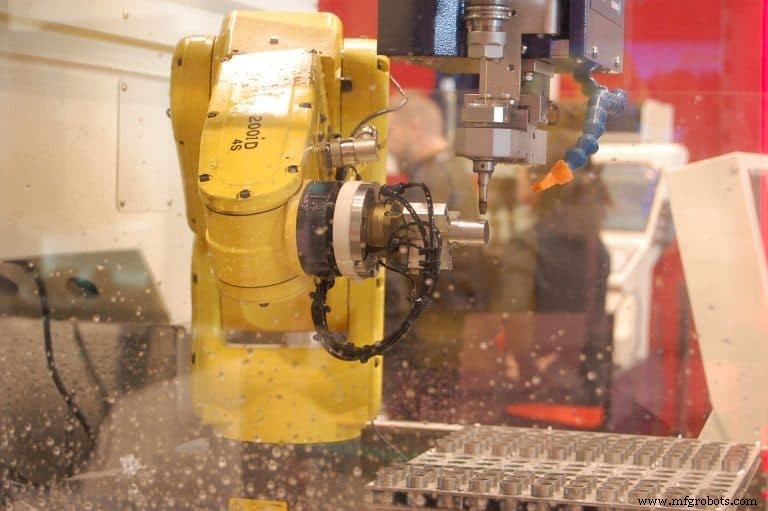
Sodick Inc.(伊利诺伊州肖姆堡)营销经理Evan Syverson警告车间扣扳机前彻底自我教育。“EDM已是相当无人过程;自动化只推进一级,”他说。“主事是评估需求、确保有正确设备干活。我最近访问一车间,确信需完整线性生产单元。现实,他们只需相对简单机器人保持沉降电极供给。他们可能花远超必要。”
非先决条件投资新机床——若旧EDM机械仍健全、有如便于机器人进出的落地箱、某些远程监控手段。则尽请带入自动化行列。
“你能自动化所有想,但若无人告诉你啥出错或状态咋样,你将损失宝贵机床时间,”Syverson说。“这是工业物联网(IIoT)有巨大影响领域之一。现在远程管理设备、排程作业、更好追踪一切容易得多;车间变得更灵活、更高效、为人们打开许多门。”
直窄道
Syverson认出客户无需线性制造单元,但非所有EDM车间如此。Erowa Technology Inc.(伊利诺伊州阿灵顿海茨)区域经理Fred Holzmacher说有好理由投资此系统。
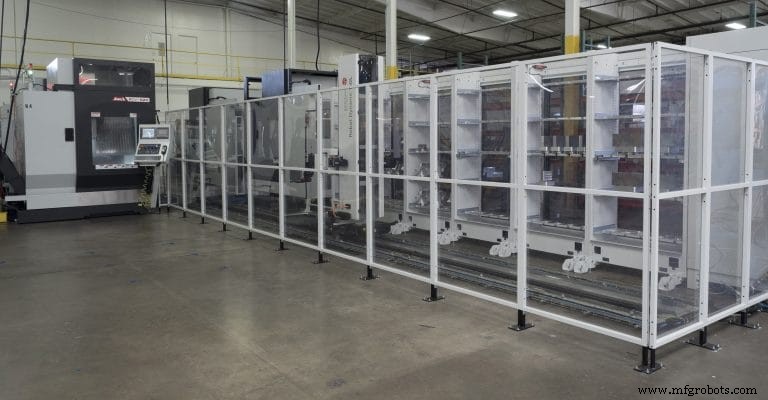
“大模具车间和愿自动化多设备者发现线性单元更具成本效益,”他说。“假设你有活让机器人忙、循环时间够长服务各机床,总投资降低。可小起步随需求增长加轨道几英尺一端扩展。易用同机器人在沉降、线切割、电极铣——任何用同刀具平台机床。线性单元典型配单元控制器,极大增加排程灵活性和易用性。”
此点对挣扎寻找熟练操作员车间特别重要,如今几乎全是;因单元控制器配复杂软件,适应变化负载变简。“假设客户刚打电话说产线挂了,想知多久能得替换件,”他解释。“有单元控制器,你屏幕抓下个作业扔想要处。软件管其余。”
无单元控制器,此日常活动须人管——懂什么作业能跑哪、出去生产现场重编机器人人。有单元控制器,几十甚至上百不同作业生产队列易管理、避免昂贵错误。
“线性系统你花钱买更多,”Holzmacher说。“因控制器,你得比标准机器人更高智能层级。能排程更长作业、更易决定哪机床跑什么作业、何时。非说独立机器人无位置——我们仍大量卖——但线性系统带你下层级。”
喝下Kool-Aid
Mark Cicchetti去过做过。任Absolute Machine Tools Inc.(俄亥俄州洛兰)EDM部技术总监前,Cicchetti有自家车间,面临许多同当前客户困难。建议?追自动化前尽可能完善流程。
“我们从在车间每台机床装同工装系统开始,”他说。“你能带零件或电极从线切割到沉降、铣床到磨床、车床到CMM,无需重新定位。”
标准化工装让Cicchetti团队在CMM离线预设月约600作业——无机床找正。让他们易在制造过程任何步骤验证零件特征匹配CAD数据——无检测工装、无浪费时间拾取基准点。因他们现在知一切哪里、何时,流程可离线仿真,程序和偏移打包成整齐包上传机床。
底线:标准化工装让Cicchetti将EDM利用率从年3500小时增至5000小时以上,未自动化。
“代替三人各设两机,我现一人设六机,耗时约五分之一,”他说。“没机器人我们全干了——若有,结果会更好。”
第一事情第一
讽刺是,现在Cicchetti在围栏另一边,发现自己挑战车间老板经理重思流程改善机床利用率、向自动化迈进。“我们卖台机床客户次年回购第二台不罕见,”他说。“他们告诉我只跑3500小时,我建议认真审视制造流程可能更好主意。”
规则是,平均利用率二机下降、三机降更多,Cicchetti解释。但前期采用正确工装,一切变流线型。强加车间纪律、铺平最大机床利用率路。可重复性获保证。若自动化那时讲得通,车间和人员准备好。
“你能加机床、加刀具,但若不优化流程和各方责任,永不会成功,”他说。“整个文化必须变。无愿景、范式转移,向自动化制造过渡将远更难。但能达成者,自动化是本垒打。”
自动化控制系统
- Boy Machines:以尖端技术重塑小规模生产
- 新一代协作机器人革新塑料成型:EVCO Plastics 实战洞察
- 大数据管理制胜:从源头防止混乱失控
- PwC洞见:以AI与大数据重塑制造业
- 大数据:第四次工业革命的驱动引擎
- 英国豪斯洛领跑自主配送:首创电动车向养老院配送药品试验
- 制造业为何必须拥抱 AI 与大数据以构建竞争优势
- 工业4.0赋能EDM:更快、更高效的自动化革命
- BIG KAISER更名BIG DAISHOWA Inc.以体现全球品牌统一
- 大数据与AI:数字化转型背后的协同效应
- 水射流切割 vs 线切割(EDM):精密加工技术选型决策指南
- 线切割EDM五大核心价值:复杂零件、零接触、低成本、微米精度、高公差——硬脆难加工材料终极方案