


光纤激光切割能级跃升:革新切割性能
光纤激光切割不只主导市场,质量更持续提升。功率、速度、能力增强开启新应用。
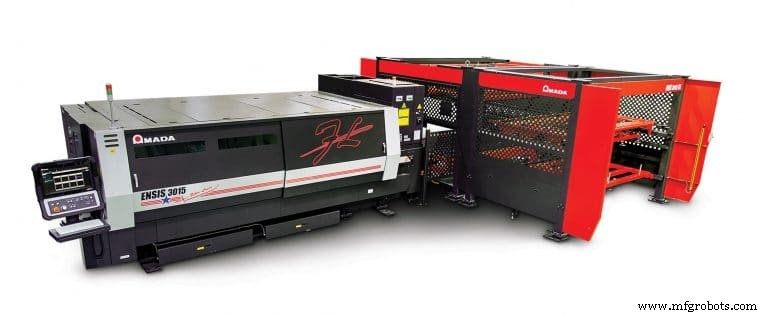
实施综合激光切割系统非易事。除资金投入,需规划完整系统而非仅激光器,Amada America激光事业部产品经理Dustin Diehl指出。含选址、采购激光器与上下料、冷水机、控制等设备。最终需集成进整体报告反馈闭环。结果是系统能在惊人短时间内产生可观ROI。
CO2激光虽代表激光切割形成期,已被新型光纤激光超越,仍有市场位置。Murata Machinery USA北美制造销售经理Jeff Tyl解释:“现代CO2激光典型用于切割1英寸以上板材,切口洁净。不受工作台尺寸限制。造船、国防等关键行业仍重要,但光纤激光显然是常规钣金应用首选。”
当前销售光纤激光多在1-6kW,高功率配置在特定应用渗透且市场占有率将持续增长。Bystronic激光与自动化产品经理Brendon DiVincenzo称:“钢材服务中心欢迎10-12kW运行能力高功率机型。速度提升将驱动更大需求。”
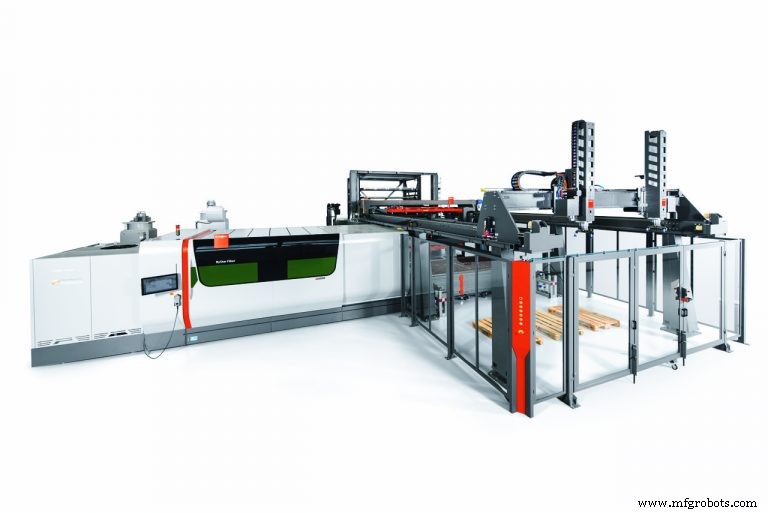
Diehl指出,现代光纤激光典型为完整加工系统一部分。“激光不能视为独立单元,必须是系统一部分,”他说。“我们与客户‘做功课’,交付上下料与主机协同工程的套餐。功率是方程一部分,但视应用需考量整个系统。”
光纤激光需通用性,能加工不同材质。如Amada ENSIS系列用专有光纤技术免换透镜/手动设置加工薄厚板。3kW光纤引擎融合ENSIS技术,按材料厚度优化激光模式与光束参数产品(BPP)。ENSIS系列兼具薄板高速切割(光纤技术关键能力)与厚板高效加工。
切割技术改进显著推动光纤激光普及。“早期光纤机切口毛糙,”Trumpf激光销售主管Mark Bronski说。“功率提升与改进实现5/8-3/4英寸(15.9-19.05mm)板材切割面质量媲美CO2。”
MC Machinery软件系统经理Hank White指出客户选功率审慎。“虽见8kW市场增长,客户极审慎确定个性化应用功率需求。低功率能搞定则坚持,因大功率采购运行成本高,很多情况下不更快。”
专业切割
高功率激光切割在专业领域显著渗透:3D应用、打孔、卷材管材加工。Prima Power Laserdyne销售营销副总裁Mark Barry称:“二维切割见6kW需求增,但透平发动机冷却孔钻削等高精度应用,准连续波(QCW)激光提供所需精度。”
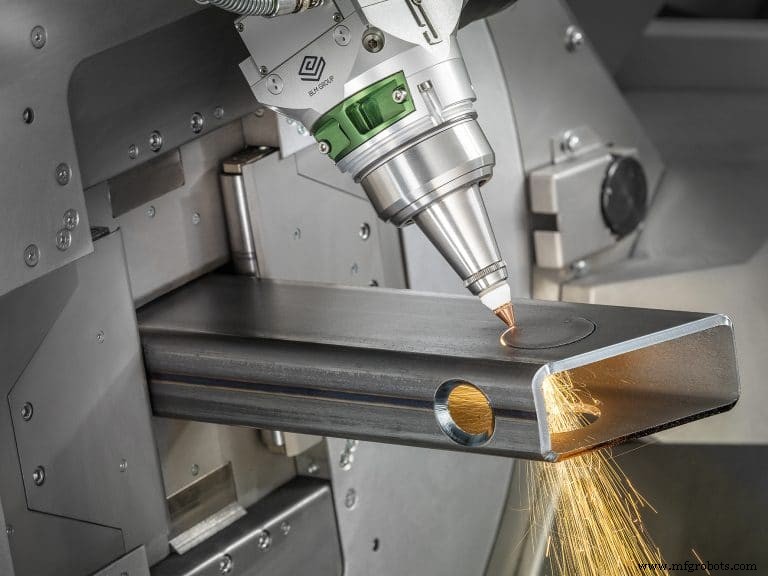
BLM Group USA北美激光产品经理Robert Adelman指出,管材切割功率需求从3kW升至5kW。“光纤激光穿孔切割更快,但管材切割不像平板用典型输出功率,因总有管壁另一侧考量,”他说。“常规2D机与45°以内3D机均适用。视机型直径范围1/2-24英寸(12.7-610mm)OD,大机型可钻攻。”
LaserCoil Technologies采购激光集成卷料落料。GM兼CTO Jay Finn称:“光学成熟时升功率。现用8kW系统加工0.5-35mm材料达成理想切边。多数系统多头配完整物料搬运。”
激光与自动化结合
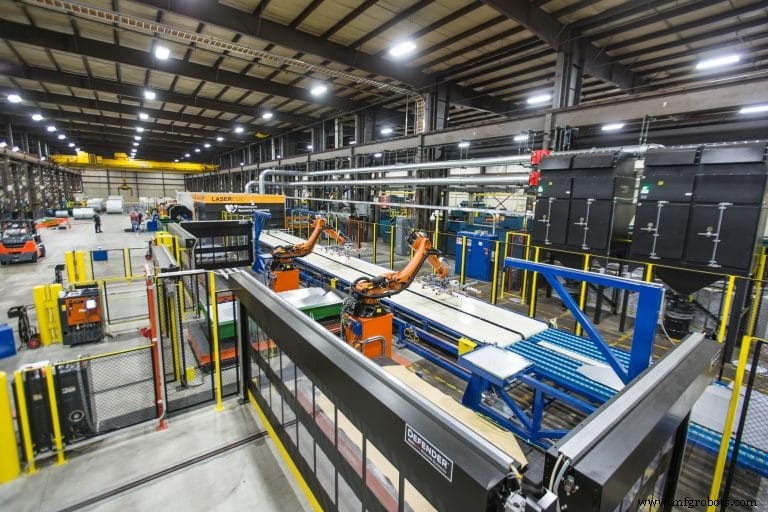
光纤激光下自动化是常态。小车间可从简单上料起步。但不久会意识到需更多组件发挥潜力,显见需大量规划承诺。
首要考量含空间。激光需无污染专用区,预留扩展自动化设备空间。Diehl建议“估算每平方英尺美元成本。进场前熟悉模块化系统理解安装进程。极少单卖激光。我们提供系统面向扩展与灵活。鉴于生产速度,首要挑战是管理下料零件流。”
Bystronic DiVincenzo赞同。“自动化对大OEM与小车间均关键,虽工艺需求不同,”他说。“如钢材服务中心重‘吨数过激光床’,职业车间求速度与高效物流。”组件多样化使开发个性化自动化策略成为可能。
Murata Tyl称:“大类分三系统:托盘上料、4/8抽屉塔、分拣系统。塔供料,分拣推进切件进下一工位。未来见混合多功能激光普及。”小车间受成本制约。“多材质车间可编程单托盘上料入局,”Tyl说。“业务增长后,自动化因快ROI成必然。”
切割自动化驱动增产,需进一步自动化。“下游加工是下一前沿,含倒角成型,”MC Machinery White称。“关键是开发软件统一程序拉通不同厂商模块。”
管材多形态需专用方案。“传统机无法捆料上料异形管,”BLM Adelman解释。“今管材激光可自动捆料上料‘花生’等异形。专用相机检测管材朝向确保正确夹持与定向。”
“卷料加工灵活性关键,”LaserCoil Finn解释。“全系统连续/分度模式运行、对接任意叠料。模块占地匹配旧机械落料设备,易升级。”
Prima Power Laserdyne Barry总结:“上激光切割必上自动化。激光非离散项,是组件。”
控制、自动化与操作员
推动自动化激光切割系统的复杂控制需集成。“理想控制范式涉及与ERP无缝集成,消除行政流程浪费。关键是全时监控与维护预警。目标零非计划停机,”Trumpf Bronski称。
现代自动化系统大幅提升操作员地位。集成系统控制演进尤显。Amada Diehl评论:“二十年前激光控制堪比飞机驾驶舱。今似iPad,触屏界面更好图形。编辑功能更强、反馈大幅改进。操作员可远程监控服务问题、历史、过往/当前报警状态。”
Bystronic DiVincenzo指出客户需标准化控制激增。“客户要求兼容控制,不只对接激光切割系统,还与其他机床、ERP对接,处理工单、分流数据零件至下道工序。”White赞同并注:“处理器各厂商有‘秘方’。标准化在来,但安全至关重要。”
控制软件在卷料加工创造巨大进步。软件按特定卷宽计算最优切割排样、决定最佳出料卷宽。Finn解释:“最终排样依赖卷料送料过程。前缘须匹配尾缘。为易采用,开发软件自动化排样切割路径优化,降低引入激光威慑感。”
控制软件也在激光操控创造巨大进步。“常规与复杂零件换型时间巨大改进。现可脉冲级逐脉冲变功率,响应时间字面意超毫秒,”Prima Power Laserdyne Barry说。“赋予多用途操作巨大灵活性。如不仅能任意角度任意形状打孔,还能钻削转焊接。调功率脉冲还能处理碳基复合材料(CMC)等新材料。”
控制也提升管材加工灵活性。“最新集成系统将工作从机床前移至生产计划阶段,”BLM Adelman说.“排样软件不只排样入工单,还选必要选项(如管材焊缝朝向)创建整批生产,新手操作员专注料管装载与成品包装。控制功能可创建生产计划、精准核算工时成本。为确保客户受益控制能力,我们在厂方与客户现场均提供培训。”
光纤激光质量提升
得益于功率与控制特性结合,现代光纤激光在质量曲线上跃升。部分归因于用户经验与控制能力定义特定材质正确参数。“流体技术、二极管光学应用改进、气体混合更严谨均有贡献,”MC Machinery White称。“即使激光头改进,成本方程仍在,部分用户觉后续精整比调控激光更划算。”
Trumpf Bronski称质量控制两最关键因素为预防性维护与材料管理。“激光系统复杂性要求高度预防性维护,培训绝对关键。另一关键因素是工艺涉及材料。用户须检验来料保障高质量,否则性能受损。”
Amada Diehl引用气体混合重要性。“适当气体混合可改善切边质量至免二次加工。见内部氮气生成(过滤、增压泵、储罐)趋势增。也有趋势用3D成像视觉系统检测零件。”
速度与质量平衡仍首要考量。系统进步下,高速保质努力含用高精度直驱替代齿条齿轮、引入伺服电机。管材卷料实时检测关键。扫描可检测管材扭转并补偿。卷料可“飞行中”检测确保质量。Bystronic DiVincenzo总结质量经济学:“不再是人工成本,而是人工速度。”
激光切割自动化技术进步,制造商与终端用户面临多重选择,影响不仅切割作业,对OEM更影响全制造流程。激光速度与广泛自动化或将为制造带来装配线对汽车生产的变革。
终端用户体验:Hatco Corp.
总部密尔沃基、制造基地威斯康星Sturgeon Bay的Hatco Corp.生产商用食品服务设备:保温柜、展示柜、烤面包机等。生产批次从便利店/快餐店数百台到特定设施单台特色保温柜。公司信条:“单件经济订货量。”
为达此目标,公司持续扩建更新制造设施引入最新设备技术。
制造副总裁Steve Christoferson称:“多数制造商/车间‘以零件为中心’视零件为终点。Hatco以产品为驱动,因员工一屋见全流程,持续保持严格库存控制与高效制造流。”
Christoferson回忆Hatco激光历史:“早期激光慢得痛苦。今因速度质量,光纤是未来。”
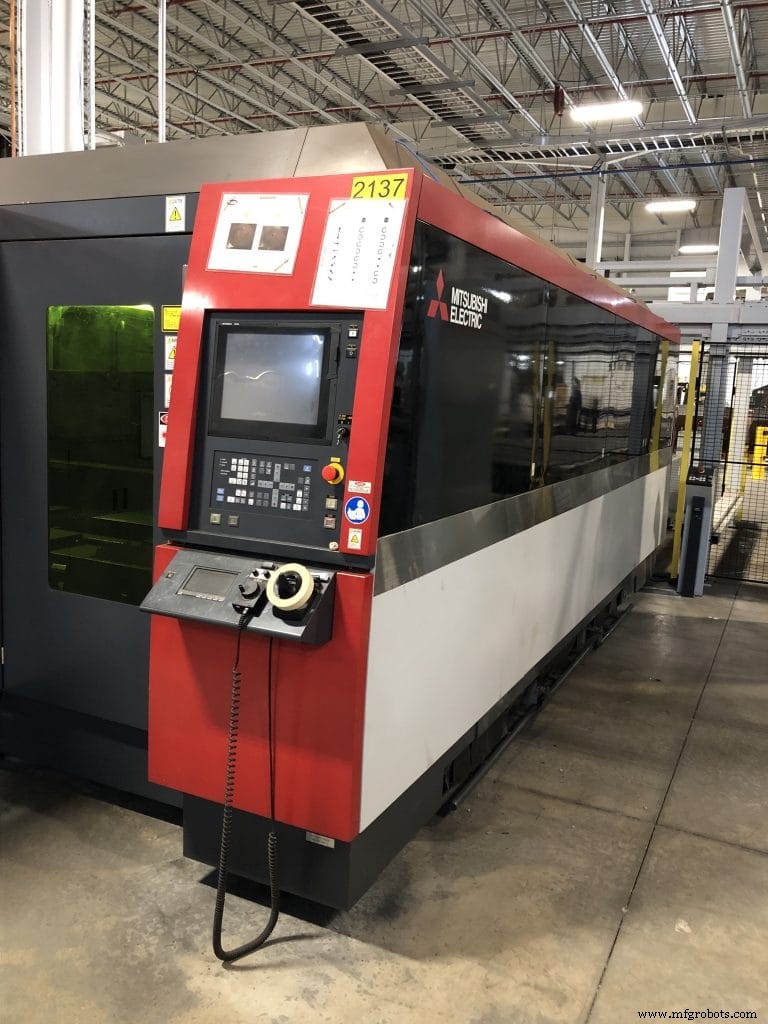
现Hatco用四台三菱激光,三台CO2、最新4kW光纤。加工金属超100种规格,含板材至24/28号钢,不锈钢/低碳钢/铝。公差达0.0001英寸(2.54μm)。“因多数零件三维,字面上须‘展开’零件获正确切割图案。用动态排样优化原料出料率,”Christoferson说。
激光区设专区。三菱“River”FMS进出料。“花整年工搬迁至理想自动系统,”Christoferson说。“选4kW光纤系统最经济。按材质类型/厚度/可达切割质量分配四台激光任务。”激光区预留扩展空间,邻近去毛刺/折弯下游工序。
质量方面,Christoferson说:“每位操作员都是检验员。”Hatco员工多工种交叉培训理解工艺复杂性,能发现问题干预。数年前员工收购公司,全员有“所有者利益”。
Hatco总裁Dave Rolston原工程主管,常现身车间。“我们为设备质量与激光区自动化程度极度自豪,”Rolston评论。“但归根结底,是员工技艺与自豪感让我们‘同级最强’。”
自动化控制系统