


MES制造执行系统:打通ERP与车间的"最后一公里",守住准时交付
你上了大牌ERP,PLM跑得像跑车一样丝滑,CAD/CAM、TMS、刀路仿真全齐了,人也都培训过了。砸了大钱买软件请顾问,系统看似完美,可上周关键订单还是延期了,你还得天天下车间盯单。问题出在哪?
大概率是该上MES(制造执行系统)了。把它想作ERP、车间及所有管理软件之间的"缺失环节"。MES提供比ERP更高维的生产可视化和工单追踪,让实时排产真正实时,解锁前所未有的绩效质量数据及分析工具,双向提升。
MES到底管什么?
MES功能繁多,却难归入清晰软件品类。搜"MES软件"满屏"最佳MES推荐",部分供应商连拼写都刚过关。功能清单列数据采集、主生产排程、工时追踪等,ERP大多已覆盖。连业内人士对MES也常感模糊。
Epicor高级产品经理Andrew Robling对MES及其价值了如指掌:"MES定义虽众说纷纭,但核心是直接从设备/机床采集数据以支持更好决策。数据可基础如设备状态、日产量,可深入如温度压力等真实工艺参数,或SPC用的质量数据。"
采集方式灵活:可通过机载PLC自动集成,也可用车间触屏/移动终端手工录入。这种灵活性解释了为何业界难给MES下清晰定义、厂商能力差异大。但共识明确:想提升车间透明度从而提高制造效率,MES是上佳路径。
真正的实时:让排产不再"事后诸葛亮"
准确排产是车间管理核心。Robling说MES能让生产大巴始终在路上,而非事后发现昨下午就翻车了。"车间需要实时展示工单信息的机制,让人知晓设备异常或刀具即将失效。"
MES实现方式多样:管理驾驶舱异常红灯报警,安灯看板显示设备状态/产量/不合格预警,甚至接入广播系统推送警报。"无论何种方式,关键是让人能即时纠偏,避免数小时无效运行。"
MES不只服务汽车级大厂。Robling承认大厂多,但小作坊受益往往更大。"曾服务宾州一家小厂,自认为OEE(综合设备效率)在60%中段。上MES后发现:手工记录的日停机几次,实则每班次几百次微停工未上报。实际OEE比预期低15%。MES不仅暴露问题,更给出改进数据支撑。"
MOM(制造运营管理)是MES的"大姐"?
调研MES常见关联词MOM。西门子数字化工业软件制造运营管理创新官Subba Rao解释:从西门子视角,MES是MOM的精简版。
Rao说:"MOM更宽。MES侧重实时采集,MOM利用数据做质量管理、维护活动、车间工程信息闭环协同、各工序编排以产出合格品。我们称之为生产运营的'数字大脑',赋予全员洞察与透明度。"
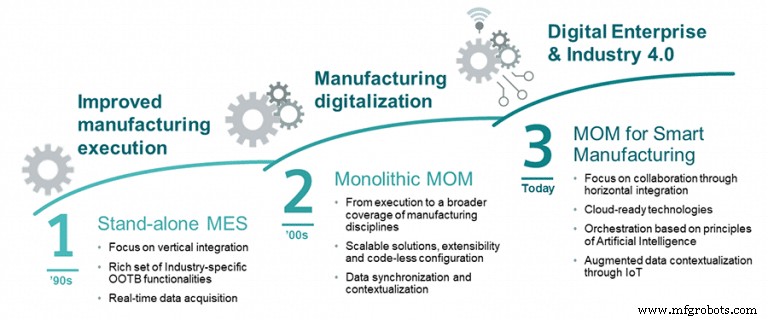
他补充:得益于工业4.0和IIoT,MES/MOM部署比五年前容易得多。现在的CNC机床等工业设备标配大量传感器(轴负载、主轴振动等),易联易共享,支撑预测性维护、工艺监控、持续改善。
但连接只是基础,关键在数据怎么用。"操作员、编程员、生管主管、所有人都想知:现在在造什么、车间表现如何、如何优化当前和未来产品创新。这只是MOM价值冰山一角。全公司都在找更好干活的法子:质量团队要统计趋势,物流要备料。MOM、MES支撑实现真正高效制造所需的协同编排。"
已经很好了,还要上MES?
若交付质量两年稳定98%+,换型时间已近理论极限(尤其小批多品种),排产编排得心应手,为何自找麻烦?
好问题。确实可能不需要高级功能,ERP自带的数据采集和工单追踪(业界常直接叫这套MES)足以维持"全垒打"水平。
但看ECI Software Solutions(德州沃斯堡)的观点:MES能把生产效率推上新台阶。
ERP宏观排程尚可,但车间弯20G不锈钢、用12.7mm立铣刀开槽钛合金时,想知道其他共用该工装刀具的工单以合并换型?MES支持按任意维度优化工作中心并回写ERP,实现和谐联动。ECI指出这是多数ERP独自做不到的——缺机床接口和工程信息访问。MES做得到,带来更高机床利用率、更少废品、更短换型。因MES采集设备负载、检验结果等在制数据,能挖掘原本无法获得的工艺改善机会。结论:MES是工业4.0落地的好切入点。
告别"师徒口传"部落知识
工艺优化前提是工程数据在手、干净、集中。但许多无正规工程部门的车间,数据散落在工装单、编程系统,或锁在干了30年车间魔法的老工匠脑袋里。这些人退休或跳槽怎么办?
这正是MES的真价值:作为所有设备上机所需文档、图纸、指令的中央库;监控设备绩效;管理产出的生产质量数据;回传给其他系统;给人识别改进机会的窗口。
简而言之,MES做的是人类自有按钮杠杆以来一直在做的事。它消除过度依赖直觉经验的现状,将部落知识转化为企业资产(ECI语)。
终极防呆:全流程错误预防
Plex Systems制造与工业IoT产品战略总监Mike Hart说,MES本质是管控与防错,通过防错规避生产问题:"关键是连点成线。"
这些点包括:工单工装物料需求、计划质量要求、当下/下午/下周排产对库存的影响。MES串联这些分散信息构建连接型组织:给操作员触手可及的工具,给管理层连贯业务视图与决策依据。
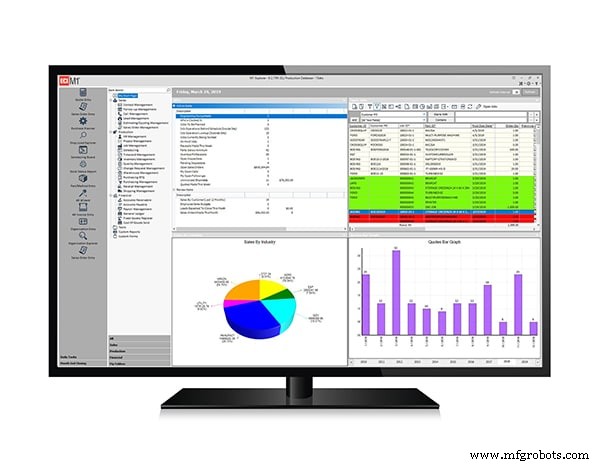
可见性固然好,MES如何防错?Hart解释:"知晓谁在操作什么机床,就能核对其受训记录和胜任资质。更关键的是:MES确保所有控制计划就位,关键节点必须'打勾'确认。漏勾即时红灯——不是明天、不是完工后、就是现在。"
为什么MES不如ERP普及?
ERP是几乎所有制造企业的刚需(至少有增长野心的)。简单说:ERP管收钱付钱。应付/应收/税务/库存/发货收货/销售订单/采购/MRP离了ERP寸步难行。ERP也有排程车间管控功能,但多数在核心环节乏力,故需MES。
Hart说:"两种路径都见过,但确实有车间先上MES。取决于痛点:如物料追溯难、质量问题想随时透视现场,通常先上MES。但MES核心价值含与ERP等系统集成潜力,推进时务必纳入规划。"
数据为王,准确性为帝
实施MES同ERP一样面临坑。Fujitsu Glovia执行副总裁Jim Errington直言:"数据不准,上再牛系统也是白搭。烂数据进,烂答案出。"
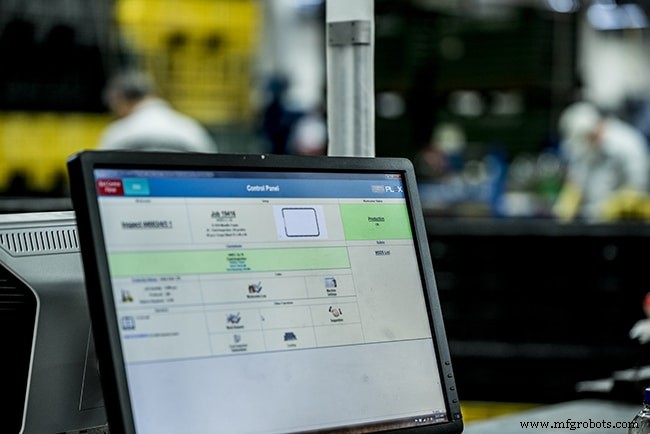
Errington分享案例:客户花数月清理BOM和工艺路线,启用MES工厂计划端,结果关键工作中心过载。罪魁祸首:没人核对搬运时间准确性。"像多数车间,从未有真排程系统,这些值从未被审视。大家知晓两吨铸件不能瞬移,但系统里就这么设了。"
疏忽导致延期数天,恢复耗周。这凸显实施必须拉上工艺、计划、成本人员。"数据为王不假,那数据准确性就是皇帝。"
这也说明MES不像ERP必须整块吞,可拆解实施:只上排程、或对接维护软件做OEE、或采集新激光切割机数据、或优化装配线信息……切入点多、数据治理同等重要、但投入更小、ROI更快。
信息明确:即使最优秀企业也有触手可及的低垂果实,MES就是摘果子的梯子。Errington总结:"迈入工业4.0,更多企业想采集分析机床数据,这点将愈发清晰。MES连接工厂与业务,给实时数据、精准排程、高机床利用率、全方位车间管控。对我们而言,MES不是可选项——是任何想保持竞争力的制造企业的必选项。"
自动化控制系统