


工艺规划全解析:步骤、类型与核心优势
本文详述工艺规划定义、要求、步骤、类型、优缺点及活动序列。先从定义入手。
什么是工艺规划?
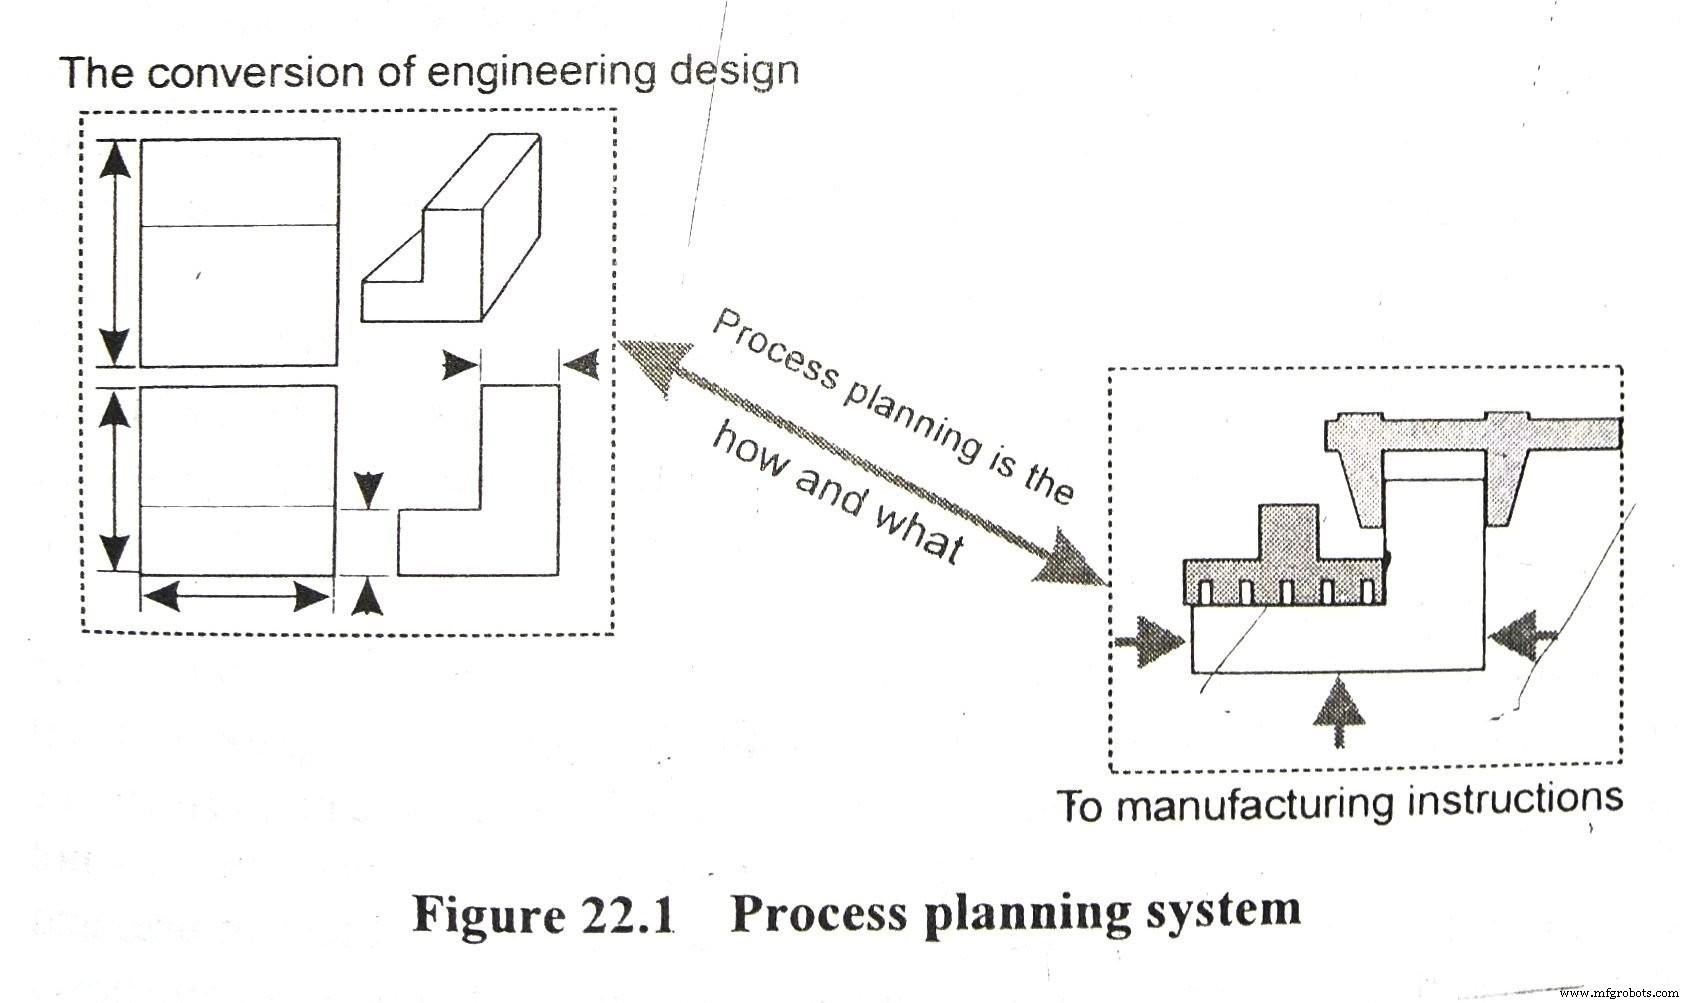
工艺规划是制定零件/产品生产所需制造作业详细清单的过程,是产品设计与制造的桥梁。
工艺规划确立高效作业序列,选定合适设备工装,规定操作规范,确保产品满足图样技术要求,同时实现最低成本与最高生产率。
工艺规划生成两大路径:1. 手工工艺规划(MPP) 与 2. 计算机辅助工艺规划(CAPP)。
工艺规划的要求
合格工艺规划须满足:
- 明确定义工件服务功能的简要说明。
- 规定服务功能的规范与标准。
- 带完整规格的工件工作图。
- 毛坯图。
- 单位周期产量数据、单台套备件需求。
- 周期总产量。
- 设备数据:机床规格能力、车间布局负荷数据。
- 生产组织条件:新/老厂、现有设备、新增设备可能性等。
- 厂址位置。
- 人力资源可用性。
- 开工与交货日期。
掌握基本要求后,进入工艺规划步骤。
工艺规划步骤
旨在确定并描述生产零件的最佳工艺,可遵循以下 17 步:
- 熟悉零件服务功能。
- 研究分析制造规范与标准(精度、产出、效率等)。
- 掌握产品年产量。
- 研究工作图,评估可行性,发现并纠正图样错误。
- 决定自制与外购件及其标识、数量。
- 编制原材料采购清单(材质、尺寸、特性)。
- 选择最经济毛坯制造工艺,确定成本核算产量。
- 结合生产任务、交期、数量、质量标准,确定最经济零件加工工艺。
- 确定各零件在特定工艺下的最佳作业序列。
- 选用满足精度要求的机床。
- 选定夹具、模具、量具等提高产率的辅助装备。
- 布局设备工位,计算机床负荷,修正工艺。
- 依据试生产发现的问题修订工艺。
- 确定检验阶段、程序、极限量具,实现精准高效检验。
- 确定各工序调整时间与标准时间,制定计件单价。
- 确定胜任作业的工种。
- 估算产品成本,评估市场竞争力。
工艺规划具有动态性,规划师需结合技术变革持续优化生产程序。以下对关键步骤深入阐述。
制造规范
详图为主要载体,规定:
- 尺寸与加工精度、形位公差。
- 表面间相互位置精度。
- 热处理部位与类型。
- 表面质量要求。
- 为获得规定表面粗糙度所需的加工方法。
- 防护涂层部位、类型、厚度。
- 成品测量基准面。
- 特殊检验程序(X 射线、水压试验等)。
规范应最大程度与加工、检验工艺协调,必要时微调以保规划成功。
毛坯确定
工艺规划始于毛坯选择。毛坯尺寸规格与成品规格相互制约,决定加工轮廓及粗/半精/精加工分工。毛坯精度取决于制造方法,与成品规格共同决定加工工艺大纲。
机床选择
机床选择主要取决于加工方法选择。虽难制定绝对规则,但必须考量:
- 工件尺寸、形状、材质。
- 精度与表面粗糙度要求。
- 产量需求与机床产能。
- 机床功率是否满足加工需求。
- 加工经济性。
- 操作便捷性。
设备可用性一览表
按类别(车床、 turret 车床、自动车床等)列出机床清单,含编号、型号、位置、状况、现有工装、切削参数等。新机床参数查样本。新产品在老厂生产时必备。
机床负荷图
显示机床空闲/负载状态,规划师据此选用闲置机床。生产规划师比工艺规划师更关注负荷图。
机床能力图
反映机床当前实际加工能力。机床因磨损精度下降,能力图指导规划师选择合适设备。
作业序列规划
确定最佳作业序列是规划核心,直接影响成本与质量。不同序列导致作业时间、搬运时间、定位夹紧基准、工装不同。
新建厂房序列自由度高;老厂新产品序列受限于现有设备负荷。后者需提供:可用机床清单、通用工装清单、设备能力、负荷图、标准数据。
无论何种情况,规划最优序列须遵循以下原则:
- 基准面优先选定:影响后续所有加工与检验。未加工面仅可作首道工序定位基准,后续必须用已加工面。
- 不降低工件刚性的面优先加工。
- 内部作业先于外部作业:内表面不易损伤,常作为后续装夹基准,保证内外圆同轴度。
- 先粗加工(大切深):重切削易暴露铸锻内部缺陷,消除内应力防止后序变形。粗加工用重切削机床,粗糙度大、速度快、工人成本低。
- 易产生废品的工序前置:尽早发现毛坯缺陷,减少后续投入损失。
- 精加工置于序列末尾:防止成品表面损伤、尺寸位置变动。
- 粗精加工分机床:避免重载影响精加工机床精度。
- 检验节点设置:①粗加工后 ②转序跨车间/工段前 ③重要费时工序前后(如建立基准面) ④最终加工后。
- 配合热处理工序:热处理变形需后序加工余量修正几何形状。
- 物料搬运与作业序列耦合:搬运贯穿原料、在制品、成品、包装、废料全过程,占制造成本大头,现代趋势机械化/自动化搬运。
- 减少库存与在制品等待:就近布置物料降低成本。
作业序列非固化,随产品差异、同产品不同批次可优化,应持续复盘改进以提产降本。
工艺规划表
又称分析表、指示卡、作业卡、工艺设计表,以表格形式记录制造零件所需全部作业信息。示例见表 22.1。
表中作业描述应简练全面,明确“做什么、为什么做、怎么做、用什么做、耗时多少”。表单形式随生产类型、产品重要度、新老厂而异。通常包含:
- 工件信息:名称、图号、服务功能。
- 毛坯信息:材质、毛坯尺寸/状态。
- 作业及要素编号描述。
- 工艺装备:机床附件、刀具、辅助工具。
- 夹具、刀具、量具:描述、尺寸、代号。
- 标准时间要素:调整、辅助、机床时间等。
- 各工序工人定额等级。
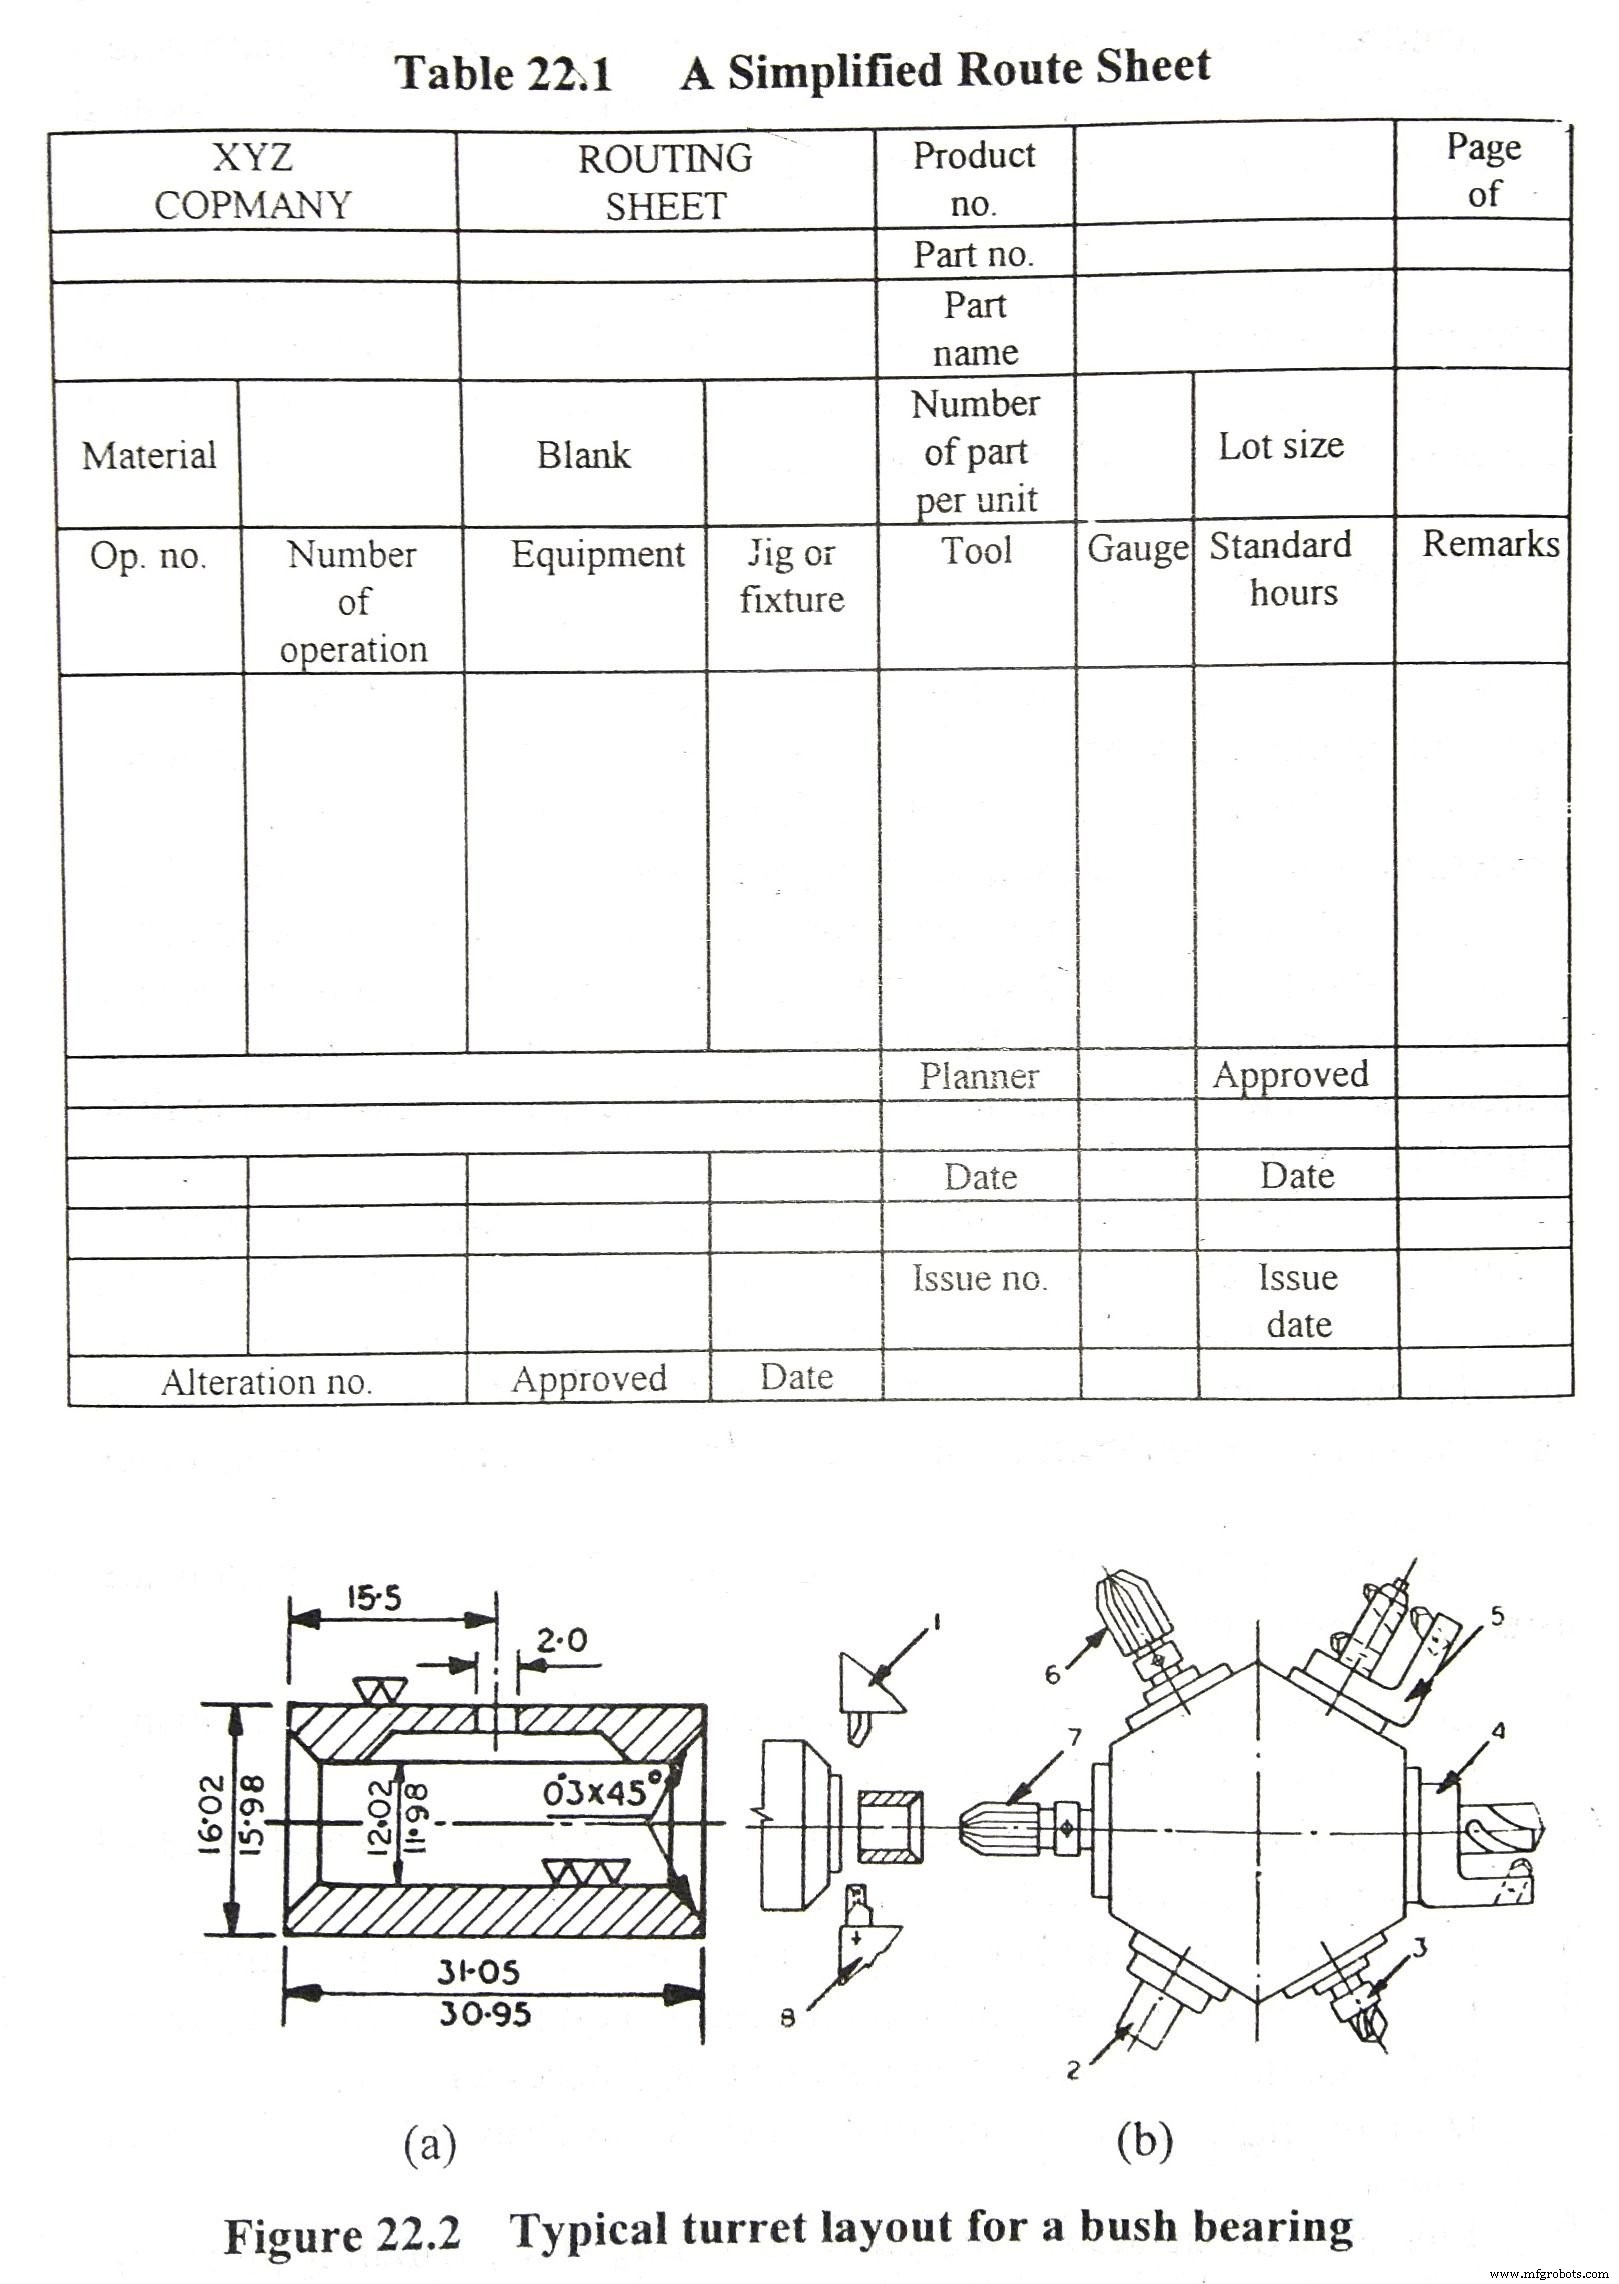
规划加工工序时常绘制作业草图(如图 22.2),标注待加工面及公差。
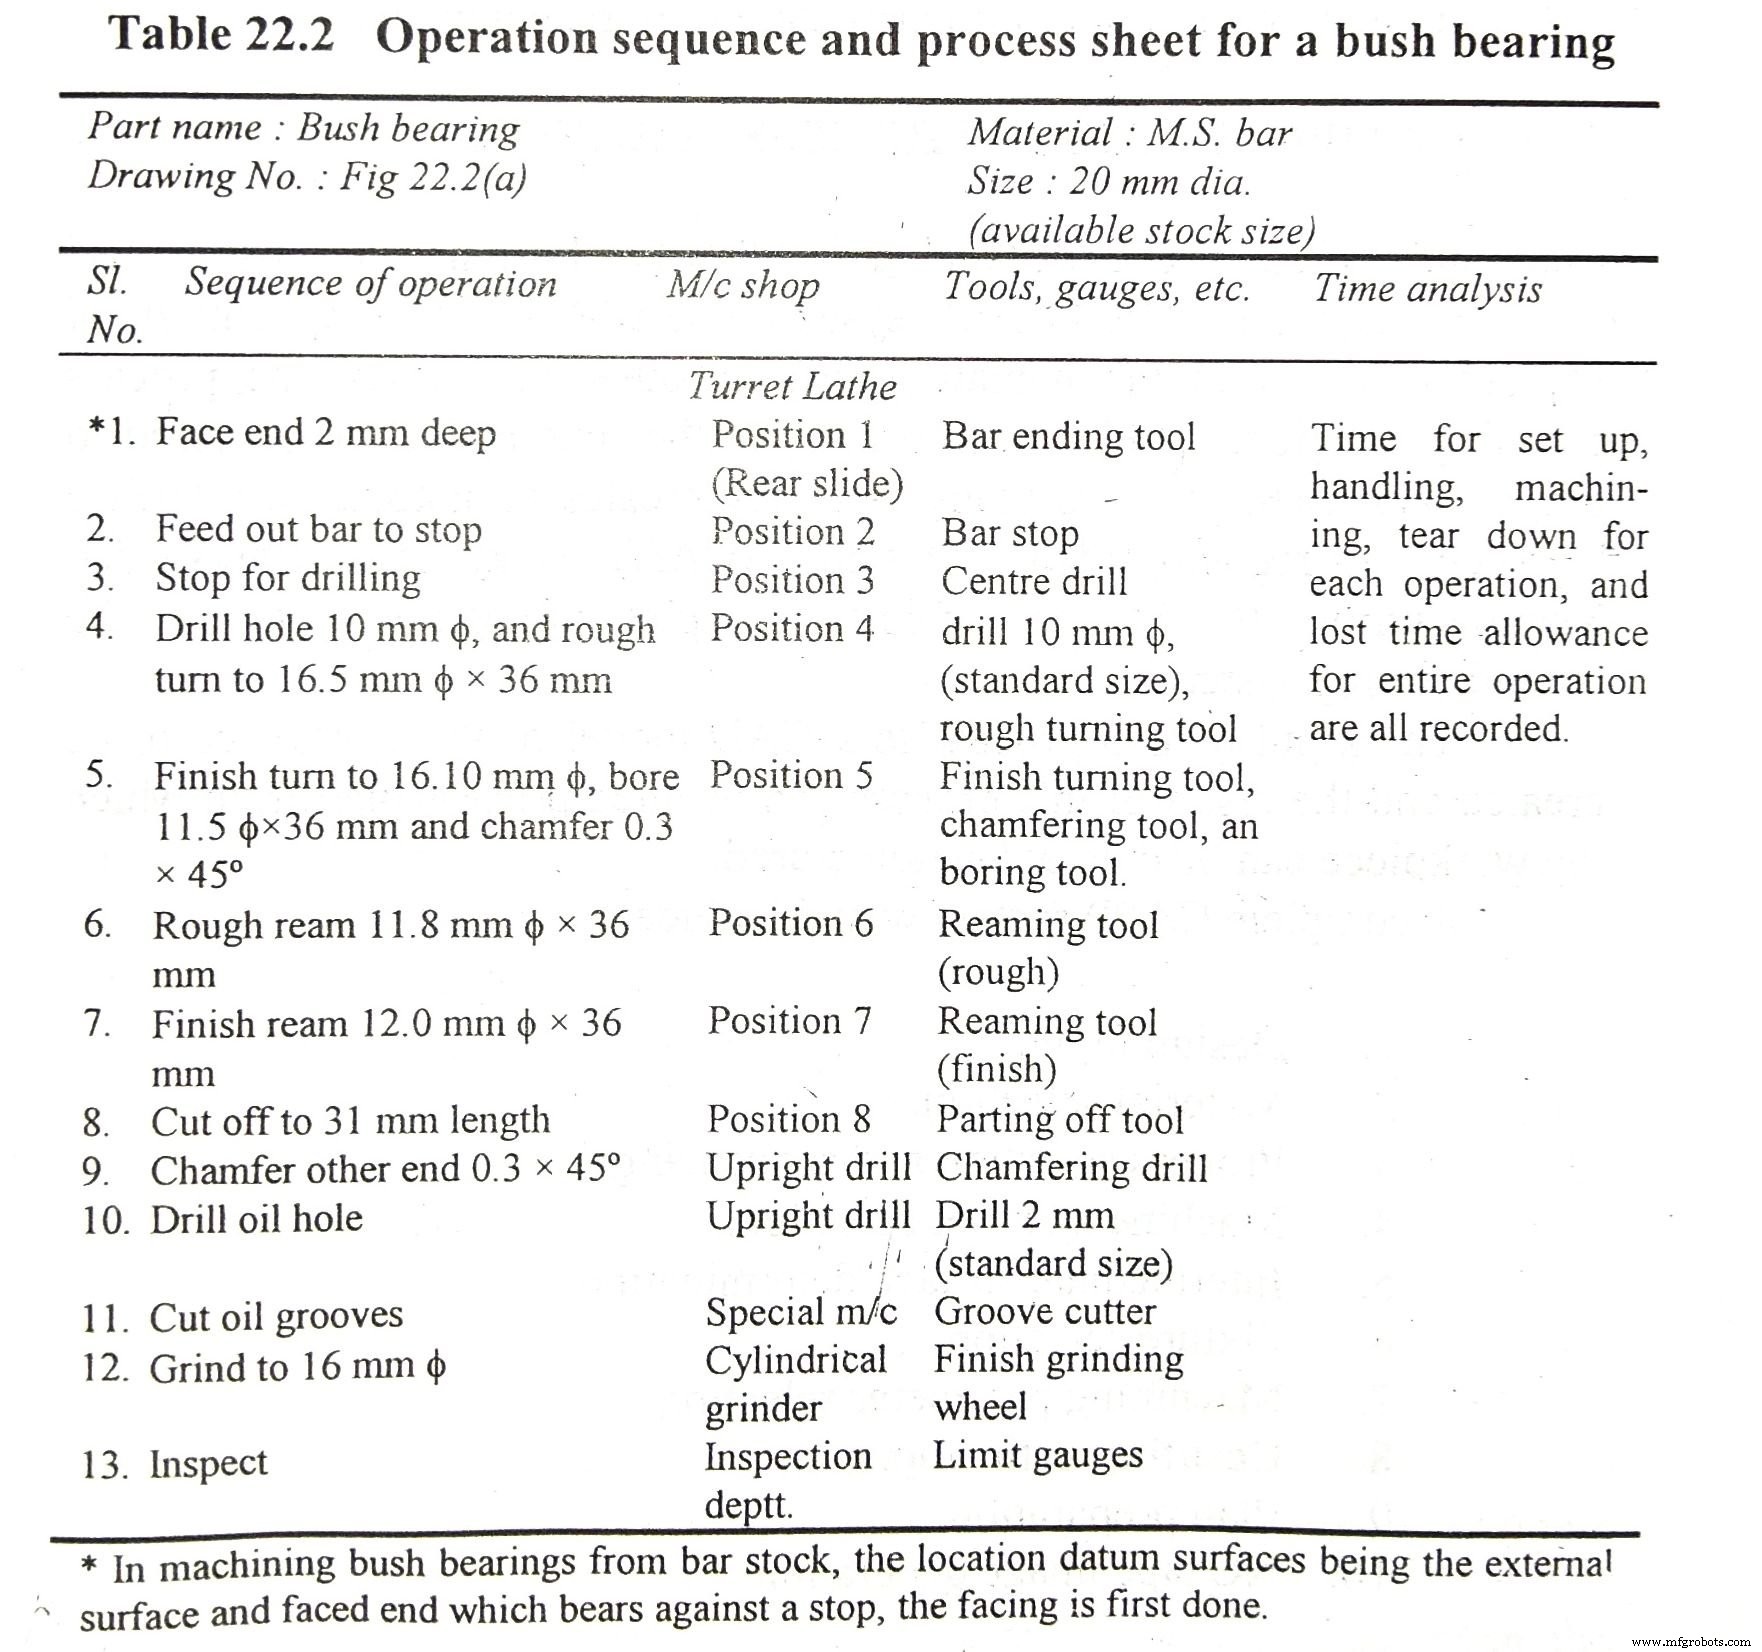
作业序列示例
手工工艺规划的缺点
- 高度主观,依赖规划师技艺经验。
- 工艺变更极难纳入。
- 技术变革或批量变化需修改规划,MPP 响应滞后。
- 难以人工核验规划一致性与最优性,非最优规划导致工装材料浪费。
- 海量文档中手工检索同类零件规划极其繁琐。
计算机辅助工艺规划(CAPP)
CAPP 是 CAD/CAM 集成的关键环节,利用计算机辅助人工规划师执行规划功能。CAPP 不仅缩短编制周期、保证规划一致性,更在 CAD 与 CAM 间建立自动化接口,实现制造系统全集成。
输入:工件 CAD 模型;输出:可直接指导制造的详细工艺规划。
完整 CAPP 系统包含:
- 设计输入
- 材料选择
- 工艺选择与排序
- 机床与刀具选择
- 中间表面确定
- 夹具选择
- 切削参数选择
- 成本/时间估算
- 规划文档生成
- NC 代码生成
自动化工艺规划两大基本路线:1. 变体法 与 2. 生成法。
1. 变体法
变体法挖掘零件相似性,检索数据库调取零件所属零件族的标准工艺规划,经修改生成新零件规划。
分两阶段:准备阶段与生产阶段。
准备阶段
对现有零件编码、分类、聚类成零件族。分类编码便于识别相似性。常用编码方案:MICLASS、DCLASS、OPITZ、CODE。零件族形成后分配标准规划(代表该族通用加工工序集)。
生产阶段
新来零件按几何特征或工艺要求编码(沿用准备阶段编码体系),依代码归属零件族。编码高效则新零件与族内零件高度相似,修改族标准规划即得新规划。
2. 生成法
生成法(GCAPP)综合制造知识自动合成新零件工艺规划,决策逻辑与优化算法内嵌系统,实现极少/无人工干预的规划。
从工程图或 CAD 文件直接生成完整规划。GCAPP 三大核心模块:
- 基于 CAD 文件的零件定义:含特征与规格。
- 规划师知识的显式化建模:捕获工艺选择、排序等决策推理。
- 规划逻辑兼容性验证。
GCAPP 中输入设计规格,决策逻辑识别毛坯材料与加工特征,自动确定最优作业序列、夹具类型与位置。
生成法 CAPP 的局限
- 应用有限:CAD 模型常缺公差等关键信息。
- 需向系统注入海量知识以覆盖各类零件。
- 算法复杂、计算量大,部分系统仅针对特定几何类型;少数系统具备可制造性检查并反馈设计修改建议。
至此您已了解工艺规划步骤、定义、类型、活动序列及各类优缺点。欢迎分享并留言反馈。
工业技术