


轧制工艺全解析:定义、原理、分类、优劣势与应用
The Mechanical Post回归!本文覆盖:什么是轧制工艺?原理、优劣势、应用。
什么是轧制工艺?
轧制是金属经成对辊缝压缩,减薄并统一截面的制造工艺。核心针对金属截面:以增长换取减薄,宽度基本不变。
利用金属塑性:工件经辊缝受压,载荷超比例极限产生塑性变形,从而赋予目标形状。按工件温度分两大类:
- 热轧
- 冷轧
热轧工艺
工件加热至再结晶温度以上再轧制。
热轧优势
- 加热软化,变形抗力低,易轧制
- 成型所需力小
- 加热消除材料内应力
热轧局限
- 变形力小致表面光洁度较差
- 需加热装置
- 运行成本高于冷轧
冷轧工艺
室温下轧制。
冷轧优势
- 优异表面光洁度
- 成本低于热轧
冷轧局限
- 需大变形力
- 易产生残余内应力
延伸阅读
- 挤出工艺?
- GMAW/MIG焊接?
- 铸造工艺详解?
轧制工艺类型
辊子形状/布置随工件与目标而异:
- 横向轧制
- 连续轧制
- 型材/异形轧制
- 环形轧制
- 螺纹轧制
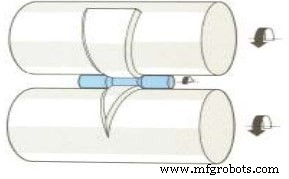
横向轧制
制锥轴、板簧等。辊子同向旋转,工件横向进给,得名。
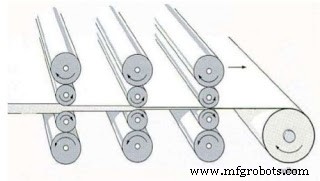
连续轧制
最基础形式:圆柱辊按位布置。工件推进中渐薄增长,宽度近乎不变。
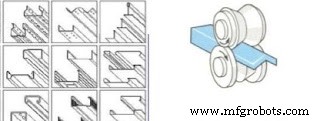
型材/异形轧制
平板经渐进弯曲成复杂截面。适配异形槽钢、装饰条等模制截面。
环形轧制
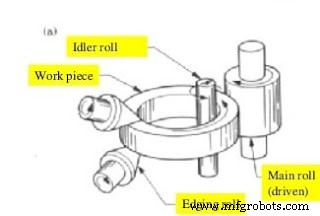
专用轧机将金属条轧成环。热轧变径扩环,晶粒呈环向分布,力学性能优异。
螺纹轧制
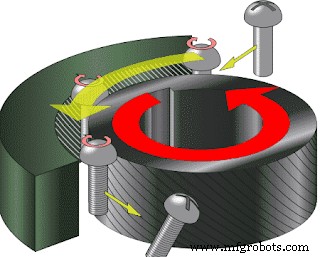
圆柱工件表面辗压成螺纹。模具压入位移材料形成牙底,位移料径向外流形成牙顶,单道次成型。
 |
| Tosaka / CC BY |
轧制常见缺陷
- 波浪形
- 边缘裂纹
- 鳄鱼口裂纹
波浪形
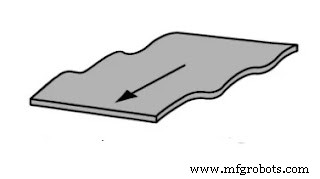
压下力不当或辊系布置不当导致板带成波浪状而非平直。
边缘裂纹
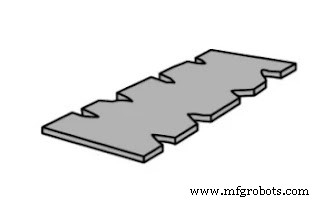
热轧中突发过度淬冷导致内应力激增形成。
鳄鱼口裂纹
层间裂开似鳄鱼张口得名。
轧制工艺优势
- 快速高效,适配大批量
- 高效率
- 复杂截面易成型
- 可设计极紧公差
轧制工艺局限
- 初始投资大
- 表面光洁度一般,需后续精整
- 仅适配大批量
轧制工艺应用
- 轴、杆、管、车轴、主轴等
- 目标截面工件制造
- 齿轮毛坯辗齿
- 螺栓/螺丝等螺纹件
- 轴承、涡轮环(环轧)
- 汽车行业广泛应用
- 金属板/板材/面板
轧制工艺概览完毕。欢迎评论建议,订阅不错过更新。下期再见,持续学习,关注The Mechanical Post!
工业技术