


夹具与治具全解析:定义、类型、优势与核心区别
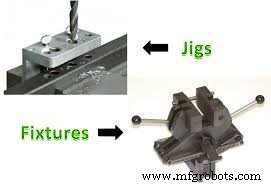
夹具与治具是通过引入专用工装夹持和刀具导向装置,经济高效地生产重复性工件的手段。
夹具与治具的定义
夹具与治具是提高同类零件生产效率、减少人工劳动量的装置。车床虽适合生产各种形状尺寸的单件,但大批量生产同类零件效率低下。
定义如下:
治具
治具:一种夹持和定位工件,同时导向和控制一个或多个切削工具的装置。工件被夹持,刀具被导向,使两者保持正确相对位置。
治具是金属板、结构或箱体(部分情况用非金属),具有将工件依次定位在相同位置、按图纸/规范/工艺布局导向刀具至工件正确位置的功能。
简而言之,既用于夹持工件又用于导向切削刀具。
治具主要目的是为产品制造提供重复性、精度和互换性。
关于治具的重要特点:
- 用于单维度加工,如钻孔、攻丝、扩孔等。
- 结构轻便、形状复杂。
- 不需要量块,成本较高。
- 除非大型作业,否则不固定在机床工作台上。
夹具
夹具是夹持和定位工件用于检验或制造过程的装置。夹具不导向刀具。夹具作为夹紧在机床工作台上的各种标准或专用工件夹持装置,将工件固定在定位。刀具通过手动或量块调整至工件所需位置。
简而言之,夹具就是将工件按要求位置夹持、支撑和定位的工装装置。
夹具的主要功能是夹持和定位工件以进行机加工操作,并为产品制造提供重复性、精度和互换性。
夹具关键点:
- 用于多维度加工,如铣削、磨削、车削。
- 结构较重、设计简单。
- 提供量块便于操作,价格合理。
- 用于铣床、刨床、插床的专用工具。
- 夹具固定连接在机床工作台上。
治具与夹具的根本区别
以下是治具与夹具的根本区别:
1. 夹具仅夹持定位工件不导向刀具;治具则夹持、定位工件同时导向刀具。
2. 夹具结构较重,刚性螺栓固定在工作台;治具较轻便于快速搬运,通常不需夹紧工作台。
3. 夹具用于铣、磨、刨、车操作;治具用于钻、扩、攻丝等操作的工件夹持和刀具导向。
治具与夹具对比表
| 治具 | 夹具 |
| 导向切削刀具 | 不导向切削刀具 |
| 多固定在机床工作台 | 总是固定在机床工作台 |
| 一般比夹具轻 | 一般比治具重 |
| 结构使用治具脚 | 结构无此脚 |
| 用套筒导向切削刀具 | 不使用套筒 |
| 专用于钻、扩、镗操作 | 专用于铣、车、磨操作 |
| 广泛用于钻床 | 广泛用于铣床、磨床 |
| 成本较高 | 成本较低 |
| 设计复杂 | 设计相对简单 |
夹具与治具的要素
主要要素如下:
1. 本体:安装加工部件的板、箱或框架结构,必须坚固刚性好。
2. 定位元件:将工件相对于切削刀具定位在正确位置。
3. 夹紧元件:将工件牢固固定在所需位置。
4. 导向与刀具设定元件:治具中导向切削刀具,夹具中辅助刀具正确作用。
5. 定位安装元件:将治具或夹具固定在机床正确位置的各种紧固装置。
6. 分度元件:非必需。但许多工件需分度至不同位置以在不同表面或位置加工,此时必须在治具或夹具中加入分度装置。
工件分析
实际工件应获取研究,确定加工工序顺序,评估治具夹具设计细节。将一个工作面加工作为基准面,所有其他尺寸以此为基准。
治具与夹具的类型
治具夹具的质量、类型和复杂度取决于加工工件类型和生产规模。常见类型如下。
治具类型
- 模板治具
- 板式治具
- 槽式治具
- 直径治具
- 翻叶治具
- 环形治具
- 箱式治具
1. 模板治具
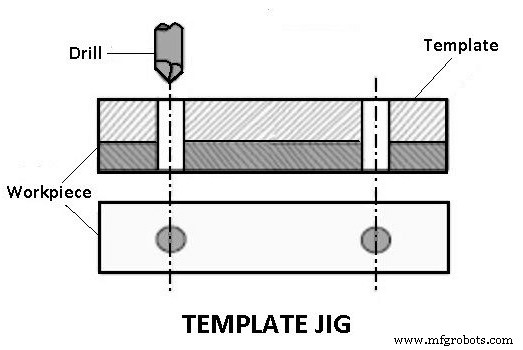
模板治具是最简单的治具。带两孔的板作为模板固定在待加工工件上。钻头通过模板孔导向,在工件上按模板相同相对位置钻孔。
2. 板式治具
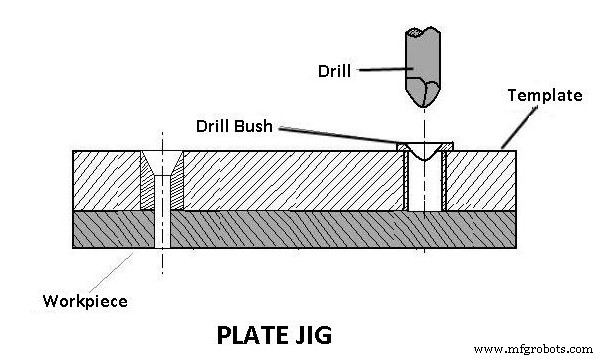
板式治具是在模板上加装钻套的改进型模板治具。用于大型零件钻孔并保证孔距精度。
3. 槽式治具
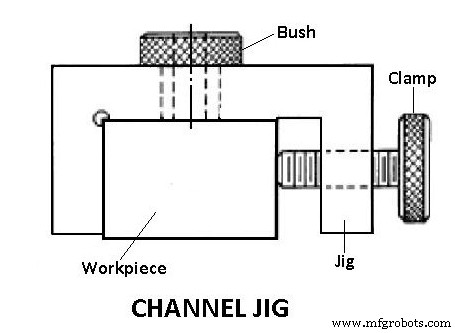
槽式治具具有槽状截面的简单治具。工件插入槽内,旋转花键旋钮夹紧。钻套导向刀具。
4. 直径治具
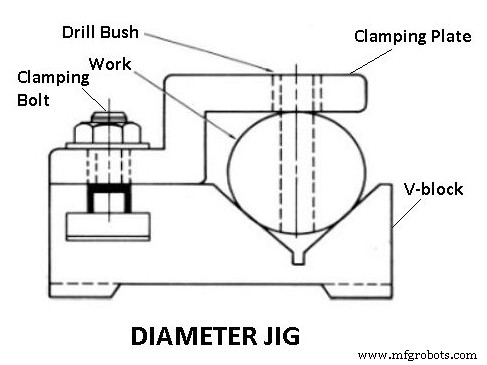
直径治具用于在圆柱或球面工件上钻径向孔。
图1示意:工件1置于固定V型块6上,压板7夹紧并定位。刀具通过钻套8导向,钻套相对于工件呈径向布置。
5. 翻叶治具
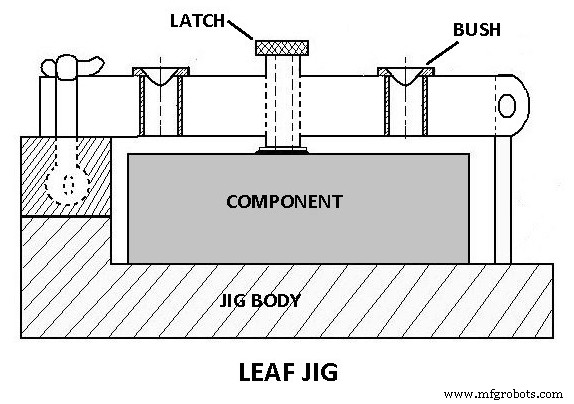
翻叶治具有可开合的叶片用于工件装卸。
图示:叶片13铰链连接机体11,可开合装卸工件。工件1由定位销10定位,定位螺钉12锁紧。钻套3导向刀具。
6. 环形治具
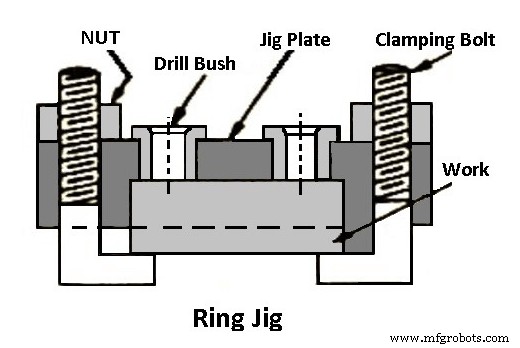
环形治具用于圆形法兰件钻孔。工件夹紧在钻削本体上,通过钻套导向钻孔。
7. 箱式治具
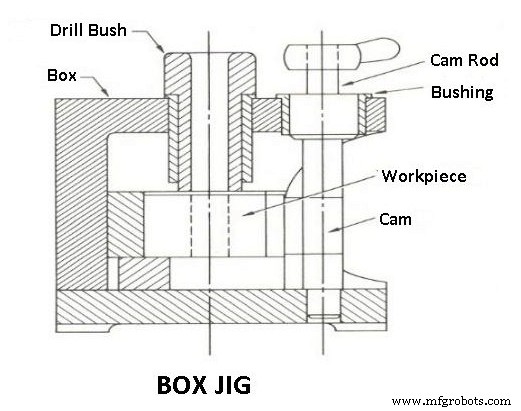
箱式治具是箱形结构,刚性夹持工件,根据哪个面朝向刀具,可在单次装夹下从不同角度钻削或加工。
夹具类型
以下是夹具类型:
1. 车削夹具
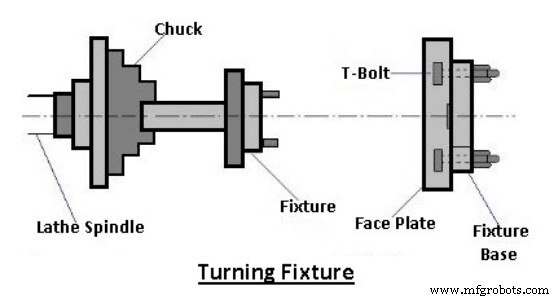
通常安装在机床主轴端或面板上夹持工件。必要时需配重平衡不平衡夹具。
2. 铣削夹具
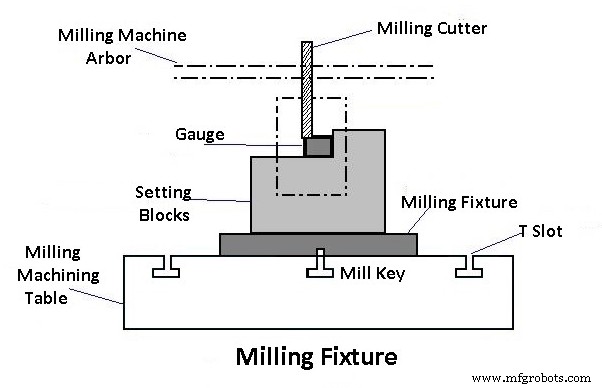
铣削夹具通常安装在机床主轴端或面板上夹持工件。工作台移动定位相对于铣刀。操作前工件置于夹具基座并夹紧。
3. 拉削夹具
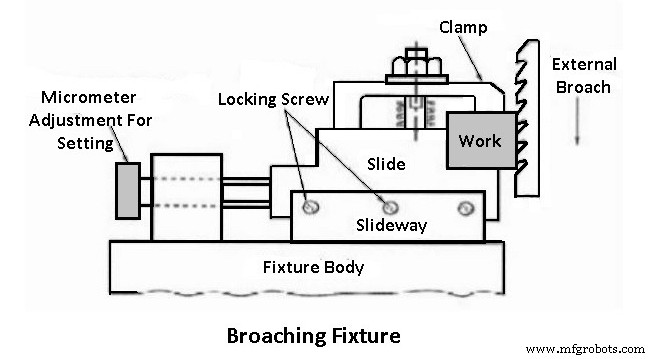
拉削夹具用于各类拉床,在键槽拉削、孔拉削等操作中定位、夹持、支撑工件。
4. 镗削夹具
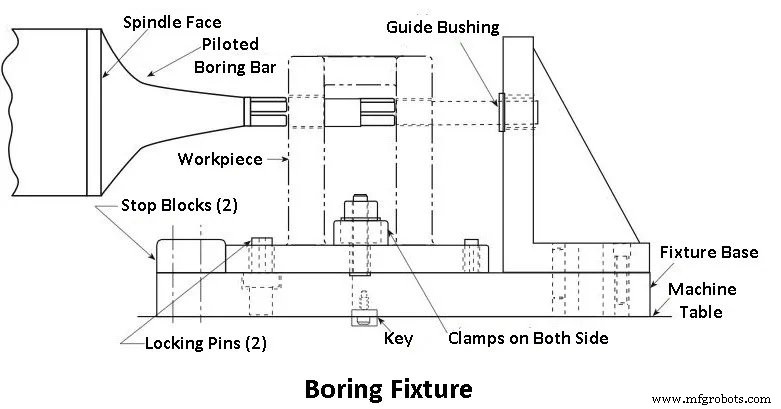
此类夹具几乎包含所有治具夹具设计原则;结构不必像铣削夹具那么坚固,因不承受重切削负荷。
5. 磨削夹具
磨床上用各类夹具定位、夹持、支撑工件。可为卡盘、芯轴、成型爪卡盘、磁性卡盘等标准工装。
例如立式磨床旋转工作台通常配旋转夹具;往复工作台磨床可配平面或串联夹具。钻头磨削附件是钻削几何磨削标准夹具典型例证。
无论何种磨削夹具,应具备冷却液供排、砂轮修整器安装条件,旋转夹具还需良好平衡。
这些夹具可为芯轴、卡盘、成型爪卡盘、磁性卡盘等标准工装。
6. 攻丝夹具
攻丝夹具专门设计用于定位和牢固夹持相同工件,在钻孔上切削内螺纹。形状奇特、不平衡零件若需大批量重复攻丝,必须使用此类夹具。
7. 双工位夹具
同时夹持两个相同工件,在两个独立工位同时加工。单工位夹具一次仅加工一个工件。
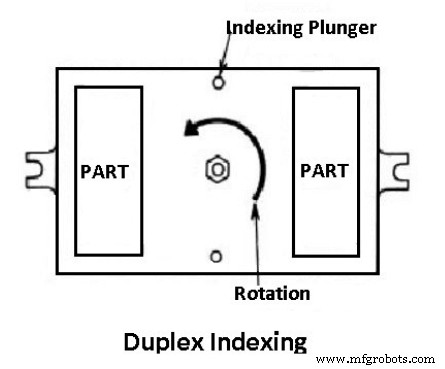
两工位操作可同可异。加工完成后夹具分度180°,第一工件转至第二工位进行第二道工序,成品转至第一工位。卸下成品装新件进行第一道工序,循环往复实现高速批量生产。
8. 焊接夹具
焊接夹具精心设计用于夹持支撑待焊零件于正确位置,防止焊接变形。
定位元件需精心布置;夹紧轻而牢固,夹紧元件避开焊接区。为承受焊接应力,夹具须足够稳定刚性。
9. 装配夹具
装配夹具用于装配时将各部件按正确相对位置夹持。如两块以上钢板按相对位置夹持铆接。
机械装配夹具用于机械操作时夹持部件。焊接夹具等热连接装配夹具也属装配夹具范畴。
10. 分度夹具
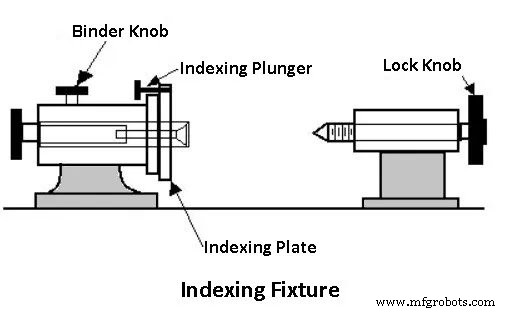
许多零件需在多个表面加工,使加工表面或形状均匀分布。此类零件需按加工表面数分度。夹持装置(治具或夹具)设计容纳分度机构。含分度装置的夹具称分度夹具。
治具与夹具设计原则
治具夹具成功设计取决于多因素分析,动手前必须仔细研究。以下是设计治具或夹具必须考虑的关键因素:
1. 工件研究。
2. 机床类型和能力研究。
3. 定位元件研究。
4. 装卸方案研究。
5. 夹紧方案研究。
6. 夹紧元件动力装置研究。
7. 治具与工件间隙研究。
8. 分度装置研究。
9. 刀具导向和刀具设定元件研究。
10. 防呆装置研究。
11. 顶出装置研究。
12. 切屑排除方案研究。
13. 刚性和振动方案研究。
14. 工作台固定方案研究。
15. 安全装置研究。
16. 治具基座、本体或框架制造方法研究。
治具与夹具的优势
在批量生产中采用治具夹具的优势:
1. 消除加工前的划线、测量和其他设定方法。
2. 提高加工精度,因工件自动定位、刀具自动导向,无需手动调整。
3. 实现同类零件生产,零件可互换,便于装配。
4. 提高产能:单次装夹可加工多工件,有时多刀具同时作业。装夹定位时间大幅缩短。因夹具夹持刚性高,可提高切削速度、进给和切深。
5. 减轻操作工劳动强度和疲劳,简化搬运操作。
6. 半熟练工即可操作,因刀具和工件设定机械化,节省人工成本。
7. 降低成品质量控制成本。
8. 通过全自动或半自动工艺降低整体加工成本。
治具与夹具的劣势
- 可能随时间老化损坏。
- 初始设置成本高(且耗时)。
- 可能消耗大量材料且体积庞大。
治具与夹具的应用
- 汽车零件批量生产。
- 制造业连续生产中的零件检验。
- 钢厂锭料切割。
- 制冷行业应用。
- 泵装配工艺应用。
- 法兰钻孔、任意角度钻孔。
- 多主轴加工。
- 治具用于批量钻孔、扩孔、攻丝。
- 导向刀具加工轮廓。
- 夹具用于铣削、批量车削、磨削操作。
治具与夹具用材料
制造治具夹具的材料:
- 硬化钢
- 灰铸铁
- 塑料
- 硬质合金
- 环氧树脂
- 不锈钢
- 青铜
- 低熔点合金钢
本文涵盖了治具夹具的要素、类型、优势、劣势及用材。喜欢请分享给朋友,评论区留下反馈。
工业技术