


铰刀类型全解析:定义、应用与图解大全
什么是铰刀
铰刀是旋转切削工具(圆柱或圆锥形),用于扩大或精加工预成孔至精确尺寸。可为整体或镶刃式、可调或不可调、手用(手用铰刀)或机用(机用铰刀)。
铰刀是加工工具,用于扩大或精加工预钻、镗或铸造的孔,以获得良好表面光洁度和精确尺寸。
什么是铰削?
铰削是精加工和定尺寸先前钻孔或镗孔的操作。所用工具称铰刀,有多个切削刃。铰刀装在尾座主轴上直接或通过钻夹头固定,保持静止,工件极低速旋转,进给量0.5-2 mm/转。
铰刀命名法
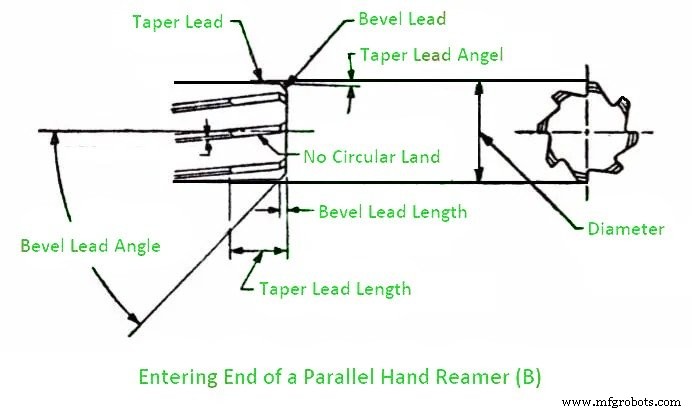
铰刀命名法如图(A)、(B)、(C)、(D)所示。
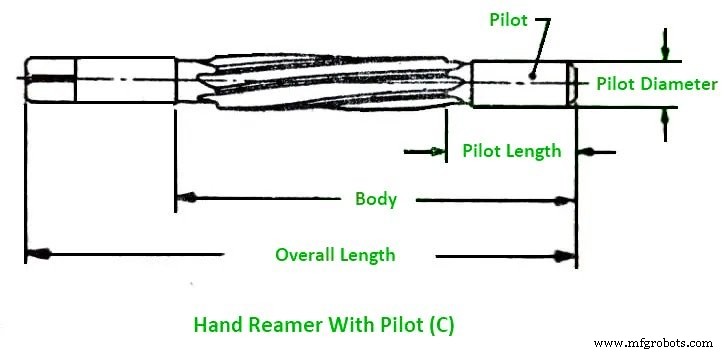
铰刀要素说明如下:
1. 轴线:铰刀纵向中心线。
2. 后锥:从入口端到柄部每100 mm长度直径减小量。
3. 刃部倒角/引导锥:入口端角度切削部分,便于铰刀进入孔内。此部分无圆柱导向带。
4. 刀身:从铰刀入口端到柄部起始部分。
6. 后角/后隙
- 主后隙:切削刃后立即去除的导向带部分,提供主后隙。
- 副后隙:主后隙或圆柱导向带后去除的导向带部分,提供副后隙。
8. 前刀面:切削刃邻近的槽面区域,切屑切下时冲击此处。
9. 槽/排屑槽:刀身上的凹槽,形成切削刃、排屑、切削液到达切削刃。
10. 刃背:副后隙表面与槽相交产生的边。
11. 导向带/刃带:槽间保留的部分,包括切削刃到刃背的表面。
12. 导向柱/前柱:入口端圆柱磨削部分,保持铰刀对中。
13. 凹槽/颈部:直径低于切削刃、导向柱或导向直径的刀身部分。
14. 柄部:铰刀夹持和传动部分。
15. 直径:入口端铰刀最大切削直径。
铰刀类型
按用途、目的、形状分类多样。常用规格如下:
- 手用铰刀
- 机用桥梁铰刀
- 机用夹具铰刀
- 平行柄平行手用铰刀
- 平行或锥柄套头铰刀
- 锥销手用或机用铰刀
- 套装铰刀/壳式铰刀
- 可调/扩张铰刀
- 平行或锥柄机用铰刀:a) 槽型铰刀,b) 罗斯铰刀
- 组合铰刀
1. 手用铰刀
手用铰刀前锥/引导锥比机用铰刀长。补偿仅靠手力起孔困难,也使铰刀易于正起,降低断裂风险。槽可为直槽或螺旋槽。
2. 机用桥梁铰刀
机用桥梁铰刀具有平行切削刃,带整体锥柄用于夹持驱动铰刀。
图示为机用桥梁铰刀。
用于便携电动或气动工具,适用于造船、结构件、板材加工铰孔。
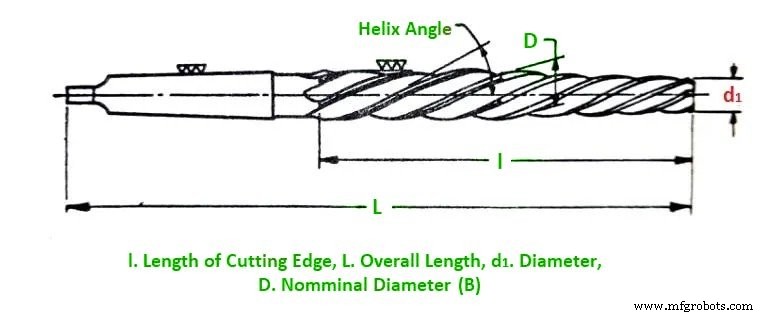
机用桥梁铰刀槽可为直槽或螺旋槽。直径范围6.4-37 mm。
3. 机用夹具铰刀
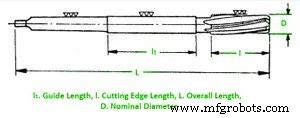
机用夹具铰刀具有短、近乎平行切削刃、倒角引导锥和柄部与切削刃间整体导向柱,锥柄用于夹持驱动。槽为螺旋槽。
刀身平行部分设计配合夹具套套精确定位铰刀。直径范围7-50 mm。图示展示。
4. 平行柄平行手用铰刀
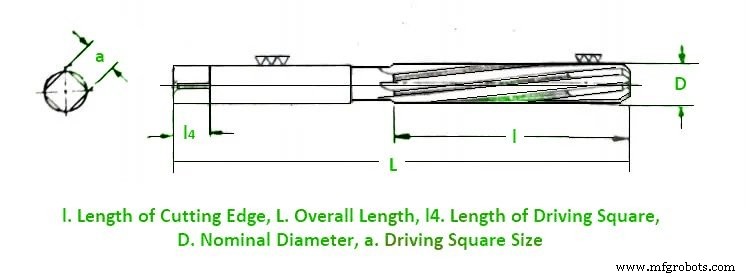
此类铰刀由近乎平行切削刃、锥度和倒角引导锥组成,一体化带有切削刃公称直径的柄部,端部有方尾。
槽可为直槽或螺旋槽。
手用铰刀有方尾,设计为手动驱动精确定尺孔。
设计切削量极少,0.05-0.125 mm。为易于起孔,前端约等于直径距离微锥。
图示此类铰刀。
5. 平行锥柄套头铰刀
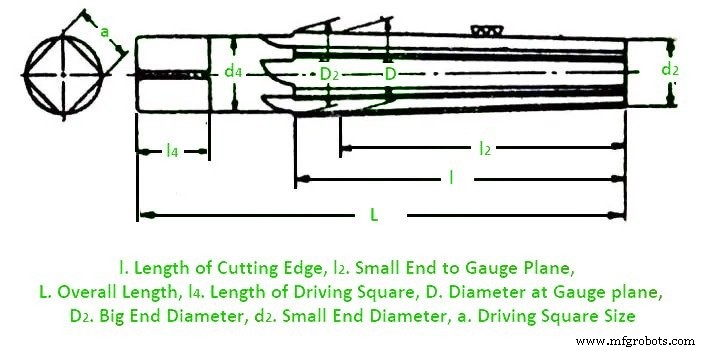
此铰刀可为直柄或锥柄,手用或机用。具有锥形切削刃,整体带平行或锥柄适配莫氏锥度。槽可为直槽或螺旋槽。
铰刀分三种:粗加工、预精加工、精加工。精加工有各直径规格。适配1-6号莫氏锥孔。图示套头铰刀。
6. 锥销铰刀
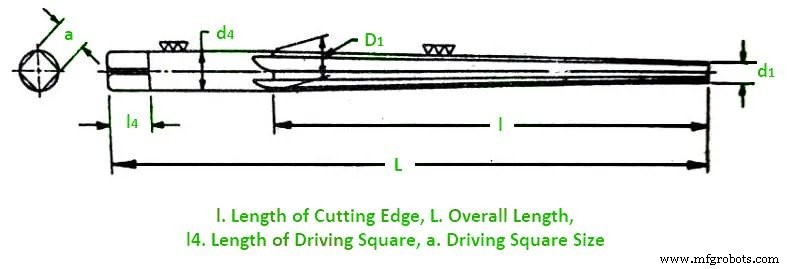
锥销铰刀用于精加工、成形或扩大孔,以便锥销近乎完美配合装入工件。
可手用或机用。锥形切削刃适配1:50锥度销孔,平行或锥柄夹持驱动。槽可为直槽或螺旋槽。
7. 套装铰刀/壳式铰刀
套装铰刀是多刃端切削工具,用于将预成孔扩大至精确直径并获得更光滑表面。
套装铰刀图示如下:
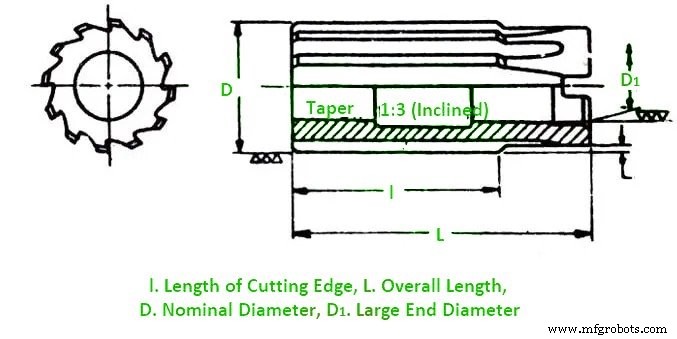
套装铰刀有轴向孔装在芯轴上。具有近乎平行切削刃和锐利倒角引导锥。用于精加工大孔以节省刀具成本。
单一芯轴可互换不同尺寸套装。每次节省整体柄成本。套装铰刀可为罗斯型机用修正孔型或槽型精加工。
槽可为直槽或螺旋槽。直径范围24-100 mm。
8. 扩张铰刀/可调铰刀

扩张铰刀是带可调刃的多刃端切削工具,用于微量扩大预成孔至精确直径并获得更光滑表面。
扩张铰刀结构可微调补偿磨损或适应孔径变化。松开夹紧螺母推入塞子1(图示),刃微量扩张。
9. 平行或锥柄机用铰刀(槽型)
机用铰刀是通用切削工具,在高温下提供优异耐磨性。
注:机用铰刀也称机用铰刀(原文重复)。
机用铰刀是最常见铰刀类型。用于车床、钻床、螺丝机,提供孔光洁表面。
这些铰刀有短近乎平行切削刃、倒角引导锥、柄部间长凹槽。切削刃一体化带平行或锥柄夹持。槽全为直槽但柄可直或锥。
以低速驱动,整个切削沿槽进行。槽沿刀身圆周不等距分布,减少振动倾向。
槽型铰刀用于更精确铰削。直柄机用铰刀直径1.5-32 mm,锥柄5-32 mm。
机用铰刀(罗斯型)
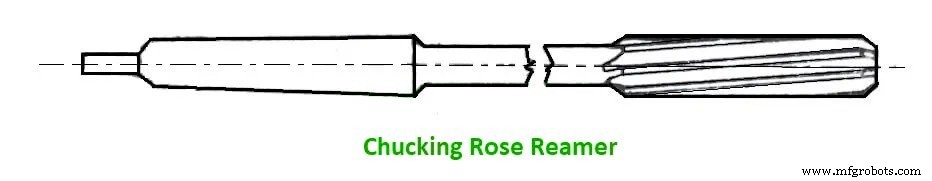
罗斯铰刀不同于槽型。槽型切削刃在末端倒角。
倒角切削刃成45°角。槽身设计配合已铰孔。
为防止孔内弯曲,刀身微锥向柄部变小。此类铰刀切削量大于槽型铰刀。图示机用罗斯铰刀。
10. 组合铰刀
具有两个或多个切削表面的铰刀称组合铰刀。精密磨削成类似零件多个内径的图案。优势:减少刀塔操作次数,更精确保持深度、内径和同轴度。组合铰刀通常用于自动车床或二次加工车床而非CNC机床,因G代码易生成内廓轮廓。
铰刀应用
铰刀应用如下:
- 铰刀是金属加工常用旋转切削工具。
- 用于扩大或精加工预钻孔、镗孔、铸孔,获良好光洁度和精确尺寸。
- 设计用于钻床或塔式车床。
- 螺纹切削机也使用铰刀。
铰刀切削旋转方向
按旋转方向命名如下:
左手切削铰刀:
从入口端看,顺时针旋转切削的铰刀。
右手切削铰刀:
从入口端看,逆时针旋转切削的铰刀。
铰刀角度
铰刀角度如下:
刃部倒角角度/引导锥角:倒角切削刃与铰刀轴线夹角。
后角:主/副后隙与切削刃处铰刀外圆切线夹角。
螺旋角:切削刃与铰刀轴线夹角。
前角:径向平面内前刀面与切削刃上径向线夹角。
- 前刀面与径向线重合,角度零度,称径向前角。
- 前刀面与径向线夹角落后于径向线(相对切削方向),前角为正,形成下切。
- 前刀面与径向线夹角超前于径向线(相对切削方向),前角为负,称上切。
工业技术