


产品设计师必知的核心焊接工艺指南
焊接是连接金属组件的高效、可靠且美观工艺。但面对琳琅满目的焊接工艺,产品设计师往往难以抉择。尽管特定场景需电子束焊、埋弧焊等小众工艺,但大多数生产商首选三大基础焊接方式:焊条电弧焊(SMAW)、MIG焊(GMAW)、TIG焊(GTAW)。
1) 焊条电弧焊 (SMAW)
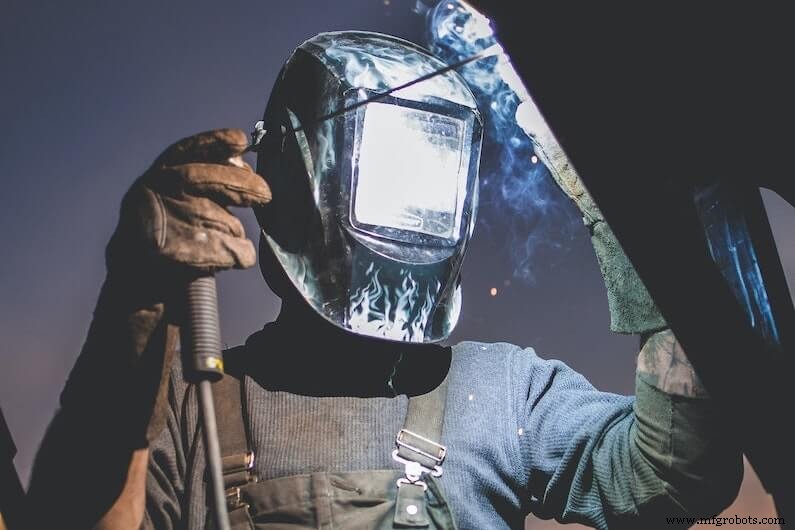
焊条电弧焊(SMAW),俗称焊条焊,广泛用于现场维修、小型修补及“车库焊接”。其9-18英寸药皮焊条三大核心功能:金属芯导电并稳定电弧;作为填充金属(成分常与母材一致)填补间隙实现机械结合;药皮焊接时产生保护气体防止大气污染熔池(兼具其他益处)。药皮替代了MIG/TIG必需的单独惰性气体供给,便于焊工移动作业及风环境下焊接。缺点是频繁更换焊条与清理熔渣降低重复性作业效率。
2) MIG焊 (GMAW)
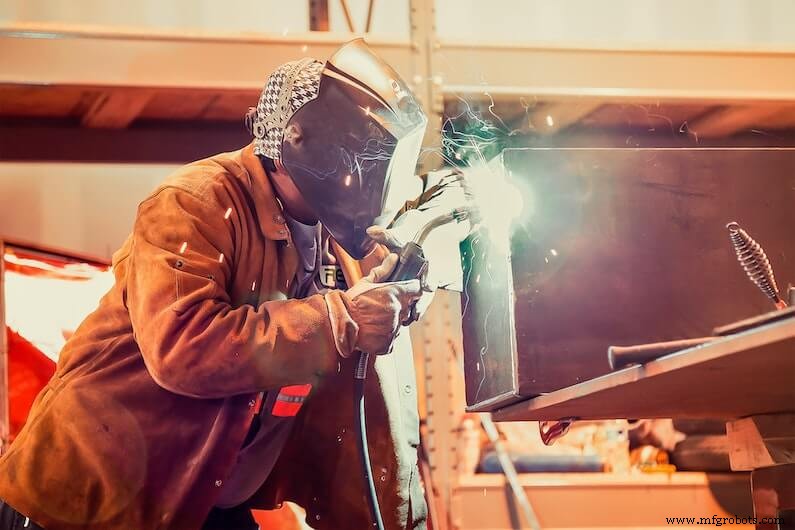
MIG(金属惰性气体保护焊)以消耗性焊丝盘作电极兼填充金属。又称气体保护金属电弧焊(GMAW),独立供给的压缩惰性气体与焊丝同枪流出,保护熔池。MIG视人工/机器人操作可为半自动或全自动:设备控制送丝速度与电弧特性,操作员控制枪位与移动速度。MIG要求极高洁净度与受控环境以保证焊缝质量。注:部分MIG焊机兼容药芯焊丝,可在牺牲部分MIG优势的前提下缓解环境要求。
3) TIG焊 (GTAW)
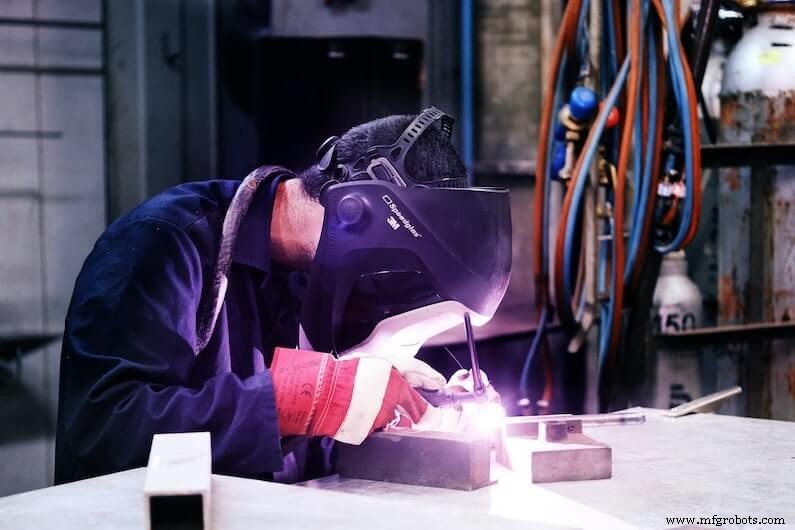
气钨极电弧焊(GTAW)以钨极完成极高质量焊缝。钨极不熔化、不消耗于高温电弧,使TIG具备自熔焊能力(无填充金属焊接)。多数情况下仍另用手工填充丝增强接头强度。TIG对操作员经验与耐心要求高,母材须极致清洁,焊接速度较慢,但能换取无缝、高强、高精度焊缝。
如何选择?三大焊接工艺对比
无法推荐“最佳”焊法,因各有所长,适用场景不同。决策取决于多重因素,下表供参考:
| 焊条电弧焊 | MIG焊 | TIG焊 | |
|---|---|---|---|
| 焊缝质量 | 良好(需清理) | 良好 | 极高 |
| 焊接速度 | 中等(频繁更换耗材) | 重复性工艺最快;频繁换耗材降效率 | 通常最慢(部分变体可提速) |
| 自动化潜力 | 难以有效自动化 | 高度兼容自主机器人 | 良好兼容机器人提升产能 |
| 操作技能要求 | 中等 | 中等 | 高 |
| 母材洁净度要求 | 可容忍焊区锈迹/油漆 | 需“亮白”级洁净金属表面 | 需极致洁净金属表面 |
| 理想应用场景 | 现场焊接/维修,尤多风环境 | 受控环境广泛适用;最易自动化 | 高精度、先进材料的精密焊接 |
其他考量因素包括母材材质:高性能材料更受益于TIG,普通材料用焊条或MIG同等胜任。Gensun汇聚精通三大焊法的资深操作员,为您的量产项目提供专业焊接服务。
工业技术