


铸造浇注系统设计全解:功能、组成、分类、浇注比与选型原则
浇注系统是熔融金属从浇包进入型腔的全部流道总称。浇口指直接通入型腔的通道;浇注系统涵盖所有输送熔融金属的通道。
浇注系统六大功能
- 提供连续、均匀、低湍流金属流。过度湍流 → 吸气、夹渣。
- 在最佳位置供金属,实现定向凝固与补缩优化。
- 最短时间充满型腔,避免温度梯度。
- 最小化浇口/冒口金属消耗。充型速度不足同致缺陷。
- 防止型壁冲蚀。
- 阻挡渣、砂、异物进入型腔。
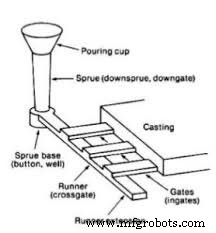
浇注系统四大基本元件
- 浇包盆/浇杯
- 直浇道
- 横浇道
- 内浇口
1. 浇包盆
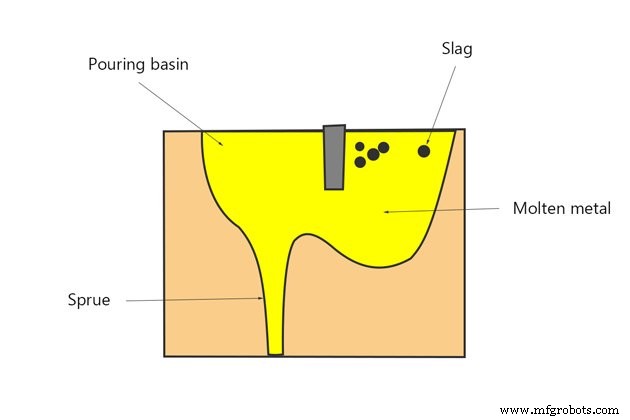
设于砂型顶部或上箱直浇道口处。作用:导流、稳定流速、减少涡流/湍流。要求:容积足大、靠箱边、深度足(抑制涡流、全程满液补偿收缩)。
2. 直浇道
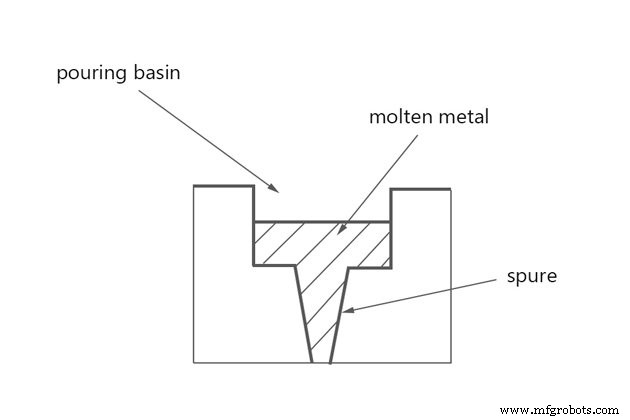
贯穿上箱连接浇包盆与横浇道/内浇口的垂直通道。截面可方/矩/圆。通常下锥防吸气/金属损伤。≤20mm 圆截面(最小冷却面、最低流阻);大尺寸常用矩形(抑制吸气/湍流)。
3. 横浇道
大型件从直浇道底引至多内浇口的水平通道。多置下箱(视铸件形状亦可上箱)。流线型设计抑制吸气/湍流。
4. 内浇口
金属从横浇道进入型腔的通道。位置/尺寸安排按凝固速率补缩。避免锐边(断裂带砂入型腔)。位置应易切除不伤铸件。
浇注系统空间分类
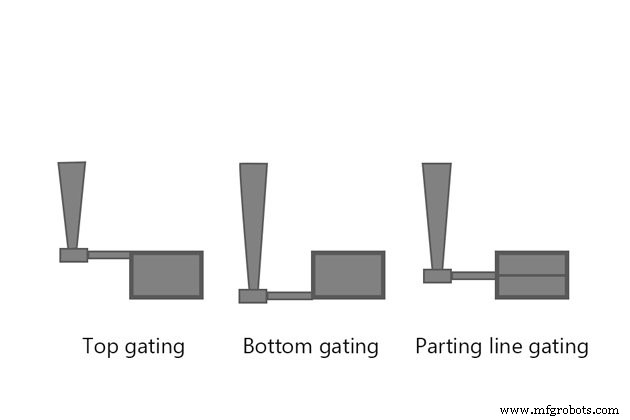
1. 顶注式
金属从浇包盆直落入型腔。浇包盆常置干砂/陶瓷滤网控流净化。
轻件用楔形浇口;重铁件用笔形浇口(直浇道分多缝、等分金属静压、大幅降低有效压头,且浇包盆上部除渣)。
指状浇口:楔口变体,多股细流。
环形浇口:芯柱缓冲金属下落、定向充型、截留渣。
优势:最热金属居型顶 → 利于顶部冒口定向凝固,浇口可兼作冒口。
劣势:金属冲蚀型壁,型腔须高强硬。
2. 分型面浇注
金属从分型面水平进入型腔。便于设置渣/砂/杂质捕集装置。
刮渣浇口
比金属轻的夹杂物上浮经竖向刮渣道捕获。刮渣道+缩颈+缩颈销兼捕渣与限流。
旋涡浇口:旋涡流使渣聚中心上浮刮渣道。
缩颈销兼补缩:双重功能(捕渣+补缩金属库)。
分型面浇口结构简单、造型快、效果好(浅下箱时)。可直接通冒口(最热金属到冒口利于定向凝固、省内浇口清理成本)。缺点:金属落入型腔仍有湍流。
3. 底注式
金属经直浇道至下箱底部进入型腔。
牛角浇口
形似牛角,仅需上下箱无需中间箱。产生喷泉效应。变体:干砂芯作底浇口,直浇道底部弯曲作渣井。两箱造型。
优势:湍流最小、无型壁冲蚀、金属平稳上升绕芯。
劣势:金属上升持续散热 → 定向凝固难;冒口不能靠近最热入口处。
浇注比
表征流道截面积比例:直浇道底面积 : 横浇道总面积 : 内浇口总面积。以直浇道底面积为 1。
例:直浇道 1 cm²、横浇道 3 cm²、3 个内浇口各 1 cm² → 浇注比 1:3:3。
浇注比反映截面积朝型腔收缩/扩张趋势,分两大类:
加压式浇注系统
内浇口总截面 < 直浇道底面积。典型比:1:0.75:0.5、1:2:1、2:1:1。节流效应加压金属流。体积小 → 金属损耗少、得率高。但易因高流速产生严重湍流。适用:铁、铜合金。
非加压/自由流式浇注系统
直浇道截面 < 横浇道总截面 < 内浇口总截面。典型比:1:2:2、1:3:3。流速低、流量大 → 减少湍流/喷射。适用:铝、镁合金。
本文系统阐述浇注系统功能、四大元件设计要点、三大空间布局型式及两大浇注比体系选型原则,为铸造工艺工程师提供设计参考。
工业技术