


反射炉(杯式炉)详解:结构、分区、操作与应用全指南
本文将全面介绍反射炉(杯式炉)的结构组成、炉内功能分区、操作流程及工业应用。反射炉是铸造车间中用于熔炼生铁与废钢的核心设备,其主要目标是以最经济的方式,按要求产率生产出成分、温度、性能均达标的铁液。相比其他熔炼炉型,反射炉具备操作简便、生产连续、产量高且热效率高等显著优势。
反射炉主要结构部件
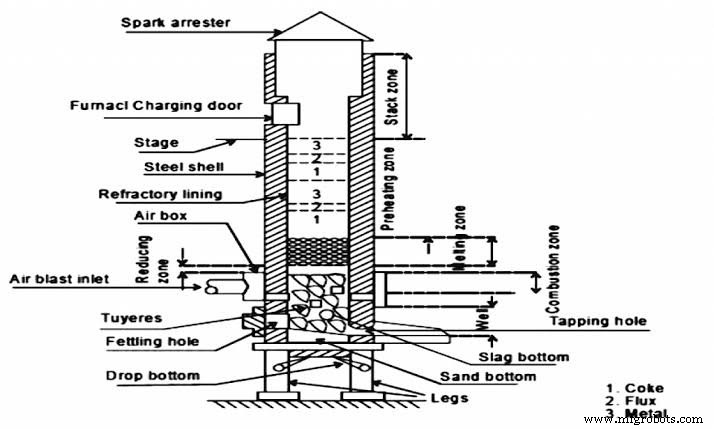
反射炉炉身为垂直圆筒形钢板壳体,壁厚6-12mm,内衬酸性耐火砖或酸性捣打料(主要成分为SiO₂和Al₂O₃)。炉衬下部因温度较高而加厚。炉壳安装于砖砌基础或钢柱上,现代炉型多采用落底式结构,炉底设有落底门,熔炼结束可卸除焦渣等残留物。工作炉底由型砂堆筑而成,向前方出铁口倾斜。出铁口对面、稍高处设有出渣口,便于排渣。
鼓风系统由电动鼓风机提供恒定风量,风经风管进入环绕炉壳的风箱,再通过设于工作炉底上方450-500mm处的若干风口(数量4/6/8个,视炉径而定)吹入炉内。风口总面积约为炉衬内横截面积的1/5-1/6。风压随炉型大小而异:中小型炉250-400mm水柱,大型炉400-850mm水柱。熔炼1吨铁约需800-900m³空气(按铁焦比10:1计)。
装料门位于风口上方3-6m处,周围设有操作平台。炉身延伸至装料门上方4.5-6m形成烟囱,顶部装有捕火花装置(锥形盖),可冷却火花仅排烟气;部分配备收尘净化装置以减少污染。
反射炉功能分区
根据燃烧反应特征,炉筒自下而上可分为五个区域:
- 坩埚区(炉床/炉膛):风口下端至砂底顶面之间,熔融铁液聚集于此。
- 燃烧区(氧化区):风口上端150-300mm范围内,风中氧气全部参与燃烧,温度达1550-1850℃,主要反应:C+O₂→CO₂、Si+O₂→SiO₂、2Mn+O₂→2MnO,均放热。
- 还原区:燃烧区顶至焦层顶,CO₂与焦碳反应生成CO(CO₂+C→2CO-热),温度降至约1200℃,还原性气氛保护金属不被氧化。
- 熔化区:焦层顶上首层金属料起至上方约900mm,温度约1600℃,铁在此熔化并吸碳(3Fe+2CO→Fe₃C+CO₂)。
- 预热区(装料区):熔化区上至装料门下,交替装入的焦、熔剂、金属料在此预热至约1100℃。
- 烟囱区:预热区上至炉顶,排出炉内生成气体。
反射炉产能与尺寸
产能定义为单位小时产出铁液吨数,范围1-15吨/小时甚至更高。产能取决于炉膛横截面积与焦炭消耗强度。经验公式:炉膛横截面积A = πd²/4 = Q/Q₁(Q为设计小时产量,Q₁为单位面积比产量,通常6-8吨/小时·m²)。有效高度H与直径d之比为3:1-5:1。炉高直接影响熔化速率、焦比、铁水温度与质量。内径决定单位时间焦耗与产铁量,经验值:14cm²平面面积每小时燃焦约1kg。
反射炉操作流程
- 炉前准备:清理旧衬渣砖、修补损伤、筑砂底(高出落底门100-200mm,向出铁口倾斜)、打出铁口与渣眼、烘干炉衬。
- 引火焦床:开炉前2.5-3小时用引火木点火,分批加焦至风口上方略高,开小风点燃焦床,见红斑后续加焦至上排风口上700-800mm。焦床高度用量棒测定,直接影响温度、熔化率与成分。
- 正常装料:焦床均匀着火后,按生铁:焦:石灰石分层装料至炉口,废钢比例通常占金属总重25-50%,大量废钢时加2-4%锰铁脱氧。石灰石用量约30-40kg/吨铁或焦重25%,常用铁焦比10:1。
- 浸烧:装满后小风浸烧约45分钟,使金属缓慢预热。
- 开大风熔炼:开大风前封闭风口与铁口,约10分钟铁液聚集炉床。此后装料速度与熔化速度匹配,保持炉料柱高度恒定。熔炼末期停止装料继续吹风至铁液熔净。
- 出铁出渣:开大风40-50分钟后首次出铁。渣积累时开渣眼排渣,铁水用包收集浇注。循环操作直至熔炼结束。
- 关炉:停风、撬倒落底门支柱,残料落地淬水清理。一般连续运转4-10小时。
热效率与风量核算
热效率 = (预热+熔化+过热利用热量)/(焦炭潜热+Fe/Si/Mn氧化热+风带入热量)×100%,通常30-50%,受焦比、风速、焦粒度影响。完全燃烧1kg焦需8.4m³空气,按铁焦比10:1,每吨铁需焦100kg,理论风量840m³,考虑漏风实际供风约900m³/吨铁。
装料成分控制
为获得均一铁液成分,须按损得规律调配生铁与废钢品级:
- 碳:吸碳增0.15%左右,氧化微损。
- 硅:氧化损失约10%。
- 锰:氧化损失15-20%。
- 硫:自焦炭/废钢/熔剂吸入,增0.03-0.05%。
- 磷:基本无损得。
- 铁:氧化损失3-4%。
工业技术