


浇注系统设计精要:熔模铸造优化充型的核心关键
熔模铸造核心环节是将熔融金属注入陶瓷型壳。金属液须均匀充满型腔每个角落才能成就近净形零件。但复杂结构常导致充型困难:金属液未及固化前到达所有区域,将造成表面缺陷、气孔、废件。
为保障金属液最优输送,必须设计精良的浇注系统。该系统控制金属流向与供给速率,防止过早凝固与湍流。
浇注系统设计构成
蜡模与浇注系统同步设计、同材质(蜡),陶瓷壳硬化后同步脱蜡。系统包含三大要素:内浇口、补缩系统(浇冒口)、流道(浇道)。
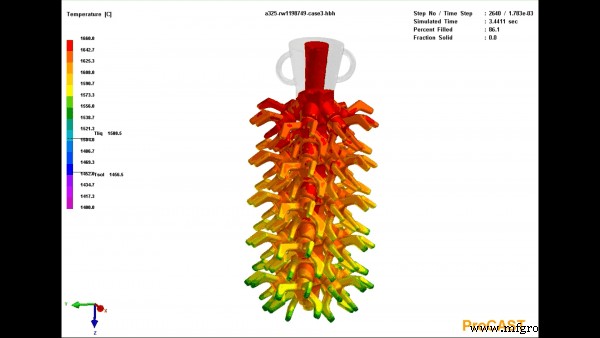
流道系统
浇杯下方为流道,引导金属液均匀填充型腔。多件同浇模具中,流道确保各型腔同步同速充型。
补缩系统
功能类似砂铸浇冒口系统。充型后金属冷却收缩产生缩孔,补缩系统储备的多余金属液补足缺口,保证型腔完全充满。
内浇口
连接流道与零件型腔的通道。为让金属液到达每个缝隙,可设计多个内浇口,并优化尺寸、类型、位置。
浇注后处理
浇注完成后冷却固化,拆除浇注系统,零件进入二次机加工与精整。部分铸件需打磨浇口残余。
浇注系统设计是熔模铸造成败关键,决定金属液能否完美充型。了解更多工艺详情,请联系英洛华。
工业技术