


湿型砂造型工艺全解析:工艺流程、优缺点与三大成型方法
本文系统阐述湿型砂造型的定义、砂型配制、造型工艺、优劣势对比及三种主流成型方法,为铸造工艺选择提供参考。
湿型砂砂型配制
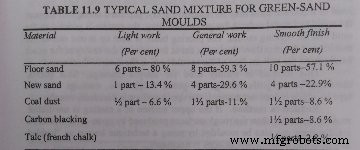
湿型砂采用天然型砂或石英砂、粘土、水按比例混合而成,配比视铸件要求而定。典型配比见下表:
湿型砂造型关键工艺
砂型调制:砂用前须调制至合适“性能”。过干加水,过湿加干砂。检验方法:手握一把砂松开折断,断面应保持形状且棱角锐利坚实。
面砂铺设:直接接触铁液的型砂表面最关键。为获清亮表面并防烧结,模型周围须铺设面砂。铸铁面砂常含海煤(细煤粉)与新砂,体积比约1:10。海煤防砂粘结,新砂增强粘结防切割。此外常涂覆石墨、焦炭、石墨、云母、滑石等耐火涂料(分炭质黑色涂料与矿质涂料),可干湿两用。
湿型砂造型优势
- 造型成本最低;
- 无烘烤工序,铸件变形小;
- 砂箱周转快;
- 分型面尺寸精度高;
- 热裂倾向低于其他砂型。
湿型砂造型局限
- 砂性能控制要求更严;
- 大型铸件易冲刷;
- 铸件越重表面粗糙度越差;
- 铸件越重尺寸精度越低。
三大湿型砂成型方法
1. 敞型法(开放式造型)
最简便,适用实体模型。直接在车间地面或地上砂床造型,无需砂箱,型腔上表面敞开。地面砂整平后压入模型,浇口盆建于一端,溢流槽按铸件厚度开设。因无金属静压头,砂型仅需轻捣。适用平面铸件:底板、砂箱、格栅、栏杆、砝码等上表面粗糙无所谓的场合。
2. 埋箱法(床入法)
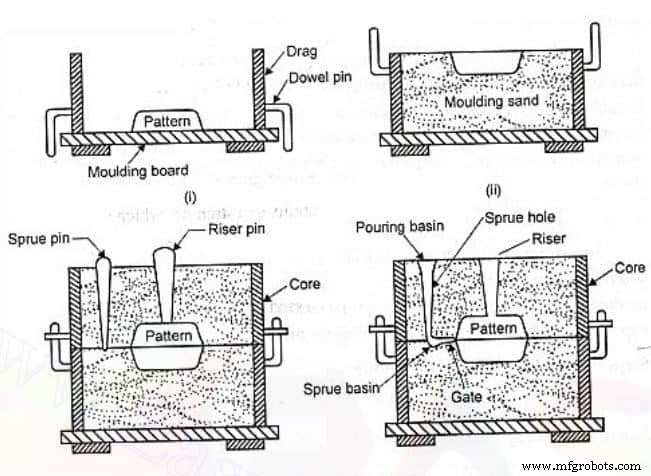
当铸件上表面非平或需较光洁时采用。模型压入地面砂床或半装砂的下箱形成型腔,需仔细捣实贴模,抽模检查软硬点并补砂。刮平分型面撒离型砂,置上箱捣实、开浇冒口、起箱、抽模、修整合箱。实体模型亦可用此法。
3. 翻箱法
最通用,适合分型模型及实体模型。半模平面朝下置于底板,装下箱捣实翻转180°;装另半模与上箱捣实;起上箱,分别敲击抽出两半模;复箱合型。工序清晰,适应性强。
工业技术