


超声波加工工艺详解:原理、核心部件、优缺点与应用领域
超声波加工定义
超声波加工属于非传统减材制造工艺,专门用于加工脆硬材料。因高精度特性,是关键零部件推荐加工方式。与激光束、电火花加工不同,超声波加工不产生热量、无残余应力,因此陶瓷、脆性材料可无裂纹加工。又称超声振动加工,利用高频振动工具配合磨料颗粒去除工件材料。
超声波加工机床五大核心部件
- 电声换能器
- 变幅杆
- 控制单元
- 磨料浆
- 磨料供给枪
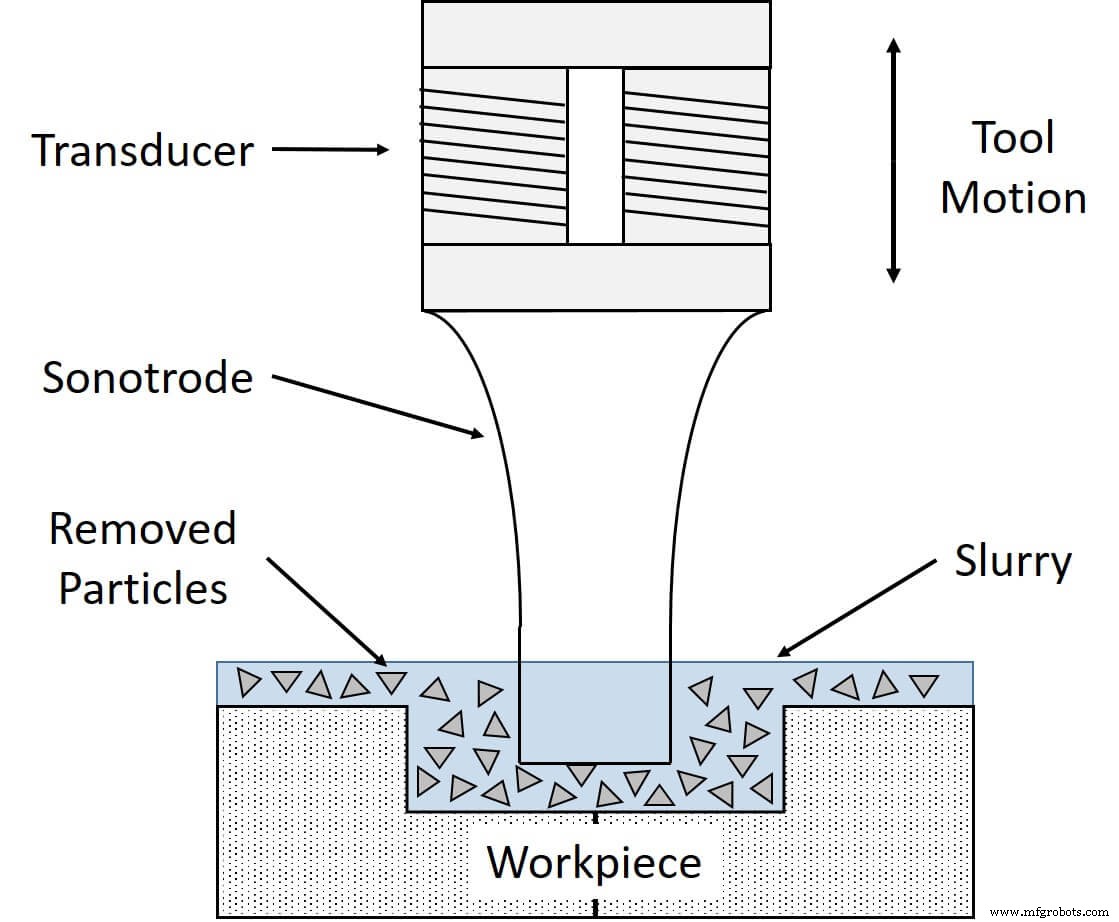
电声换能器
接收控制单元28–40 kHz高频交流电,转换为机械振动。两主流类型:压电换能器、磁致伸缩换能器。
变幅杆
一端连接换能器,另一端装夹刀具,将高频低振幅振动传递给刀具。材质为低碳钢。
控制单元
电子振荡器产生高频交流电,输出功率驱动换能器。
磨料浆
氧化铝、碳化硼、碳化硅等磨料与水按20–60%水比例混合而成。
磨料供给枪
将磨料浆以受控压力供至变幅杆与工件之间。
工作原理
基于磁致伸缩效应:磁性材料在磁化下改变尺寸形状。控制单元输出高频交流电→换能器转机械振动→驱动变幅杆高频(20–30 kHz)、低振幅(0.01–0.06 mm)振动→变幅杆压向工件,磨料浆流入间隙→振动冲击与磨料摩擦共同作用剥离工件表面金属颗粒。
加工时间取决于:工件硬度韧性、磨料粒度、振幅、水比例。软金属表面光洁精度高,硬脆材料表面相对粗糙。
超声波加工分类
旋转超声加工
工具沿垂直中心线振动,无磨料浆,刀具尖端镶嵌金刚石磨削工件。适合陶瓷、石英等,可加工深孔(无磨料到达深度限制)。
化学辅助超声加工
用氢氟酸等化学液替代水配制磨料浆,材料去除率更高、表面质量更好。
应用领域
- 脆硬材料加工
- 高精度关键零部件
- 型腔、槽、孔轮廓加工
- 玻璃、陶瓷加工
- 微小复杂机电零件
- 雕刻、螺纹加工
- 硬质材料切片、拉削
优点
- 可加工高硬脆材料
- 适应任意小型复杂形状
- 无裂纹加工玻璃
- 不改变金属物理性能
- 较低成本获高精度
- 无热变形
- 适用导电/非导电材料
- 无需高技能技工
- 可获精密公差
缺点
- 工件硬度需≥45 HRC
- 生产率极低,不适合批量生产
- 材料去除率低
- 变幅杆磨损快
- 深孔加工难(磨料难到达深处)
- 局限于小孔、小切口加工
结语
以上为超声波加工原理、核心部件、分类、应用、优缺点全景解析。疑问欢迎留言。
延伸阅读:
• 磨料喷射加工工艺
• 激光束加工工艺
超声波加工常见问题(FAQ)
超声波加工刀具用何种运动去除材料?
振荡运动
工具振荡频率范围?
18–20 kHz
刀具与工件哪个更软?
刀具比工件软
加工过程中产生热量吗?
不产生热量
工业技术