


超声波加工:原理、优势与应用详解
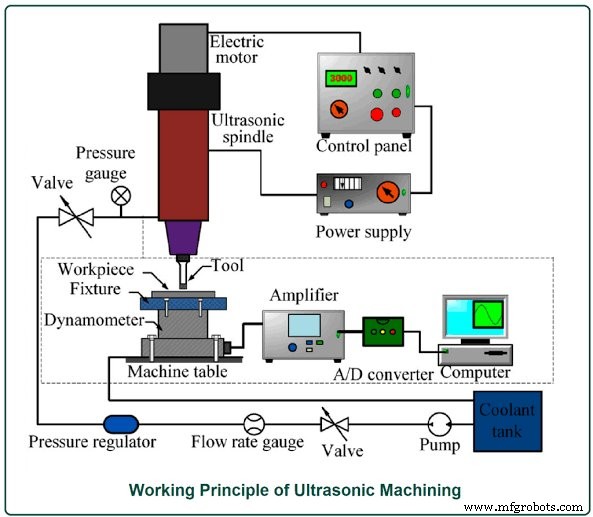
本文全面介绍超声波加工工艺、工作原理、优缺点及详细工作机制。
什么是超声波加工工艺?
超声波加工(USM)是利用轴向振荡的刀具在超声频率(18–20 kHz)下,去除硬脆材料的工艺过程。
在振荡过程中,含有碳化硼(B₄C)或碳化硅(SiC)的磨料浆持续供入软质刀具(黄铜或钢)与工件之间的加工区。磨料颗粒被高频锤击至工件表面,使工件表面产生微细崩裂并去除材料。
振荡刀具的振幅范围为 10–40 μm,对磨粒施加静压力,并随材料去除向下进给,最终形成所需刀具形状。Balamuth 于 1945 年在超声波磨削磨料粉末时首次发现 USM。工业应用始于 20 世纪 50 年代新型机床问世之时。USM 的显著特点是不对工件材料的金属组织产生任何有害影响。
超声波加工的工作原理
其原理与超声波焊接相同。

该方法利用超声波产生高频、小振幅的驱动力,驱动磨料颗粒。超声波发生器产生频率约 20,000–30,000 Hz、振幅约 25–50 μm 的高频振动波。
高频振动传递给磨料浆中的磨料颗粒,使其压入脆性工件并在接触表面去除金属。
超声波加工的主要部件
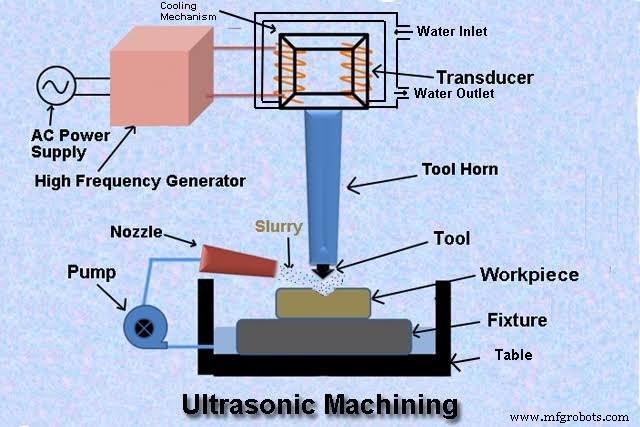
- 电源
- 换能器
- 高频发生器
- 超声波幅度变换器(工具号角)
- 冷却机构
- 刀具
- 刀具夹持器
- 喷嘴
- 工作液(磨料浆)
- 泵
1. 电源
该工艺通常需要 50–60 Hz 的交流电源启动。
2. 换能器(磁致伸缩式)
换能器为磁致伸缩型,利用磁致伸缩效应将电信号转换为上下方向的机械振动。
3. 高频发生器
又称超声波电源或电子振荡器,将 50/60 Hz 市电转换为 20–40 kHz 高频电能,馈送给电换能器。
4. 超声波幅度变换器 / 工具号角
连接换能器与刀具,将换能器产生的约 0.025 mm 振幅放大并聚焦传向刀尖。又称工具聚焦器。刀具通过焊接、螺纹、钎焊等方式固定在号角下端。
5. 冷却机构
安装在换能器顶部,冷却水流经套筒带走换能器产生的热量。
6. 刀具
通常采用钨钢、不锈钢、钛、铜等强韧延性材料制造,形状与工件待加工型腔对应。
7. 刀具夹持器
用于夹持刀具。
8. 喷嘴
采用钨材质,耐磨料浆冲刷磨损。
9. 工作液
以水或油为载体,持续供给碳化硅、碳化硼、氧化铝等硬质磨料悬浮液。
10. 泵
将磨料浆压送至喷嘴。
超声波加工的工作过程
加工系统主要由磁致伸缩器、聚焦器、刀具和磨料浆供给装置组成。
高频电信号馈送至机电换能器(磁致伸缩器),激发其产生小振幅振动。号角置于换能器与刀具夹持器之间,放大振动幅值并聚焦至刀具。交流电经高频发生器升频至 20–40 kHz,刀具夹持器随之振动。
泵以恒定流量将磨料浆供入刀具与工件之间的间隙。刀具轻压工件,保留磨料浆流动空间。工件上形成的型腔尺寸与刀具一致。振动的高动能传递给磨料颗粒,磨料以微观摩擦方式去除工件表面材料。
超声波加工的材料去除机制
材料去除涉及三种不同作用:
- 直接锤击磨削:振动刀具与工件间隙中的磨料颗粒直接锤击工件表面。
- 自由撞击微崩裂:飞溅于加工间隙的颗粒随机撞击工件表面。
- 空化侵蚀:磨料浆流中的空化效应侵蚀工件表面(贡献率 < 5%)。
直接锤击是所有材料 USM 的主导机制。软塑性材料(如低碳钢)先塑性变形后以较低速率去除;硬脆材料(如玻璃)去除率高,自由撞击作用亦显著。
影响超声波加工切削速率的因素
切削速率取决于:
- 磨料粒度
- 磨料材质
- 磨料浆浓度
- 振动振幅
- 振动频率
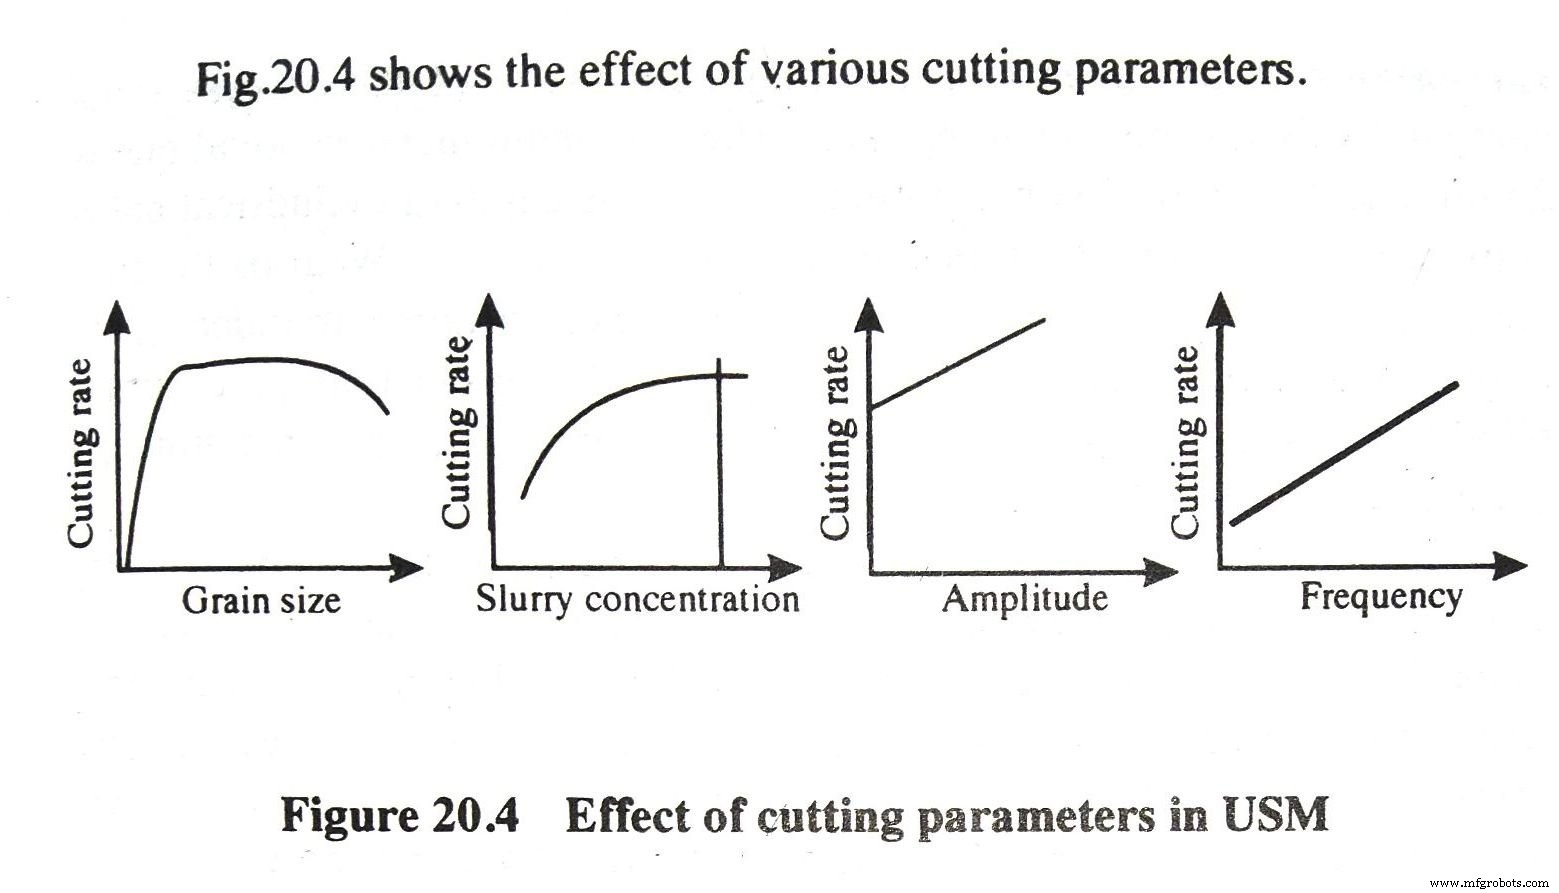
精度:软脆材料(如软陶瓷)最大进给速度约 20 mm/min,硬韧材料较低。尺寸精度可达 ±0.005 mm,表面粗糙度 Ra 0.1–0.125 μm,最小圆角半径 0.10 mm。设备功率范围 20 W(便携式)至 2 kW(重型)。
超声波加工的应用
工艺简便经济,广泛应用于:
- 加工圆孔及各种异形孔(配合工件移动可扩展形状范围)。
- 对导电/非导电材料进行钻削、磨削、成型铣削等操作。
- 加工玻璃、陶瓷、钨、硬质合金、宝石、合成红宝石等。
- 通过工件或刀具旋转平动,在硬质金属/合金上切削螺纹。
- 制造钨钢、金刚石拉丝模、锻造/挤压模具。
- 牙科无痛钻孔成型。
超声波加工的优缺点
优点
- 可加工脆性、非导电、高硬度、易碎材料。
- 无热产生,工件物理结构几乎无变化。
- 可加工因导电性差无法用 EDM/ECM 加工的非金属材料。
- 无毛刺、无变形。
- 可与 EDM、ECG、ECM 等复合应用。
- 运行无噪音。
- 技工与非技工均可操作。
- 可兼顾高精度与高表面质量。
- 不受材料导电性限制。
缺点
- 微崩裂/侵蚀机制导致金属去除率低。
- 声极尖端磨损快。
- 深孔加工困难(磨料浆难以到达孔底,旋转超声加工除外)。
- 仅适用于硬度 ≥ 45 HRC 的材料。
超声波加工的局限性
主要局限为金属切削率较低(最大去除率 3 mm³/s)、功耗高。圆柱孔深度限于刀具直径 2.5 倍。刀具磨损导致孔锥度增大、尖角圆钝,生产精密盲孔需定期更换刀具。目前仅适用于较小尺寸表面加工。
刀具材料需兼具韧性与延性。极软金属(如铝)刀具寿命短,可用低碳钢、不锈钢代替。实验表明去除率随工件硬度/刀具硬度比升高而降低,故工件硬度高时刀具硬度也应提高。刀具材料选择是优化去除率与成本的关键。过长刀具吸收超声能量降低效率,易过载。磨粒尺寸应与振幅匹配,过大或过小均降低切削率。精加工磨粒不应与粗加工重叠。深孔加工需特殊供浆技术(强制循环、大小磨粒交替、吸抽等)防止颗粒堆积阻塞。
超声波加工的最新发展
新工艺采用镶嵌金刚石粉的刀具,无需磨料浆。刀具在超声振动同时旋转(或工件旋转),解决了常规深孔加工磨料浆供给难题。孔径公差可控 ±0.125 mm,陶瓷深孔达 75 mm 且切削率无衰减。
常见问题解答
超声波加工中材料去除方式为?
A. 刀具与工件间使用磨料浆
B. 刀具直接接触工件
C. 刀具与工件间极小间隙维持电解液
D. 刀具与工件间快速重复火花放电腐蚀
答案:A
超声波加工(USM)是磨料浆在工件与垂直振动刀具间循环,利用磨料磨削作用去除材料的工艺,振动频率超出听觉范围。
超声波加工中换能器的功能是?
A. 机械能转热能
B. 电能转热能
C. 电能转机械振动
D. 机械能转电能
答案:C
换能器将振荡电流转为机械振动。USM 常用压电式或磁致伸缩式。磁致伸缩效应使材料在磁场变化时微小变形。
超声波加工中刀具运动方式为?
A. 横向移动
B. 纵向移动
C. 横向振动
D. 纵向振动
答案:D
以上即为超声波加工工艺的全面介绍,涵盖工作原理、优缺点等核心内容。如觉得有用,请分享并留言反馈。
工业技术
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 珩磨工艺全解析:定义、构造、原理、优劣势与工业应用
- 化学加工:无应力精密金属去除技术
- 超声波加工详解:原理、类型、应用与优缺点
- 磨料喷射加工全解析:原理、装备、应用与优劣势
- 水射流加工全解析:原理、装备、应用与优劣势
- 反射炉(杯式炉)详解:结构、分区、操作与应用全指南
- 水射流加工(WJM/AWJM)原理、装备、优劣势与应用全景指南
- 电化学加工(ECM)原理、装备、工艺参数与应用权威指南
- 超声波加工:原理、工艺流程与核心优势全解析
- 超声波加工(USM)详解:原理、构造、应用与优劣势(含PDF)