


金属热处理工艺全解析:原理、分类、工艺参数与典型钢材应用
本文系统阐述热处理的定义、三大基本阶段、目的优势、七大工艺类别(退火/正火/淬火/回火/表面硬化/渗碳氮化/渗层涂覆)、铁碳相图指导意义、工艺步骤细节、适用金属范围及钢材热处理特例,为材料工程师提供全景参考。
什么是热处理?
热处理是指金属或合金在固态下经加热、保温、冷却的预定工艺循环,通过改变微观组织获得所需性能。铁钢为主,铝铜镁镍钛合金亦适用。冶金学家持续开发新制度以提升性价比。
热处理三大基础阶段
- 加热:升至指定温度(最高2400°F),速率取决于导热率、工件状态、尺寸截面,均匀加热防变形开裂;
- 保温(渗透):维持温度直至目标组织形成,时长依化学成分与最大截面定,复杂件常分级预热;
- 冷却:按规定介质(水/油/气/盐/聚合物)降温,冷却速率决定最终性能。淬火为快速冷却,但快冷不等于淬硬(如铜水淬退火)。
热处理目的与优势
目的:改善切削/消除内应力/提升力学性能/细化晶粒/增强耐热耐蚀/调控电磁性能/改变化学成分/脱气。
优势:制品更耐用、钢材更韧强、焊接性好、耐磨寿命长。
七大热处理工艺类别
- 退火:加热至再结晶温度以上保温缓冷,软化、改善切削、恢复塑韧、消除应力、均匀组织、细化晶粒、为后续处理做准备。
- 正火:加热至高温空冷,消除粗大晶粒、去内应力、改善力学性能,中碳钢强度高于退火态,低碳钢改善切削、优化焊缝组织。
- 淬火:加热超临界点保温,水/油/盐浴快冷。目的:高硬耐磨切削、提升强度弹性塑韧。工艺:热-保-淬。
- 回火:淬火件再加热至Ac₁以下保温缓冷(每mm不少于4-5min)。目的:稳定组织、消除内应力、降硬增韧、兼顾强韧抗冲击。
- 表面化学热处理:
- 渗碳:低碳钢(~0.15%C)表面渗碳至0.9-1.2%C,心部韧性表面高硬;
- 氰化:800-900℃氰化盐浴渗碳氮共渗,水油淬硬;
- 渗氮:500-650℃氨气渗氮形成氮化物极高硬层(0.2-0.4mm/50h),序列:锻造→油淬→回火→粗加工→稳定化→精加工→渗氮。用于汽车/航空/柴油机零件。
- 表面淬火:
- 感应淬火:高频快速加热淬火表层,芯部不变,硬度取决于含碳量,用于曲轴/凸轮轴/半轴轴颈;
- 火焰淬火:氧乙炔焰快速加热表面水淬,优势:浅层硬化保心部韧性、大件不进炉、加热快。
- 渗层涂覆(扩散镀):Al/Cr/Si/B/Be等元素渗入表面,赋予高温耐蚀耐磨,可替代高合金钢。
铁碳相图指导意义
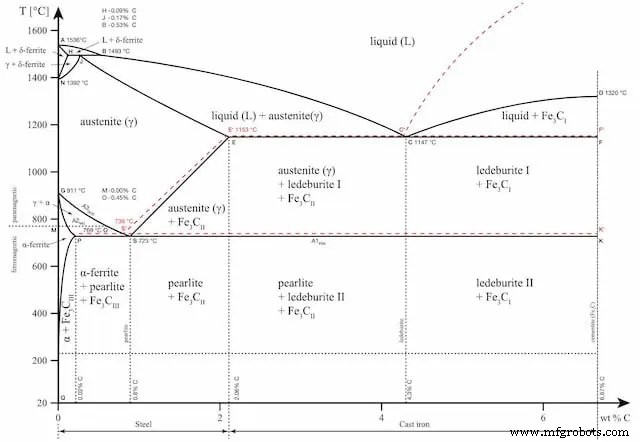
横轴含碳量(2.14%为铸铁界限),纵轴温度。关键界线:A₁(渗碱体/铁素体上限)、A₂(居里点失磁)、A₃(奥氏体+铁素体/γ奥氏体界)、Acm(γ奥氏体/奥氏体+渗碱体界)。相图指示相变温度与成分,是制定热处理制度的依据。
热处理工艺步骤深度解析
加热
- 工件入炉按热力学曲线升温;
- 合金加热态:机械混合物(基体结合第二相)、固溶体(均匀单相)、两者混合;
- 加热可改变态,冷却定终态。
保温
- 渗碳类仅需表层变化保温短;均匀性能要求保温长;
- 大件芯部达温慢,需延长。
冷却
- 介质冷却能力:盐水>水>油>强制风>炉冷;
- 可控气氛炉冷实现高精度慢冷。
适用金属范围
~80%热处理为钢铁(铸铁/不锈钢/工具钢)。铜铝镍钛合金亦可:铜退火时效淬火、铝退火/固溶/时效(工艺窗口窄需精控)。每种材料需结合相图单独研究工艺适配性。
钢材热处理特点
钢热处理在不改变形状前提下改变物理力学性能,兼具强化与调控成形/加工性能。广泛应用于冶金、玻璃、铝、钢等材料生产。
工业技术